| Принцип резки |
Сфокусированный лазерный луч плавит/испаряет материал. |
Ионизированный газ (плазменная дуга) плавит металл. |
Вода под высоким давлением с абразивными частицами вызывает эрозию материала. |
Применение физической силы с использованием лезвий/инструментов |
| Совместимость материалов |
Металлы, некоторые неметаллы |
Только проводящие металлы |
Практически все материалы |
В основном металлы и мягкие материалы. |
| Точность резки |
Очень высокий (±0,01–0,05 мм) |
Средний (±0,1–0,5 мм) |
Высокий (±0,05–0,1 мм) |
Низкий до среднего |
| Качество края |
Гладкая, чистая поверхность, минимальное количество заусенцев. |
Более грубая обработка, требует доработки. |
Гладкая поверхность, без следов нагрева. |
Часто требуется удаление заусенцев. |
| Зона термического влияния (ЗТВ) |
Очень маленький |
Большой |
Нет (холодная резка) |
Отсутствует или минимально |
| Скорость резки |
Очень быстро (особенно в случае тонких металлов) |
Быстрое закрепление (толстые металлы) |
Медленно или средне |
Середина |
| Толщина |
Средняя или высокая плотность (зависит от мощности) |
Отлично подходит для толстых металлов. |
Отлично подходит для очень толстых материалов. |
Ограничено прочностью инструмента. |
| Ширина реза |
Очень узкий |
Более широкий |
Середина |
Широкий |
| Деформация материала |
Минимальный |
Умеренный из-за жары |
Никто |
Возможно из-за силы |
| Возможности автоматизации |
Высокая степень автоматизации (ЧПУ/роботизированная техника) |
Автоматизированный |
Автоматизированный |
Полуавтоматический или ручной |
| Эксплуатационные расходы |
Средний или высокий уровень (зависит от типа лазера) |
Середина |
Высокая стоимость (абразивные материалы + техническое обслуживание) |
Низкий до среднего |
| Требования к техническому обслуживанию |
Умеренный (оптика, источник) |
Умеренный (расходные материалы) |
Высокое давление (насосы, уплотнения) |
Низкий |
| Воздействие на окружающую среду |
Низкий уровень выбросов, экологически чистый процесс |
Выделяет пары и газы. |
Отопление отсутствует, но требуется отвод воды. |
Генерирует сколы и шумы. |
| Уровень шума |
Низкий |
Высокий |
Высокий |
Середина |
| Время установки |
Быстрый |
Умеренный |
Более длительная установка |
Быстрый |
| Износ инструмента |
Отсутствие физического износа инструмента. |
Износ электрода/сопла |
Износ форсунок, износ абразивных материалов |
Высокий износ инструмента |
| Способность создавать сложные формы |
Отлично (мелкие детали) |
Хороший |
Отличный |
Ограниченное |
| Необходима вторичная обработка. |
Редко |
Часто требуется |
Редко |
Часто требуется |
| Энергоэффективность |
Высокий |
Середина |
Низкое (высокое энергопотребление) |
Середина |
| Типичные области применения |
Детали прецизионной обработки, электроника, автомобильная промышленность |
Изготовление тяжелых металлических конструкций, судостроение |
Аэрокосмическая отрасль, композитные материалы, резка камня |
Базовое изготовление, строительство |



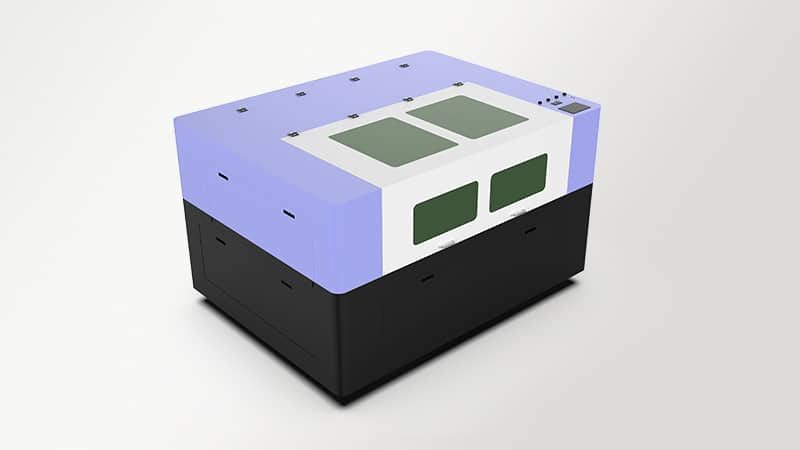
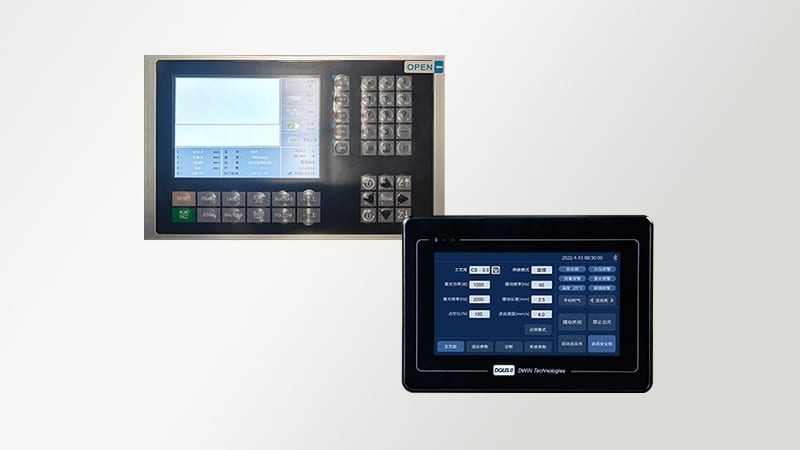
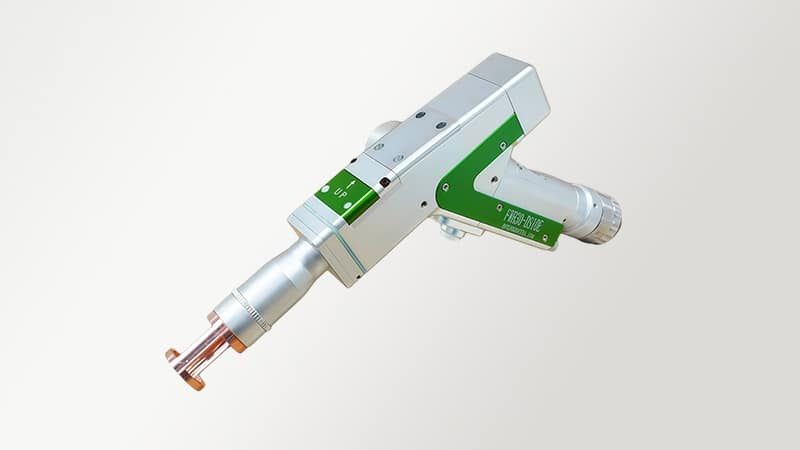
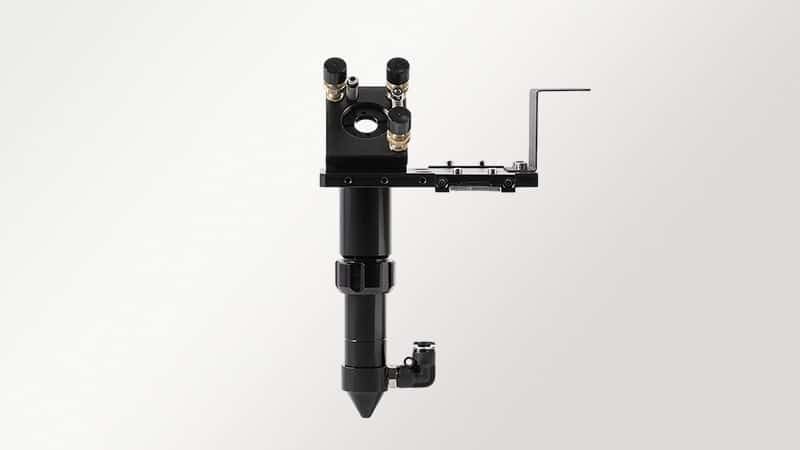



4 отзыва на 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Гектор –
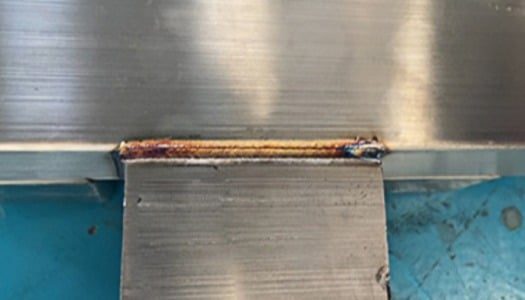
Мы изготавливаем небольшие коробки из нержавеющей стали со швами, которые остаются видимыми. На станке AccTek Group я свариваю боковые стенки, а затем переключаюсь на зачистку швов. Первая коробка показала нам, где нужно более плотное прилегание углов. После того, как мы это выяснили, следующая партия собралась легко. Смена головки занимает некоторое время, поэтому я свариваю всю партию перед зачисткой швов. Для небольших заказов я предпочитаю держать коробки в одном рабочем месте, пока они не будут готовы к окончательной обработке.
Аша –
Я работаю с небольшими партиями металлических пластин для электромонтажных узлов. В станке есть отдельная сварочная головка, которую мы используем для этих пластин. Я проверяю, как каждая пластина располагается в держателе, чтобы детали совпадали. Первая пара отправляется нашему инспектору, а утвержденный образец я храню вместе с рабочим заказом для следующего оператора станка. Мне нравится, что станция может обрабатывать такие небольшие партии. Лоток с пластинами вписывается в график работы, совпадающий с остальными нашими сварочными работами.
Аарон –
Мы используем маркировочную головку для нанесения номеров деталей на стальные кронштейны. Некоторые из наших кронштейнов выглядят почти одинаково, пока вы не приложите их к сборочному образцу. Я выравниваю небольшую партию в держателе и проверяю, где будет располагаться номер на готовой детали. На одном чертеже мы сместили метку, потому что она попала под шайбу. Теперь бригада может прочитать номер после установки кронштейна. Это помогло нам различать похожие детали, когда два заказа поступают на сборку одновременно.
Марта –
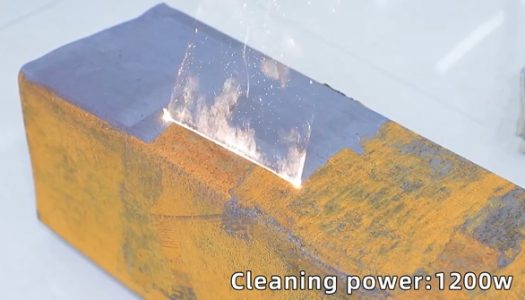
Я занимаюсь обслуживанием оборудования в небольшой мастерской. У нас была старая стальная крышка с поврежденным углом. Я использовал лазер, чтобы очистить ржавчину с ремонтируемого участка, и вырезал небольшую заплатку из нового листа. Перед сваркой я примерил заплатку и подпилил один угол, чтобы добиться нужной подгонки. Этот станок идеально подходит для таких работ. Я могу выполнять подготовку, резку и сварку в одном месте, что очень удобно, когда ремонт требуется между основными заказами.