| Zasada cięcia |
Skupiona wiązka laserowa topi/odparowuje materiał |
Zjonizowany gaz (łuk plazmowy) topi metal |
Woda pod wysokim ciśnieniem z materiałami ściernymi powoduje erozję materiału |
Siła fizyczna z użyciem ostrzy/narzędzi |
| Kompatybilność materiałowa |
Metale, niektóre niemetale |
Tylko metale przewodzące |
Prawie wszystkie materiały |
Głównie metale i materiały miękkie |
| Precyzja cięcia |
Bardzo wysoka (±0,01–0,05 mm) |
Średnia (±0,1–0,5 mm) |
Wysoka (±0,05–0,1 mm) |
Niski do średniego |
| Jakość krawędzi |
Gładkie, czyste, z minimalnymi zadziorami |
Szorstki, wymaga wykończenia |
Gładka, bez śladów ciepła |
Często wymaga gratowania |
| Strefa wpływu ciepła (HAZ) |
Bardzo mały |
Duży |
Brak (cięcie na zimno) |
Brak lub minimalne |
| Prędkość cięcia |
Bardzo szybki (szczególnie cienkie metale) |
Szybko (grube metale) |
Wolno do średnio |
Średni |
| Możliwość grubości |
Średnia do gęstej (w zależności od mocy) |
Doskonale nadaje się do grubych metali |
Doskonale nadaje się do bardzo grubych materiałów |
Ograniczone przez wytrzymałość narzędzia |
| Szerokość szczeliny |
Bardzo wąski |
Szerszy |
Średni |
Szeroki |
| Odkształcenie materiału |
Minimalny |
Umiarkowane z powodu ciepła |
Nic |
Możliwe ze względu na siłę |
| Możliwość automatyzacji |
Wysoce zautomatyzowany (CNC/robotyzacja) |
Zautomatyzowany |
Zautomatyzowany |
Półautomatyczny lub ręczny |
| Koszty operacyjne |
Średnia do wysokiej (w zależności od rodzaju lasera) |
Średni |
Wysokie (materiały ścierne + konserwacja) |
Niski do średniego |
| Wymagania dotyczące konserwacji |
Umiarkowany (optyka, źródło) |
Umiarkowany (materiały eksploatacyjne) |
Wysokie (pompy, uszczelki) |
Niski |
| Wpływ środowiska |
Niska emisja, czysty proces |
Wytwarza opary i gazy |
Brak ogrzewania, ale konieczne jest usuwanie wody |
Generuje wióry i szum |
| Poziom hałasu |
Niski |
Wysoki |
Wysoki |
Średni |
| Ustawienia czasu |
Szybki |
Umiarkowany |
Dłuższa konfiguracja |
Szybki |
| Zużycie narzędzi |
Brak fizycznego zużycia narzędzi |
Zużycie elektrody/dyszy |
Zużycie dyszy, zużycie materiałów ściernych |
Duże zużycie narzędzi |
| Zdolność do tworzenia złożonych kształtów |
Doskonały (drobne szczegóły) |
Dobry |
Doskonały |
Ograniczony |
| Potrzebne przetwarzanie wtórne |
Rzadko |
Często wymagane |
Rzadko |
Często wymagane |
| Efektywności energetycznej |
Wysoki |
Średni |
Niski (wysoki pobór mocy) |
Średni |
| Typowe zastosowania |
Części precyzyjne, elektronika, motoryzacja |
Ciężka obróbka metali, budowa statków |
Lotnictwo i kosmonautyka, kompozyty, cięcie kamienia |
Podstawowa produkcja, konstrukcja |






4 opinie dla 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Zabijaka –
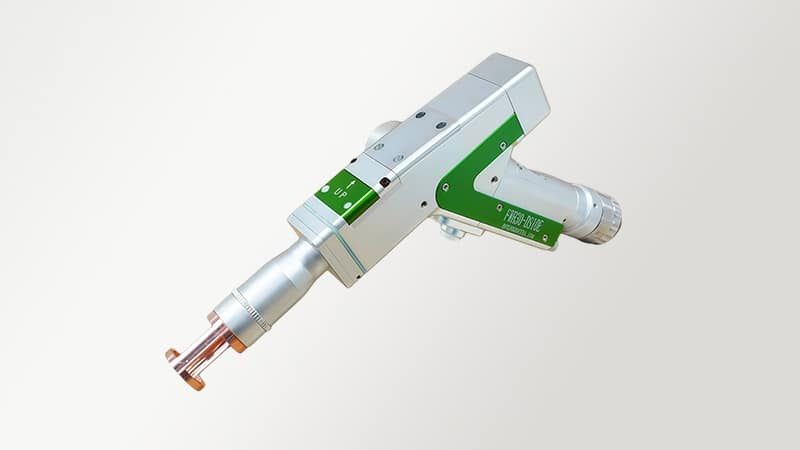
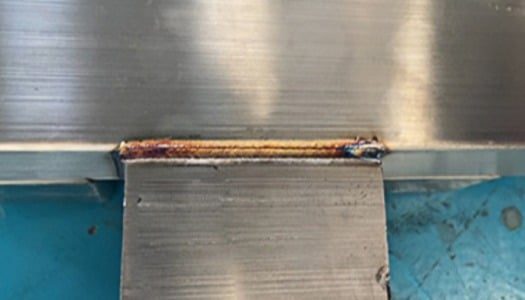
Wykonujemy małe pudełka ze stali nierdzewnej z widocznymi szwami. Na maszynie AccTek Group spawam boki, a następnie przechodzę do czyszczenia szwów. Pierwsze pudełko pokazało nam, gdzie potrzebujemy ciaśniejszego dopasowania narożników. Po tym, jak to załatwiliśmy, zmontowaliśmy kolejną partię bez problemu. Wymiana głowicy zajmuje trochę czasu, więc spawam całą partię przed czyszczeniem szwów. W przypadku małych zamówień, lubię trzymać pudełka w jednym miejscu, aż będą gotowe do wykończenia.
Asza –
Wykonuję małe partie metalowych zakładek do podzespołów elektrycznych. Maszyna ma osobną głowicę spawalniczą, której używamy do zakładek. Sprawdzam, jak każda zakładka leży w uchwycie, aby elementy były ułożone w linii. Pierwsza para trafia do naszego inspektora, a ja przechowuję zatwierdzoną próbkę wraz ze zleceniem dla kolejnej osoby przy maszynie. Podoba mi się, że stacja może obsłużyć te krótkie partie. Taca z zakładkami wpasowuje się w harmonogram prac spawalniczych.
Aaron –
Używamy głowicy znakującej do oznaczania numerów części na stalowych wspornikach. Kilka naszych wsporników wygląda niemal identycznie, dopóki nie przyłoży się ich do zestawu. Układam małą partię w uchwycie i sprawdzam, gdzie numer będzie się znajdował na gotowym elemencie. Przesunęliśmy znak na jednym rysunku, ponieważ znalazł się pod podkładką. Teraz ekipa może odczytać numer po zamontowaniu wspornika. To pomogło nam odróżnić podobne części, gdy dwa zamówienia docierają do montażu w tym samym czasie.
Marta –
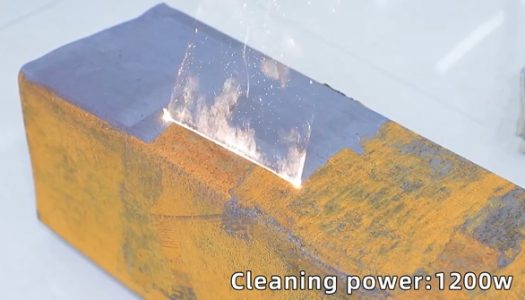
Zajmuję się sprzętem w małym warsztacie. Mieliśmy starą stalową osłonę z uszkodzonym narożnikiem. Użyłem lasera do oczyszczenia rdzy z naprawianego obszaru i wyciąłem małą łatkę ze świeżej blachy. Przed spawaniem przymierzyłem łatkę i spiłowałem jeden narożnik, aby uzyskać pożądane dopasowanie. Maszyna nadaje się do tego typu prac. Mogę wykonać przygotowanie, cięcie i spawanie w jednym miejscu, co jest pomocne, gdy naprawa następuje pomiędzy standardowymi pracami.