| Principio de corte |
El haz láser enfocado funde/vaporiza el material. |
El gas ionizado (arco de plasma) funde el metal. |
El agua a alta presión con abrasivos erosiona el material. |
Fuerza física mediante cuchillas/herramientas |
| Compatibilidad de materiales |
Metales, algunos no metales |
Solo metales conductores |
Casi todos los materiales |
Principalmente metales y materiales blandos. |
| Precisión de corte |
Muy alto (±0,01–0,05 mm) |
Mediano (±0,1–0,5 mm) |
Alto (±0,05–0,1 mm) |
Bajo a medio |
| Calidad de borde |
Suave, limpio, con mínimas rebabas |
Más áspero, requiere acabado |
Liso, sin marcas de calor. |
A menudo requiere desbarbado |
| Zona afectada por el calor (ZAT) |
Muy pequeña |
Grande |
Ninguno (corte en frío) |
Ninguno o mínimo |
| Velocidad cortante |
Muy rápido (especialmente metales delgados) |
Rápido (metales gruesos) |
De lento a medio |
Medio |
| Capacidad de espesor |
De grosor medio a espeso (depende de la potencia) |
Excelente para metales gruesos |
Excelente para materiales muy gruesos. |
Limitado por la fuerza de la herramienta |
| Ancho de ranura |
Muy estrecho |
Más amplio |
Medio |
Ancho |
| Deformación del material |
Mínimo |
Moderado debido al calor |
Ninguno |
Posible debido a la fuerza |
| Capacidad de automatización |
Altamente automatizado (CNC/robótica) |
Automatizado |
Automatizado |
Semiautomático o manual |
| Costo operacional |
De intensidad media a alta (depende del tipo de láser) |
Medio |
Alto (abrasivos + mantenimiento) |
Bajo a medio |
| Requisitos de mantenimiento |
Moderado (óptica, fuente) |
Moderado (consumibles) |
Alto (bombas, sellos) |
Bajo |
| Impacto medioambiental |
Bajas emisiones, proceso limpio |
Produce humos y gases |
No hay calefacción, pero se necesita un sistema de eliminación de agua. |
Genera chips y ruido |
| Nivel de ruido |
Bajo |
Alto |
Alto |
Medio |
| Tiempo de configuración |
Rápido |
Moderado |
Configuración más larga |
Rápido |
| Desgaste de herramientas |
Sin desgaste físico de herramientas |
Desgaste del electrodo/boquilla |
Desgaste de la boquilla, uso abrasivo |
Alto desgaste de la herramienta |
| Capacidad para crear formas complejas |
Excelente (detalles finos) |
Bien |
Excelente |
Limitado |
| Se requiere procesamiento secundario |
Casi nunca |
Requerido a menudo |
Casi nunca |
Requerido a menudo |
| Eficiencia energética |
Alto |
Medio |
Bajo (alto consumo de energía) |
Medio |
| Aplicaciones típicas |
Piezas de precisión, electrónica, automoción |
Fabricación de metales pesados, construcción naval |
Aeroespacial, materiales compuestos, corte de piedra |
Fabricación básica, construcción |



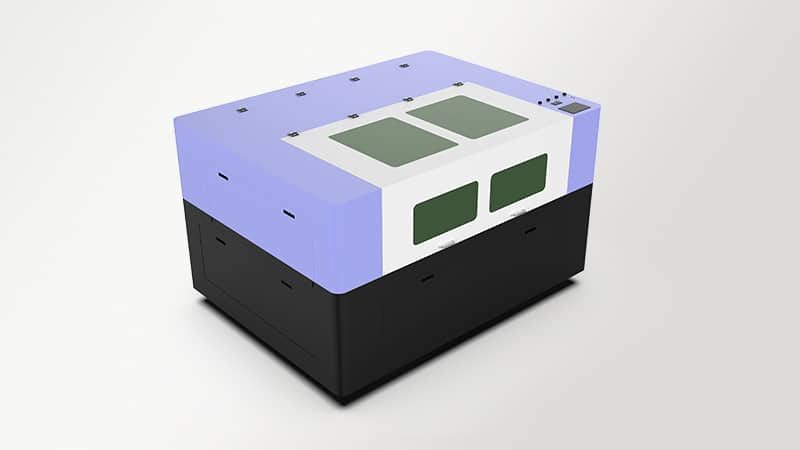
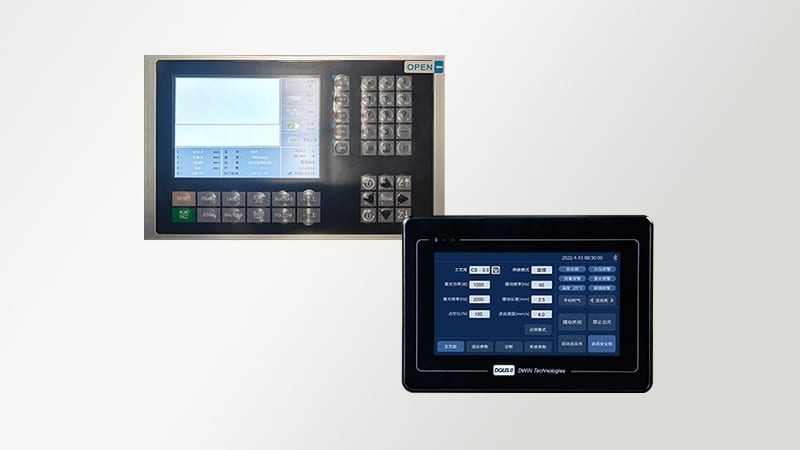
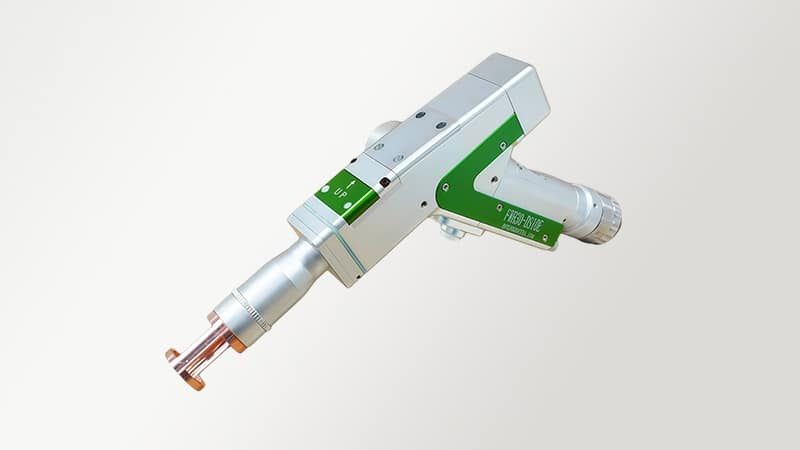
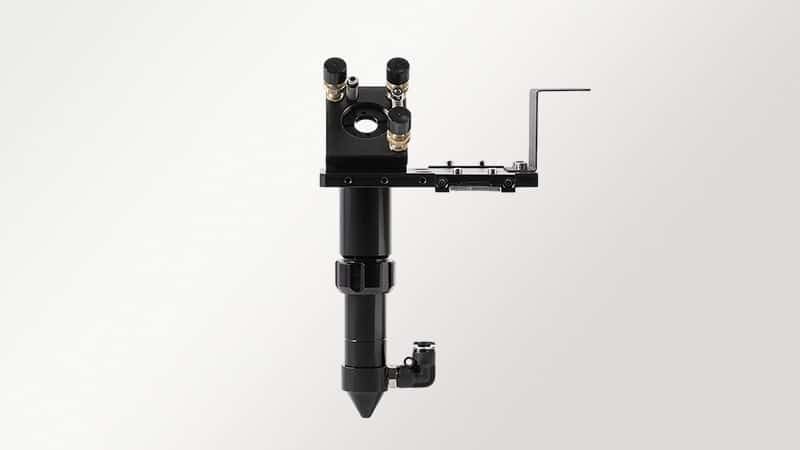



4 valoraciones en 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Héctor –
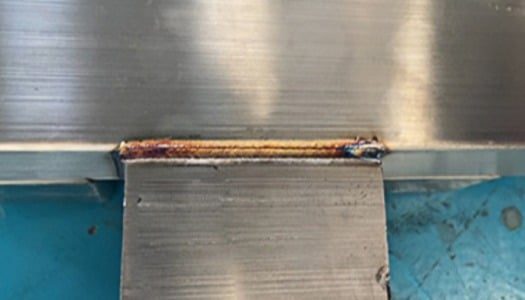
Fabricamos pequeñas cajas de acero inoxidable con juntas visibles. En la máquina AccTek Group, sueldo los laterales y luego limpio las juntas. La primera caja nos mostró dónde necesitábamos un ajuste más preciso en las esquinas. El siguiente lote se ensambló fácilmente una vez que solucionamos ese problema. El cambio de cabezal lleva un poco de tiempo, así que sueldo todo el lote antes de limpiar las juntas. Para pedidos pequeños, prefiero mantener las cajas en una misma área de trabajo hasta que estén listas para el acabado.
Asha –
Fabrico pequeñas cantidades de pestañas metálicas para ensamblajes eléctricos. La máquina tiene un cabezal de soldadura independiente que utilizamos para las pestañas. Verifico que cada pestaña quede bien colocada en el soporte para que las piezas se alineen correctamente. El primer par se lo envío a nuestro inspector y guardo una muestra aprobada junto con la orden de trabajo para la siguiente persona que utilice la máquina. Me gusta que la estación pueda procesar estos lotes pequeños. La bandeja de pestañas se ajusta perfectamente al cronograma, junto con el resto de nuestro trabajo de soldadura.
Aarón –
Usamos el cabezal de marcado para numerar las piezas en los soportes de acero. Algunos de nuestros soportes son prácticamente idénticos hasta que se colocan en el conjunto. Coloco un pequeño lote en un soporte y verifico dónde quedará el número en la pieza terminada. En un dibujo, movimos la marca porque quedaba debajo de una arandela. Ahora, el equipo puede leer el número una vez instalado el soporte. Esto nos ha ayudado a diferenciar piezas similares cuando dos pedidos llegan al montaje al mismo tiempo.
Marta –
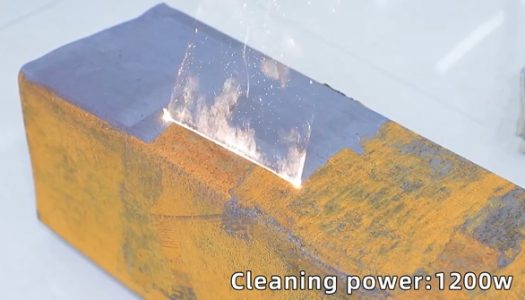
Me encargo del mantenimiento de equipos en un pequeño taller. Teníamos una vieja tapa de acero con una esquina dañada. Usé el láser para limpiar el óxido de la zona que estábamos reparando y corté un pequeño parche de una lámina nueva. Probé el parche en su sitio antes de soldarlo y limé una esquina para conseguir el ajuste deseado. La máquina es ideal para este tipo de trabajo. Puedo preparar, cortar y soldar todo en un mismo lugar, lo que resulta muy útil cuando surge una reparación entre los trabajos habituales.