| Nguyên tắc cắt |
Tia laser hội tụ làm tan chảy/hóa hơi vật liệu |
Khí ion hóa (hồ quang plasma) làm nóng chảy kim loại |
Nước áp suất cao có chứa chất mài mòn sẽ ăn mòn vật liệu. |
Sử dụng vũ lực bằng lưỡi dao/công cụ |
| Khả năng tương thích vật liệu |
Kim loại, một số phi kim loại |
Chỉ có kim loại dẫn điện |
Hầu hết tất cả các vật liệu |
Chủ yếu là kim loại và vật liệu mềm. |
| Cắt chính xác |
Rất cao (±0,01–0,05 mm) |
Trung bình (±0,1–0,5 mm) |
Cao (±0,05–0,1 mm) |
Thấp đến trung bình |
| Chất lượng cạnh |
Mịn, sạch, ít gờ. |
Thô hơn, cần hoàn thiện |
Bề mặt nhẵn mịn, không có vết cháy. |
Thường cần phải loại bỏ bavia. |
| Vùng ảnh hưởng nhiệt (HAZ) |
Rất nhỏ |
Lớn |
Không có (cắt nguội) |
Không có hoặc rất ít |
| Tốc độ cắt |
Tốc độ rất nhanh (đặc biệt là với kim loại mỏng) |
Nhanh (kim loại dày) |
Chậm đến trung bình |
Trung bình |
| Khả năng độ dày |
Độ đặc từ trung bình đến dày (tùy thuộc vào công suất) |
Tuyệt vời cho kim loại dày |
Tuyệt vời cho các vật liệu rất dày. |
Bị giới hạn bởi sức mạnh của công cụ |
| Chiều rộng Kerf |
Rất hẹp |
Rộng hơn |
Trung bình |
Rộng |
| Biến dạng vật liệu |
Tối thiểu |
Mức độ vừa phải do nhiệt độ |
Không có |
Có thể do lực tác động |
| Khả năng tự động hóa |
Tự động hóa cao (CNC/robot) |
Tự động |
Tự động |
Bán tự động hoặc thủ công |
| Chi phí hoạt động |
Mức độ từ trung bình đến cao (tùy thuộc vào loại laser) |
Trung bình |
Cao (chất mài mòn + bảo trì) |
Thấp đến trung bình |
| Yêu cầu bảo trì |
Mức độ vừa phải (quang học, nguồn sáng) |
Mức độ vừa phải (hàng tiêu dùng) |
Cao (bơm, gioăng) |
Thấp |
| Tác động môi trường |
Phát thải thấp, quy trình sạch |
Tạo ra khói và khí |
Không có hệ thống sưởi, nhưng cần hệ thống xử lý nước thải. |
Tạo ra vụn và tiếng ồn |
| Mức độ ồn |
Thấp |
Cao |
Cao |
Trung bình |
| Thiết lập thời gian |
Nhanh |
Vừa phải |
Thiết lập lâu hơn |
Nhanh |
| Sự hao mòn của dụng cụ |
Không có sự hao mòn dụng cụ vật lý |
Sự mài mòn điện cực/vòi phun |
Mòn vòi phun, sử dụng vật liệu mài mòn |
Độ mài mòn dụng cụ cao |
| Khả năng tạo hình phức tạp |
Xuất sắc (chi tiết tinh tế) |
Tốt |
Xuất sắc |
Giới hạn |
| Cần xử lý thứ cấp |
Hiếm khi |
Thường được yêu cầu |
Hiếm khi |
Thường được yêu cầu |
| Hiệu suất năng lượng |
Cao |
Trung bình |
Thấp (tiêu thụ điện năng cao) |
Trung bình |
| Ứng dụng điển hình |
Linh kiện chính xác, điện tử, ô tô |
Chế tạo kim loại nặng, đóng tàu |
Hàng không vũ trụ, vật liệu composite, cắt đá |
Chế tạo, xây dựng cơ bản |



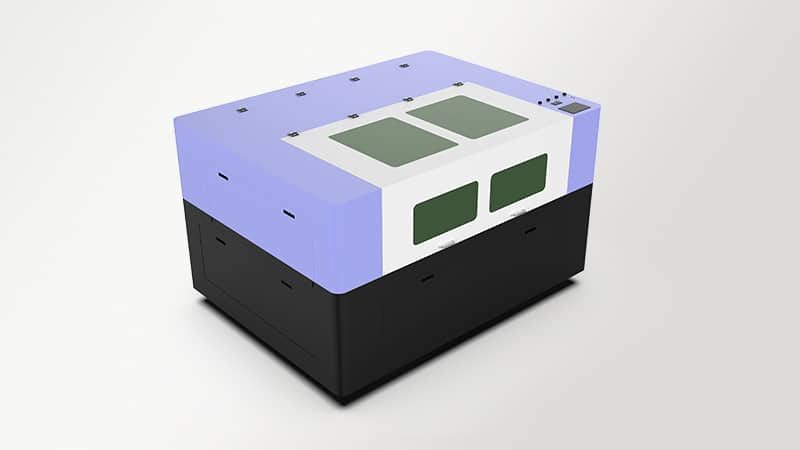
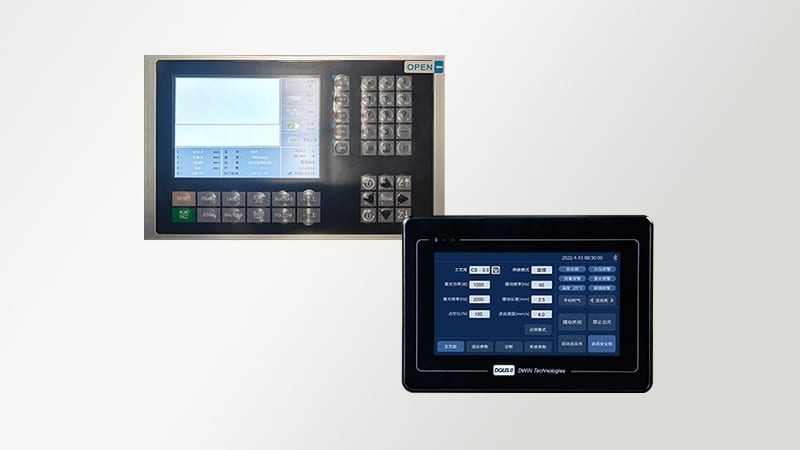
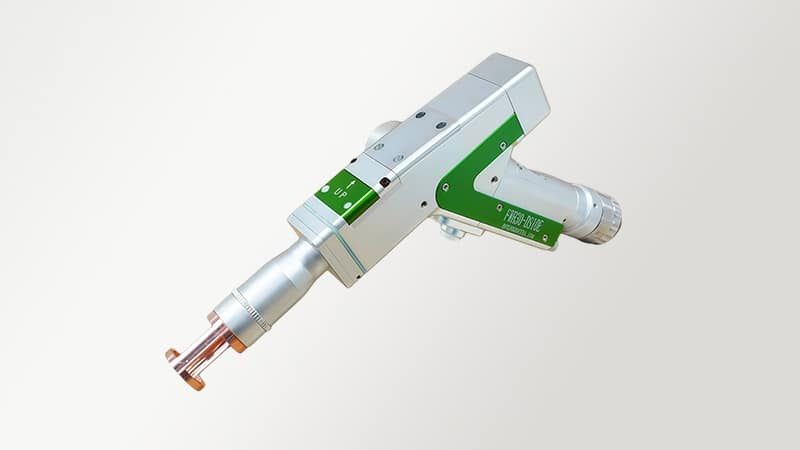
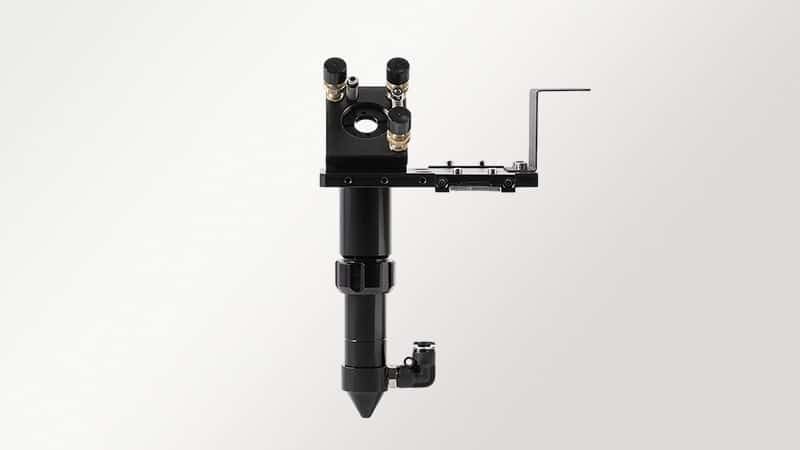



4 đánh giá cho 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Hector –
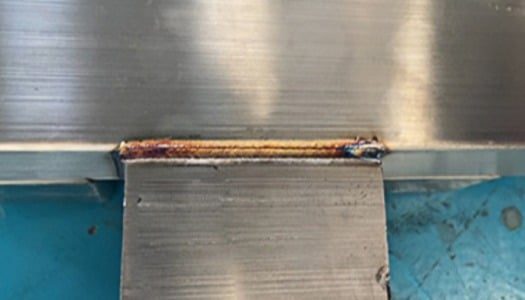
Chúng tôi làm những chiếc hộp nhỏ bằng thép không gỉ với các đường hàn vẫn nhìn thấy được. Trên máy của AccTek Group, tôi hàn các cạnh, sau đó chuyển sang làm sạch các đường hàn. Chiếc hộp đầu tiên cho chúng tôi thấy cần phải làm cho các góc khít hơn ở đâu. Lô tiếp theo được lắp ráp dễ dàng hơn sau khi chúng tôi khắc phục được vấn đề đó. Việc thay đầu hàn mất một chút thời gian, vì vậy tôi hàn toàn bộ lô hàng trước khi làm sạch các đường hàn. Đối với đơn hàng nhỏ, tôi thích để các hộp ở cùng một khu vực làm việc cho đến khi chúng sẵn sàng để hoàn thiện.
Asha –
Tôi sản xuất các lô nhỏ các đầu nối kim loại cho các cụm linh kiện điện. Máy có một đầu hàn riêng biệt mà chúng tôi dùng để hàn các đầu nối này. Tôi kiểm tra xem mỗi đầu nối được đặt đúng vị trí trong giá đỡ để đảm bảo các mảnh khớp nhau. Cặp đầu tiên được gửi đến người kiểm tra, và tôi giữ lại một mẫu đã được phê duyệt cùng với lệnh sản xuất cho người tiếp theo sử dụng máy. Tôi thích việc trạm làm việc này có thể xử lý các lô nhỏ như vậy. Khay đựng các đầu nối phù hợp với lịch trình làm việc xen kẽ với các công việc hàn khác của chúng tôi.
Aaron –
Chúng tôi sử dụng đầu đánh dấu để ghi số hiệu chi tiết lên các giá đỡ bằng thép. Một vài giá đỡ của chúng tôi trông gần như giống hệt nhau cho đến khi bạn đặt chúng vào cụm lắp ráp. Tôi xếp một lô nhỏ vào giá đỡ và kiểm tra vị trí số hiệu sẽ nằm trên chi tiết hoàn thiện. Chúng tôi đã di chuyển vị trí đánh dấu trên một bản vẽ vì nó nằm dưới một vòng đệm. Giờ đây, nhóm thợ có thể đọc số hiệu sau khi giá đỡ được lắp vào. Điều đó đã giúp chúng tôi phân biệt các chi tiết tương tự khi hai đơn hàng được đưa vào lắp ráp cùng một lúc.
Marta –
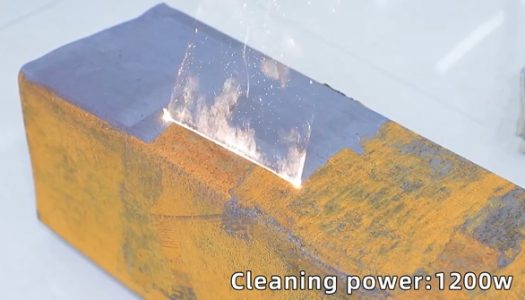
Tôi phụ trách bảo dưỡng thiết bị tại một cửa hàng nhỏ. Chúng tôi có một tấm che bằng thép cũ bị hư ở góc. Tôi đã dùng máy cắt laser để làm sạch rỉ sét ở khu vực cần sửa chữa và cắt một miếng vá nhỏ từ một tấm thép mới. Tôi đã thử miếng vá vào vị trí trước khi hàn và mài một góc để có được độ khít như ý muốn. Máy này rất phù hợp với loại công việc đó. Tôi có thể thực hiện công đoạn chuẩn bị, cắt và hàn tại cùng một chỗ, điều này rất hữu ích khi có công việc sửa chữa xen kẽ giữa các công việc thường ngày.