| Kesme Prensibi |
Odaklanmış lazer ışını malzemeyi eritir/buharlaştırır. |
İyonize gaz (plazma arkı) metali eritir. |
Yüksek basınçlı su ve aşındırıcı maddeler malzemeyi aşındırır. |
Bıçak/alet kullanarak fiziksel güç uygulamak |
| Malzeme Uyumluluğu |
Metaller, bazı ametaller |
Sadece iletken metaller |
Hemen hemen tüm malzemeler |
Çoğunlukla metaller ve yumuşak malzemeler |
| Kesim Hassasiyeti |
Çok yüksek (±0,01–0,05 mm) |
Orta (±0,1–0,5 mm) |
Yüksek (±0,05–0,1 mm) |
Düşük ila orta |
| Kenar Kalitesi |
Pürüzsüz, temiz, minimum çapak |
Daha pürüzlü, son işlem gerektiriyor. |
Pürüzsüz, ısı izi yok. |
Genellikle çapak alma işlemi gerektirir. |
| Isıdan Etkilenen Bölge (HAZ) |
Çok küçük |
Büyük |
Yok (soğuk kesim) |
Yok veya çok az |
| Hız kesmek |
Çok hızlı (özellikle ince metallerde) |
Hızlı (kalın metaller) |
Yavaş ila orta |
Orta |
| Kalınlık Yeteneği |
Orta ila kalın (güce bağlı olarak) |
Kalın metaller için mükemmeldir. |
Çok kalın malzemeler için mükemmeldir. |
Aletin dayanıklılığıyla sınırlıdır. |
| Kerf Genişliği |
Çok dar |
Daha geniş |
Orta |
Geniş |
| Malzeme Deformasyonu |
En az |
Sıcaklık nedeniyle orta derecede |
Hiçbiri |
Kuvvet nedeniyle mümkün |
| Otomasyon Yeteneği |
Yüksek otomasyonlu (CNC/robotik) |
Otomatikleştirilmiş |
Otomatikleştirilmiş |
Yarı otomatik veya manuel |
| İşletme maliyeti |
Orta ila yüksek (lazer tipine bağlı olarak) |
Orta |
Yüksek (aşındırıcılar + bakım) |
Düşük ila orta |
| Bakım Gereksinimleri |
Orta (optik, kaynak) |
Orta düzey (sarf malzemeleri) |
Yüksek (pompalar, contalar) |
Düşük |
| Çevresel Etki |
Düşük emisyonlu, temiz süreç |
Duman ve gaz üretir. |
Isıtma yok, ancak su tahliyesi gerekiyor. |
Çip ve gürültü üretir. |
| Gürültü seviyesi |
Düşük |
Yüksek |
Yüksek |
Orta |
| Kurulum zamanı |
Hızlı |
Ilıman |
Daha uzun kurulum |
Hızlı |
| Alet Aşınması |
Aletlerde fiziksel aşınma yok. |
Elektrot/meme aşınması |
Meme aşınması, aşındırıcı kullanım |
Yüksek takım aşınması |
| Karmaşık Şekilleri Algılama Yeteneği |
Mükemmel (ince detaylar) |
İyi |
Harika |
Sınırlı |
| İkincil İşleme Gerekli |
Nadiren |
Genellikle gerekli |
Nadiren |
Genellikle gerekli |
| Enerji verimliliği |
Yüksek |
Orta |
Düşük (yüksek güç tüketimi) |
Orta |
| Tipik Uygulamalar |
Hassas parçalar, elektronik, otomotiv |
Ağır metal imalatı, gemi yapımı |
Havacılık ve uzay, kompozitler, taş kesme |
Temel imalat, inşaat |



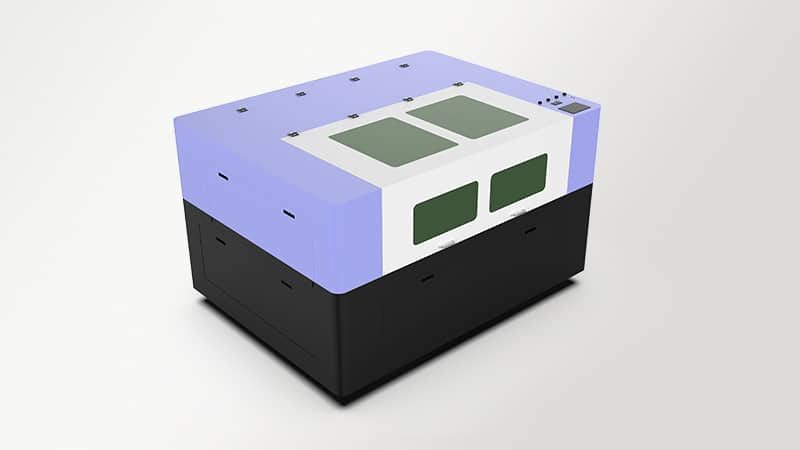
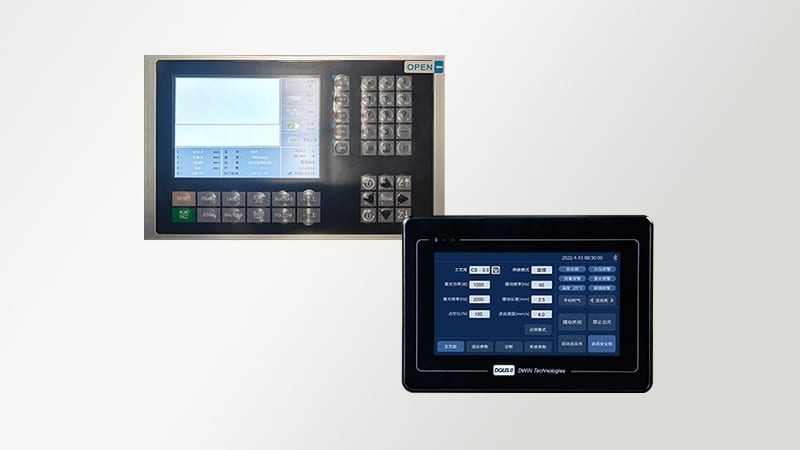
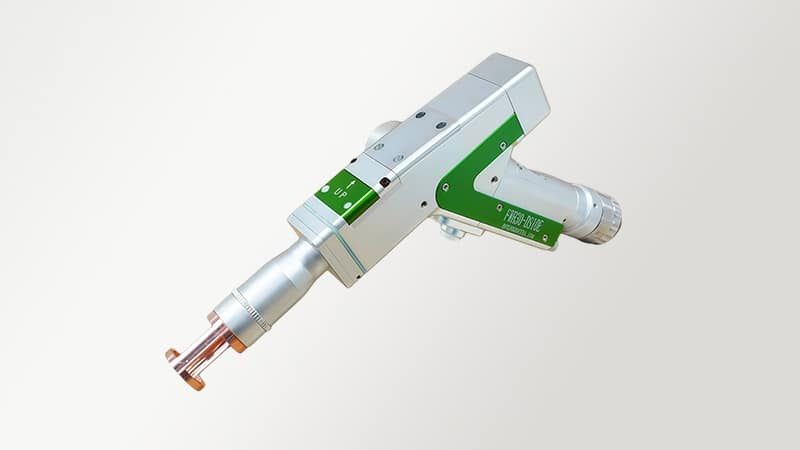
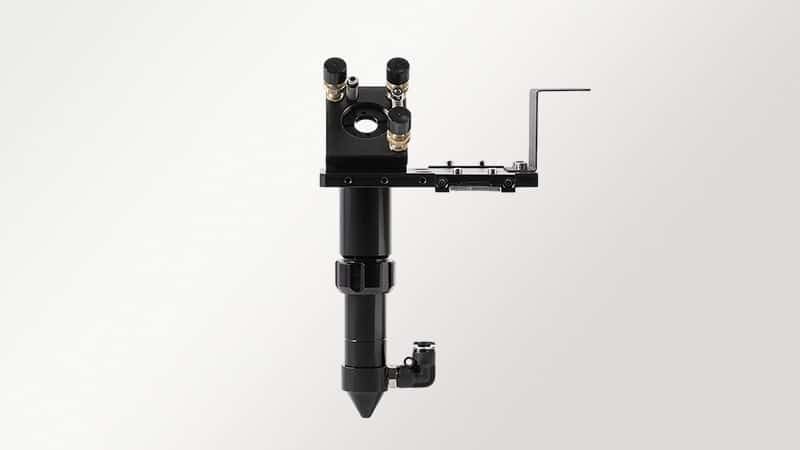



6 In 1 Laser Welding Cutting Cleaning Marking Machine için 4 değerlendirme
Hector –
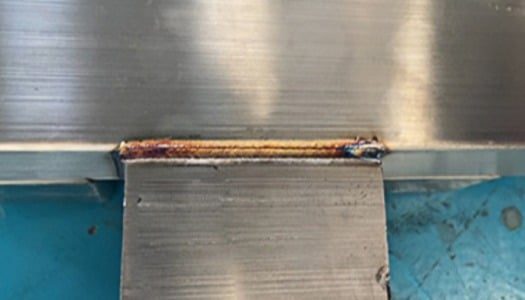
Görünür dikişleri olan küçük paslanmaz çelik kutular üretiyoruz. AccTek Group makinesinde önce kenarları kaynaklıyorum, sonra dikişleri temizlemeye geçiyorum. İlk kutu bize köşelerin daha sıkı oturması gereken yerleri gösterdi. Bunu hallettikten sonra bir sonraki parti kolayca bir araya geldi. Kafa değişimi biraz zaman alıyor, bu yüzden dikişleri temizlemeden önce tüm partiyi kaynaklıyorum. Küçük siparişler için, kutuları son işlem için hazır olana kadar tek bir çalışma alanında tutmayı tercih ediyorum.
Asha –
Elektrik aksamları için küçük partiler halinde metal bağlantı parçaları üretiyorum. Makinenin, bağlantı parçaları için kullandığımız ayrı bir kaynak başlığı var. Parçaların hizalanması için her bir bağlantı parçasının tutucuya nasıl oturduğunu kontrol ediyorum. İlk çifti denetçimize gönderiyorum ve makineyi kullanacak bir sonraki kişi için onaylanmış bir örneği iş emriyle birlikte saklıyorum. İstasyonun bu kısa partileri işleyebilmesinden memnunum. Bağlantı parçaları tepsisi, diğer kaynak işlerimizin programına uyuyor.
Aaron –
Çelik braketler üzerindeki parça numaraları için işaretleme başlığını kullanıyoruz. Braketlerimizin bazıları, montaj parçasına yerleştirilene kadar neredeyse aynı görünüyor. Küçük bir grubu tutucuya diziyorum ve numaranın bitmiş parçada nerede duracağını kontrol ediyorum. Bir çizimde işaretlemeyi kaydırdık çünkü bir pulun altına denk geldi. Şimdi ekip, braket takıldıktan sonra numarayı okuyabiliyor. Bu, iki sipariş aynı anda montaja ulaştığında benzer parçaları birbirinden ayırmamıza yardımcı oldu.
Marta –
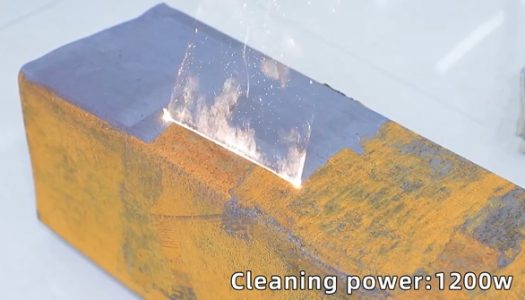
Küçük bir atölyede ekipman bakımı yapıyorum. Köşesi hasar görmüş eski bir çelik kapağımız vardı. Tamir edeceğimiz bölgedeki pası lazerle temizledim ve yeni bir levhadan küçük bir parça kestim. Kaynak yapmadan önce parçayı yerine yerleştirdim ve istediğim uyumu elde etmek için bir köşesini törpüledim. Makine bu tür işler için çok uygun. Hazırlık, kesme ve kaynak işlemlerini tek bir yerde yapabiliyorum, bu da düzenli işler arasında bir tamir gerektiğinde işime yarıyor.