


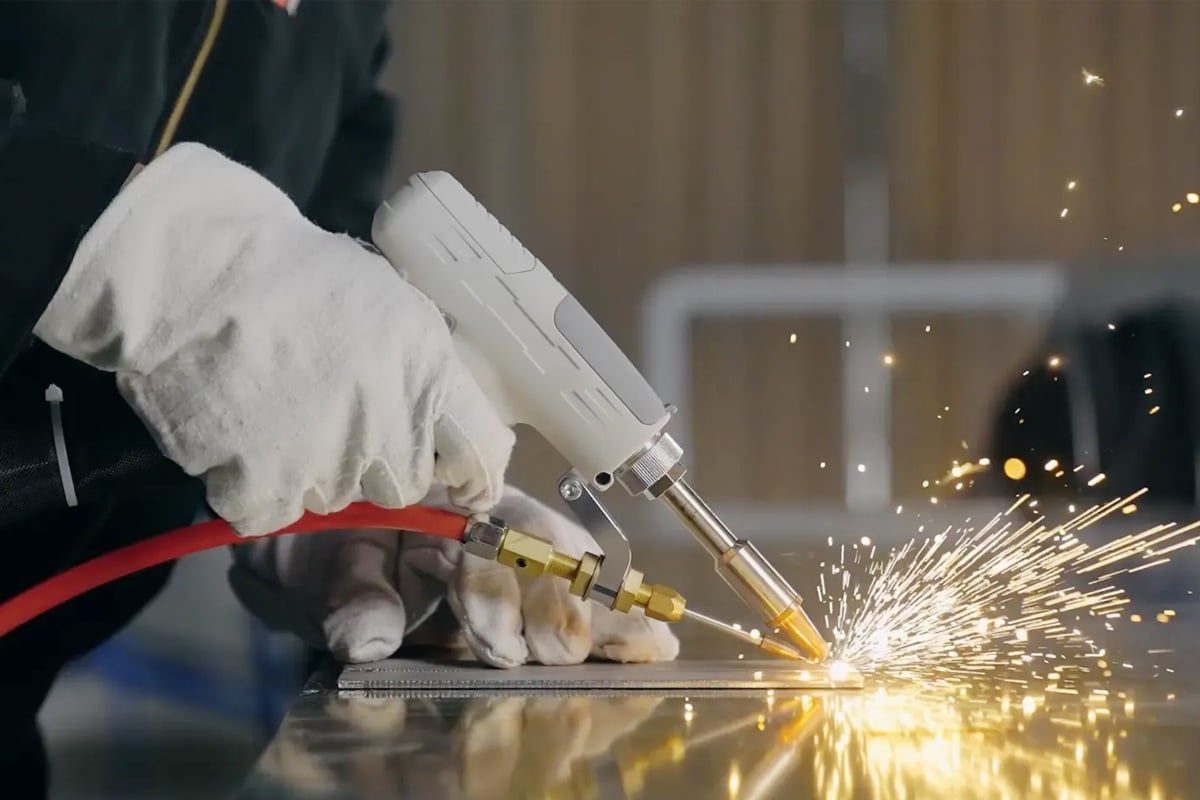
Svařování laserem VS svařování TIG
Svařování je jedním z nejzákladnějších a nejrozšířenějších spojovacího procesu v moderní výrobě. Od panelů karoserií automobilů a konstrukčních součástí leteckého průmyslu až po pouzdra zdravotnických prostředků a přesné elektronické sestavy jsou svařované spoje přítomny prakticky v každé kategorii výrobků, které zahrnují kov. A pro inženýry a výrobní manažery, kteří rozhodují o zařízeních, má volba svařovacího procesu důsledky, které sahají daleko za samotný svar – ovlivňují výrobní kapacitu, kvalitu spoje, deformaci, požadavky na pracovní sílu, provozní náklady a rozsah materiálů a geometrií, které proces spolehlivě zvládne.
Dva procesy, které se v těchto rozhodnutích o vybavení často objevují vedle sebe, jsou laserové svařování a svařování TIG (wolfram v inertním plynu). Na první pohled se zdá, že řeší stejný základní úkol: vytvoření metalurgického spoje mezi kovovými obrobky jejich tavením, s přídavným materiálem nebo bez něj. Mechanismy, kterými tohoto výsledku dosahují, jsou však natolik odlišné, že tyto dva procesy zaujímají ve výrobní krajině téměř zcela oddělené mezery – a pochopení těchto rozdílů je nezbytné pro správný výběr pro danou aplikaci.
Svařování TIG je vyspělý a všestranný proces obloukového svařování, který je základem přesné kovovýroby od 40. let 20. století. Zkušení svářeči TIG dokáží vytvářet spoje výjimečné estetické a strukturální kvality na široké škále kovů a zařízení je relativně dostupné. Laserové svařování naopak využívá zaostřený paprsek z laserového generátoru ke koncentraci energie do extrémně malé plochy, což umožňuje dosáhnout rychlosti spojování, poměru hloubky k šířce a rozměrů tepelně ovlivněné zóny, kterým se obloukové svařování nemůže dosáhnout. Předmětem tohoto článku jsou kompromisy mezi těmito dvěma přístupy – v rychlosti, přesnosti, nákladech, kompatibilitě materiálů a provozní flexibilitě.
Následující srovnání je uspořádáno tak, aby poskytlo každému procesu důkladný úvod podle jeho vlastních podmínek, než přejde k přímé analýze. Článek dále poskytuje praktické rady ohledně výběru, uspořádané podle typu materiálu, objemu výroby, rozpočtu a aplikace v odvětví, aby čtenáře vybavil specifickým analytickým rámcem, který potřebují k tomu, aby se s jistotou rozhodli o technologickém postupu s ohledem na své specifické požadavky na spojování.
Obsah
Laserové svařování
Laserové svařování je proces tavného svařování, při kterém soustředěný výstup laserového generátoru dodává vysoce koncentrovanou energii na malou plochu povrchu obrobku, čímž se kov roztaví a vytvoří svar, jak se paprsek pohybuje podél dráhy spoje. Technologie se od svých prvních průmyslových aplikací výrazně vyvinula a dnes zahrnuje několik odlišných provozních režimů, z nichž každý je vhodný pro různé geometrie spojů, tloušťky materiálu a požadavky na kvalitu.
Princip a postup práce
V srdci jakéhokoli laserový svařovací systém je laserový generátor – v moderních průmyslových aplikacích nejčastěji vláknový laserový generátor, který produkuje paprsek blízkého infračerveného záření o vlnové délce přibližně 1 064 nm. Paprsek je přiváděn optickým kabelem do svařovací hlavy, kde jej zaostřovací optika směřuje do malého bodu na obrobku. Zaostřený bod dosahuje hustoty výkonu, která může přesáhnout jeden milion wattů na centimetr čtvereční – což stačí nejen k roztavení kovu na povrchu, ale i k jeho lokálnímu odpaření, čímž vznikne dutina naplněná párou zvaná klíčová dírka, která umožňuje paprsku proniknout hluboko do průřezu spoje v jednom průchodu.
Jak svařovací hlava prochází spojem, klíčová díra se s ní pohybuje a roztavený kov obklopující klíčovou díru proudí za ní a tuhne, čímž vytváří svar. Výsledný svar se vyznačuje velmi vysokým poměrem hloubky k šířce – úzký a hluboký spíše než široký a mělký – což je geometrickým znakem laserového svařování klíčovou dírou a zdrojem mnoha jeho charakteristických výhod: nízký tepelný příkon na jednotku objemu svaru, minimální deformace a schopnost spojovat silné profily bez vícevrstvých postupů.
Moderní laserové svařovací stroje používané ve výrobním prostředí zahrnují několik dalších funkcí, které zvyšují výkon procesu. Kolísání – při kterém paprsek během průchodu pomocí vysokorychlostního galvanometru laterálně osciluje přes spoj – rozšiřuje efektivní stopu paprsku, čímž zlepšuje schopnost překlenout mezery a snižuje citlivost na změny uspořádání spoje. Vzor a amplituda kmitání jsou programovatelné, což umožňuje obsluze nastavit šířku stopy paprsku nezávisle na rychlosti posuvu nebo výkonu laserového generátoru – což je stupeň řízení procesu, který ruční TIG svařování nedokáže replikovat a který výrazně snižuje přesnost upínání potřebnou pro autogenní laserové svařování. Laserové svařování s podáváním drátu zavádí do tavné lázně přídavný materiál, což umožňuje spojování různých kovů, překlenování větších mezer a úpravu geometrie a složení svarové housenky pro specifické metalurgické požadavky. Dálkové svařování pomocí skenovacích hlav – při kterém velkoformátová skenovací hlava galvanometru řídí paprsek přes široké pole a postupně svařuje mnoho spojů bez nutnosti přemisťování dílu nebo hlavy – dále zvyšuje produktivitu laserového svařování tím, že eliminuje dobu přemisťování hlavy u vícespojových sestav.
Druhy laserového svařování
Laserové svařování pracuje ve dvou základních režimech určených hustotou výkonu dodávaného do obrobku. Při svařování vodivostí je hustota výkonu pod prahovou hodnotou potřebnou pro vytvoření klíčové díry – laserový generátor zahřívá kovový povrch a vedením tepla do okolního materiálu se vytváří mělká, polokulová tavenina. Svary vodivostí jsou hladké, esteticky čisté a vhodné pro tenké materiály, kde jsou požadavky na hloubku průvaru nízké. Tento režim se široce používá pro přesná elektronická pouzdra, součástky zdravotnických prostředků a dekorativní kovové výrobky, kde je důležitý vzhled povrchu.
Při svařování v režimu klíčové dírky překračuje hustota výkonu prahovou hodnotu odpařování a vzniká charakteristická hluboká, úzká geometrie svaru. Režim klíčové dírky je standardní konfigurace pro aplikace strukturálního svařování, kde jsou primárními cíli pevnost spoje, hloubka průvaru a průchodnost. Přechod mezi režimem vodivosti a režimem klíčové dírky je řízen výkonem laserového generátoru, průměrem bodu v ohnisku a rychlostí posuvu – parametry, které jsou plně programovatelné a umožňují přesné vyladění procesu pro každou aplikaci.
Pulzní laserové svařování, dostupné v konfiguraci s vedením i s klíčovou dírkou, dodává energii paprsku v diskrétních pulsech s vysokým výkonem, nikoli kontinuálně. Tím se snižuje průměrný příkon tepla a zároveň se zachovává špičková hustota výkonu potřebná pro efektivní tavení, což z pulzního svařování činí preferovaný režim pro tepelně citlivé sestavy, tenké fólie a aplikace vyžadující velmi přesné řízení rozměrů svarové lázně a tepelně ovlivněné zóny.
Výhody laserového svařování
Výhoda laserového svařování oproti obloukovým procesům v rychlosti je komerčně nejvýznamnější z jeho technických výhod. U tenkých až středně silných kovů – uhlíkové oceli a nerezové oceli v rozsahu 1 až 6 mm – laserové svařovací stroje běžně dosahují rychlosti posuvu pětkrát až desetkrát vyšší než TIG svařování u srovnatelného materiálu a tloušťky a dvakrát až třikrát vyšší než MIG svařování. Tato rychlostní výhoda se přímo promítá do nižších nákladů na práci na spoj a vyšší propustnosti stroje.
Druhou hlavní výhodou je úzká tepelně ovlivněná zóna laserového svařování. Protože je energie koncentrována v extrémně malé oblasti a rychlost svařování je vysoká, je okolní materiál vystaven zvýšeným teplotám po velmi krátkou dobu. Výsledkem je tepelně ovlivněná zóna mnohem užší než zóna vytvořená obloukovým svařováním – často menší než 1 mm, a to i u materiálů o tloušťce několika milimetrů. Úzká tepelně ovlivněná zóna (HAZ) znamená menší tepelnou deformaci obrobku, lepší zachování mechanických vlastností základního materiálu v blízkosti svaru a sníženou potřebu rovnání a odlehčení pnutí po svařování. U přesných sestav, kde je rozměrová přesnost po svařování kritická – zdravotnické prostředky, pouzdra přístrojů a automobilové součástky s úzkými montážními tolerancemi – má toto snížení deformace přímou komerční hodnotu, která přesahuje pouhé měření kvality svaru.
Laserové svařování je ze své podstaty vhodné pro automatizaci a robotickou integraci. Bezkontaktní proces – kdy svařovací hlava udržuje odstup několika centimetrů od obrobku – umožňuje montáž hlavy na šestiosé robotické rameno nebo CNC portál, který sleduje složité trojrozměrné dráhy spojů bez nutnosti zohledňovat kontaktní sílu, kterou vyžadují mechanické procesy. Velkoobjemové výrobní buňky s robotickým laserovým svařováním dosahují podílu doby zapnutí laseru nad 80 procent, čímž využívají rychlostní výhodu laserového generátoru po téměř celou dostupnou dobu směny.
Konzistentní kvalita svaru je další výhodou, která se stává stále cennější s rostoucími objemy výroby. Kvalita svařování TIG se mění v závislosti na dovednostech, únavě a pozornosti obsluhy – jde o odchylky, které je obtížné odhalit bez 100% kontroly, ale které ovlivňují strukturální integritu a vzhled způsobem, který je důležitý pro následné zákazníky. Laserové svařovací stroje s validovaným programem produkují statisticky konzistentní geometrii svaru, hloubku průvaru a vzhled povrchu od první části výrobní série až do poslední, což umožňuje u mnoha aplikací zajištění kvality na základě vzorkování namísto 100% kontroly.
Omezení laserového svařování
Nejvýznamnějším praktickým omezením laserového svařování je jeho citlivost na tvar spoje. Zaostřený paprsek je malý – průměry bodů na obrobku jsou obvykle 0,2 až 0,6 mm – a tavná lázeň vytvořená touto malou tečkou má omezenou schopnost překlenout mezery mezi spojovanými plochami. Při autogenním svařování bez přídavného drátu stačí k neúplnému tavení mezera přesahující přibližně 10 procent tloušťky plechu. To znamená, že díly určené k laserovému svařování musí být drženy v přesném polohovém zarovnání pomocí dobře navržených přípravků a samotné spojované plochy musí splňovat přísnější rozměrové tolerance, než jaké obvykle vyžaduje obloukové svařování.
Kapitálové náklady na laserové svařovací systémy – zahrnující laserový generátor, systém dodávání paprsku, svařovací hlavu, CNC nebo robotický pohybový systém a související bezpečnostní infrastrukturu – jsou podstatně vyšší než u zařízení pro TIG svařování srovnatelné výrobní kapacity. Tato počáteční investice je obvykle odůvodněna zvýšením produktivity a úsporami nákladů na pracovní sílu dosažitelnými ve velkoobjemové výrobě, ale může být obtížné ji odůvodnit u nízkoobjemových aplikací s vysokým množstvím směsi, kde se plný potenciál propustnosti využívá jen zřídka.
Laserové svařování využívá zaostřený paprsek vláknového laseru k vytváření vysokorychlostních svarů s hlubokým provařením s minimálním tepelným příkonem a úzkými tepelně ovlivněnými zónami. Díky provozu v režimech vedení, klíčové dírky nebo pulzního svařování vyniká velkoobjemovou výrobou tenkých až středně těžkých kovů s vynikající kompatibilitou s automatizací. Jeho hlavními omezeními jsou citlivost na tvar spoje a vyšší kapitálové náklady než u alternativ obloukového svařování. Tyto vlastnosti definují jeho přirozenou oblast použití – velkoobjemová výrobní prostředí náročná na přesnost, kde rychlost, automatizace a minimální deformace převažují nad vyšší počáteční investicí.
TIG svařování
Svařování TIG – známé také jako svařování wolframovou elektrodou v plynu (GTAW) – je jedním z nejvýkonnějších a nejvšestrannějších dostupných procesů obloukového svařování a přestože se jedná o technologii, která se v průmyslu používá od druhé světové války, zůstává preferovanou metodou pro širokou škálu přesných a speciálních svařovacích aplikací. Jeho kombinace přesné regulace teploty, vynikající kvality svaru v široké škále kovů a schopnosti svařovat bez přídavného materiálu tam, kde to geometrie spoje umožňuje, z něj činí referenční proces, s nímž se často porovnávají jiné technologie přesného svařování.
Princip a postup práce
Svařování TIG vytváří svar vytvořením elektrického oblouku mezi netavitelnou wolframovou elektrodou a obrobkem v ochranném prostředí inertního plynu – obvykle argonu nebo směsí argonu a helia pro aplikace vyžadující vyšší tepelný příkon nebo zlepšenou stabilitu oblouku. Oblouk ohřívá kov ve spoji a vytváří svarovou lázeň; svářeč může současně přivádět přídavný kov do náběžné hrany lázně pomocí samostatné ruční přídavné tyče nebo může svařovat autogenně bez přídavné látky, pokud to geometrie spoje a tloušťka materiálu dovolí.
Wolframová elektroda se netaví do svaru – není tavitelná – což je zdrojem hlavní výhody tohoto procesu oproti procesům s tavitelnou elektrodou, jako je MIG: absence přenosu kovu přes oblouk eliminuje rozstřik a umožňuje provádět proces při nízkých úrovních proudu, což obsluze poskytuje velmi přesnou kontrolu nad tavnou lázní. Střídavý proud se používá pro svařování hliníku a hořčíku, kde zajišťuje čisticí účinek odstraňující povrchovou vrstvu oxidu; stejnosměrný proud se používá pro ocel, nerezovou ocel, titan a většinu ostatních kovů.
Kombinace přesné regulace proudu, netavitelné elektrody a inertního stínění poskytuje svařování TIG čistotu procesu, které se procesy obloukového svařování s tavitelnými elektrodami nemohou rovnat. Svary TIG na austenitické nerezové oceli, titanových slitinách a niklových superslitinách běžně dosahují čistoty a mechanických vlastností požadovaných nejnáročnějšími leteckými a lékařskými normami.
Výhody TIG svařování
Nejvýraznější výhodou TIG svařování je kombinace všestrannosti a kvality v široké škále kovů a tlouštěk. Zkušený TIG svářeč dokáže pracovat na uhlíková ocel, nerezová ocel, hliník, titan, měď, mosaz, slitiny niklu a exotické kovy, včetně Inconelu, Hastelloyu a různých žáruvzdorných slitin – stejné zařízení a v zásadě stejná technika, upravená pro specifické požadavky materiálu. Tato všestrannost materiálů dělá z TIG standardní proces pro dílny, údržbářské a opravárenské provozy a specializované výrobce, kteří se setkávají s nepředvídatelnou škálou typů materiálů.
Estetická kvalita dosažitelná svařováním TIG – zejména nerezové oceli a hliníku – je bezkonkurenční s žádným jiným obloukovým procesem a v mnoha aplikacích se z hlediska vzhledu housenky shoduje nebo překračuje laserové svařování. Zkušený svářeč TIG dokáže vytvořit svary, které vyžadují jen malé nebo žádné čištění nebo úpravu po svařování, což je důležité v odvětvích, kde je vzhled svaru kritériem kvality – mimo jiné výroba potravinářských zařízení, kovovýroba architektonických konstrukcí a výroba spotřebního zboží.
Cena a dostupnost zařízení jsou významnými výhodami pro menší provozy. Výkonný zdroj svařovacího proudu TIG lze pořídit za několik tisíc dolarů, vyžaduje pouze standardní elektrický přívod a přívod ochranného plynu a může být uveden do provozu během několika hodin od dodání. Tato dostupnost dělá ze svařování TIG standardní výchozí bod pro přesné spojování kovů v malých dílnách, vzdělávacích institucích a provozech, které provádějí svařování jako sekundární proces vedle své primární činnosti.
Za zmínku stojí také flexibilita přídavného materiálu při TIG svařování. Protože se přídavná tyč zavádí ručně a nezávisle na oblouku, může si svářeč vybrat z velmi široké škály složení přídavných slitin – včetně přídavných materiálů z odlišných kovů, specializovaných korozivzdorných slitin a kompozičně modifikovaných přídavných materiálů, které upravují mechanické nebo chemické vlastnosti svarového kovu pro specifické požadavky na provoz. Tuto flexibilitu přídavného materiálu je při laserovém svařování bez specializovaného zařízení pro podávání drátu obtížně napodobitelnou.
Pro opravy a údržbové svařování – nanášení materiálu na opotřebované nebo poškozené povrchy, vyplňování dutin nebo obnovení rozměrové přesnosti obrobených součástí – je schopnost svařování TIG nanášet malé, kontrolované množství přídavného materiálu přesně na požadované místo standardním postupem. Kombinace jemného řízení oblouku, široké škály kompatibilních přídavných slitin a schopnosti obsluhy nezávisle řídit oblouk a přídavný drát dává svařování TIG trojrozměrnou flexibilitu při nanášení přídavného materiálu, kterou laserové svařování s pevnou dráhou paprsku a automatickým podáváním drátu nemůže dosáhnout při nepředvídatelných geometriích, s nimiž se setkáváme při opravách.
Omezení svařování TIG
Rychlost je nejzásadnějším omezením svařování TIG v porovnání se svařováním laserem. U nerezové oceli o tloušťce 2 mm dosahuje zkušený svářeč TIG obvykle rychlosti svařování 0,3 až 0,8 metru za minutu – což je zlomek oproti 8 až 15 metrům za minutu dosažitelným při svařování laserem na stejném materiálu. Tento rychlostní rozdíl je pro proces inherentní: relativně velká energetická stopa oblouku ohřívá okolní materiál ve větším měřítku než zaostřený laserový paprsek, což vyžaduje delší dobu setrvání pro vytvoření tavné lázně a nižší rychlost svařování, aby se zabránilo tomu, že se tavná lázeň stane nezvladatelnou.
Závislost na kvalifikovaných operátorech je strukturálním omezením, které zvyšuje náklady a provozní riziko svařování TIG. Dosažení konzistentní kvality svaru metodou TIG vyžaduje koordinované pohyby rukou – udržování délky oblouku, řízení rychlosti svařování, zavádění přídavného drátu správnou rychlostí a úhlem – jejichž zvládnutí vyžaduje roky praxe. Únava operátora ovlivňuje kvalitu, produktivita se mezi operátory liší a nedostatek kvalifikovaných svářečských pracovníků je skutečnou a rostoucí výzvou na mnoha trzích. V odvětvích, kde svařování TIG představuje úzké hrdlo výroby, je neschopnost škálovat produkci přidáním strojů – bez nalezení a najmutí zkušených operátorů – významným omezením růstu podnikání. Automatizace svařování TIG je možná, ale výrazně složitější než automatizace laserového svařování a výkonnostní výhody automatizovaného TIG jsou v porovnání s investicí skromnější.
Tepelně ovlivněná zóna při TIG svařování je podstatně širší než při laserovém svařování u materiálů stejné tloušťky, což odráží širší energetickou stopu oblouku a nižší rychlost jeho posuvu. Široká tepelně ovlivněná zóna (HAZ) znamená větší tepelnou deformaci – což je významný problém při výrobě tenkých plechů, přesných sestavách a obrobcích, které musí po svařování dodržovat přísné rozměrové tolerance. Rovnání po svařování, upínací přípravky pro kontrolu deformace svaru a v některých případech tepelné zpracování pro odlehčení pnutí prodlužují čas a náklady na výrobní proces.
Svařování TIG je vyspělý a všestranný proces obloukového svařování, který poskytuje výjimečnou kvalitu svaru u široké škály kovů díky přesnému řízení oblouku mezi netavitelnou wolframovou elektrodou a obrobkem. Jeho výhody – všestrannost materiálu, estetická kvalita svaru, dostupné náklady na zařízení a flexibilita přídavného materiálu – udržují jeho používání v aplikacích údržby, speciální výroby a přesné výroby po celá desetiletí. Jeho omezení – nízká rychlost posuvu, závislost na kvalifikovaných operátorech, široká tepelně ovlivněná zóna a skromný potenciál automatizace – definují hranice oblastí, kde laserové svařování představuje přesvědčivou alternativu.
Svařování laserem VS svařování TIG
Vzhledem k tomu, že oba procesy jsou chápány samostatně, tato část poskytuje přímou srovnávací analýzu napříč dimenzemi, které jsou nejdůležitější pro rozhodnutí o aplikaci a zařízeních. Každá dimenze odhaluje jiný aspekt kompromisu mezi těmito dvěma technologiemi.
Rychlost a produktivita svařování
Rozdíl v rychlosti mezi laserovým svařováním a svařováním TIG je nejvýraznějším kvantitativním rozdílem mezi těmito dvěma procesy a hlavním faktorem, který ovlivňuje zavádění laserového svařování ve velkoobjemové výrobě. U 2mm austenitické nerezové oceli – referenčního materiálu – dosahuje svařování TIG zkušeným operátorem rychlosti přibližně 0,3 až 0,8 metru za minutu. Laserový svářecí stroj na stejném materiálu s použitím vláknového laserového generátoru o výkonu 1 500 W až 3 000 W dosahuje rychlosti 8 až 15 metrů za minutu. To je desetinásobná až čtyřicetinásobná rychlostní výhoda – nejedná se o marginální zlepšení, ale o zásadní rozdíl v propustnosti.
Z hlediska výroby tato rychlostní výhoda znamená, že jediný laserový svařovací stroj dokáže vyrobit svařovaný výstup, který by jinak vyžadoval více svařovacích stanic TIG. U velkoobjemové výroby – automobilových komponentů, dílů spotřebičů, konstrukčních profilů – úspory nákladů na práci z tohoto rozdílu v propustnosti přímo ospravedlňují vyšší kapitálové náklady na laserový svařovací systém po celou dobu jeho provozní životnosti.
Přesná a tepelně ovlivněná zóna
Přesnost laserového svařování je v každém měřitelném rozměru lepší než svařování TIG. Zaostřený paprsek vytváří šířku svaru 0,2 až 1,5 mm – mnohem užší než šířka housenky 3 až 8 mm typická pro ruční svařování TIG – což umožňuje spojování v prostorech a na součástech, kam se svařování TIG nemůže dostat bez rizika tepelného poškození sousedních součástí. Tepelně ovlivněná zóna při laserovém svařování je obvykle menší než 1 mm, ve srovnání s 3 až 10 mm nebo více u svařování TIG při srovnatelných rozměrech spoje. Tato užší tepelně ovlivněná zóna se přímo promítá do menší tepelné deformace, lepšího zachování vlastností základního materiálu v blízkosti svaru a menší potřeby korekčních operací po svařování.
Rozdíl v deformaci mezi těmito dvěma procesy je obzvláště významný pro výrobu tenkých plechů. Při svařování 1mm nerezového plechu metodou TIG může relativně velký tepelný příkon způsobit deformaci panelu, která vyžaduje následné narovnání – což představuje krok zpracování, který spotřebovává čas, riskuje poškození dílu a je obtížné jej eliminovat pouze konstrukcí přípravku. Laserové svařování stejného materiálu s koncentrovanou energií a vysokou rychlostí posuvu udává zlomek tepelného příkonu na jednotku délky svaru, což dramaticky snižuje deformaci a v mnoha konfiguracích činí následné narovnání zbytečným.
Kvalita, pevnost a vzhled svaru
Oba procesy jsou schopny vytvářet svary, které splňují náročné specifikace mechanických vlastností, ale dosahují tak prostřednictvím různých mechanismů kvality a s odlišnými vzhledovými charakteristikami. Laserové svary jsou úzké, hladké na povrchu a geometricky konzistentní – vlastnosti, které odrážejí přesnou a opakovatelnou povahu programovaného, automatizovaného procesu. Svary TIG, pokud jsou prováděny zkušeným svářečem, mohou dosáhnout výjimečné estetické kvality – charakteristický vzhled housenky “hromadění desetníků”, který vzniká rytmickým ručním zaváděním přídavné tyče, je v mnoha výrobních kontextech považován za znak řemeslného zpracování.
Pokud jde o pevnost v tahu a únavové vlastnosti, dobře provedené svary z obou procesů splňují požadavky na mechanické vlastnosti pro konstrukční aplikace v příslušných materiálových kategoriích. Specifická čistota materiálu při svařování TIG mu dává mírnou výhodu v aplikacích zahrnujících slitiny citlivé na kontaminaci nebo tam, kde je pro dosažení specifických vlastností svarového kovu vyžadováno specifické složení přídavného kovu.
Materiálová kompatibilita
Oba procesy zpracovávají širokou škálu technických kovů, ale s různými pevnostními vlastnostmi. Materiálová všestrannost svařování TIG je širší v tom smyslu, že jediné svařovací nastavení TIG dokáže zpracovat téměř jakýkoli svařitelný kov bez významné úpravy procesu – pouhá změna přídavné tyče, složení ochranného plynu a polarity proudu přizpůsobí svařování TIG novému materiálu. Laserové svařování efektivně zvládá ocel, nerezovou ocel, hliník, titan, měď a většinu technických slitin, ale vysoce reflexní kovy, jako je měď a mosaz, vyžadují specifické konfigurace vláknového laserového generátoru s vysokým výkonem nebo zelenou vlnovou délkou, aby se spolehlivě iniciovalo a udržovalo stabilní vytváření klíčové díry.
U tenkých materiálů – pod 1 mm – má laserové svařování značnou výhodu: přesné řízení ukládání energie v laserovém procesu ho činí mnohem spolehlivějším u tenkých materiálů než TIG, kde širší energie oblouku může způsobit propálení při již tak omezených rychlostech svařování. U silných materiálů vyžadujících vícenásobné průchody umožňuje TIG svařování s přídavným materiálem vyplňovat velké průřezy spojů kontrolovaným přídavkem slitin – což je aplikace, kde by laserové svařování vyžadovalo buď hybridní konfigurace, nebo výrazně vyšší úrovně výkonu.
Možnosti automatizace a integrace
Laserové svařovací stroje mají zásadní strukturální výhodu v integraci automatizace: bezkontaktní proces s pevnou odstupovou vzdáleností umožňuje montáž svařovací hlavy na robotické rameno nebo CNC portál, který prochází složitými trojrozměrnými svařovacími cestami bez rizika kontaktu hrotu elektrody s obrobkem. Robotické laserové svařovací buňky dosahují konzistentně vysokého podílu doby zapnutí laseru – nad 80 procent v dobře navržených automatizovaných buňkách – a mohou běžet bez obsluhy po několik směn s minimálním zásahem obsluhy.
Svařování TIG lze automatizovat – orbitální TIG svařování trubek a trubic je zavedený automatizovaný proces – ale rozsah geometrií spojů, které lze automatizovaným TIG řešit, je užší než u robotického laserového svařování a investice potřebná pro automatizované TIG složitých trojrozměrných spojů se blíží nebo převyšuje náklady na robotické laserové svařování a zároveň dosahuje výrazně nižší propustnosti. Pro každé zařízení, kde je automatizace prioritou, je laserové svařování jednoznačně preferovanou technologií.
Náklady na vybavení a provozní náklady
Zařízení pro svařování TIG má mnohem nižší vstupní náklady než laserové svařování – výkonný zdroj TIG je k dispozici za 2 000 až 10 000 dolarů, zatímco kompletní systém laserového svařovacího stroje se pohybuje od 15 000 dolarů za základní zařízení. ruční vláknový laserový svařovací stroj na $80 000 nebo více pro plně integrovanou robotickou svařovací buňku. Tento rozdíl v kapitálových nákladech je reálný a nelze jej ignorovat u podniků s omezenou počáteční investiční kapacitou. Liší se také náklady na spotřební materiál: svařování TIG průběžně spotřebovává wolframové elektrody, přídavné tyče a ochranný plyn, zatímco laserové svařování spotřebovává primárně elektřinu a pravidelnou výměnu optických součástek – což je předvídatelnější a méně objemový nákladový profil, ačkoli samotné optické součástky jsou přesné položky, jejichž náklady na výměnu by měly být zohledněny při srovnání provozních nákladů.
Srovnání celkových nákladů na vlastnictví v průběhu provozní životnosti zařízení je více diferencované, než naznačuje srovnání hlavních kapitálových nákladů. Vysoké náklady na práci při TIG svařování – kvalifikovaní TIG svářeči si vyžadují prémiové mzdy a proces vyžaduje přímý čas operátora pro každý spoj – se ve velkoobjemové výrobě rychle akumulují. Laserový svářecí stroj, který provozuje automatizovanou výrobu po dobu osmi hodin na směnu, nahrazuje několik kvalifikovaných svářečů na plný úvazek, jejichž kombinované roční náklady na práci mohou během dvou až tří let překročit pořizovací cenu stroje. U provozů, kde je objem svařování dostatečně vysoký na to, aby ospravedlnil investici, jsou celkové náklady na vlastnictví laserového svařování často nižší než u TIG v pětiletém horizontu. Výpočet návratnosti je nejpříznivější na trzích, kde jsou mzdy kvalifikovaných svářečů vysoké a kde je dostupnost svářečů omezena trendy v pracovní síle.
Hybridní přístupy: někteří výrobci zkoumali systémy, které kombinují laserové generátory a TIG oblouky v kombinovaném procesu – hybridním laser-TIG svařování – aby dosáhli hlubokého pronikání laserového svařování v kombinaci s překlenováním mezer a schopností TIG svařování. Tyto systémy existují a používají se ve specializovaných aplikacích těžkého průmyslu, ale zahrnují podstatně vyšší složitost zařízení a náklady než kterýkoli z těchto procesů samostatně. Pro většinu průmyslových aplikací – výrobu tenkých až středně velkých plechů, svařování přesných součástí a velkoobjemovou výrobu – poskytuje samostatný laserový svařovací stroj výhody rychlosti a automatizace bez přidané složitosti hybridního systému.
V šesti dimenzích přímého srovnání – rychlost, přesnost a tepelně ovplyvnená zóna (HAZ), kvalita a vzhled svaru, kompatibilita materiálů, automatizační možnosti a celkové náklady na vlastnictví – má laserové svařování rozhodující výhody v rychlosti, HAZ, automatizaci a dlouhodobé ekonomice, zatímco svařování TIG má výhody v materiálové všestrannosti, estetické kontrole kvality a dostupných vstupních nákladech. Správná volba závisí na objemu výroby, prioritě automatizace, materiálovém mixu a rozpočtu – aspekty, které jsou uvedeny v následující části, s pokyny specifickými pro dané odvětví, které následují v části Zaměření na dané odvětví.
Jak si vybrat
Výše uvedená srovnávací analýza stanoví technické rozdíly; tato část tyto rozdíly převádí do praktického rozhodovacího rámce uspořádaného kolem faktorů, které nejpříměji určují, který proces lépe slouží dané aplikaci.
Podle typu a tloušťky materiálu
U tenkých materiálů – pod 2 mm – má laserové svařování jasnou procesní výhodu: přesné řízení energie zaostřeného paprsku zvládá tenké plechy bez rizika propálení, které je vlastní obloukovým procesům, a rychlostní výhoda u tenkých materiálů je nejvyšší ze všech rozsahů tlouštěk. U materiálů střední tloušťky – 2 až 8 mm u oceli a nerezové oceli – jsou oba procesy životaschopné a rozhodnutí se přesouvá na objem výroby, požadavky na automatizaci a rozpočet. U silných profilů nad 10 až 15 mm je díky možnosti vícevrstvého svařování TIG praktičtější volbou pro většinu konfigurací bez vysoce výkonných laserových generátorů.
Pokud jde o typ materiálu, je laserové svařování jasnou volbou, pokud ve výrobním mixu dominuje nerezová ocel, uhlíková ocel a hliník – materiály, u kterých je výkon generátoru vláknového laseru nejlépe optimalizován. Svařování TIG zůstává konkurenceschopné nebo výhodnější pro exotické slitiny vyžadující specifické složení přídavných materiálů, pro spojování rozdílných kovů, kde je kritická přesná metalurgická kontrola, a pro jednorázové opravné svařování materiálů, jejichž přesné složení je nejisté. Pokud jsou oba procesy technicky proveditelné na stejném materiálu, obvykle určují ekonomicky vhodnější požadavky na objem a automatizaci, spíše než jakákoli vnitřní výhoda ve výkonu materiálu.
Podle objemu výroby a požadavků na rychlost
Pro velkoobjemovou výrobu – stovky nebo tisíce identických nebo podobných dílů za směnu – z laserového svařování činí rychlost a kompatibilita s automatizací ekonomicky dominantní volbu téměř ve všech srovnáních. Pro maloobjemovou nebo velkoobjemovou výrobu – malé série mnoha různých typů dílů – činí flexibilita TIG svařování, nižší režie pro změnu výroby a dostupná základna dovedností konkurenceschopnou nebo výhodnější volbu, zejména pokud dané díly vyžadují časté úpravy procesu nebo úsudek operátora.
Podle rozpočtu a dostupné úrovně dovedností
Pro provozy s omezeným počátečním kapitálem a přístupem ke kvalifikovaným TIG svářečům představuje TIG svařování schopný a nákladově efektivní vstupní bod. Pro provozy, kde je dostupnost kvalifikovaných svářečů omezená – což je na mnoha trzích problém kvůli trendům v počtu pracovních sil – nebo kde se provoz rozšiřuje na objemy výroby, které ruční svařování nedokáže efektivně udržet, poskytuje investice do laserového svářecího stroje jak propustnost, tak automatizační schopnost, která odděluje výrobní objem od dostupnosti kvalifikované pracovní síly.
Podle průmyslové aplikace
Automobilový průmysl, spotřební elektronika, výroba krytů, montáž zdravotnických prostředků a výroba přesných přístrojů představují velkoobjemové aplikace pro tenké až střední tloušťky ocelí, kde je laserové svařování obvykle dominantní technologií. Svařování konstrukcí v leteckém průmyslu, výroba speciálních slitin, údržbářské a opravárenské operace a zakázkové architektonické kovové výrobky představují aplikace, kde TIG svařování díky všestrannosti materiálu, flexibilitě přídavných materiálů a kontrole estetické kvality i nadále hraje významnou roli.
Volba mezi laserovým svařováním a TIG svařováním jen zřídka závisí na univerzální výhodnosti jednoho z nich – jde o sladění procesu s danou aplikací. Laserové svařování vítězí v rychlosti, přesnosti, automatizaci a dlouhodobé ekonomice pro velkoobjemovou výrobu tenkých až středně tloušťek. TIG svařování vítězí v materiálové všestrannosti, estetické kontrole kvality, vstupních nákladech a flexibilitě přídavných materiálů pro maloobjemovou výrobu, výrobu s vysokým množstvím směsi a speciální aplikace.
Hlavní procesy v klíčových odvětvích
Převedení obecného srovnání do odvětvově specifických pokynů pomáhá výrobním inženýrům a kupujícím zařízení vidět, jak se dané rozhodnutí projeví v jejich konkrétním kontextu. Tato část zkoumá čtyři nejvýznamnější odvětví, kde se aktivně používá laserové i TIG svařování.
Automobilový průmysl
Automobilový průmysl je celosvětově největším samostatným trhem pro laserové svařovací stroje, a to díky kombinaci velmi vysokých objemů výroby, tenkých materiálů, přísných rozměrových požadavků a hlubokého úsilí průmyslu o automatizaci výroby. Laserové svařování panelů karoserie, rámů dveří, konstrukcí sedadel, krytů baterií pro elektromobily a skříní převodovek je standardní praxí u hlavních výrobců originálního vybavení automobilů a jejich dodavatelů Tier 1. Svařování TIG se v automobilovém průmyslu objevuje především při výrobě prototypů a malosériové výroby speciálních vozidel a při výrobě výfukových systémů, kde se cení materiálové vlastnosti svarů TIG na žáruvzdorných slitinách.
Aerospace
Svařování v leteckém průmyslu je oblastí, kde oba procesy hrají silné a odlišné role. Svařování TIG – zejména v orbitálním a automatizovaném provedení – je zavedený proces pro spojování titanových, Inconelových a hliníkových konstrukcí v leteckém průmyslu, kde je přesná metalurgická kontrola a dodržování zdokumentovaného svařovacího postupu regulačními požadavky. Schopnost svařování TIG vytvářet extrémně čisté svary bez rozstřiku na reaktivních kovech, jako je titan – za použití plně pokrytého ochranného inertního plynu s koncovými štíty a podpůrným plynem – z něj učinila referenční proces pro výrobu titanu v leteckém průmyslu po celá desetiletí. Laserové svařování se v leteckém průmyslu stále více prosazuje pro spojování tenkostěnných konstrukcí a pro aplikace, kde je kritická kontrola deformace, ale delší historie kvalifikace svařování TIG a konzervativismus certifikačních procesů v leteckém průmyslu tento přechod zpomalily. V leteckém průmyslu se laserové svařování nejvíce etablovalo ve spojování tenkostěnných konstrukcí, hermetickém utěsnění elektronických pouzder a spojování hliníkových slitin, kde výhoda rychlosti řeší omezení časového cyklu výroby.
Lékařské přístroje
Svařování zdravotnických prostředků je aplikační oblastí, kde laserové svařování dosáhlo téměř dominance v oblasti přesného spojování součástí. Kryty chirurgických nástrojů, kryty implantabilních zařízení, komponenty katétrů a sestavy senzorů se ve výrobě téměř univerzálně svařují laserem – kombinace minimálního tepelného příkonu, úzké tepelně ovplyvnené zóny (HAZ), čistého procesu bez rozstřiku nebo tavidla a vynikající kompatibility s automatizací dokonale odpovídá požadavkům výroby zdravotnických prostředků. Svařování TIG se ve výrobě zdravotnických prostředků používá především pro spojování větších konstrukčních součástí a speciálních slitin, kde je vyžadována kontrola složení výplně.
Obecná kovovýroba
Všeobecná kovovýroba zahrnuje nejširší škálu aplikací a nejrozmanitější kombinaci objemů výroby, typů materiálů a požadavků na kvalitu. V tomto odvětví oba procesy extenzivně koexistují – laserové svařovací stroje zvládají velkoobjemovou a přesnou práci, zatímco svařovací stanice TIG se zabývají zakázkovými, opravárenskými a speciálními úkoly, které neodpovídají optimalizovaným parametrům laserové svařovací buňky. Mnoho výrobních dílen provozuje obě technologie a směruje práci do příslušného procesu na základě objemu, geometrie a materiálu.
Kontext odvětví významně ovlivňuje srovnání procesů: automobilový průmysl a výroba zdravotnických prostředků upřednostňují laserové svařování pro jeho rychlost, automatizaci a přesnost; letecký průmysl vyvažuje oba procesy na základě typu materiálu a statusu regulační kvalifikace; všeobecná výroba využívá obě technologie v doplňkových rolích. Pochopení toho, kam konkrétní aplikace spadá v rámci těchto průmyslových vzorců, poskytuje užitečnou orientaci pro rozhodování o výběru zařízení.
souhrn
Tento článek poskytl komplexní srovnání laserového svařování a TIG svařování – každou technologii zkoumal samostatně, porovnával je přímo v šesti klíčových výkonnostních kritériích a toto srovnání převedl do praktických pokynů pro výběr uspořádaných podle materiálu, objemu, rozpočtu a odvětví.
Základním závěrem je, že tyto dva procesy se v širším smyslu spíše doplňují než si konkurují. Laserové svařování – umožněné soustředěným výstupem generátoru vláknového laseru, programovatelným řízením pohybu a rychlostí a přesností, které vyplývají z koncentrovaného dodávání energie – je nejlepší volbou pro velkoobjemovou výrobu tenkých až středně těžkých kovů, kde jsou prioritami propustnost, automatizace, minimální deformace a dlouhodobá nákladová efektivita. TIG svařování je nejlepší volbou pro nízkoobjemové aplikace s vysokým obsahem směsi; pro typy materiálů vyžadující specifické složení přísad nebo přesnou metalurgickou kontrolu; pro opravy a údržbu; a pro situace, kdy vstupní náklady na laserové svařování nelze odůvodnit dostupným objemem výroby.
Rozdíl v rychlosti – laserové svařování probíhá pětkrát až čtyřicetkrát rychleji než TIG u srovnatelných materiálů – je nejvýraznějším kvantitativním rozdílem a hlavním ekonomickým faktorem pro zavádění laserového svařování ve výrobním prostředí. Výhody laserového svařování v oblasti přesnosti a tepelně ovplyvnené zóny řeší problémy s deformací a rozměrovými tolerancemi, kterým čelí vysoce přesné sestavy při obloukovém svařování. Výhoda automatizace laserového svařování řeší omezení kvalifikované pracovní síly, které je stále více pociťováno v celém svářečském průmyslu na celém světě.
Pro provozy na křižovatce – s dostatečně vysokým objemem výroby, aby se ospravedlnilo zvážení laserového svařování, ale se zavedenými zkušenostmi a infrastrukturou pro TIG svařování – je vhodným rámcem analýza celkových nákladů na vlastnictví, která zvažuje vyšší kapitálové náklady laserového svařování oproti zvýšení produktivity, úsporám práce a snížení deformací, které přináší po celou dobu provozní životnosti zařízení. Ve většině případů, kdy je objem výroby dostatečný k využití propustnosti laserového svařovacího stroje po významnou část dostupné doby směny, je ekonomická stránka investice výhodná.
Získejte řešení pro laserové svařování
Pro provozy, které jsou připraveny prozkoumat laserové svařování jako náhradu nebo doplněk stávající kapacity TIG svařování, je klíčovým dalším krokem výběr správné konfigurace stroje a partnerství s dodavatelem.
Společnost AccTek Laser je profesionální výrobce laserových svařovacích zařízení s více než desetiletou praxí v oboru. Společnost působí v široké škále odvětví, včetně automobilového, leteckého a kosmického průmyslu, výroby zdravotnických prostředků, elektroniky a různých kovodělných průmyslových odvětví. Její rozsáhlé produktové portfolio zahrnuje: ruční laserové svařovací stroje (s výkonem od 1 000 W do 3 000 W) určené pro flexibilní výrobu, opravy a malosériové svařování materiálů, jako je ocel, nerezová ocel, hliník, měď a mosaz; stolní a přenosné systémy pro přesné svařování součástí; automatizovaná laserová svařovací zařízení schopná přidávání přídavného materiálu a přemosťování mezer; vysoce výkonné systémy (až 6 000 W) navržené pro vysoce pevnou výrobní svařovací techniku silných nebo těžkých materiálů; a integrované robotické systémy pro laserové svařování s šestiosými kloubovými rameny, které umožňují komplexní 3D svařovací dráhy splňující požadavky vysokokapacitní automatizované výroby.
Veškeré zařízení využívá vysoce kvalitní vláknové lasery od celosvětově uznávaných značek, jako jsou Raycus, JPT a IPG, a splňuje certifikační normy CE i FDA. Společnost navíc nabízí vysoce zakázková řešení, která umožňují přizpůsobení výkonu laseru, konfigurací svařovacích hlav, parametrů oscilace, systémů podávání drátu, systémů řízení pohybu a uživatelských rozhraní specifickým výrobním požadavkům každého klienta.
Rámec služeb po celou dobu životnosti zahrnuje předprodejní konzultace k aplikaci, včetně posouzení proveditelnosti rychlosti svařování a pokynů k parametrům procesu pro specifické kombinace materiálů a spojů, profesionální instalaci a uvedení do provozu, komplexní školení obsluhy, dodávky konkurenceschopných náhradních dílů a pohotovou poprodejní technickou podporu – a poskytuje tak kompletní partnerství potřebné k dosažení výhod laserového svařování v oblasti rychlosti, kvality a produktivity od první výrobní směny.

Kontaktní informace
- [email protected]
- [email protected]
- +86-19963414011
- č. 3 zóna A, průmyslová zóna Lunzhen, město Yucheng, provincie Shandong.
Získejte laserová řešení