| Princip řezání |
Zaostřený laserový paprsek taví/odpařuje materiál |
Ionizovaný plyn (plazmový oblouk) taví kov |
Vysokotlaká voda s abrazivy narušuje materiál |
Fyzická síla s použitím čepelí/nástrojů |
| Materiálová kompatibilita |
Kovy, některé nekovy |
Pouze vodivé kovy |
Téměř všechny materiály |
Většinou kovy a měkké materiály |
| Přesnost řezání |
Velmi vysoká (±0,01–0,05 mm) |
Střední (±0,1–0,5 mm) |
Vysoká (±0,05–0,1 mm) |
Nízká až střední |
| Kvalita okrajů |
Hladký, čistý, minimální otřepy |
Hrubější, vyžaduje konečnou úpravu |
Hladký, bez tepelných stop |
Často vyžaduje odjehlení |
| Tepelně ovlivněná zóna (HAZ) |
Velmi malé |
Velký |
Žádné (řezání za studena) |
Žádné nebo minimální |
| Rychlost řezání |
Velmi rychlý (zejména tenké kovy) |
Rychlé (tlusté kovy) |
Pomalá až střední |
Střední |
| Schopnost tloušťky |
Střední až hustá (záleží na výkonu) |
Vynikající pro silné kovy |
Vynikající pro velmi silné materiály |
Omezeno pevností nástroje |
| Šířka řezu |
Velmi úzký |
Širší |
Střední |
Široký |
| Deformace materiálu |
Minimální |
Mírné kvůli horku |
Žádný |
Možné v důsledku síly |
| Možnost automatizace |
Vysoce automatizované (CNC/robotické) |
Automatizované |
Automatizované |
Poloautomatické nebo manuální |
| Provozní náklady |
Střední až vysoká (záleží na typu laseru) |
Střední |
Vysoká (abrazivní prostředky + údržba) |
Nízká až střední |
| Požadavky na údržbu |
Střední (optika, zdroj) |
Střední (spotřební materiál) |
Vysoká (čerpadla, těsnění) |
Nízký |
| Zásah do životního prostředí |
Nízké emise, čistý proces |
Produkuje výpary a plyny |
Žádné teplo, ale nutná je likvidace vody |
Generuje třísky a hluk |
| Úrověn hluku |
Nízký |
Vysoký |
Vysoký |
Střední |
| Čas na přípravu |
Rychlý |
Mírný |
Delší nastavení |
Rychlý |
| Opotřebení nástroje |
Žádné fyzické opotřebení nástroje |
Opotřebení elektrody/trysky |
Opotřebení trysek, použití abraziva |
Vysoké opotřebení nástroje |
| Schopnost pro složité tvary |
Vynikající (jemné detaily) |
Dobrý |
Vynikající |
Omezený |
| Je potřeba sekundární zpracování |
Zřídka |
Často vyžadováno |
Zřídka |
Často vyžadováno |
| Energetická účinnost |
Vysoký |
Střední |
Nízká (vysoká spotřeba energie) |
Střední |
| Typické aplikace |
Přesné díly, elektronika, automobilový průmysl |
Výroba těžkých kovů, stavba lodí |
Letecký a kosmický průmysl, kompozity, řezání kamene |
Základní výroba, konstrukce |



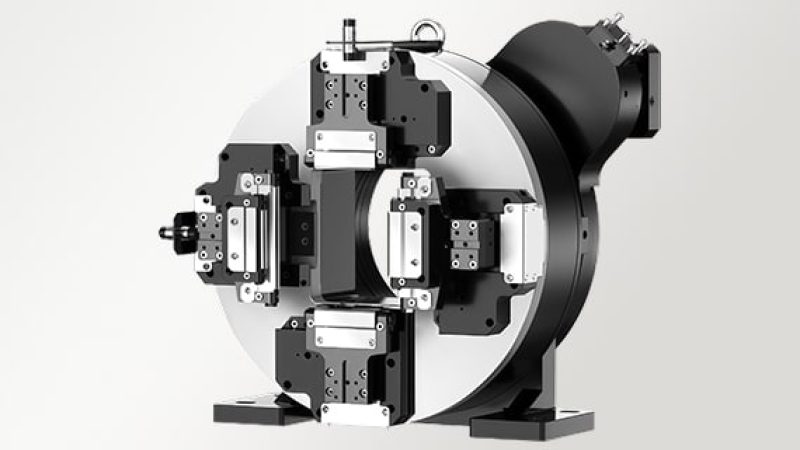






4 recenze P6024-TS Side-Mounted Zero Remnant Tube Laser Cutting Machine
Milo –
Naše dílna řeže kulaté nerezové trubky pro výfukové sekce. V jedné zakázce se musela menší trubka setkávat s hlavní trubkou pod úhlem. Laser vyřízl odbočný otvor z výkresu, abych si mohl oba kusy vyzkoušet na stole. Před svařováním jsem očistil drsné místo na vnitřní hraně. Na koncích jsme nechali delší kusy navíc, protože sestava šla do staršího vozidla. Rád mám připravený odbočný otvor a ponechán nějaký prostor na oříznutí konců po kontrole usazení.
Noor –
Většina mé práce se týká čtvercových trubek pro cvičební lavice. Líbí se mi, že laser ve stejném procesu řeže nohy na požadovanou délku a přidává otvory pro patky. Používáme dva kusy, které mají stejnou rozteč otvorů, takže si od každého uchovávám vzorek na montážním stole. Uvnitř jedné trubky bylo trochu začištění, kde musel projít šroub. Toto místo kontroluji u opakovaných objednávek. Příprava nohou po sadách nám pomáhá udržovat rámy laviček v provozu.
Cindy –
Řezali jsme obdélníkové trubky pro ocelové rámy stolů. Na stroji AccTek Group jsem podle stejného výkresu vyřezal konce a drážky pro výstupky příčky. Zákazník nás požádal, abychom příčku posunuli dozadu, abychom uvolnili místo pro židle. Aktualizoval jsem soubor a před nařezáním zbytku jsem vyzkoušel pár bočních dílů v našem rámu. Zkontrolovali jsme usazení na svářečském stole s namontovanými nohami. Tento revidovaný soubor je připraven, pokud si zákazník přeje další sadu pro stejnou místnost.
Maureen –
Na kulaté nerezové sloupky používáme trubkový laser AccTek Group. Řez nahoře musí dosedat na madlo a na schodech se úhel mění od zakázky k zakázce. První nařezaný sloupek položím na vzorové zábradlí, než spustíme sadu. U jedné zakázky byly dva sloupky podobné délky, a tak jsem požádal štáb, aby je označil podle polohy schodiště. Všechny sloupky jsme měli připravené v pořádku na svářečské stole, což nám usnadnilo realizaci zakázky.