


Jaký spotřební materiál se používá v laserových čisticích strojích?
Jednou z nejtrvalejších otázek kupujících, kteří hodnotí laserová čisticí zařízení, je, zda je technologie skutečně tak nenáročná na údržbu, jak výrobci tvrdí. Marketingový jazyk týkající se laserového čištění často zdůrazňuje jeho výhodu oproti tradičním metodám přípravy povrchu – není třeba kupovat a likvidovat žádná abrazivní média, žádná chemická rozpouštědla, žádné nebezpečné odpady – a tato výhoda je skutečná. “Žádný spotřební materiál” však není totéž co “nulový spotřební materiál” a kupující, kteří se rozhodnou pro nákup laserového čisticího zařízení s očekáváním provozu zcela bez spotřebního materiálu, mohou být zaskočeni, když zjistí, že některé komponenty se skutečně opotřebovávají a vyžadují pravidelnou výměnu.
Zmatek je pochopitelný. Laserové čisticí systémy poháněné laserovým generátorem nespotřebovávají písek, štěrk, pelety suchého ledu ani chemické odstraňovací činidla tak, jako to dělají procesy abrazivního tryskání a chemického čištění. Není třeba opakovaně nakupovat sypká média, shromažďovat a likvidovat použitá média jako odpad a vystavovat se výparům rozpouštědel, které je třeba odvádět ventilačními systémy. To je základ skutečné cenové a environmentální výhody laserového čištění oproti konvenčním metodám přípravy povrchu a není to přehnané – jedná se o strukturálně odlišný nákladový model, který v posledních letech vedl k rychlému přijetí této technologie v aplikacích odstraňování rzi, odstraňování nátěrů, předběžného čištění svarů a čištění forem.
Zařízení pro laserové čištění však vyžaduje pravidelnou výměnu malého počtu optických a mechanických součástí, které jsou přímo vystaveny procesu čištění a které se běžným používáním degradují. Tyto díly jsou levné v porovnání s náklady na pískování nebo chemické čištění, ale nejsou zadarmo. Pochopení toho, které díly se opotřebovávají, jak rychle a proč, je nezbytné pro každou firmu, která se snaží vypočítat skutečné provozní náklady laserových čisticích strojů po dobu jejich životnosti.
Tento článek poskytuje kompletní a technicky podložený rozpis spotřebního materiálu pro laserové čisticí stroje. Vysvětluje, proč je tvrzení o “nulovém spotřebním materiálu” směrodatně přesné, ale technicky nepřesné, prochází realistickým srovnáním nákladů s tradičními metodami čištění, identifikuje všechny hlavní opotřebitelné komponenty spolu s realistickými očekávanými životnostmi pro každou z nich a nabízí praktické a užitečné rady, jak mohou provozovatelé prodloužit životnost spotřebního materiálu pomocí správných postupů údržby. Cílem je poskytnout kupujícím a provozovatelům jasný a poctivý obraz o tom, kolik vlastně stojí vlastnictví a provoz laserových čisticích strojů z hlediska spotřebního materiálu – informace, které jsou v prodejních rozhovorech často podceňovány nebo zcela vynechány a které mohou významně ovlivnit, s jakou jistotou může firma plánovat a rozpočtovat toto zařízení po celou dobu jeho životnosti.
Obsah
Jsou laserové čisticí stroje skutečně "bez spotřeby"?
Než se budeme zabývat konkrétními součástmi, které se v laserových čisticích systémech opotřebovávají, je vhodné se přímo zabývat tvrzením o “nulové spotřebě”, které tuto technologii obklopuje, protože toto tvrzení je z velké části pravdivé a zároveň mírně zavádějící. Přesné pochopení toho, co toto tvrzení znamená – a co neznamená – poskytuje správný kontext pro vše, co v tomto článku následuje.
Tradiční model nákladů na úklid
Tradiční metody čištění povrchů a odstraňování rzi jsou založeny na neustálé spotřebě fyzického čisticího média. Abrazivní tryskání – s použitím písku, ocelového drti, skleněných kuliček nebo podobných médií – spotřebovává toto médium rychlostí úměrnou čištěné ploše a použité médium, nyní smíchané s odstraněnou rzí, barvou nebo nátěrovým materiálem, musí být shromažďováno, uskladněno a likvidováno jako odpad, často jako nebezpečný nebo regulovaný odpad v závislosti na tom, jaké kontaminanty byly z obrobku odstraněny. Průběžné náklady na nákup náhradních médií, náklady na práci spojenou s manipulací a likvidací použitých médií a náklady na dodržování předpisů spojené s řízením toku odpadu jsou průběžné provozní náklady, které přímo souvisejí s objemem provedených čisticích prací.
Metody chemického čištění se řídí podobným modelem kontinuální spotřeby, kdy se abrazivní média nahrazují chemickými odstraňovači rzi, rozpouštědly nebo odstraňovači rzi na bázi kyselin. Tyto chemikálie je nutné průběžně nakupovat, aplikovat a po použití shromažďovat a likvidovat v souladu s předpisy o nebezpečném odpadu ve většině jurisdikcí. Kromě přímých nákladů na samotné chemikálie podniky používající metody chemického čištění obvykle nesou náklady na osobní ochranné prostředky pro obsluhu, ventilační systémy pro řízení expozice chemickým výparům a systémy pro zadržování a neutralizaci pro řízení chemického odtoku a odpadu.
Model nákladů na laserové čištění
Laserové čištění funguje na zásadně odlišném nákladovém modelu. Laserový generátor přeměňuje elektrickou energii na zaostřený paprsek, který odstraňuje rez, barvu, oxidové vrstvy a povrchové nečistoty přímo z obrobku procesem rychlého, lokalizovaného odpařování, aniž by se v tomto procesu usazovalo nebo spotřebovávalo jakékoli fyzické čisticí médium. Nečistoty odstraněné z povrchu se obvykle odpařují nebo redukují na jemné částice, které jsou zachyceny systémem odsávání a filtrace výparů, spíše než aby se mísily s použitým abrazivním médiem, které musí být shromažďováno a ukládáno na skládku.
To znamená, že dominantními průběžnými náklady na provoz laserových čisticích strojů je spotřeba elektřiny – předvídatelné náklady, které se transparentně škálují s využitím a nenesou zátěž spojenou s pořizováním, skladováním, manipulací a likvidací fyzických spotřebních materiálů. Kromě elektřiny jsou jedinými dalšími průběžnými náklady pravidelná výměna malého počtu optických a mechanických součástí, které jsou přímo vystaveny čisticímu paprsku a vedlejším produktům ablace, které generuje. Tyto součásti jsou skutečným spotřebním materiálem – nejsou “nulové” – ale jejich náklady, frekvence výměny a celkový finanční dopad jsou dramaticky menší než nepřetržitá spotřeba médií, která definuje tradiční struktury nákladů na čištění.
Proč je pro kupující důležité rozlišení
Praktickým důsledkem pro kupující je, že laserové čisticí stroje by měly být hodnoceny poctivě: ne jako technologie zcela bez spotřebního materiálu, ale jako technologie, jejíž náklady na spotřební materiál tvoří jen malý zlomek – obvykle velmi malé procento – toho, kolik by stály ekvivalentní tradiční metody čištění za stejnou dobu používání. Kupující, kteří jdou do nákupu s očekáváním absolutně nulových průběžných nákladů na díly, se mohou cítit zmateni, když je nutná první výměna čočky. Kupující, kteří od začátku chápou, že malý počet levných optických komponent vyžaduje pravidelnou výměnu, a kteří to realisticky zohlední ve svých cenových projekcích, zjistí, že zkušenost se blíží očekáváním a že celková cenová výhoda oproti tradičním metodám čištění zůstává značná.
Laserové čisticí stroje nejsou doslova bez spotřebního materiálu, ale tvrzení, že dramaticky snižují náklady na spotřební materiál ve srovnání s abrazivním tryskáním a chemickým čištěním, je přesné a dobře podložené. Tradiční metody čištění nepřetržitě spotřebovávají fyzická média a generují odpadní toky, které s sebou nesou vlastní náklady na manipulaci a likvidaci. Laserové čištění nahrazuje tuto nepřetržitou spotřebu médií spotřebou elektřiny a pravidelnou výměnou malého počtu levných optických a mechanických součástí. Přesné pochopení tohoto rozdílu – namísto brát marketingový jazyk “nulové spotřeby” doslova – dává kupujícím přesnější a užitečnější základ pro vyhodnocení skutečné provozní ekonomiky zařízení.
Porovnání skutečných nákladů: Laserové čištění VS pískování
Abychom překročili obecná tvrzení o cenové výhodnosti laserového čištění a poskytli kupujícím konkrétní představu o rozsahu, je užitečné projít si zjednodušené a ilustrativní srovnání struktury průběžných nákladů na spotřební materiál spojené s laserovým čištěním oproti tradičnímu abrazivnímu tryskání za srovnatelné období pravidelného používání. Přestože se přesná čísla liší v závislosti na regionu, modelu zařízení a konkrétní aplikaci, relativní poměry jsou poučné a pomáhají vysvětlit, proč si cenová výhoda laserového čištění zachovává i po plném započtení jeho skromných nákladů na spotřební materiál.
Struktura nákladů na abrazivní tryskání
Typické tryskání spotřebovává tryskové médium nepřetržitě v průběhu každé práce, přičemž spotřeba přímo závisí na ploše povrchu a typu zvoleného média. Kromě přímých nákladů na pořízení náhradního média – ať už se jedná o písek, ocelovou drť nebo skleněné kuličky – je s provozem spojena práce spojená s náklady na nakládání a správu tryskacího zařízení, náklady na zadržování a sběr použitého média smíchaného s odstraněnými kontaminanty a v mnoha jurisdikcích i náklady na likvidaci tohoto použitého média jako regulovaného nebo nebezpečného odpadu v závislosti na tom, co bylo z povrchu obrobku odstraněno. Mezi další náklady patří osobní ochranné prostředky pro obsluhu pracující v prašném, abrazivním prostředí a v některých případech náklady na provoz systémů pro sběr a zadržování prachu potřebných k splnění předpisů o bezpečnosti práce a ochraně životního prostředí.
Tyto náklady se s rostoucími zkušenostmi ani zdokonalenou technikou nesnižují tak, aby se některé provozní náklady daly v průběhu času optimalizovat – jsou v podstatě fixní na jednotku opracované plochy, což znamená, že podnik provádějící velký a rostoucí objem tryskacích prací zaznamenává úměrný růst nákladů na tryskací média a jejich likvidaci, a to bez ekvivalentu “fixního harmonogramu výměny spotřebního materiálu”, který charakterizuje laserové čištění.
Struktura nákladů na laserové čištění
Operace laserového čištění na stejném povrchu s sebou nese náklady na elektřinu, které se zvyšují v závislosti na spotřebě energie laserového generátoru a době potřebné k dokončení práce, plus podíl na pravidelných nákladech na výměnu spotřebního materiálu, o kterých se v tomto článku hovoří – ochranné čočky se vyměňují zhruba každé jeden až dva týdny, zaostřovací čočky každé tři až dvanáct měsíců a trysky každé dva až tři měsíce. Protože se tyto spotřební materiály vyměňují podle časového harmonogramu, nikoli na základě objemu spotřeby, což je přímo úměrné jako u tryskacích médií, podnik, který zvyšuje objem výroby, aniž by dramaticky zvyšoval počet hodin provozu zařízení, nezaznamená, že by se jeho náklady na spotřební materiál zvyšovaly stejným lineárním způsobem jako náklady na tryskací média.
Pokud se celkové náklady na výměnu spotřebního materiálu zprůměrují za typický měsíc běžného provozu a porovnají se s náklady na abrazivní média, likvidaci odpadu a ochranné pomůcky, které by vyžadoval ekvivalentní objem tryskání, náklady na spotřební materiál pro laserové čištění obvykle představují malý zlomek srovnatelných nákladů na tryskání – výrobci zařízení a analytici v oboru je často uvádějí jako několik procent nákladů, které by jinak byly vynaloženy pouze na abrazivní média a likvidaci. Přestože se přesná procenta liší podle aplikace a regionu, závěr je konzistentní: nízké náklady na spotřební materiál při laserovém čištění nenarušují jeho základní cenovou výhodu oproti abrazivním metodám, a to i v případě, že jsou tyto náklady na spotřební materiál plně a poctivě zohledněny, a nikoli přehlíženy.
Realistické srovnání struktury nákladů objasňuje, proč si laserové čištění zachovává značnou ekonomickou výhodu oproti tradičnímu abrazivnímu tryskání, i když s sebou nese skutečné náklady na spotřební materiál. Náklady na abrazivní tryskání, likvidaci odpadu a ochranné prostředky se přímo a plynule zvyšují s objemem výroby, bez přirozeného stropu nákladů na spotřební materiál s rostoucím objemem. Náklady na spotřební materiál při laserovém čištění jsou vázány na časově omezené harmonogramy výměny malého počtu levných komponentů, což vede k nákladové struktuře, která ve většině realistických výrobních scénářů zůstává jen malým zlomkem ekvivalentních nákladů na tryskání. Toto srovnání zdůrazňuje, že hodnotová nabídka laserového čištění obstojí i při poctivém zkoumání, a to i v případě, že se zjednodušený marketing s “nulovou spotřebou” vynechá ve prospěch úplného a přesného účetnictví.
Opotřebitelné díly a jejich životnost
Poté, co bylo zjištěno, že laserové čisticí stroje mají malou sadu originálních spotřebních dílů, tato část poskytuje podrobný rozpis každého hlavního opotřebitelného dílu, faktorů, které ovlivňují jeho životnost, a realistických očekávání životnosti za typických provozních podmínek. Pochopení těchto specifik umožňuje kupujícím přesně sestavit rozpočet na průběžné náklady na díly a pomáhá provozovatelům rozpoznat, kdy se součást blíží ke konci své životnosti, než způsobí problém s kvalitou nebo výkonem.
Ochranná čočka (ochranné okénko)
Ochranná čočka, někdy nazývaná ochranné okénko, je první optický povrch, kterým laserový paprsek prochází na cestě z čisticí hlavy směrem k obrobku, a je také součástí, která je nejvíce přímo vystavena nečistotám, prachu a odpařenému materiálu vrhanému zpět z čištěného povrchu během provozu. Její funkcí je chránit dražší zaostřovací čočku umístěnou za ní před kontaminací a poškozením a fungovat jako obětní bariéra, která absorbuje hlavní nápor rozstřiku a částic, takže zaostřovací čočka nemusí.
Vzhledem k tomuto přímému a nepřetržitému vystavení vedlejším produktům ablace je ochranná čočka nejrychleji se opotřebovávající optickou součástí v laserových čisticích systémech. Za typických provozních podmínek vydrží ochranná čočka obvykle jeden až dva týdny pravidelného používání, než je nutné ji vyměnit, ačkoli se toto rozmezí značně liší v závislosti na konkrétním pracovním prostředí. Čisticí operace, které generují silný prach nebo jemné částice – například odstraňování rzi ze silně zkorodovaných povrchů – kontaminují ochrannou čočku rychleji než lehčí čisticí úkony, jako je odstraňování lehkých oxidů z relativně čistých kovových povrchů. Provoz v prašném prostředí, nedostatečné proudění vzduchu nebo prodloužený nepřetržitý provoz bez pravidelné kontroly mohou zkrátit praktickou životnost ochranné čočky výrazně pod typický rozsah.
Dobrou zprávou pro obsluhu je, že ochranná čočka je také nejlevnější optickou součástí k výměně a postup její výměny je obvykle jednoduchý a rychlý – většina čisticích hlavic je navržena tak, aby umožňovala výměnu ochranné čočky během několika minut bez specializovaného nářadí nebo technických znalostí. Vzhledem k nízké ceně a rychlé výměně je ochranná čočka obecně považována za běžný, nenáročný spotřební materiál, nikoli za nákladnou nebo údržbářskou zátěž, za předpokladu, že si obsluha vytvoří zvyk pravidelně ji kontrolovat a proaktivně ji vyměňovat, spíše než čekat na viditelné opotřebení, které ovlivní kvalitu čištění.
Zaostřovací čočka
Zaostřovací čočka se nachází za ochrannou čočkou v čisticí hlavě a je zodpovědná za tvarování laserového paprsku do přesné velikosti a polohy ohniska potřebné pro efektivní čištění. Protože je ochranná čočka před ní chráněna před přímým vystavením stříkancům a částicím, zaostřovací čočka se opotřebovává mnohem pomaleji a má odpovídajícím způsobem podstatně delší životnost.
Za běžných provozních podmínek a s přiměřenými postupy údržby vydrží zaostřovací čočka obvykle tři až šest měsíců. Při pečlivé péči – důsledné výměně ochranné čočky před jejím silným znečištěním, pečlivém zacházení během čištění nebo údržby a provozu v rámci parametrů doporučených výrobcem – se životnost zaostřovací čočky může prodloužit na celý rok nebo v některých případech i déle. Široký rozsah uváděné životnosti odráží, jak významně ovlivňuje údržba tuto konkrétní součást: zaostřovací čočka, která je dobře chráněna pečlivě udržovanou ochrannou čočkou a která není nikdy vystavena kontaminaci v důsledku zanedbávání bariéry proti proudu, vydrží déle než čočka, která pracuje za ochrannou čočkou, jejíž vlastnosti se před výměnou delší dobu degradují.
Zaostřovací čočka je podstatně dražší než ochranná čočka, a to jak kvůli svým přesnějším optickým specifikacím, tak i proto, že její výměna, i když je stále běžným úkolem údržby, obvykle vyžaduje pečlivější zacházení a ověření seřízení než výměna ochranné čočky. Tato vyšší cena a o něco složitější proces výměny je hlavním důvodem, proč je ochrana zaostřovací čočky prostřednictvím pečlivé údržby ochranné čočky jedním z finančně nejvýznamnějších návyků údržby, které si mohou operátoři laserového čištění osvojit.
Tryska
Tryska, někdy označovaná jako špička čisticí hlavy nebo vzduchová pomocná tryska, směruje proud stlačeného vzduchu nebo pomocného plynu, který pomáhá odstraňovat ablatované částice a nečistoty z dráhy paprsku a povrchu obrobku během čištění. Protože je tryska umístěna na přední hraně čisticí hlavy, v blízkosti obrobku a nečistot generovaných v místě kontaktu, dochází k postupnému mechanickému opotřebení a tepelnému namáhání v důsledku opakovaného vystavení čisticímu procesu.
Typická životnost trysky se za běžných provozních podmínek pohybuje v rozmezí dvou až tří měsíců, i když se může lišit v závislosti na intenzitě a délce každodenního používání, typu a závažnosti odstraňovaného znečištění a na konkrétní konstrukci trysky a materiálu použitém výrobcem zařízení. Trysky, které se používají převážně k odstraňování silné rzi na drsných, nerovných površích, mají tendenci k rychlejšímu opotřebení než trysky používané primárně pro lehčí čisticí úkoly na relativně hladkých površích, protože silnější znečištění generuje během provozu více nečistot a agresivnější částice narážejí na konstrukci trysky.
Výměna trysky je obecně jednoduchý mechanický úkol, který nevyžaduje pečlivé optické seřízení spojené s výměnou čočky, což z ní činí jeden z jednodušších běžných úkolů údržby při provozu laserového čisticího stroje. Obsluha by nicméně měla sledovat stav trysky, zda nevykazuje známky opotřebení, jako je deformace, ucpání nebo nepravidelné proudění vzduchu, protože opotřebovaná tryska může ovlivnit konzistenci čištění a nepřímo urychlit opotřebení optických součástí umístěných dále v čisticí hlavě tím, že umožní většímu množství nečistot cestovat k čočkám, než by správně fungující tryska dovolila.
Další součásti s drobným opotřebením
Kromě tří výše uvedených hlavních opotřebitelných součástí může v závislosti na konkrétním modelu a konfiguraci stroje vyžadovat pravidelnou pozornost malý počet dalších drobných součástí. Konektory optických kabelů v místě, kde se kabel pro dodávání paprsku připojuje k čisticí hlavě, mohou být opotřebovány v důsledku opakovaného připojování a odpojování, pokud se čisticí hlava mění mezi různými konfiguracemi, ačkoli se jedná o relativně málo častou údržbu pro většinu operátorů, kteří používají konfiguraci s pevnou čisticí hlavou. Vnitřní těsnění a těsnicí kroužky s přívodem vzduchu v sestavě čisticí hlavy se mohou také pomalu opotřebovávat během delší provozní doby a obvykle vyžadují pozornost pouze během plánovaných intervalů velké údržby, nikoli jako častá rutinní výměna.
Rozpoznání varovných signálů opotřebovaného spotřebního materiálu
Spíše než spoléhat se pouze na kalendářní harmonogramy výměny, operátoři prospívají tomu, že se naučí rozpoznávat praktické varovné signály, které naznačují, že se spotřební součást blíží ke konci své životnosti, protože skutečná míra opotřebení se v jednotlivých instalacích liší, jak je popsáno níže. Ochranná čočka blížící se ke konci své životnosti obvykle vykazuje při kontrole za dobrého osvětlení viditelné skvrny, zákal nebo důlky a může také způsobit slabé, ale znatelné snížení intenzity čištění nebo nerovnoměrný čisticí vzor v celém paprsku, protože kontaminace začíná rozptylovat nebo absorbovat část energie paprsku dříve, než dosáhne obrobku. Zaostřovací čočka blížící se selhání se často projevuje postupným poklesem celkové účinnosti čištění, i když se ochranná čočka před ní jeví čistá, nebo viditelnými stopami tepelného poškození poblíž středu čočky, pokud byla po delší dobu vystavena nadměrnému výkonu nebo nedostatečnému chlazení.
Opotřebovaná tryska se často projevuje nekonzistentním nebo slabším prouděním pomocného vzduchu, slyšitelnými změnami zvuku výstupu vzduchu během provozu nebo viditelnou deformací či zvětšením otvoru trysky ve srovnání s novým náhradním dílem. Operátoři, kteří se s těmito praktickými indikátory seznámí, mohou často odhalit opotřebovanou součást dříve, než významně ovlivní kvalitu čištění, nebo v případě selhání ochranné čočky dříve, než se kontaminace dostane do další fáze a začne ovlivňovat dražší zaostřovací čočku za ní, a nečekají striktně na uplynutí kalendářního intervalu.
Proč se rozsahy délky života tak liší
Kupující a provozovatelé, kteří si prohlížejí výše uvedené rozsahy životnosti jednotlivých komponent, si všimnou, že každý rozsah je poměrně široký – ochranná čočka jeden až dva týdny, zaostřovací čočka tři měsíce až rok a tryska dva až tři měsíce. Tato variabilita není známkou nekonzistentního nebo nespolehlivého zařízení; spíše odráží skutečnost, že míra opotřebení každé z těchto komponent je silně ovlivněna specifickými provozními podmínkami, typem kontaminace a údržbářskou disciplínou uplatňovanou v každé jednotlivé instalaci.
Pracovní cyklus je jednou z nejvýznamnějších proměnných. Laserové čisticí stroje provozované několik hodin denně v prostředí nízkoobjemové opravárenské dílny mají obecně podstatně delší životnost spotřebního materiálu, měřeno v kalendářním čase, než stejný stroj provozovaný dvě nebo tři plné směny denně v prostředí vysokoobjemové průmyslové výroby, a to jednoduše proto, že komponenty akumulují ablační vedlejší produkty rychlostí úměrnou skutečným provozním hodinám, nikoli kalendářním dnům. Závažnost kontaminace je dalším důležitým faktorem: odstranění lehké povrchové oxidace z relativně čistého podkladu generuje mnohem méně částic a nečistot než odstraňování desítky let nahromaděné silné rzi a starých vrstev nátěru ze silně zkorodované konstrukční oceli a v případě silnější kontaminace obvykle dojde k rychlejšímu opotřebení komponent při stejném počtu provozních hodin.
Roli hraje i specifický čištěný materiál. Některé povlaky a kontaminanty – zejména ty, které obsahují oleje, určité složení barev nebo pozinkované povlaky – mohou během ablace vytvářet vedlejší produkty, které jsou agresivnější vůči optickým povrchům než vedlejší produkty vznikající při čištění koroze holých železných kovů, a operátoři, kteří s těmito náročnějšími materiály pracují ve velké míře, by obecně měli počítat s poněkud častější výměnou ochranných čoček, než by naznačovala spodní hranice typického rozmezí. Rozpoznání toho, který z těchto faktorů se nejvíce vztahuje na typické pracovní zatížení konkrétní operace, umožňuje přesnější rozpočtování spotřebního materiálu než pouhé zprůměrování publikovaných rozmezí bez zohlednění skutečných podmínek operace.
Základní opotřebitelné součásti v laserových čisticích strojích – ochranná čočka, zaostřovací čočka a tryska – mají odlišnou očekávanou životnost, která je dána jejich polohou v dráze vyzařování paprsku a stupněm přímého vystavení vedlejším produktům ablace. Ochranná čočka, umístěná v místě největší expozice, se opotřebovává nejrychleji a obvykle vyžaduje výměnu každé jeden až dva týdny, ale je také nejlevnější součástí k výměně. Zaostřovací čočka, chráněná ochrannou čočkou, vydrží podstatně déle, tři až šest měsíců nebo až rok při pečlivé údržbě, a představuje vyšší náklady, když je nutná výměna. Tryska, která je vystavena mechanickému opotřebení a vystavení nečistotám na špičce čisticí hlavy, obvykle vydrží dva až tři měsíce. Značná variabilita v každém z těchto rozsahů odráží skutečné rozdíly v pracovním cyklu, závažnosti kontaminace a typu materiálu v různých provozních prostředích a operátoři tak těží z kalibrace vlastních očekávání ohledně výměny a rozpočtů na údržbu podle svých specifických pracovních podmínek, spíše než aby se spoléhali pouze na obecné průměry.
Jak prodloužit životnost spotřebního materiálu vašeho čisticího stroje
Zatímco opotřebitelné součásti popsané v předchozí části mají inherentní rozsahy životnosti dané fyzikou čisticího procesu, skutečná životnost dosažená v jakémkoli konkrétním provozním prostředí je významně ovlivněna postupy údržby, provozní disciplínou a podmínkami prostředí. Tato část poskytuje praktické a proveditelné pokyny, které mohou provozovatelé okamžitě implementovat, aby prodloužili životnost spotřebního materiálu, snížili frekvenci výměn a snížili celkové náklady na vlastnictví svého laserového čisticího zařízení.
Udržujte stabilní a dostatečný proud vzduchu
Systém vzduchové podpory, který směruje stlačený vzduch nebo plyn skrz trysku čisticí hlavy, plní klíčovou ochrannou funkci, která nad rámec pouhého odstraňování nečistot z bezprostřední čisticí zóny: pomáhá také zabránit zpětnému vtahování ablačních částic, kouře a jemného prachu do čisticí hlavy, kde mohou kontaminovat ochrannou čočku a pokud se jim umožní dostatečný průtok, nakonec i zaostřovací čočku za ní. Pokud je proudění vzduchové podpory nekonzistentní, nedostatečné nebo nesprávně konfigurované, mohou přirozené proudy vzduchu generované procesem čištění a pohybem okolního vzduchu v pracovním prostoru přenášet kontaminaci zpět k optickým součástem rychlejší rychlostí, než by to umožňoval správně konfigurovaný systém vzduchové podpory.
Operátoři by měli ověřit, zda jsou tlak a průtok vzduchové podpory nastaveny podle specifikací výrobce zařízení pro konkrétní prováděný čisticí úkol, a měli by tuto konfiguraci pravidelně kontrolovat, spíše než předpokládat, že zůstane správně nastavená po neurčito. Systémy přívodu stlačeného vzduchu mohou zažívat kolísání tlaku v důsledku výkonu kompresoru, ztrát v potrubí nebo současného požadavku z jiných zařízení sdílejících stejný zdroj vzduchu a tyto kolísání mohou snížit výkon vzduchové podpory bez jakéhokoli zjevného příznaku kromě zrychlené kontaminace čočky v průběhu času. Instalace vyhrazeného zdroje vzduchu s vhodnou regulací tlaku pro laserový čisticí stroj, spíše než sdílení potrubí stlačeného vzduchu s jiným dílenským zařízením, které může nepředvídatelně snižovat tlak, je praktickým krokem, který pomáhá udržovat konzistentní výkon vzduchové podpory a v širším smyslu prodlužuje životnost optických součástí.
Zaveďte denní rutinu čištění čoček před operací
Disciplinovaná denní údržba prováděná před začátkem každého pracovního dne nebo směny je jedním z nejúčinnějších postupů pro prodloužení životnosti ochranné čočky i zaostřovací čočky. Tato rutina by měla zahrnovat vizuální kontrolu ochranné čočky, zda nevykazuje viditelné znečištění, korozi nebo poškození, a následné pečlivé čištění bezvodým alkoholem – obvykle isopropylalkoholem ve vysoce čistém, bezvodém složení – naneseným pomocí nepouštějícího vlákna optického čisticího hadříku nebo specializovaného čisticího ubrousku na čočky.
Technika čištění je stejně důležitá jako čisticí materiál. Obsluha by měla nanášet líh na čisticí hadřík, nikoli přímo na povrch čočky, a měla by čočku otírat lehkým, rovnoměrným tlakem v jednom směru, nikoli krouživými nebo drhnoucími pohyby tam a zpět, které by mohly drhnout částice o povrch čočky a způsobit jemné škrábance, místo aby čistě odstranily nečistoty. Čočky by se nikdy neměly otírat suchými hadříky ani hadříky, které nejsou speciálně určeny k čištění optiky, protože zbytková vlákna, prach nebo nečistoty na univerzálním hadříku mohou během zamýšleného čištění způsobit na povrchu čočky nové škrábance nebo usazeniny.
Tato denní kontrola a čištění by měla být považována za nedílnou součást spouštění zařízení, nikoli za občasný nebo potřebný úkol. Kumulativní účinek důsledné denní péče o čočky se v průběhu týdnů a měsíců provozu výrazně zvyšuje: ochranná čočka, která je denně pečlivě čištěna, často dosáhne životnosti na horní hranici svého typického rozsahu, zatímco ochranná čočka, která je mezi čištěními několik dní zanedbávána, bude často vyžadovat výměnu dlouho před uplynutím typického jednoho až dvou týdnů a může také urychleně přenášet kontaminaci na zaostřovací čočku umístěnou za ní.
Přizpůsobte provozní parametry materiálu a typu kontaminace
Provoz laserového čisticího stroje s parametry – úrovní výkonu, rychlostí skenování a pulzní frekvencí – které jsou dobře sladěny se specifickým materiálem a typem kontaminace, snižuje zbytečné namáhání spotřebních dílů. Provoz s nadměrným výkonem pro daný čisticí úkol generuje více vedlejších produktů ablace a větší tepelné namáhání trysky a okolních optických dílů, než je nutné, což urychluje opotřebení, aniž by po adekvátním odstranění kontaminace poskytlo odpovídající zlepšení kvality čištění. Naopak, provoz s nedostatečným výkonem pro daný úkol může vyžadovat více průchodů přes stejnou oblast, což prodlužuje celkovou dobu vystavení spotřebních dílů čisticímu procesu a podobně urychluje opotřebení v porovnání s jedním, správně parametrizovaným průchodem.
Provozovatelé těží z vývoje nebo dodržování pokynů pro parametry poskytovaných výrobcem pro běžné kombinace materiálů a kontaminací a úprav z těchto výchozích bodů na základě přímého pozorování výsledků čištění, spíše než z výchozího nastavení maximálního výkonu, aby se zajistilo rychlé provedení práce. Tento disciplinovaný přístup k výběru parametrů nejen chrání spotřební materiály, ale obvykle také zlepšuje celkovou kvalitu a konzistenci čištění jako sekundární výhodu.
Udržujte pracovní prostředí co nejčistší
Okolní prašnost a hladina částic v pracovním prostředí obklopujícím laserový čisticí stroj má přímý vliv na to, jak rychle se ochranná čočka a další exponované součásti kontaminují. Laserové čisticí stroje provozované v relativně čistém, dobře větraném pracovním prostoru, mimo dosah jiných procesů generujících prach, jako je broušení, pískování nebo běžný prach z kovovýroby, budou obecně zaznamenávat pomalejší kontaminaci čoček než stejný stroj provozovaný v silně prašném prostředí se špatnou kvalitou okolního ovzduší.
Pokud je to možné, umístění laserového čisticího pracoviště mimo dosah jiných operací generujících částice, zajištění toho, aby systém celkového větrání dílny dostatečně reguloval hladinu prachu v okolí, a udržování bezprostředního pracovního prostoru kolem čisticího stroje přiměřeně bez nahromaděných nečistot přispívá k prodloužení životnosti spotřebních dílů nad rámec toho, co lze dosáhnout pouze údržbou zařízení. V dílnách, kde procesy generující prach nelze fyzicky oddělit od laserového čisticího pracoviště, by měla být v rozpočtu zahrnuta častější kontrola a výměna ochranných čoček jako praktické přizpůsobení provoznímu prostředí.
Veďte si záznam o údržbě a výměnách
Jednoduchým, ale často přehlíženým postupem, který smysluplně zlepšuje správu spotřebního materiálu, je vedení písemného nebo digitálního záznamu o každé výměně součásti, do kterého se zaznamenává datum, přibližný počet provozních hodin od předchozí výměny a veškerá pozorování týkající se stavu vyměňované součásti. Postupem času se v tomto záznamu vytvoří datová sada specifická pro daný provoz, která odhaluje skutečné intervaly výměny dosažené v daném pracovním prostředí, spíše než aby se spoléhala pouze na obecné intervaly pro dané odvětví popsané v tomto článku.
Tato data mají praktickou hodnotu nad rámec pouhého vedení záznamů. Umožňují dílně předvídat nadcházející potřeby výměny a proaktivně objednávat díly, než aby opotřebovanou součástku objevila až v okamžiku, kdy se kvalita čištění již začala snižovat – což může neočekávaně přerušit výrobu. Také to výrazně usnadňuje identifikaci neobvykle rychlého opotřebení součástky, což může být včasným indikátorem problému s konfigurací vzduchové asistence, nesouladu parametrů nebo nedodržování pravidel údržby, což umožňuje odstranit základní problém dříve, než způsobí závažnější nebo nákladnější problém. Pro dílny s více operátory používajícími stejné zařízení pomáhá sdílený protokol údržby zajistit konzistentní disciplínu v údržbě napříč směnami, než aby se spoléhalo na píli jednoho jednotlivce.
Prodloužení životnosti spotřebního materiálu pro laserové čisticí stroje se omezuje na pět praktických disciplín: udržování stabilního a správně nakonfigurovaného proudění vzduchu, aby se zabránilo kontaminaci optické dráhy, zavedení a důsledné dodržování denního předprovozního postupu čištění čoček pomocí bezvodého alkoholu a správné techniky, přizpůsobení provozních parametrů konkrétnímu materiálu a typu kontaminace namísto nadměrného nastavení výkonu, řízení okolního pracovního prostředí s cílem minimalizovat zbytečnou expozici prachu a částicím a vedení deníku údržby, který vytváří přesný, provozně specifický obraz skutečných intervalů výměny v průběhu času. Operátoři, kteří tyto postupy důsledně dodržují, mohou očekávat, že dosáhnou životnosti spotřebního materiálu na horní hranici typických rozmezí popsaných dříve v tomto článku, což se přímo promítá do nižších průběžných nákladů na díly a méně častých přerušení výroby z důvodu údržby.
souhrn
Tento článek poskytl kompletní a poctivý přehled spotřebního materiálu pro laserové čisticí stroje – přímo se zabýval běžným tvrzením o “nulovém spotřebním materiálu”, provedl realistické srovnání nákladů s tradičními metodami čištění, identifikoval konkrétní komponenty, které se skutečně opotřebovávají a vyžadují pravidelnou výměnu, poskytl realistická očekávání životnosti pro každou z nich a nabídl praktické rady ohledně údržby, jak tuto životnost co nejvíce prodloužit.
Rámec “nulového spotřebního materiálu”, který se často používá k propagaci laserových čisticích zařízení, je směrově přesný, ale technicky nepřesný. Laserové čištění eliminuje neustálou spotřebu abrazivních médií nebo chemických činidel, které definují cenovou strukturu tradičních metod přípravy povrchu, a nahrazuje tyto průběžné náklady na média elektřinou a pravidelnou výměnou malého počtu levných optických a mechanických součástí. Jedná se o strukturálně odlišný a podstatně ekonomičtější model nákladů než pískování nebo chemické čištění, i když není doslova bez jakýchkoli opakujících se nákladů na díly. Srovnání nákladů, které je zkoumáno v tomto článku, posiluje, proč tato výhoda obstojí i při poctivém zkoumání: náklady na abrazivní média a jejich likvidaci se neustále a přímo zvyšují s objemem výroby. Zároveň časově vázaný harmonogram výměny spotřebního materiálu u laserového čištění zůstává malým, zvládnutelným zlomkem ekvivalentních nákladů na tryskání ve většině realistických provozních scénářů.
Tři základní komponenty podléhající opotřebení v laserových čisticích systémech – ochranná čočka, zaostřovací čočka a tryska – mají odlišné charakteristiky životnosti, které jsou dány jejich polohou v dráze vyzařování paprsku a stupněm vystavení vedlejším produktům ablace. Ochranná čočka, která nese největší tíhu vystavení nečistotám, obvykle vyžaduje výměnu každé dva týdny, ale s minimálními náklady. Zaostřovací čočka, chráněná ochrannou čočkou, vydrží podstatně déle, tři až šest měsíců nebo při pečlivé péči až rok, což představuje vyšší, ale stále nízké náklady, když je nakonec nutná výměna. Tryska, která je vystavena mechanickému opotřebení na špičce čisticí hlavy, obvykle vydrží za typických podmínek dva až tři měsíce. Značná variabilita v rámci každého z těchto rozsahů odráží skutečné rozdíly v pracovním cyklu, závažnosti kontaminace a typu materiálu v různých provozních prostředích – což je skutečnost, kterou by kupující měli zohlednit ve svých vlastních očekáváních, spíše než předpokládat, že univerzálně platí jedno pevné číslo.
Dosažení horní hranice těchto rozsahů životnosti – a minimalizace celkových nákladů na spotřební materiál po celou dobu životnosti zařízení – závisí do značné míry na disciplíně obsluhy. Udržování stabilního, správně nakonfigurovaného proudění vzduchu, dodržování konzistentního denního čištění čoček bezvodým alkoholem a správné techniky, přizpůsobení provozních parametrů konkrétnímu čisticímu úkolu namísto standardního používání maximálního výkonu, řízení čistoty okolního pracovního prostředí a vedení jednoduchého deníku údržby pro sledování skutečných intervalů výměny jsou praktické a nízkonákladové návyky, které se časem prodlužují a prodlužují životnost spotřebního materiálu a snižují průběžné náklady na údržbu.
Pro každou firmu, která hodnotí laserová čisticí zařízení, poskytuje pochopení tohoto uceleného obrazu – skutečné cenové výhody oproti tradičním metodám, specifických komponentů, které se opotřebovávají, faktorů, které ovlivňují variabilitu jejich životnosti, a postupů údržby, které tuto životnost prodlužují – realistický základ potřebný k přesnému sestavení rozpočtu, stanovení vhodných očekávání a nákladově efektivnímu provozu zařízení po celou dobu jeho životnosti. Kupující, který s touto úrovní přehlednosti jde do nákupu laserového čisticího stroje, je mnohem lépe připraven vyhodnotit konkurenční možnosti zařízení, naplánovat si harmonogramy údržby a realizovat plnou ekonomickou výhodu, kterou tato technologie skutečně nabízí oproti konvenčním metodám přípravy povrchu.
Získejte řešení pro laserové čištění
Pochopení skutečné struktury nákladů na spotřební materiál u laserových čisticích zařízení – a postupů údržby, které ovlivňují skutečnou životnost tohoto spotřebního materiálu – poskytuje kupujícím a provozovatelům realistický základ pro vyhodnocení celkových nákladů na vlastnictví a plánování rozpočtů na průběžnou údržbu. Proměna tohoto porozumění v dobře sladěný nákup zařízení však přináší výhody spolupráce s výrobcem, který dokáže informovaně hovořit o reálném výkonu spotřebního materiálu, a nespoléhá se pouze na nejlepší marketingová čísla, která nemusí odrážet podmínky, s nimiž se konkrétní podnik skutečně setká.
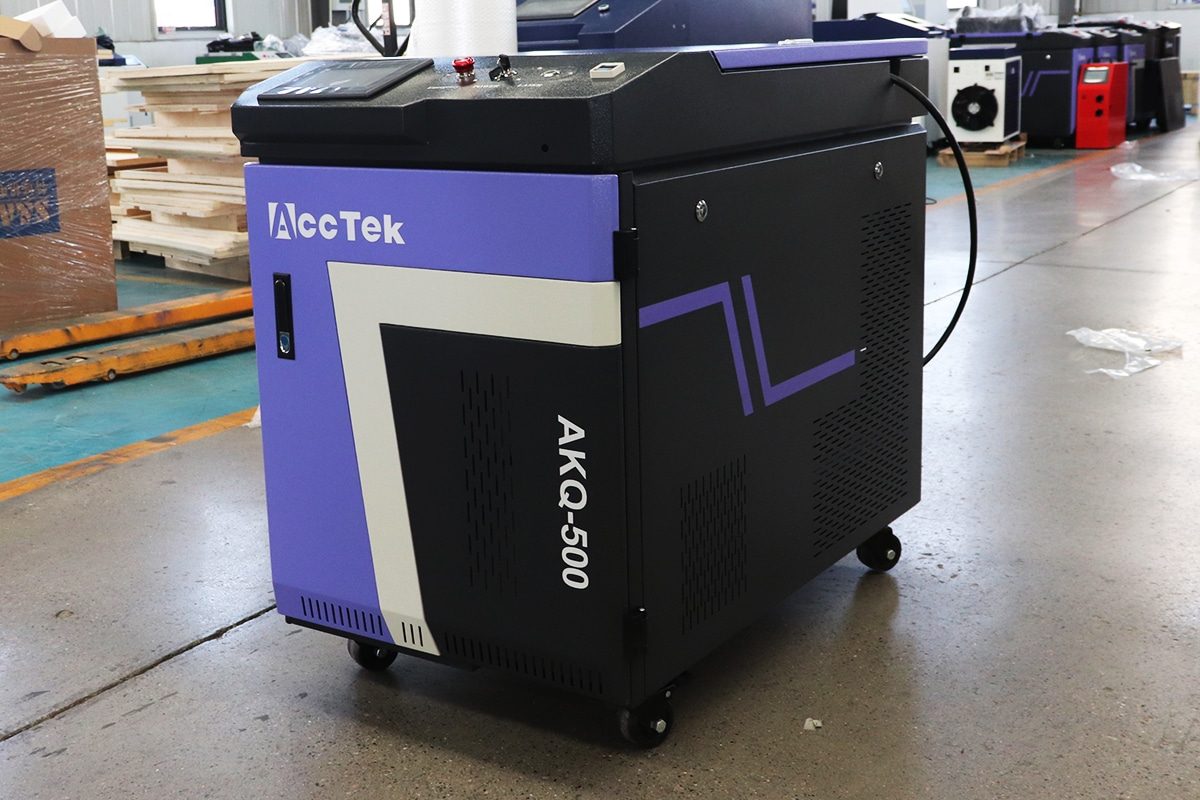
Společnost AccTek Laser vyrábí řadu průmyslových laserových čisticích strojů, a to jak s pulzní, tak s kontinuální vlnou, které jsou vybaveny ochrannou optikou a systémy podpory vzduchu a jsou navrženy tak, aby podporovaly dlouhou životnost spotřebních materiálů v náročných průmyslových provozních podmínkách. Konstrukce čisticích hlav upřednostňuje přístupné, rychle vyměnitelné ochranné čočky, které minimalizují prostoje během běžné výměny, zatímco zaostřovací čočky a trysky jsou navrženy pro odolnost v rámci typických pracovních cyklů, s nimiž se setkáváme při odstraňování rzi, odstraňování nátěrů, předběžném čištění svařování a přípravě povrchů.
Zákazníci, kteří hodnotí zařízení pro laserové čištění, mohou s nimi prodiskutovat specifické typy kontaminace, očekávaný denní pracovní cyklus a podmínky okolního pracovního prostředí. Získají tak pokyny k realistickým intervalům výměny spotřebního materiálu a doporučeným postupům údržby pro jejich konkrétní aplikaci. Dále nabízí kompletní předprodejní konzultaci, podporu při instalaci, školení obsluhy ohledně správných postupů údržby čoček a trysek a průběžný přístup k originálním náhradním dílům a pohotovou poprodejní technickou podporu po celou dobu životnosti zařízení.
Kontaktní informace
- [email protected]
- [email protected]
- +86-19963414011
- č. 3 zóna A, průmyslová zóna Lunzhen, město Yucheng, provincie Shandong.
Získejte laserová řešení