| Vágási elv |
A fókuszált lézersugár megolvasztja/elpárologtatja az anyagot |
Ionizált gáz (plazmaív) megolvasztja a fémet |
A nagynyomású víz abrazív anyagokkal marja az anyagot |
Fizikai erő pengék/szerszámok használatával |
| Anyagkompatibilitás |
Fémek, néhány nemfém |
Csak vezetőképes fémek |
Szinte minden anyag |
Leginkább fémek és lágy anyagok |
| Vágási pontosság |
Nagyon magas (±0,01–0,05 mm) |
Közepes (±0,1–0,5 mm) |
Magas (±0,05–0,1 mm) |
Alacsonytól közepesig |
| Élminőség |
Sima, tiszta, minimális sorja |
Durvább, simítást igényel |
Sima, hőnyomok nélkül |
Gyakran sorjátlanítást igényel |
| Hő által érintett zóna (HAZ) |
Nagyon kicsi |
Nagy |
Nincs (hidegen vágás) |
Nincs vagy minimális |
| Vágási sebesség |
Nagyon gyors (különösen vékony fémek) |
Gyors (vastag fémek) |
Lassú vagy közepes |
Közepes |
| Vastagsági képesség |
Közepesen vastagtól vastagig (teljesítménytől függően) |
Kiváló vastag fémekhez |
Kiváló nagyon vastag anyagokhoz |
A szerszám erősségétől függően korlátozott |
| Kerf szélesség |
Nagyon keskeny |
Szélesebb |
Közepes |
Széles |
| Anyagdeformáció |
Minimális |
Mérsékelt a hőség miatt |
Egyik sem |
Erőhatás miatt lehetséges |
| Automatizálási képesség |
Magasan automatizált (CNC/robotizált) |
Automatizált |
Automatizált |
Félautomata vagy manuális |
| Működési költség |
Közepestől magasig (a lézer típusától függően) |
Közepes |
Magas (csiszolóanyagok + karbantartás) |
Alacsonytól közepesig |
| Karbantartási követelmények |
Mérsékelt (optika, forrás) |
Mérsékelt (fogyóeszközök) |
Magas (szivattyúk, tömítések) |
Alacsony |
| Környezeti hatás |
Alacsony kibocsátás, tiszta folyamat |
Füstöket és gázokat termel |
Nincs fűtés, de vízelvezetés szükséges |
Csipeteket és zajt generál |
| Zajszint |
Alacsony |
Magas |
Magas |
Közepes |
| Beállítási idő |
Gyors |
Mérsékelt |
Hosszabb beállítás |
Gyors |
| Szerszámkopás |
Nincs fizikai szerszámkopás |
Elektróda/fúvóka kopása |
Fúvókakopás, abrazív felhasználás |
Magas szerszámkopás |
| Komplex alakzatok képessége |
Kiváló (finom részletek) |
Jó |
Kiváló |
Korlátozott |
| Másodlagos feldolgozás szükséges |
Ritkán |
Gyakran szükséges |
Ritkán |
Gyakran szükséges |
| Energiahatékonyság |
Magas |
Közepes |
Alacsony (magas energiafogyasztás) |
Közepes |
| Tipikus alkalmazások |
Precíziós alkatrészek, elektronika, autóipar |
Nehézfém-megmunkálás, hajógyártás |
Repülőgépipar, kompozitok, kőforgácsolás |
Alapvető gyártás, kivitelezés |



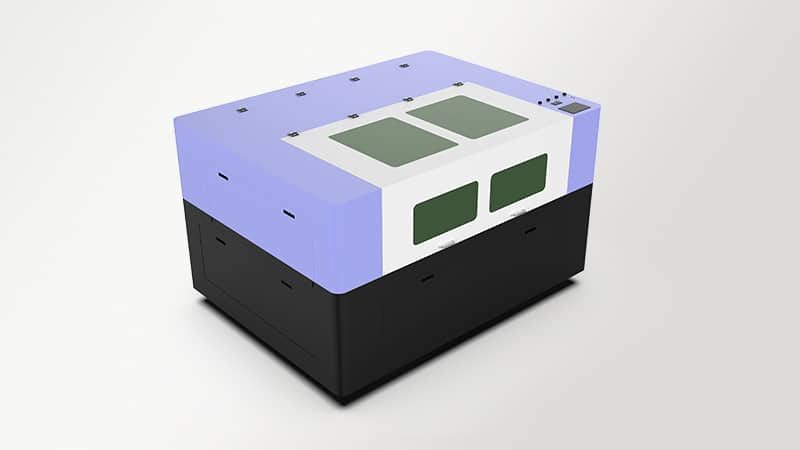
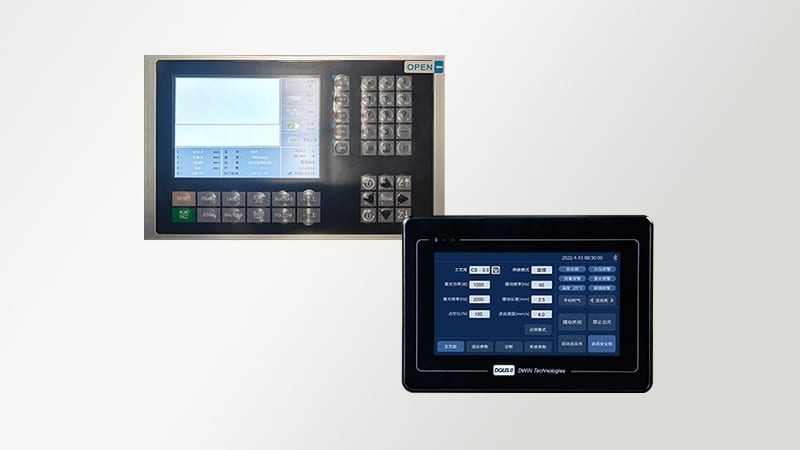
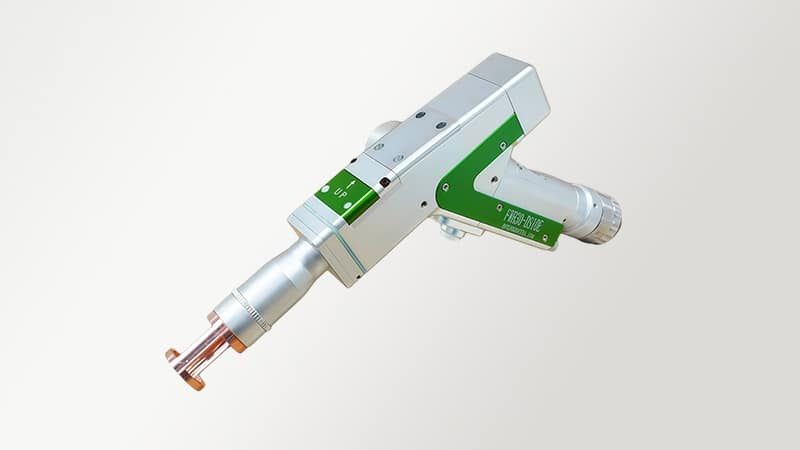
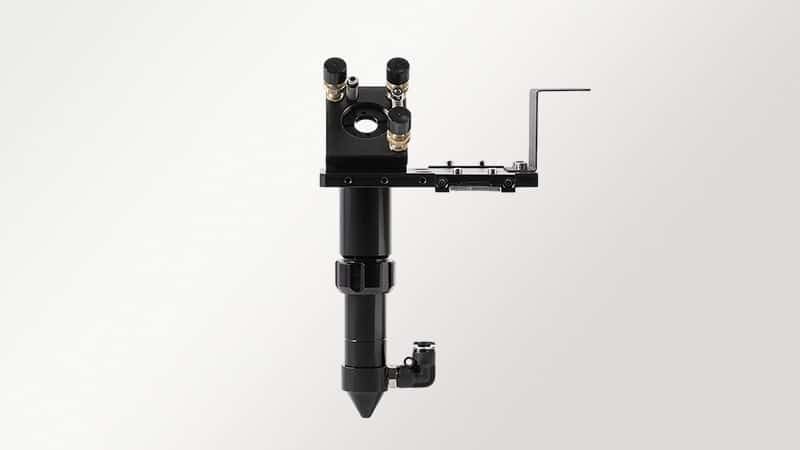

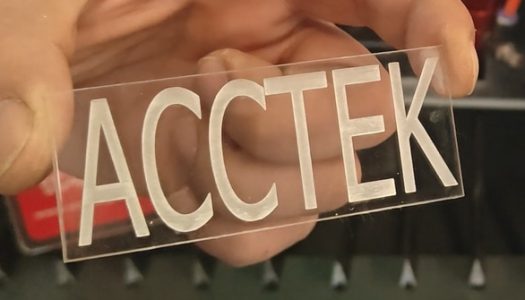
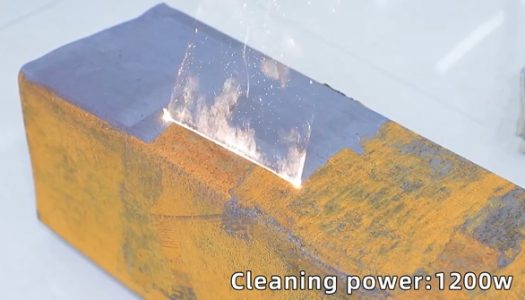
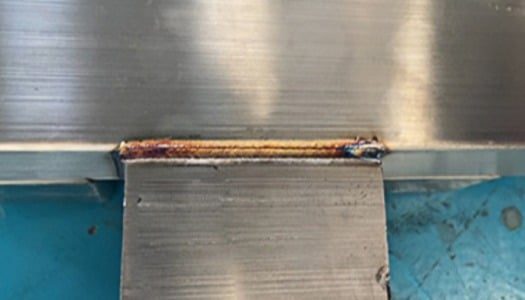


6 In 1 Laser Welding Cutting Cleaning Marking Machine termékről 4 értékelés
Hector –
Kis rozsdamentes dobozokat készítünk, amelyek illesztései láthatóak maradnak. Az AccTek Group gépén meghegesztem az oldalakat, majd áttérek az illesztések tisztítására. Az első doboz megmutatta, hol kell szorosabb sarkillesztésre. A következő tétel könnyen összeállt, miután ezt megoldottuk. A fejcsere egy kis időt vesz igénybe, ezért az egész tételt meghegesztem, mielőtt megtisztítanám az illesztéseket. Kis megrendelések esetén szeretem egy munkaterületen tartani a dobozokat, amíg készen nem állnak a kidolgozásra.
Asa –
Kis tételekben gyártok fém füleket elektromos szerelvényekhez. A gépnek van egy külön hegesztőfeje, amelyet a fülekhez használunk. Ellenőrzöm, hogyan illeszkednek az egyes fülek a tartóban, hogy a darabok egy vonalban legyenek. Az első pár a felügyelőnkhöz kerül, és egy jóváhagyott mintát tartok a munkalappal együtt a gépen következő személy számára. Tetszik, hogy az állomás képes kezelni ezeket a kis tételeket. A fülek tálcája illeszkedik a többi hegesztési munkánk ütemtervéhez.
Áron –
A jelölőfejet az acélkonzolok cikkszámainak jelöléséhez használjuk. Néhány konzolunk szinte ugyanúgy néz ki, amíg a szerelvényhez nem illesztjük őket. Egy kis tételt egy tartóba helyezek, és megnézem, hogy a szám hova kerüljön a kész alkatrészen. Az egyik rajzon áthelyeztük a jelölést, mert egy alátét alá került. Most a csapat a konzol felhelyezése után is le tudja olvasni a számot. Ez segített abban, hogy a hasonló alkatrészeket elkülönítsük egymástól, amikor két megrendelés egyszerre érkezik az összeszereléshez.
Márta –
Egy kis műhelyben vigyázok a berendezésekre. Volt egy régi acéltetőnk, aminek az egyik sarka sérült. Lézerrel megtisztítottam a rozsdát a javítandó területről, és egy kis foltot vágtam ki egy friss lemezből. Hegesztés előtt kipróbáltam a foltot, és az egyik sarkot reszeltem, hogy a kívánt illeszkedést kapjam. A gép alkalmas az ilyen jellegű munkákra. Egy helyen tudom elvégezni az előkészítést, a vágást és a hegesztést, ami segít, ha a javítás a szokásos munkák között történik.