| Principio di taglio |
Un raggio laser focalizzato fonde/vaporizza il materiale |
Il gas ionizzato (arco di plasma) fonde il metallo |
L'acqua ad alta pressione con abrasivi erode il materiale |
Forza fisica mediante l'uso di lame/utensili |
| Compatibilità dei materiali |
Metalli, alcuni non metalli |
Solo metalli conduttivi |
Quasi tutti i materiali |
Principalmente metalli e materiali morbidi |
| Precisione di taglio |
Molto alto (±0,01–0,05 mm) |
Medio (±0,1–0,5 mm) |
Alto (±0,05–0,1 mm) |
Da basso a medio |
| Qualità dei bordi |
Liscio, pulito, con minima sbavatura |
Più grezzo, necessita di finitura |
Liscio, senza segni di calore |
Spesso richiede la sbavatura |
| Zona termicamente alterata (ZTA) |
Molto piccolo |
Grande |
Nessuno (taglio a freddo) |
Nessuno o minimo |
| Velocità di taglio |
Molto veloce (specialmente metalli sottili) |
Veloce (metalli spessi) |
Da lento a medio |
medio |
| Capacità di spessore |
Da medio a spesso (a seconda della potenza) |
Ideale per metalli spessi |
Ideale per materiali molto spessi |
Limitato dalla resistenza dell'utensile |
| Larghezza del taglio |
Molto stretto |
Più ampio |
medio |
Largo |
| Deformazione del materiale |
Minimo |
Moderato a causa del calore |
Nessuno |
Possibile a causa della forza |
| Capacità di automazione |
Altamente automatizzato (CNC/robotica) |
Automatizzato |
Automatizzato |
Semiautomatico o manuale |
| Costo operativo |
Da medio ad alto (dipende dal tipo di laser) |
medio |
Elevato (abrasivi + manutenzione) |
Da basso a medio |
| Requisiti di manutenzione |
Moderato (ottica, fonte) |
Moderato (materiali di consumo) |
Alto (pompe, guarnizioni) |
Basso |
| Impatto ambientale |
Basse emissioni, processo pulito |
Produce fumi e gas |
Non è necessario il riscaldamento, ma è necessario lo smaltimento dell'acqua. |
Genera chip e rumore |
| Livello di rumore |
Basso |
Alto |
Alto |
medio |
| Tempo di preparazione |
Presto |
Moderare |
Impostazioni più lunghe |
Presto |
| Usura degli utensili |
Nessuna usura fisica dell'utensile |
Usura dell'elettrodo/ugello |
Usura dell'ugello, utilizzo abrasivo |
Elevata usura degli utensili |
| Capacità di creare forme complesse |
Eccellente (nei dettagli) |
Bene |
Eccellente |
Limitato |
| È necessaria un'elaborazione secondaria. |
Raramente |
Spesso richiesto |
Raramente |
Spesso richiesto |
| Efficienza energetica |
Alto |
medio |
Basso (alto consumo energetico) |
medio |
| Applicazioni tipiche |
Componenti di precisione, elettronica, settore automobilistico |
Lavorazione di metalli pesanti, costruzione navale |
Aerospaziale, materiali compositi, taglio della pietra |
Fabbricazione e costruzione di base |



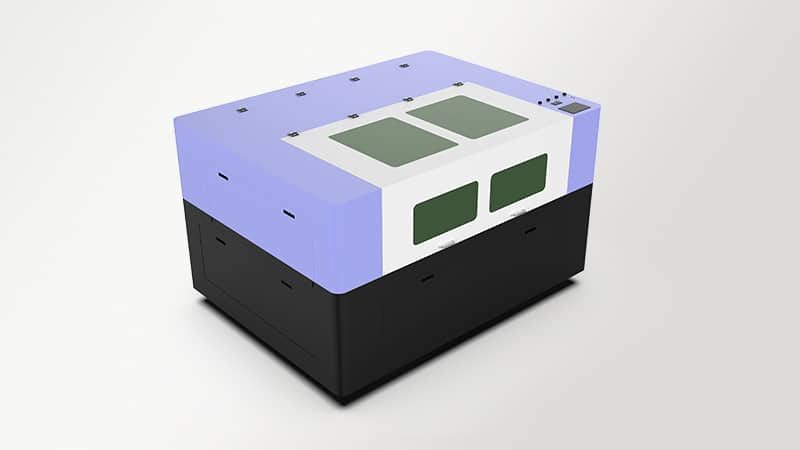
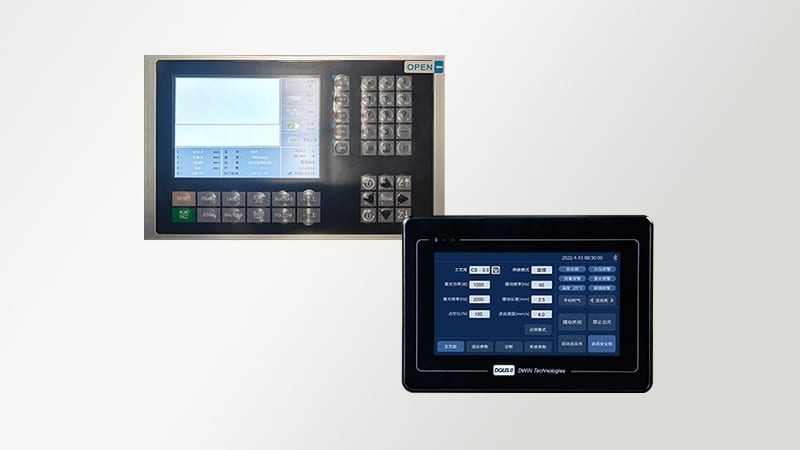
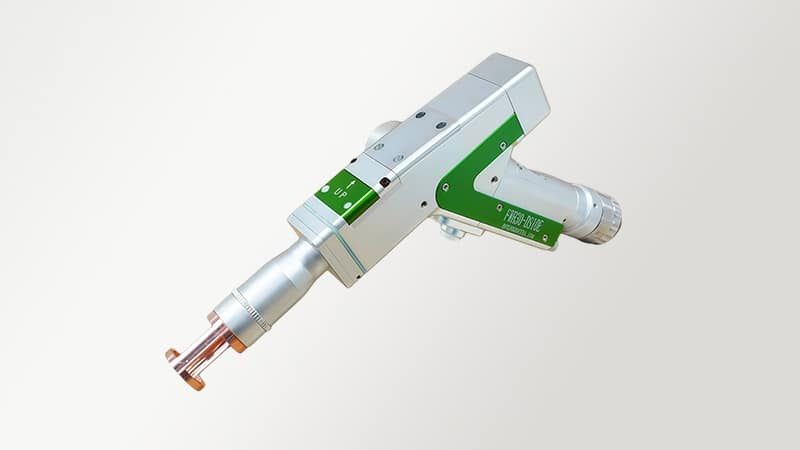
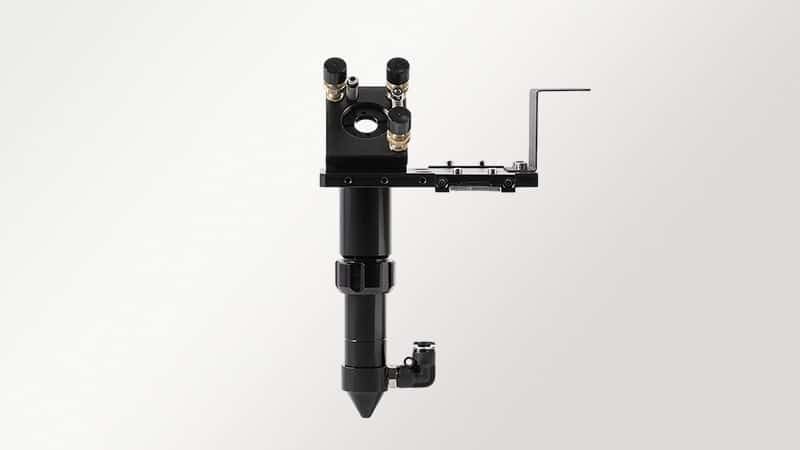



4 recensioni per 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Ettore –
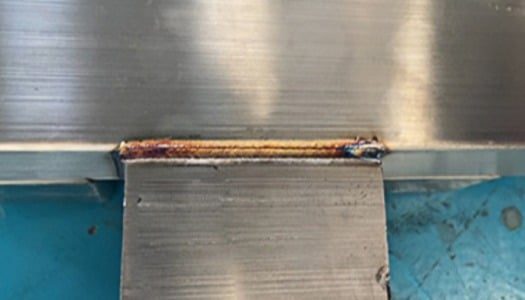
Realizziamo piccole scatole in acciaio inox con saldature a vista. Sulla macchina AccTek Group, saldo i lati e poi passo alla pulizia delle saldature. La prima scatola ci ha mostrato dove era necessario un accoppiamento degli angoli più preciso. Il lotto successivo è stato assemblato facilmente dopo aver risolto questo problema. Il cambio della testa richiede un po' di tempo, quindi saldo l'intero lotto prima di pulire le saldature. Per un piccolo ordine, preferisco tenere le scatole in un'unica area di lavoro finché non sono pronte per la finitura.
Asha –
Produco piccoli lotti di linguette metalliche per assemblaggi elettrici. La macchina ha una testa di saldatura separata che utilizziamo per le linguette. Verifico che ogni linguetta sia posizionata correttamente nel supporto, in modo che i pezzi siano allineati. La prima coppia viene inviata al nostro ispettore e conservo un campione approvato con l'ordine di lavoro per l'operatore successivo. Apprezzo il fatto che la stazione possa gestire questi piccoli lotti. Il vassoio di linguette si integra perfettamente nella programmazione del nostro lavoro di saldatura.
Aaron –
Utilizziamo la testina di marcatura per i numeri di parte sulle staffe in acciaio. Alcune delle nostre staffe sembrano quasi identiche finché non vengono posizionate sul pezzo assemblato. Ne allineo un piccolo lotto in un supporto e verifico dove si troverà il numero sul pezzo finito. Abbiamo spostato la marcatura su un disegno perché finiva sotto una rondella. Ora la squadra può leggere il numero dopo aver montato la staffa. Questo ci ha aiutato a distinguere i pezzi simili quando due ordini arrivano in assemblaggio contemporaneamente.
Marta –
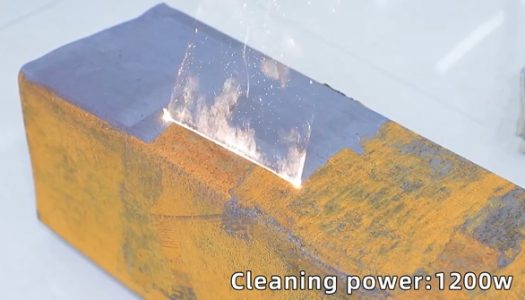
Mi occupo della manutenzione delle attrezzature in una piccola officina. Avevamo una vecchia copertura in acciaio con un angolo danneggiato. Ho usato il laser per rimuovere la ruggine dalla zona da riparare e ho tagliato una piccola toppa da una lamiera nuova. Ho provato la toppa in posizione prima di saldarla e ho limato un angolo per ottenere la misura desiderata. La macchina è perfetta per questo tipo di lavoro. Posso gestire la preparazione, il taglio e la saldatura in un unico posto, il che è molto utile quando si presenta una riparazione tra un lavoro e l'altro.