


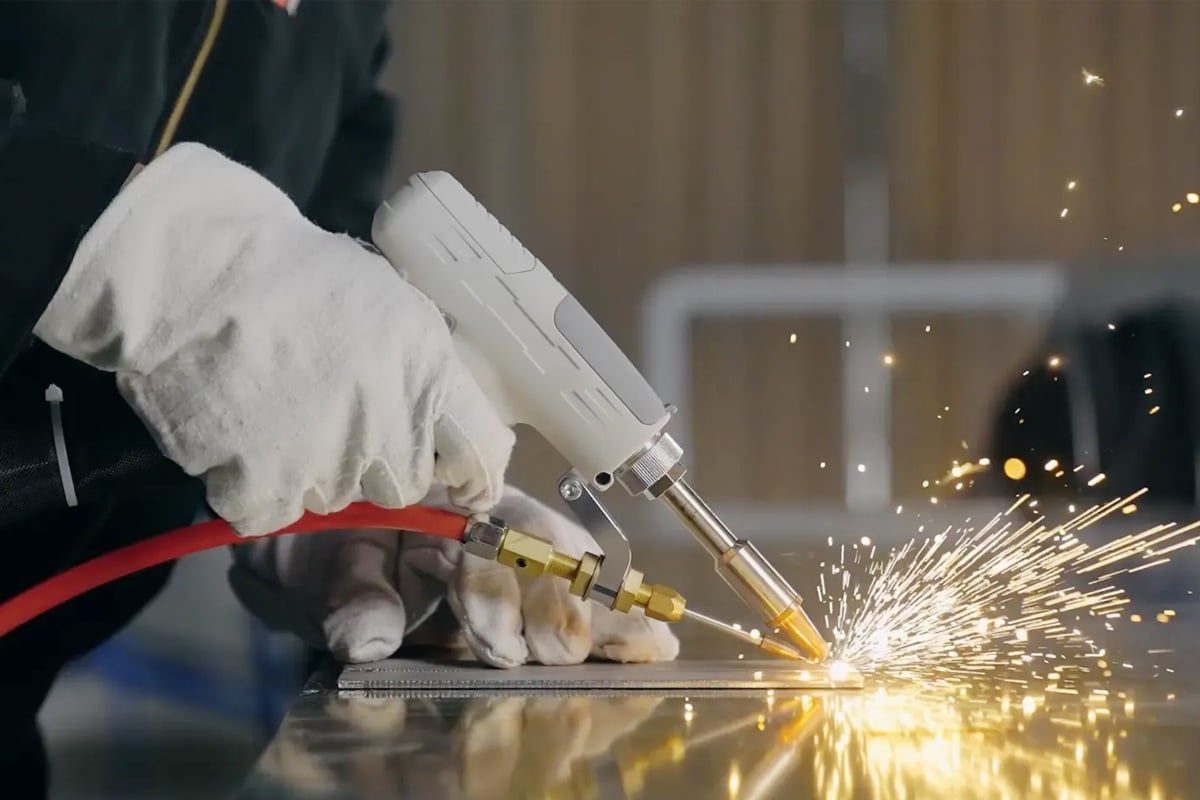
Spawanie laserowe kontra spawanie TIG
Spawanie to jeden z najbardziej podstawowych i powszechnie stosowanych procesów łączenia we współczesnym przemyśle. Od paneli nadwozia samochodowego i elementów konstrukcyjnych przemysłu lotniczego, przez obudowy urządzeń medycznych, po precyzyjne zespoły elektroniczne, połączenia spawane są obecne praktycznie w każdej kategorii produktów, w której występuje metal. Dla inżynierów i kierowników produkcji podejmujących decyzje dotyczące sprzętu, wybór procesu spawania ma konsekwencje wykraczające daleko poza sam proces spawania – wpływając na wydajność produkcji, jakość połączeń, odkształcenia, wymagania dotyczące siły roboczej, koszty operacyjne oraz zakres materiałów i geometrii, które proces może niezawodnie obsługiwać.
Dwa procesy, które często pojawiają się obok siebie w tych decyzjach dotyczących sprzętu, to spawanie laserowe i spawanie metodą TIG (spawanie wolframem w osłonie gazów obojętnych). Na pierwszy rzut oka, zajmują się one tym samym fundamentalnym zadaniem: tworzeniem metalurgicznego połączenia między metalowymi elementami poprzez ich stopienie, z materiałem dodatkowym lub bez. Mechanizmy, dzięki którym osiągają ten efekt, są jednak tak różne, że oba procesy zajmują niemal całkowicie odrębne nisze w sektorze produkcyjnym – a zrozumienie tych różnic jest kluczowe dla dokonania właściwego wyboru dla danego zastosowania.
Spawanie metodą TIG to dojrzały, wszechstronny proces spawania łukowego, który od lat 40. XX wieku stanowi fundament precyzyjnej obróbki metali. Wykwalifikowani spawacze TIG mogą wykonywać połączenia o wyjątkowej estetyce i jakości strukturalnej w szerokiej gamie metali, a sprzęt jest stosunkowo łatwo dostępny. Spawanie laserowe natomiast wykorzystuje skupioną wiązkę z generatora laserowego do koncentracji energii na niezwykle małym obszarze, co umożliwia osiągnięcie prędkości łączenia, stosunku głębokości do szerokości oraz wymiarów strefy wpływu ciepła, których nie można osiągnąć w przypadku spawania łukowego. Przedmiotem niniejszego artykułu są kompromisy między tymi dwoma metodami – pod względem szybkości, precyzji, kosztów, kompatybilności materiałowej i elastyczności operacyjnej.
Poniższe porównanie zostało zorganizowane tak, aby zapewnić każdemu procesowi dokładne wprowadzenie na jego własnych zasadach, zanim przejdziemy do bezpośredniej analizy bezpośredniej. Następnie artykuł zawiera praktyczne wskazówki dotyczące wyboru, uporządkowane według rodzaju materiału, wielkości produkcji, budżetu i zastosowania w branży, aby wyposażyć czytelników w konkretne ramy analityczne potrzebne do podjęcia świadomej decyzji technologicznej w zakresie ich specyficznych wymagań dotyczących łączenia.
Spis treści
Spawanie laserowe
Spawanie laserowe to proces spawania, w którym skoncentrowana wiązka laserowa dostarcza wysoce skoncentrowaną energię do niewielkiego obszaru na powierzchni przedmiotu obrabianego, topiąc metal i tworząc spoinę podczas przesuwania się wiązki wzdłuż ścieżki łączenia. Technologia ta znacznie rozwinęła się od czasu jej pierwszych zastosowań przemysłowych i obecnie obejmuje kilka różnych trybów pracy, z których każdy jest dostosowany do różnych geometrii spoin, grubości materiału i wymagań jakościowych.
Zasada działania i proces
W sercu każdego system spawania laserowego to generator laserowy — najczęściej stosowany w nowoczesnych zastosowaniach przemysłowych generator lasera światłowodowego, wytwarzający wiązkę bliskiej podczerwieni o długości fali około 1064 nm. Wiązka jest dostarczana światłowodem do głowicy spawalniczej, gdzie układ optyczny skupiający skupia ją w małym punkcie na obrabianym przedmiocie. Skupiony punkt osiąga gęstość mocy przekraczającą milion watów na centymetr kwadratowy — wystarczającą nie tylko do stopienia metalu na powierzchni, ale także do jego lokalnego odparowania, tworząc wypełnioną parą wnękę zwaną otworem na klucz, która pozwala wiązce wniknąć głęboko w przekrój złącza w jednym przejściu.
Gdy głowica spawalnicza przesuwa się po spoinie, otwór w kształcie klucza przesuwa się wraz z nią, a roztopiony metal otaczający otwór wpływa za nim i krzepnie, tworząc spoinę. Powstała spoina charakteryzuje się bardzo wysokim stosunkiem głębokości do szerokości – jest wąska i głęboka, a nie szeroka i płytka – co jest cechą charakterystyczną spawania laserowego z oczkiem w kształcie klucza i źródłem wielu jego wyjątkowych zalet: niskiego ciepła doprowadzonego na jednostkę objętości spoiny, minimalnych odkształceń oraz możliwości łączenia grubych elementów bez konieczności stosowania wielu warstw.
Nowoczesne spawarki laserowe stosowane w środowiskach produkcyjnych oferują szereg dodatkowych funkcji, które zwiększają wydajność procesu. Spawanie metodą oscylacyjną (wobble) – w którym wiązka oscyluje poprzecznie w poprzek złącza podczas przesuwu za pomocą galwanometru o dużej prędkości – poszerza efektywny obszar wiązki, poprawiając zdolność do mostkowania szczelin i zmniejszając wrażliwość na wahania dopasowania złącza. Wzór i amplituda oscylacyjna są programowalne, co pozwala operatorom na dobór szerokości obszaru wiązki niezależnie od prędkości przesuwu i mocy generatora laserowego – stopień kontroli procesu, którego nie można uzyskać podczas ręcznego spawania metodą TIG, a który znacznie zmniejsza precyzję mocowania wymaganą w przypadku autogenicznego spawania laserowego. Spawanie laserowe z podawaniem drutu wprowadza materiał dodatkowy do jeziorka spawalniczego, umożliwiając łączenie różnych metali, mostkowanie większych szczelin oraz modyfikowanie geometrii i składu ściegu spoiny w zależności od specyficznych wymagań metalurgicznych. Zdalne spawanie za pomocą głowic skanera — w którym wielkoformatowa głowica skanująca z galwanometrem kieruje wiązką przez szerokie pole, aby sekwencyjnie spawać wiele połączeń bez konieczności zmiany położenia części lub głowicy — jeszcze bardziej zwiększa wydajność spawania laserowego, eliminując czas potrzebny na zmianę położenia głowicy w zespołach składających się z wielu połączeń.
Rodzaje spawania laserowego
Spawanie laserowe działa w dwóch podstawowych trybach, zależnych od gęstości mocy dostarczanej do przedmiotu obrabianego. W spawaniu kondukcyjnym gęstość mocy jest niższa od progu wymaganego do utworzenia dziurki od klucza – generator laserowy nagrzewa powierzchnię metalu, a płytkie, półkuliste jeziorko stopu tworzy się poprzez przewodzenie ciepła do otaczającego materiału. Spoiny kondukcyjne są gładkie, estetycznie czyste i odpowiednie do cienkich materiałów, gdzie wymagana głębokość wtopienia jest niewielka. Tryb ten jest szeroko stosowany w precyzyjnych obudowach urządzeń elektronicznych, elementach urządzeń medycznych i metalowych elementach dekoracyjnych, gdzie wygląd powierzchni ma duże znaczenie.
W spawaniu metodą „z oczkiem” gęstość mocy przekracza próg parowania, co pozwala uzyskać charakterystyczną, głęboką, wąską spoinę. Spawanie metodą „z oczkiem” to standardowa konfiguracja do spawania konstrukcji, gdzie głównymi celami są wytrzymałość spoiny, głębokość wtopienia i wydajność. Przejście między trybem przewodzenia a trybem „z oczkiem” jest uzależnione od mocy wyjściowej generatora laserowego, średnicy punktu w ognisku oraz prędkości przesuwu – parametrów, które są w pełni programowalne i pozwalają na precyzyjne dostrojenie procesu do każdego zastosowania.
Impulsowe spawanie laserowe, dostępne zarówno w konfiguracji z przewodzeniem, jak i z oczkiem, dostarcza energię wiązki w postaci dyskretnych impulsów o dużej mocy, a nie w sposób ciągły. Zmniejsza to średnią ilość ciepła doprowadzonego, utrzymując jednocześnie szczytową gęstość mocy niezbędną do efektywnego topienia. Dzięki temu spawanie impulsowe jest preferowaną metodą w przypadku podzespołów wrażliwych na ciepło, cienkich folii oraz zastosowań wymagających bardzo precyzyjnej kontroli wymiarów jeziorka spawalniczego i strefy wpływu ciepła.
Zalety spawania laserowego
Przewaga szybkości spawania laserowego nad spawaniem łukowym jest najważniejszą zaletą techniczną tego procesu. W przypadku metali cienkich i średniej grubości – stali węglowej i nierdzewnej o grubości od 1 do 6 mm – spawarki laserowe rutynowo osiągają prędkości spawania od pięciu do dziesięciu razy wyższe niż spawanie metodą TIG przy porównywalnym materiale i grubości oraz od dwóch do trzech razy wyższe niż spawanie metodą MIG. Ta przewaga szybkości przekłada się bezpośrednio na niższy koszt pracy w przeliczeniu na jedno złącze i wyższą wydajność maszyny.
Wąska strefa wpływu ciepła spawania laserowego to druga główna zaleta. Ponieważ energia jest skoncentrowana na niezwykle małym obszarze, a prędkość posuwu jest wysoka, otaczający materiał jest narażony na działanie wysokich temperatur przez bardzo krótki czas. W rezultacie powstaje strefa wpływu ciepła znacznie węższa niż w przypadku spawania łukowego – często o szerokości mniejszej niż 1 mm, nawet w przypadku materiałów o grubości kilku milimetrów. Wąska strefa wpływu ciepła oznacza mniejsze odkształcenia cieplne przedmiotu obrabianego, lepsze zachowanie właściwości mechanicznych materiału bazowego w pobliżu spoiny oraz mniejsze zapotrzebowanie na prostowanie i odprężanie po spawaniu. W przypadku precyzyjnych zespołów, w których dokładność wymiarowa po spawaniu ma kluczowe znaczenie – urządzeń medycznych, obudów instrumentów i podzespołów samochodowych o wąskich tolerancjach montażowych – ta redukcja odkształceń ma bezpośrednie znaczenie komercyjne wykraczające poza prostą miarę jakości spoiny.
Spawanie laserowe z natury dobrze nadaje się do automatyzacji i integracji z robotami. Proces bezkontaktowy – z głowicą spawalniczą utrzymującą odległość kilku centymetrów od obrabianego przedmiotu – umożliwia montaż głowicy na sześcioosiowym ramieniu robota lub bramie CNC, która podąża za złożonymi, trójwymiarowymi ścieżkami połączeń, bez konieczności uwzględniania siły docisku, charakterystycznej dla procesów mechanicznych. Komórki produkcyjne o dużej wydajności z robotem spawalniczym osiągają wskaźnik czasu pracy lasera na poziomie ponad 80%, wykorzystując przewagę szybkości generatora laserowego niemal przez cały dostępny czas zmiany.
Spójność jakości spoin to kolejna zaleta, która zyskuje na wartości wraz ze wzrostem wolumenu produkcji. Jakość spawania metodą TIG zmienia się w zależności od umiejętności operatora, zmęczenia i uwagi – odchyleń, które trudno wykryć bez 100-procentowej kontroli, ale które wpływają na integralność strukturalną i wygląd w sposób istotny dla dalszych klientów. Spawarki laserowe, wyposażone w sprawdzony program, zapewniają statystycznie spójną geometrię spoiny, głębokość przetopu i wygląd powierzchni od pierwszej do ostatniej części cyklu produkcyjnego, co umożliwia zapewnienie jakości na podstawie próbkowania zamiast 100-procentowej kontroli w wielu zastosowaniach.
Ograniczenia spawania laserowego
Najpoważniejszym praktycznym ograniczeniem spawania laserowego jest jego wrażliwość na dopasowanie spoiny. Skupiona wiązka jest niewielka – średnica punktu na przedmiocie spawanym wynosi zazwyczaj od 0,2 do 0,6 mm – a jeziorko spawalnicze utworzone przez ten mały punkt ma ograniczoną zdolność do wypełniania szczelin między powierzchniami spoiny. W spawaniu autogenicznym bez drutu spawalniczego szczelina przekraczająca około 10% grubości blachy wystarcza, aby spowodować niepełne przetopienie. Oznacza to, że elementy przeznaczone do spawania laserowego muszą być precyzyjnie utrzymywane w położeniu za pomocą dobrze zaprojektowanych uchwytów, a same powierzchnie spoiny muszą spełniać bardziej rygorystyczne tolerancje wymiarowe niż jest to zazwyczaj wymagane w przypadku spawania łukowego.
Koszty inwestycyjne systemów spawania laserowego – obejmujących generator laserowy, system dostarczania wiązki, głowicę spawalniczą, system CNC lub robotycznego sterowania ruchem oraz powiązaną infrastrukturę bezpieczeństwa – są znacznie wyższe niż w przypadku urządzeń do spawania metodą TIG o porównywalnej wydajności. Ta początkowa inwestycja jest zazwyczaj uzasadniona wzrostem wydajności i oszczędnościami kosztów pracy, które można osiągnąć w produkcji wielkoseryjnej, ale może być trudna do uzasadnienia w przypadku zastosowań niskoseryjnych i o dużej różnorodności, gdzie pełny potencjał przepustowości jest rzadko wykorzystywany.
Spawanie laserowe wykorzystuje skupioną wiązkę lasera światłowodowego do tworzenia szybkich spoin o głębokiej penetracji, z minimalnym dopływem ciepła i wąskimi strefami wpływu ciepła. Pracując w trybie przewodzenia, z oczkiem klucza lub impulsowym, urządzenie to doskonale sprawdza się w produkcji wielkoseryjnej metali o małej i średniej grubości, zapewniając doskonałą kompatybilność z automatyzacją. Jego głównymi ograniczeniami są wrażliwość na dopasowanie spoin i wyższy koszt inwestycyjny niż w przypadku alternatywnych metod spawania łukowego. Te cechy definiują jego naturalne zastosowanie – wielkoseryjne, wymagające precyzji środowiska produkcyjne, gdzie szybkość, automatyzacja i minimalne odkształcenia przeważają nad wysokimi nakładami początkowymi.
Spawanie metodą TIG
Spawanie metodą TIG — znane również jako spawanie łukiem wolframowym w osłonie gazu (GTAW) — to jedna z najbardziej wszechstronnych i wydajnych metod spawania łukowego dostępnych na rynku. Pomimo że jest to technologia wykorzystywana w przemyśle od czasów II wojny światowej, pozostaje ona preferowaną metodą w szerokim zakresie precyzyjnych i specjalistycznych zastosowań spawalniczych. Połączenie precyzyjnej kontroli temperatury, doskonałej jakości spoiny dla szerokiej gamy metali oraz możliwości spawania bez materiału dodatkowego tam, gdzie pozwala na to geometria spoiny, czyni ją procesem referencyjnym, w porównaniu z którym często porównuje się inne precyzyjne technologie spawalnicze.
Zasada działania i proces
Spawanie metodą TIG polega na wytworzeniu łuku elektrycznego między nietopliwą elektrodą wolframową a spawanym elementem w osłonie gazu obojętnego – zazwyczaj argonu lub mieszanki argonu i helu w przypadku zastosowań wymagających wyższego ciepła dopływowego lub lepszej stabilności łuku. Łuk nagrzewa metal w miejscu łączenia, tworząc jeziorko spawalnicze; spawacz może jednocześnie podawać materiał dodatkowy do przedniej krawędzi jeziorka za pomocą oddzielnego, ręcznego pręta spawalniczego lub może spawać autogenicznie bez materiału dodatkowego, jeśli pozwala na to geometria złącza i grubość materiału.
Elektroda wolframowa nie wtapia się w spoinę – jest nietopliwa – co stanowi główną zaletę tego procesu w porównaniu z procesami z elektrodą topliwą, takimi jak MIG: brak przenoszenia metalu przez łuk eliminuje odpryski i pozwala na prowadzenie procesu przy niskim natężeniu prądu, co daje operatorowi bardzo precyzyjną kontrolę nad jeziorkiem spawalniczym. Prąd przemienny jest używany do spawania aluminium i magnezu, zapewniając efekt czyszczenia i usuwania warstwy tlenku powierzchniowego; prąd stały jest używany do spawania stali, stali nierdzewnej, tytanu i większości innych metali.
Połączenie precyzyjnej kontroli prądu, nietopliwej elektrody i osłony obojętnej zapewnia spawaniu metodą TIG czystość procesu, jakiej nie dorównują spawaniu łukowemu z elektrodami topliwymi. Spawanie metodą TIG stali nierdzewnej austenitycznej, stopów tytanu i nadstopów niklu rutynowo zapewnia czystość i właściwości mechaniczne wymagane przez najbardziej rygorystyczne normy lotnicze i medyczne.
Zalety spawania metodą TIG
Największą zaletą spawania metodą TIG jest połączenie wszechstronności i jakości w szerokim zakresie metali i grubości. Wykwalifikowany spawacz TIG może pracować na… stal węglowa, Stal nierdzewna, aluminium, tytan, miedź, mosiądz, stopy niklu i metale egzotyczne, w tym Inconel, Hastelloy i różne stopy ogniotrwałe – ten sam sprzęt i zasadniczo ta sama technika, dostosowana do wymagań konkretnego materiału. Ta wszechstronność materiałowa sprawia, że TIG jest standardowym procesem dla warsztatów, działów konserwacji i napraw oraz wyspecjalizowanych producentów, którzy mają do czynienia z nieprzewidywalnym zakresem rodzajów materiałów.
Jakość estetyczna uzyskiwana dzięki spawaniu metodą TIG – szczególnie w przypadku stali nierdzewnej i aluminium – jest niezrównana w porównaniu z innymi metodami spawania łukowego, a w wielu zastosowaniach dorównuje lub przewyższa spawanie laserowe pod względem wyglądu ściegu. Doświadczony spawacz TIG może wykonać spoiny, które wymagają minimalnego lub żadnego czyszczenia i wykańczania po spawaniu, co jest istotne w branżach, w których wygląd spoiny jest kryterium jakości – między innymi w produkcji urządzeń spożywczych, metaloplastyce architektonicznej i produkcji dóbr konsumpcyjnych.
Koszt i dostępność sprzętu to znaczące zalety dla mniejszych przedsiębiorstw. Wydajne źródło zasilania do spawania metodą TIG można nabyć za kilka tysięcy dolarów, wymaga jedynie standardowego zasilania elektrycznego i doprowadzenia gazu osłonowego i może być gotowe do pracy w ciągu kilku godzin od dostawy. Ta dostępność sprawia, że spawanie metodą TIG jest standardowym rozwiązaniem do precyzyjnego łączenia metali w małych warsztatach, placówkach edukacyjnych i przedsiębiorstwach, w których spawanie jest procesem dodatkowym, obok podstawowej działalności.
Warto również zwrócić uwagę na elastyczność materiału dodatkowego w spawaniu metodą TIG. Ponieważ pręt jest wprowadzany ręcznie i niezależnie od łuku, spawacz może wybierać spośród bardzo szerokiej gamy składów spoiwa – w tym spoiw z metali różnych, specjalistycznych stopów odpornych na korozję oraz spoiw o modyfikowanym składzie, które dostosowują właściwości mechaniczne lub chemiczne spoiny do konkretnych wymagań. Tę elastyczność spoiwa trudno odtworzyć w spawaniu laserowym bez specjalistycznego podajnika drutu.
W przypadku spawania naprawczego i konserwacyjnego — nakładania materiału na zużyte lub uszkodzone powierzchnie, wypełniania ubytków lub przywracania dokładności wymiarowej obrabianym elementom — spawanie TIG, dzięki możliwości nakładania niewielkich, kontrolowanych ilości materiału dodatkowego dokładnie w wymaganym miejscu, jest standardowym procesem. Połączenie precyzyjnej kontroli łuku, szerokiej gamy kompatybilnych stopów dodatkowych oraz możliwości niezależnego sterowania łukiem i drutem spawalniczym przez operatora zapewnia spawaniu TIG trójwymiarową elastyczność w nakładaniu materiału dodatkowego, jakiej spawanie laserowe, ze stałą ścieżką wiązki i automatycznym podawaniem drutu, nie jest w stanie zapewnić w przypadku nieprzewidywalnych geometrii występujących podczas napraw.
Ograniczenia spawania metodą TIG
Prędkość to podstawowe ograniczenie spawania metodą TIG w porównaniu ze spawaniem laserowym. W przypadku stali nierdzewnej o grubości 2 mm doświadczony spawacz TIG zazwyczaj osiąga prędkość przesuwu od 0,3 do 0,8 metra na minutę – ułamek 8 do 15 metrów na minutę osiągalnych przy spawaniu laserowym tego samego materiału. Ta różnica prędkości jest nieodłączną cechą procesu: stosunkowo duży zasięg energetyczny łuku nagrzewa otaczający materiał szerzej niż skupiona wiązka laserowa, co wymaga dłuższego czasu nagrzewania do utworzenia jeziorka spawalniczego i niższych prędkości przesuwu, aby zapobiec jego utracie.
Zależność od wykwalifikowanych operatorów to ograniczenie strukturalne, które zwiększa koszty i ryzyko operacyjne operacji spawania metodą TIG. Osiągnięcie spójnej jakości spoiny metodą TIG wymaga skoordynowanych ruchów rąk — utrzymywania długości łuku, kontrolowania prędkości posuwu, wprowadzania drutu spawalniczego z odpowiednią prędkością i pod odpowiednim kątem — których opanowanie wymaga lat praktyki. Zmęczenie operatora wpływa na jakość, wydajność jest zróżnicowana, a niedobory wykwalifikowanej kadry spawalniczej stanowią realne i rosnące wyzwanie na wielu rynkach. W branżach, w których spawanie metodą TIG stanowi wąskie gardło produkcji, brak możliwości skalowania produkcji poprzez dodawanie maszyn — bez jednoczesnego znalezienia i zatrudnienia doświadczonych operatorów — stanowi poważne ograniczenie dla rozwoju firmy. Automatyzacja spawania metodą TIG jest możliwa, ale znacznie bardziej złożona niż automatyzacja spawania laserowego, a korzyści z automatyzacji spawania metodą TIG są skromniejsze w stosunku do inwestycji.
Strefa wpływu ciepła w spawaniu metodą TIG jest znacznie szersza niż w spawaniu laserowym przy równoważnych grubościach materiałów, co odzwierciedla większy zasięg energetyczny łuku i niższą prędkość spawania. Szeroka strefa wpływu ciepła oznacza większe odkształcenia cieplne – istotny problem w przypadku produkcji cienkich blach, precyzyjnych zespołów i elementów obrabianych, które muszą zachować ścisłe tolerancje wymiarowe po spawaniu. Prostowanie po spawaniu, stosowanie uchwytów do kontroli odkształceń spoiny, a w niektórych przypadkach obróbka cieplna odprężająca, wydłużają czas i podnoszą koszty procesu produkcyjnego.
Spawanie TIG to dojrzały, wszechstronny proces spawania łukowego, zapewniający wyjątkową jakość spoiny dla szerokiej gamy metali dzięki precyzyjnej kontroli łuku elektrycznego między nietopliwą elektrodą wolframową a elementem spawanym. Jego zalety – wszechstronność materiałów, estetyczna jakość spoiny, przystępne ceny sprzętu i elastyczność materiału dodatkowego – sprawiają, że jest on stosowany w zastosowaniach konserwacyjnych, specjalistycznych i precyzyjnej produkcji od dziesięcioleci. Jego ograniczenia – niska prędkość posuwu, konieczność zatrudniania wykwalifikowanych operatorów, szeroka strefa wpływu ciepła i niewielki potencjał automatyzacji – wyznaczają granice, w których spawanie laserowe stanowi atrakcyjną alternatywę.
Spawanie laserowe kontra spawanie TIG
Rozumiejąc oba procesy osobno, ta sekcja przedstawia bezpośrednią analizę porównawczą w wymiarach, które mają największe znaczenie dla decyzji dotyczących zastosowań i sprzętu. Każdy wymiar ukazuje inny aspekt kompromisu między tymi dwiema technologiami.
Prędkość i wydajność spawania
Różnica w szybkości spawania laserowego i spawania metodą TIG jest najbardziej uderzającą różnicą ilościową między tymi dwoma procesami i głównym czynnikiem decydującym o stosowaniu spawania laserowego w środowiskach produkcji wielkoseryjnej. W przypadku stali nierdzewnej austenitycznej o grubości 2 mm – materiału wzorcowego – spawanie metodą TIG przez wykwalifikowanego operatora pozwala osiągnąć prędkość około 0,3–0,8 metra na minutę. Spawarka laserowa do tego samego materiału, wykorzystująca generator lasera światłowodowego o mocy od 1500 W do 3000 W, osiąga prędkość od 8 do 15 metrów na minutę. To dziesięcio- do czterdziestokrotna przewaga prędkości – nie jest to marginalna poprawa, ale zasadnicza różnica w wydajności.
W ujęciu produkcyjnym ta przewaga szybkości oznacza, że pojedyncza spawarka laserowa może spawać elementy, które w innym przypadku wymagałyby użycia wielu stanowisk spawalniczych TIG. W przypadku produkcji wielkoseryjnej – podzespołów samochodowych, części AGD, elementów konstrukcyjnych – oszczędności w kosztach pracy wynikające z tej różnicy w wydajności bezpośrednio uzasadniają wyższy koszt kapitałowy systemu spawania laserowego w całym okresie jego eksploatacji.
Precyzja i strefa wpływu ciepła
Precyzja spawania laserowego przewyższa spawanie metodą TIG w każdym mierzalnym wymiarze. Skupiona wiązka wytwarza spoinę o szerokości od 0,2 do 1,5 mm – znacznie mniejszej niż typowa szerokość ściegu 3–8 mm w przypadku ręcznego spawania metodą TIG – umożliwiając łączenie w przestrzeniach i elementach elementów, do których spawanie metodą TIG nie ma dostępu bez ryzyka uszkodzenia termicznego sąsiednich elementów. Strefa wpływu ciepła w spawaniu laserowym ma zazwyczaj szerokość mniejszą niż 1 mm, w porównaniu do 3–10 mm lub więcej w spawaniu metodą TIG przy porównywalnych wymiarach spoiny. Ta węższa strefa wpływu ciepła przekłada się bezpośrednio na mniejsze odkształcenia cieplne, lepsze zachowanie właściwości materiału bazowego w pobliżu spoiny oraz mniejszą potrzebę zabiegów korygujących po spawaniu.
Różnica w odkształceniach między tymi dwoma procesami jest szczególnie znacząca w przypadku produkcji cienkich blach. Podczas spawania blachy ze stali nierdzewnej o grubości 1 mm metodą TIG, stosunkowo duża ilość ciepła doprowadzonego może powodować odkształcenia blachy, które wymagają prostowania po spawaniu – dodając etap obróbki, który pochłania czas, grozi uszkodzeniem elementu i jest trudny do wyeliminowania za pomocą samej konstrukcji oprzyrządowania. Spawanie laserowe tego samego materiału, dzięki skoncentrowanej energii i dużej prędkości posuwu, generuje ułamek ciepła doprowadzonego na jednostkę długości spoiny, co znacząco redukuje odkształcenia i sprawia, że prostowanie po spawaniu jest zbędne w wielu konfiguracjach.
Jakość, wytrzymałość i wygląd spoiny
Oba procesy umożliwiają wytwarzanie spoin spełniających rygorystyczne wymagania dotyczące właściwości mechanicznych, jednak wykorzystują różne mechanizmy jakościowe i charakteryzują się różnymi cechami estetycznymi. Spoiny laserowe są wąskie, gładkie na powierzchni i charakteryzują się spójną geometrią – właściwościami odzwierciedlającymi precyzję i powtarzalność zaprogramowanego, zautomatyzowanego procesu. Spoiny TIG, wykonywane przez wykwalifikowanego spawacza, mogą osiągnąć wyjątkową jakość estetyczną – charakterystyczny wygląd ściegu “stosu dziesięciocentówek” uzyskiwany dzięki rytmicznemu, ręcznemu wprowadzaniu spoiwa jest uznawany za oznakę kunsztu w wielu zastosowaniach produkcyjnych.
Pod względem wytrzymałości na rozciąganie i zmęczenia, dobrze wykonane spoiny w obu procesach spełniają wymagania dotyczące właściwości mechanicznych dla zastosowań konstrukcyjnych w odpowiednich kategoriach materiałowych. Specyficzna dla danego materiału czystość spawania TIG daje mu niewielką przewagę w zastosowaniach obejmujących stopy wrażliwe na zanieczyszczenia lub tam, gdzie wymagany jest specyficzny skład spoiwa w celu uzyskania określonych właściwości spoiny.
Kompatybilność materiałowa
Obie metody umożliwiają spawanie szerokiej gamy metali konstrukcyjnych, ale o różnej wytrzymałości. Wszechstronność materiałów spawanych metodą TIG jest większa, ponieważ pojedyncza konfiguracja TIG umożliwia spawanie niemal każdego spawalnego metalu bez znaczących modyfikacji procesu – wystarczy zmienić pręt spoiwa, skład gazu osłonowego i biegunowość prądu, aby dostosować spawanie TIG do nowego materiału. Spawanie laserowe skutecznie spawa stal, stal nierdzewną, aluminium, tytan, miedź i większość stopów konstrukcyjnych, ale metale o wysokim współczynniku odbicia, takie jak miedź i mosiądz, wymagają specjalnych konfiguracji generatorów laserów światłowodowych o dużej mocy lub zielonej długości fali, aby niezawodnie inicjować i utrzymywać stabilne formowanie otworu kluczowego.
W przypadku cienkich materiałów – poniżej 1 mm – spawanie laserowe ma znaczącą przewagę: precyzyjna kontrola energii w procesie laserowym sprawia, że jest ono znacznie bardziej niezawodne w przypadku cienkich materiałów niż spawanie metodą TIG, gdzie szersza energia łuku może powodować przepalenia przy i tak już ograniczonych prędkościach spawania. W przypadku grubych materiałów wymagających wielu warstw, możliwości spawania metodą TIG w zakresie materiału dodatkowego pozwalają na wypełnianie dużych przekrojów spoin kontrolowanymi dodatkami stopowymi – jest to zastosowanie, w którym spawanie laserowe wymagałoby konfiguracji hybrydowych lub znacznie wyższych poziomów mocy.
Możliwość automatyzacji i integracji
Urządzenia do spawania laserowego mają fundamentalną zaletę konstrukcyjną w integracji automatyzacji: bezkontaktowy proces ze stałą odległością od obrabianego przedmiotu pozwala na montaż głowicy spawalniczej na ramieniu robota lub bramie CNC, która pokonuje złożone, trójwymiarowe ścieżki spawania bez ryzyka kontaktu końcówki elektrody z przedmiotem spawanym. Zrobotyzowane stanowiska do spawania laserowego osiągają stale wysoki wskaźnik czasu spawania laserowego – powyżej 80% w dobrze zaprojektowanych zautomatyzowanych stanowiskach – i mogą pracować bezobsługowo przez wiele zmian, przy minimalnej ingerencji operatora.
Spawanie metodą TIG można zautomatyzować — orbitalne spawanie rur metodą TIG jest dobrze ugruntowanym procesem zautomatyzowanym — jednak zakres geometrii połączeń, jakie można uzyskać za pomocą zautomatyzowanego spawania metodą TIG, jest węższy niż w przypadku zrobotyzowanego spawania laserowego, a nakłady inwestycyjne wymagane do zautomatyzowanego spawania metodą TIG złożonych połączeń trójwymiarowych są wyższe lub wyższe niż koszty zrobotyzowanego spawania laserowego, zapewniając jednocześnie znacznie niższą wydajność. W każdym zakładzie, w którym automatyzacja jest priorytetem, spawanie laserowe jest zdecydowanie preferowaną technologią.
Koszt sprzętu i wydatki operacyjne
Koszty początkowe sprzętu do spawania metodą TIG są znacznie niższe niż w przypadku spawania laserowego — wydajne źródło zasilania TIG jest dostępne w cenie od $2000 do $10000, natomiast cena kompletnego systemu spawarki laserowej waha się od $15000 w przypadku podstawowego ręczna spawarka laserowa światłowodowa do $80 000 lub więcej za w pełni zintegrowaną zrobotyzowaną celę spawalniczą. Ta różnica w kosztach kapitałowych jest realna i nie można jej zignorować w przypadku firm o ograniczonych możliwościach inwestycyjnych. Różnice występują również w kosztach materiałów eksploatacyjnych: spawanie metodą TIG wymaga ciągłego zużycia elektrod wolframowych, prętów spawalniczych i gazu osłonowego, podczas gdy spawanie laserowe zużywa głównie energię elektryczną i okresową wymianę elementów optycznych — jest to bardziej przewidywalny i niskoobjętościowy profil kosztów, chociaż same elementy optyczne są elementami precyzyjnymi, których koszt wymiany należy uwzględnić w porównaniach kosztów operacyjnych.
Porównanie całkowitego kosztu posiadania w całym okresie eksploatacji sprzętu jest bardziej zniuansowane, niż sugeruje nagłówek porównania kosztów kapitałowych. Wysokie koszty pracy związane ze spawaniem metodą TIG — wykwalifikowani spawacze TIG otrzymują wysokie wynagrodzenia, a proces wymaga bezpośredniego udziału operatora przy każdym połączeniu — szybko się kumulują w przypadku produkcji wielkoseryjnej. Spawarka laserowa, która automatycznie produkuje przez osiem godzin na zmianę, zastępuje kilku pełnoetatowych wykwalifikowanych spawaczy, których łączny roczny koszt pracy może przekroczyć cenę zakupu urządzenia w ciągu dwóch do trzech lat. W przypadku operacji, w których wolumen spawania jest wystarczająco duży, aby uzasadnić inwestycję, całkowity koszt posiadania spawania laserowego jest często niższy niż w przypadku spawania metodą TIG w perspektywie pięcioletniej. Kalkulacja zwrotu z inwestycji jest najkorzystniejsza na rynkach, na których wynagrodzenia wykwalifikowanych spawaczy są wysokie, a dostępność spawaczy jest ograniczona przez trendy w zatrudnieniu.
W zakresie rozwiązań hybrydowych: niektórzy producenci badali systemy łączące generatory laserowe i łuki TIG w procesie współbieżnym – hybrydowe spawanie laserowo-TIG – aby uzyskać głęboką penetrację spawania laserowego w połączeniu z możliwościami spawania metodą TIG w zakresie wypełniania szczelin i wypełniania. Systemy te istnieją i są wykorzystywane w specjalistycznych zastosowaniach w przemyśle ciężkim, ale wymagają znacznie większej złożoności sprzętu i kosztów niż którykolwiek z tych procesów osobno. W większości zastosowań przemysłowych – produkcji cienkich i średnich blach, precyzyjnego spawania elementów oraz produkcji wielkoseryjnej – samodzielna spawarka laserowa zapewnia korzyści w zakresie szybkości i automatyzacji bez dodatkowej złożoności systemu hybrydowego.
W sześciu wymiarach bezpośredniego porównania – szybkości, precyzji i strefy HAZ, jakości i wyglądu spoiny, kompatybilności materiałowej, możliwości automatyzacji i całkowitego kosztu posiadania – spawanie laserowe oferuje decydujące korzyści pod względem szybkości, strefy HAZ, automatyzacji i długoterminowej ekonomii, natomiast spawanie metodą TIG oferuje przewagę pod względem wszechstronności materiałów, estetycznej kontroli jakości i przystępnego kosztu wejścia. Właściwy wybór zależy od wielkości produkcji, priorytetu automatyzacji, składu materiałów i budżetu – kwestie te omówiono w następnej sekcji, a wskazówki dla poszczególnych sektorów zamieszczono w kolejnej sekcji poświęconej branży.
Jak wybrać
Powyższa analiza porównawcza przedstawia różnice techniczne; w tej sekcji różnice te zostaną przełożone na praktyczne ramy decyzyjne zorganizowane wokół czynników, które w najbardziej bezpośredni sposób decydują o tym, który proces lepiej sprawdzi się w danym zastosowaniu.
Według rodzaju materiału i grubości
W przypadku materiałów o małej grubości – poniżej 2 mm – spawanie laserowe oferuje wyraźną przewagę: precyzyjna kontrola energii skupionej wiązki pozwala na spawanie cienkich blach bez ryzyka przepalenia, charakterystycznego dla spawania łukowego, a przewaga w szybkości spawania cienkich materiałów jest największa w dowolnym zakresie grubości. W przypadku materiałów o średniej grubości – od 2 do 8 mm w stali i stali nierdzewnej – oba procesy są możliwe, a decyzja zależy od wielkości produkcji, wymagań automatyzacji i budżetu. W przypadku grubych profili o grubości powyżej 10–15 mm, możliwość spawania TIG z wielowarstwowym materiałem dodatkowym sprawia, że jest to bardziej praktyczne rozwiązanie w większości konfiguracji bez generatorów laserowych dużej mocy.
Jeśli chodzi o rodzaj materiału, spawanie laserowe jest oczywistym wyborem, gdy w strukturze produkcyjnej dominują stal nierdzewna, stal węglowa i aluminium – materiały, w których wydajność generatora lasera światłowodowego jest najlepiej zoptymalizowana. Spawanie metodą TIG pozostaje konkurencyjne lub preferowane w przypadku nietypowych stopów wymagających specyficznego składu spoiwa, łączenia różnych metali, gdzie precyzyjna kontrola metalurgiczna ma kluczowe znaczenie, oraz w przypadku jednorazowych napraw spawalniczych materiałów o niepewnym składzie. Gdy oba procesy są technicznie możliwe do obróbki tego samego materiału, to wymagania dotyczące wielkości produkcji i automatyzacji zazwyczaj decydują o tym, który proces jest bardziej odpowiedni ekonomicznie, a nie o wewnętrznej przewadze w zakresie wydajności materiału.
Według wymagań dotyczących wielkości produkcji i szybkości
W przypadku produkcji wielkoseryjnej — setek lub tysięcy identycznych lub podobnych części na zmianę — szybkość i kompatybilność z automatyzacją spawania laserowego sprawiają, że jest ono ekonomicznie dominującym wyborem w niemal każdym porównaniu. W przypadku produkcji niskoseryjnej lub o dużej różnorodności — małych partii wielu różnych typów części — elastyczność spawania TIG, niższe koszty przezbrojeń i dostępność kwalifikacji sprawiają, że jest ono konkurencyjne lub preferowane, szczególnie jeśli części wymagają częstej regulacji procesu lub oceny operatora.
Według budżetu i dostępnego poziomu umiejętności
Dla przedsiębiorstw z ograniczonym kapitałem początkowym i dostępem do wykwalifikowanych spawaczy TIG, spawanie metodą TIG stanowi skuteczny i opłacalny punkt wejścia. W przypadku przedsiębiorstw, w których dostępność wykwalifikowanych spawaczy jest ograniczona – co stanowi wyzwanie na wielu rynkach ze względu na trendy kadrowe – lub w których produkcja jest skalowana do wielkości, których spawanie ręczne nie jest w stanie efektywnie utrzymać, inwestycja w spawarkę laserową zapewnia zarówno wydajność, jak i możliwość automatyzacji, co pozwala uniezależnić wydajność produkcji od dostępności wykwalifikowanej siły roboczej.
Według zastosowania w branży
Produkcja samochodów, elektroniki użytkowej, obudów, montaż urządzeń medycznych i produkcja precyzyjnych instrumentów to obszary zastosowań o dużej objętości i grubości od małej do średniej, gdzie dominującą technologią jest spawanie laserowe. Spawanie konstrukcji lotniczych, produkcja stopów specjalnych, prace konserwacyjne i naprawcze oraz niestandardowe konstrukcje metalowe w architekturze to obszary zastosowań, w których spawanie TIG, ze względu na wszechstronność materiałów, elastyczność spoiwa i kontrolę jakości estetycznej, nadal odgrywa znaczącą rolę.
Wybór między spawaniem laserowym a spawaniem TIG rzadko jest kwestią uniwersalnie lepszej metody – chodzi o dopasowanie procesu do zastosowania. Spawanie laserowe wygrywa pod względem szybkości, precyzji, automatyzacji i długoterminowej ekonomiki w przypadku produkcji wielkoseryjnej, cienkich i średnich arkuszy. Spawanie TIG wygrywa pod względem wszechstronności materiałów, kontroli jakości estetycznej, kosztów wejścia i elastyczności spoiwa w przypadku produkcji małoseryjnej, o dużej różnorodności i zastosowań specjalistycznych.
Główne procesy w kluczowych branżach
Przełożenie ogólnego porównania na wytyczne branżowe pomaga inżynierom produkcji i nabywcom sprzętu zrozumieć, jak decyzja przekłada się na ich konkretny kontekst. W tej sekcji omówiono cztery najważniejsze branże, w których aktywnie wykorzystuje się zarówno spawanie laserowe, jak i spawanie metodą TIG.
Automobilowy
Przemysł motoryzacyjny to największy na świecie rynek spawarek laserowych, napędzany połączeniem bardzo dużej produkcji, cienkich materiałów, rygorystycznych wymagań wymiarowych oraz głębokiego zaangażowania branży w automatyzację produkcji. Spawanie laserowe paneli nadwozia, ram drzwi, konstrukcji siedzeń, obudów akumulatorów pojazdów elektrycznych i obudów przekładni jest standardową praktyką u głównych producentów OEM z branży motoryzacyjnej i ich dostawców Tier 1. Spawanie metodą TIG jest stosowane w przemyśle motoryzacyjnym głównie w produkcji prototypów i pojazdów specjalistycznych w małych seriach, a także w produkcji układów wydechowych, gdzie cenione są właściwości materiałowe spoin TIG na stopach żaroodpornych.
Lotnictwo i kosmonautyka
Spawanie lotnicze i kosmiczne to dziedzina, w której oba procesy odgrywają ważną i odrębną rolę. Spawanie TIG – szczególnie w konfiguracji orbitalnej i zautomatyzowanej – to uznana metoda łączenia tytanu, Inconelu i aluminium klasy lotniczej, gdzie precyzyjna kontrola metalurgiczna i udokumentowana zgodność z procedurą spawania są wymogami prawnymi. Zdolność spawania TIG do wytwarzania niezwykle czystych spoin bez odprysków na metalach reaktywnych, takich jak tytan – z zastosowaniem pełnej osłony gazu obojętnego z osłonami wleczonymi i gazem podkładowym – uczyniła z niego proces referencyjny w produkcji tytanu w przemyśle lotniczym i kosmicznym od dziesięcioleci. Spawanie laserowe zyskuje na popularności w zastosowaniach lotniczych i kosmicznych w łączeniu cienkościennych elementów konstrukcyjnych oraz w zastosowaniach, w których kontrola odkształceń ma kluczowe znaczenie. Jednak dłuższa historia kwalifikacji spawania TIG i konserwatyzm procesów certyfikacji w przemyśle lotniczym i kosmicznym spowolniły ten proces. Spawanie laserowe najmocniej ugruntowało swoją pozycję w przemyśle lotniczym i kosmicznym w łączeniu konstrukcji cienkościennych, hermetycznym uszczelnianiu układów elektronicznych oraz łączeniu stopów aluminium, gdzie przewaga szybkości pozwala sprostać ograniczeniom czasowym cyklu produkcyjnego.
Urządzenia medyczne
Spawanie urządzeń medycznych to dziedzina zastosowań, w której spawanie laserowe osiągnęło niemal dominację w precyzyjnym łączeniu komponentów. Obudowy instrumentów chirurgicznych, obudowy urządzeń wszczepialnych, elementy cewników i zespoły czujników są niemal powszechnie spawane laserowo w procesie produkcyjnym – połączenie minimalnego ciepła dopływowego, wąskiej strefy HAZ, czystego procesu bez odprysków i topnika oraz doskonałej kompatybilności z automatyzacją idealnie wpisuje się w wymagania produkcji urządzeń medycznych. Spawanie TIG jest stosowane w produkcji urządzeń medycznych głównie w przypadku większych elementów konstrukcyjnych i łączenia stopów specjalistycznych, gdzie wymagana jest kontrola składu spoiwa.
Ogólna obróbka metali
Ogólna obróbka metali obejmuje najszerszy zakres zastosowań i najbardziej zróżnicowane zestawienie wielkości produkcji, rodzajów materiałów i wymagań jakościowych. W tym sektorze oba procesy współistnieją w szerokim zakresie – spawarki laserowe wykonują prace wielkoseryjne i wymagające precyzji, podczas gdy stanowiska spawalnicze TIG zajmują się pracami niestandardowymi, naprawczymi i specjalistycznymi, które nie mieszczą się w zoptymalizowanych parametrach komory spawalniczej. Wiele zakładów produkcyjnych wykorzystuje obie technologie i kieruje prace do odpowiedniego procesu w oparciu o wielkość produkcji, geometrię i materiał.
Kontekst branżowy znacząco wpływa na porównanie procesów: w przemyśle motoryzacyjnym i medycznym spawanie laserowe preferowane jest ze względu na szybkość, automatyzację i precyzję; w przemyśle lotniczym i kosmicznym oba procesy są równoważone w zależności od rodzaju materiału i statusu kwalifikacji regulacyjnych; w ogólnym przemyśle wytwórczym obie technologie są stosowane w uzupełniających się rolach. Zrozumienie, w którym miejscu w tych branżach mieści się dana aplikacja, stanowi cenną wskazówkę przy podejmowaniu decyzji o wyborze sprzętu.
Streszczenie
W artykule tym przedstawiono kompleksowe porównanie spawania laserowego i spawania metodą TIG — analizując każdą technologię osobno, porównując je bezpośrednio w sześciu kluczowych wymiarach wydajności i przekładając porównanie na praktyczne wskazówki dotyczące wyboru, uporządkowane według materiału, objętości, budżetu i branży.
Podstawowym wnioskiem jest to, że te dwa procesy w szerokim sensie raczej się uzupełniają, niż konkurują. Spawanie laserowe – możliwe dzięki skoncentrowanej mocy generatora lasera światłowodowego, programowalnemu sterowaniu ruchem oraz szybkości i precyzji wynikającej ze skoncentrowanego dostarczania energii – jest lepszym wyborem w przypadku produkcji wielkoseryjnej metali o małej i średniej grubości, gdzie priorytetem jest wydajność, automatyzacja, minimalne odkształcenia i długoterminowa opłacalność. Spawanie metodą TIG jest lepszym wyborem w przypadku zastosowań o małej objętości i dużej różnorodności; w przypadku materiałów wymagających specyficznego składu spoiwa lub precyzyjnej kontroli metalurgicznej; w przypadku napraw i konserwacji; oraz w sytuacjach, gdy koszt początkowy spawania laserowego nie może być uzasadniony w stosunku do dostępnej wielkości produkcji.
Różnica w szybkości – spawanie laserowe przebiega od pięciu do czterdziestu razy szybciej niż spawanie metodą TIG przy porównywalnych materiałach – to najbardziej znacząca różnica ilościowa i główny czynnik ekonomiczny przemawiający za wdrażaniem spawania laserowego w środowiskach produkcyjnych. Precyzja i zalety HAZ spawania laserowego rozwiązują problemy związane z odkształceniami i tolerancją wymiarową, z którymi borykają się zespoły o wysokiej precyzji w spawaniu łukowym. Automatyzacja spawania laserowego rozwiązuje problem ograniczeń w zakresie wykwalifikowanej siły roboczej, który jest coraz bardziej odczuwalny w branży spawalniczej na całym świecie.
W przypadku działalności na rozdrożu – na tyle dużej, że uzasadnia ona rozważenie spawania laserowego, ale z ugruntowaną wiedzą specjalistyczną i infrastrukturą w zakresie spawania metodą TIG – analiza całkowitego kosztu posiadania (TCO) stanowi odpowiednie ramy, porównując wyższy koszt kapitałowy spawania laserowego z korzyściami płynącymi ze wzrostu wydajności, oszczędnościami siły roboczej i redukcją odkształceń, jakie zapewnia ono w całym okresie eksploatacji sprzętu. W większości przypadków, gdy wolumen produkcji jest wystarczający, aby wykorzystać wydajność spawarki laserowej przez znaczną część dostępnego czasu pracy, ekonomia przemawia za inwestycją.
Uzyskaj rozwiązania w zakresie spawania laserowego
W przypadku przedsiębiorstw gotowych rozważyć wykorzystanie spawania laserowego jako zamiennika lub uzupełnienia istniejących możliwości spawania metodą TIG, kolejnym kluczowym krokiem jest wybór odpowiedniej konfiguracji maszyny i współpracy z dostawcą.
AccTek Laser to profesjonalny producent urządzeń do spawania laserowego z ponad dziesięcioletnim doświadczeniem w branży. Firma obsługuje różnorodne sektory, w tym motoryzacyjny, lotniczy, urządzeń medycznych, elektroniczny i różne gałęzie przemysłu obróbki metali. Jej bogate portfolio produktów obejmuje: ręczne spawarki laserowe (o mocy wyjściowej od 1000 W do 3000 W) przeznaczone do elastycznej produkcji, napraw i spawania małych partii materiałów takich jak stal, stal nierdzewna, aluminium, miedź i mosiądz; stacjonarne i przenośne systemy do precyzyjnego spawania elementów; zautomatyzowane urządzenia do spawania laserowego z możliwością dodawania materiału dodatkowego i mostkowania szczelin; systemy dużej mocy (do 6000 W) zaprojektowane do spawania produkcyjnego materiałów o wysokiej wytrzymałości i dużej wytrzymałości; oraz zintegrowane systemy robotyczne do spawania laserowego z sześcioosiowymi ramionami przegubowymi, które umożliwiają tworzenie złożonych ścieżek spawania 3D, aby sprostać wymaganiom zautomatyzowanej produkcji o dużej wydajności.
Wszystkie urządzenia wykorzystują wysokiej jakości lasery światłowodowe uznanych na całym świecie marek, takich jak Raycus, JPT i IPG, i spełniają normy CE oraz FDA. Ponadto firma oferuje wysoce zindywidualizowane rozwiązania, umożliwiające dostosowanie mocy lasera, konfiguracji głowic spawalniczych, parametrów oscylacji, systemów podawania drutu, systemów sterowania ruchem oraz interfejsów użytkownika do specyficznych wymagań produkcyjnych każdego klienta.
Pełna oferta usług obejmująca cały cykl życia produktu obejmuje konsultacje przedsprzedażowe, w tym ocenę wykonalności szybkości spawania i wskazówki dotyczące parametrów procesu dla konkretnych kombinacji materiałów i połączeń, profesjonalną instalację i uruchomienie, kompleksowe szkolenie operatorów, konkurencyjne ceny części zamiennych oraz responsywne wsparcie techniczne posprzedażowe — zapewniając pełne partnerstwo niezbędne do osiągnięcia korzyści w zakresie szybkości, jakości i wydajności spawania laserowego już od pierwszej zmiany produkcyjnej.

Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe