| Princípio de corte |
Um feixe de laser focalizado derrete/vaporiza o material. |
Gás ionizado (arco de plasma) derrete metal |
Água sob alta pressão com abrasivos corrói o material. |
Força física utilizando lâminas/ferramentas |
| Compatibilidade de materiais |
Metais, alguns não metais |
Somente metais condutores |
Quase todos os materiais |
Principalmente metais e materiais macios |
| Precisão de corte |
Muito alto (±0,01–0,05 mm) |
Médio (±0,1–0,5 mm) |
Alto (±0,05–0,1 mm) |
Baixo a médio |
| Qualidade de Borda |
Suave, limpo, com rebarbas mínimas. |
Mais áspero, requer acabamento. |
Superfície lisa, sem marcas de calor. |
Frequentemente requer rebarbação. |
| Zona Afetada pelo Calor (HAZ) |
Muito pequeno |
Grande |
Nenhum (corte a frio) |
Nenhuma ou mínima |
| Velocidade de corte |
Muito rápido (especialmente metais finos) |
Rápido (metais espessos) |
Lento a médio |
Médio |
| Capacidade de espessura |
De média a espessa (dependendo da potência) |
Excelente para metais espessos |
Excelente para materiais muito espessos. |
Limitado pela resistência da ferramenta |
| Largura do corte |
Muito estreito |
Mais amplo |
Médio |
Largo |
| Deformação do material |
Mínimo |
Moderado devido ao calor. |
Nenhum |
Possível devido à força |
| Capacidade de automação |
Altamente automatizado (CNC/robótico) |
Automatizado |
Automatizado |
Semiautomático ou manual |
| Custo operacional |
De médio a alto (dependendo do tipo de laser) |
Médio |
Alto (abrasivos + manutenção) |
Baixo a médio |
| Requisitos de manutenção |
Moderado (óptica, fonte) |
Moderado (consumíveis) |
Alto (bombas, vedações) |
Baixo |
| Impacto ambiental |
Baixas emissões, processo limpo |
Produz fumos e gases. |
Sem aquecimento, mas com necessidade de descarte de água. |
Gera lascas e ruído. |
| Nível de ruído |
Baixo |
Alto |
Alto |
Médio |
| Tempo de preparação |
Rápido |
Moderado |
Configuração mais demorada |
Rápido |
| Desgaste da ferramenta |
Sem desgaste físico da ferramenta |
Desgaste do eletrodo/bocal |
Desgaste do bico, uso de abrasivos |
Alto desgaste da ferramenta |
| Habilidade para formas complexas |
Excelente (detalhes finos) |
Bom |
Excelente |
Limitado |
| Processamento secundário necessário |
Raramente |
Frequentemente necessário |
Raramente |
Frequentemente necessário |
| Eficiência energética |
Alto |
Médio |
Baixo (alto consumo de energia) |
Médio |
| Aplicações típicas |
Peças de precisão, eletrônica, automotiva |
Fabricação de metais pesados, construção naval |
Aeroespacial, materiais compósitos, corte de pedra |
Fabricação básica, construção |



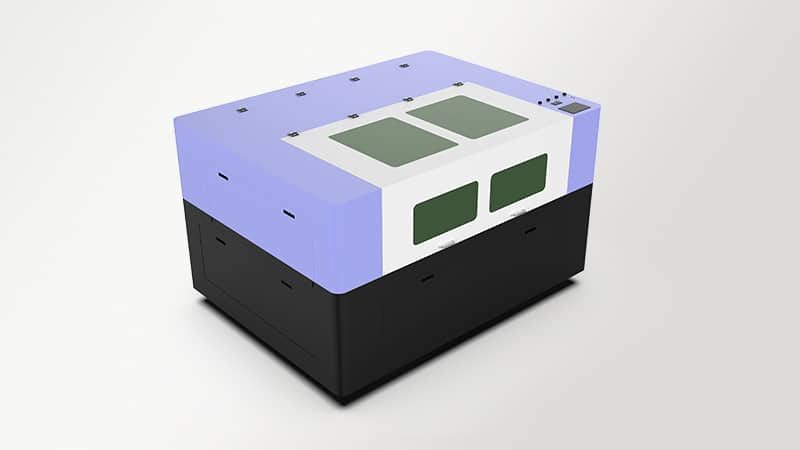
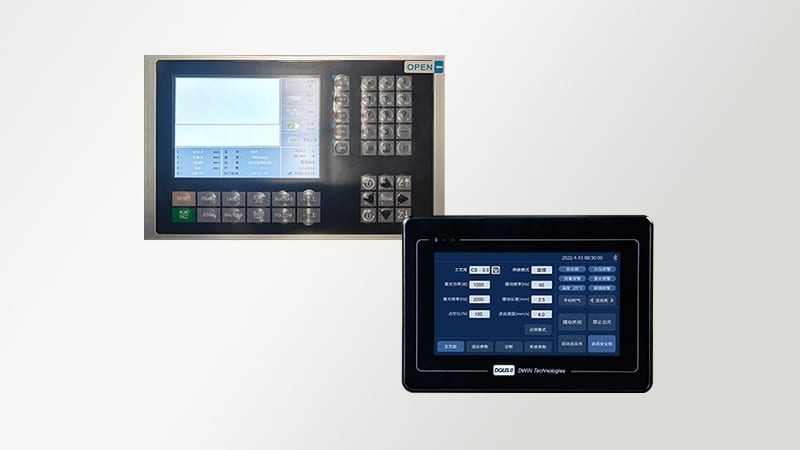
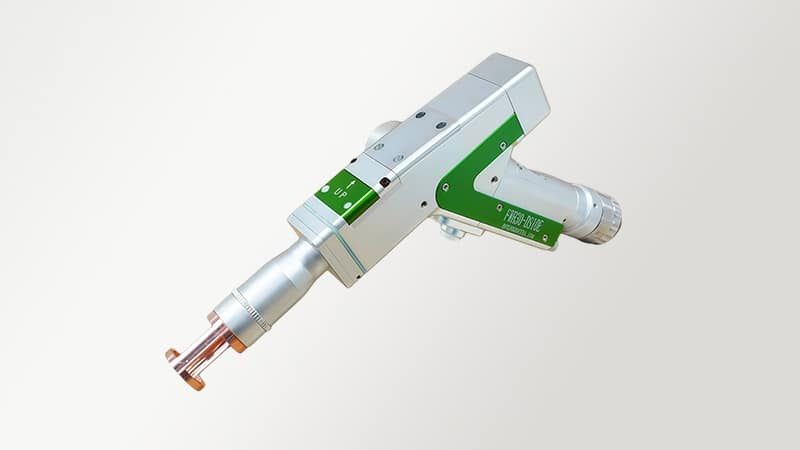
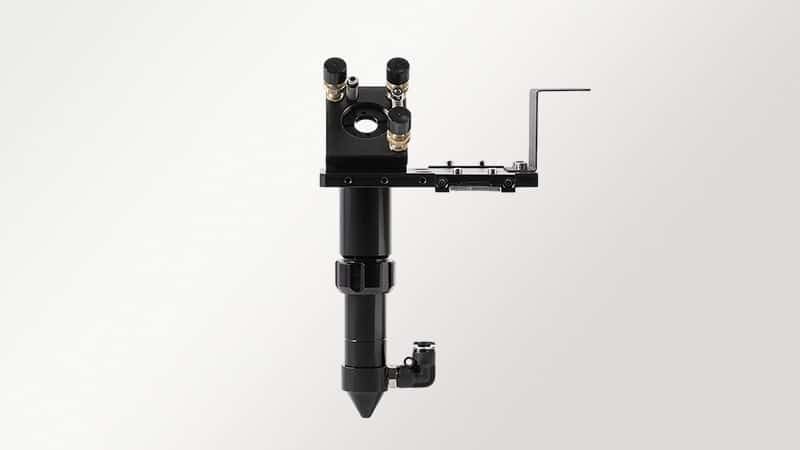



4 avaliações de 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Hector –
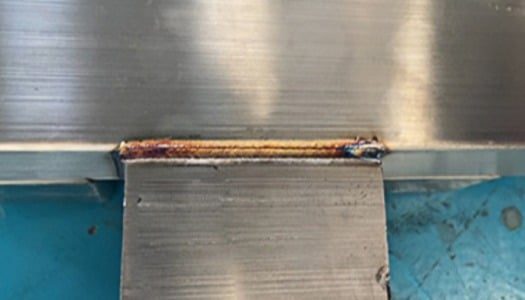
Fabricamos pequenas caixas de aço inoxidável com juntas visíveis. Na máquina do Grupo AccTek, soldo as laterais e depois limpo as juntas. A primeira caixa mostrou onde precisávamos de um encaixe mais preciso nos cantos. O lote seguinte foi montado facilmente depois que resolvemos esse problema. A troca do cabeçote leva um pouco de tempo, então soldo todo o lote antes de limpar as juntas. Para encomendas pequenas, prefiro manter as caixas em uma mesma área de trabalho até que estejam prontas para o acabamento.
Asha –
Produzo pequenos lotes de terminais metálicos para montagens elétricas. A máquina possui um cabeçote de soldagem separado que utilizamos para os terminais. Verifico o encaixe de cada terminal no suporte para garantir o alinhamento correto das peças. O primeiro par é enviado ao nosso inspetor, e guardo uma amostra aprovada junto com a ordem de serviço para o próximo operador da máquina. Gosto da capacidade da estação de processar esses lotes pequenos. A bandeja de terminais se encaixa perfeitamente na programação, em função do restante do nosso trabalho de soldagem.
Aaron –
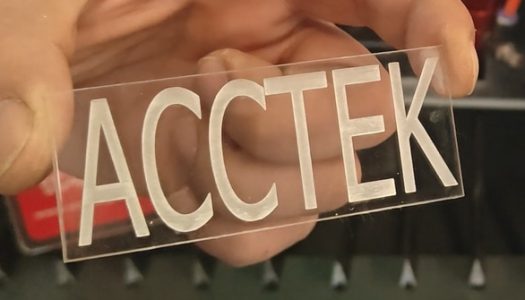
Usamos a cabeça de marcação para os números de peça em suportes de aço. Alguns dos nossos suportes parecem quase idênticos até serem colocados junto à montagem. Alinho um pequeno lote em um suporte e verifico onde o número ficará na peça finalizada. Em um dos desenhos, movemos a marca porque ela ficava embaixo de uma arruela. Agora, a equipe consegue ler o número depois que o suporte é instalado. Isso nos ajudou a manter peças semelhantes separadas quando dois pedidos chegam à linha de montagem ao mesmo tempo.
Marta –
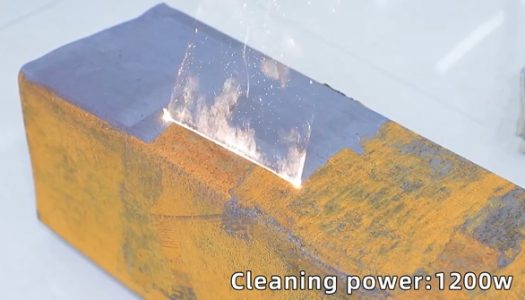
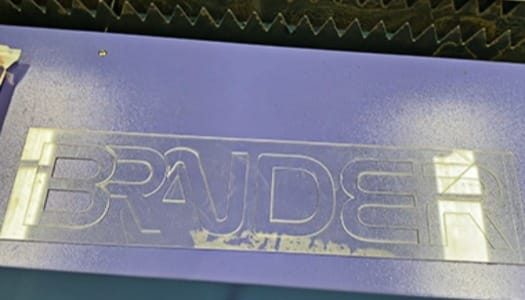
Eu cuido dos equipamentos em uma pequena oficina. Tínhamos uma tampa de aço antiga com um canto danificado. Usei o laser para remover a ferrugem da área que estávamos consertando e cortei um pequeno remendo de uma chapa nova. Testei o remendo no lugar antes de soldar e lixei um canto para obter o encaixe perfeito. A máquina é ideal para esse tipo de trabalho. Consigo fazer a preparação, o corte e a soldagem em um só lugar, o que é muito útil quando surge um reparo entre os trabalhos regulares.