

سرعة وإنتاجية ماكينة اللحام بالليزر
في التصنيع الحديث، لم تعد السرعة والإنتاجية مجرد مؤشرات تشغيلية، بل أصبحتا من متطلبات المنافسة الأساسية. وقد دفع الضغط المتزايد لإنتاج المزيد من القطع في كل وردية، وتقليل أوقات دورات الإنتاج، والتحكم في تكاليف العمالة، مهندسي التصنيع إلى التدقيق في كل خطوة من خطوات العملية، واللحام ليس استثناءً. بالنسبة للعديد من تطبيقات وصل المعادن، برز اللحام بالليزر كتقنية تحل التناقض القائم منذ زمن طويل بين سرعة الوصل وجودة اللحام، محققًا كليهما بمستويات يصعب على عمليات اللحام بالقوس الكهربائي الوصول إليها.
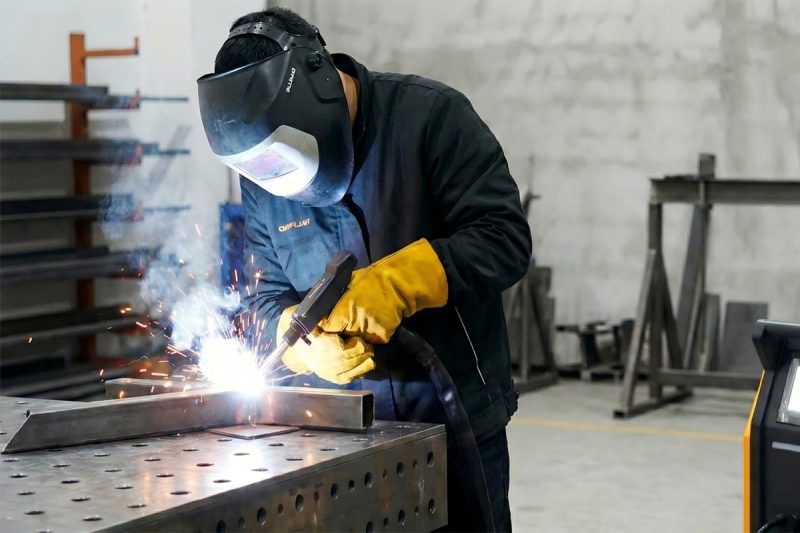
أ آلة لحام بالليزر تستخدم هذه التقنية خرجًا مركّزًا من مولد ليزر لصهر ودمج المعدن عند نقطة الالتقاء. تُوَصَّل الطاقة بدقة فائقة إلى مساحة صغيرة جدًا، مُولِّدةً كثافة طاقة قد تتجاوز مليون واط لكل سنتيمتر مربع. عند هذه الكثافة، لا ينصهر المعدن على السطح فحسب، بل يتبخر موضعيًا، مُشكِّلًا ثقبًا مميزًا عميق الاختراق يسمح لشعاع الليزر بصهر المعدن على أعماق كبيرة تحت السطح في تمريرة واحدة. والنتيجة هي لحام ضيق وعميق يُنجز بسرعات تتجاوز في كثير من الأحيان سرعة لحام TIG التقليدي بخمس إلى عشر مرات، وسرعة لحام MIG بمرتين إلى ثلاث مرات على سماكات مواد مماثلة.
مع ذلك، فإن سرعة اللحام مفهومٌ أكثر تعقيدًا من مجرد قياسها بالأمتار في الدقيقة. فعملية اللحام التي تُنتج وصلات بسرعة خطية عالية ولكنها تتطلب وقتًا طويلًا للتثبيت، أو تُنتج عيوبًا متكررة تستدعي إعادة العمل، أو تعمل بكفاءة لجزء صغير فقط من كل وردية عمل بسبب انقطاعات الصيانة، لا تُعد عملية إنتاجية حقيقية. تشمل الإنتاجية الحقيقية للحام دورة الإنتاج بأكملها - وقت تشغيل القوس الكهربائي كنسبة من إجمالي الوقت المتاح، ومعدل قبول اللحامات المكتملة من المحاولة الأولى، وتكامل عملية اللحام مع تحضير الأجزاء في المراحل السابقة وفحص الجودة في المراحل اللاحقة، وكفاءة استخدام المعدات الرأسمالية عبر الورديات وعمليات الإنتاج.
تتناول هذه المقالة جميع جوانب إنتاجية اللحام بالليزر. فهي تبحث في الأداء الواقعي لسرعة اللحام بالليزر عبر مواد وسماكات مختلفة، ومجموعة العوامل التي تحدد ما إذا كانت منشأة اللحام بالليزر تحقق إمكاناتها النظرية للسرعة في الواقع العملي، واستراتيجيات التحسين المحددة التي ترفع الإنتاجية، والعوائق الشائعة التي تمنع المنشآت من تحقيق كامل إمكانات إنتاجية معداتها، وإطار القياس الذي يجعل تحسين الإنتاجية تخصصًا قائمًا على البيانات بدلاً من كونه مجرد تخمين.
جدول المحتويات
ما مدى سرعة اللحام بالليزر؟ فهم معايير الأداء
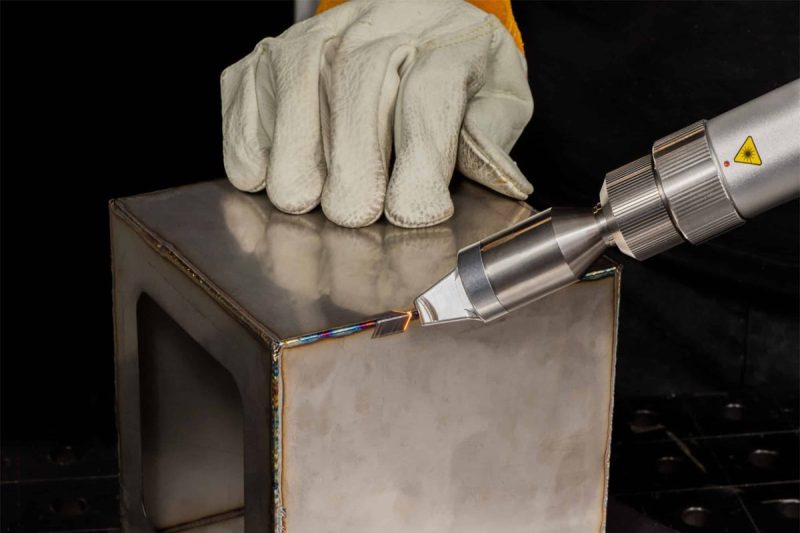
قبل الخوض في العوامل المحفزة لإنتاجية اللحام بالليزر، من المفيد تحديد معايير سرعة محددة وفهم كيفية مقارنة هذه المعايير بتقنيات اللحام المنافسة. يمنع هذا السياق المبالغة في التقدير - أي اعتبار مواصفات الشركة المصنعة نتائج إنتاج مضمونة - والتقليل من شأن ما تحققه هذه التقنية فعلياً في ظل ظروف إنتاج مثالية.
سرعات اللحام النموذجية حسب نوع المادة وسمكها
تختلف سرعة اللحام بالليزر اختلافًا كبيرًا باختلاف نوع المادة وسمكها ومستوى طاقة مولد الليزر المستخدم. الفولاذ المقاوم للصدأ عند لحام صفائح بسمك 1 مم، وهو سمك شائع في معدات تجهيز الأغذية، وأغلفة الأجهزة الطبية، وهياكل الإلكترونيات الاستهلاكية، يحقق مولد ليزر ألياف بقدرة 3000 واط سرعات لحام مستمرة تتراوح عادةً بين 8 و15 مترًا في الدقيقة. أما عند لحام الفولاذ المقاوم للصدأ بسمك 3 مم، وهو سمك شائع في الهياكل الإنشائية والهياكل الصناعية، فينتج مولد الليزر نفسه سرعات تتراوح بين 3 و6 أمتار في الدقيقة. وعند لحام الفولاذ الطري بسمك 6 مم، وهو سمك شائع في مكونات هياكل السيارات والتصنيع الصناعي، تتراوح السرعات عادةً بين 1 و3 أمتار في الدقيقة عند قدرة خرج تبلغ 6000 واط.
يتميز الألومنيوم بخصائص مختلفة نظرًا لموصليته الحرارية العالية وانعكاسيته العالية عند طول موجة ليزر الألياف. على 2 مم الألومنيوم — سُمك صفائح هياكل السيارات — يحقق مولد ليزر ألياف مُحسَّن بقدرة 4000 واط سرعات تتراوح بين 5 و10 أمتار في الدقيقة. أما التيتانيوم، الذي يتميز بموصلية حرارية أقل من الفولاذ، فيُلحم بسرعة أكبر عند نفس السُمك والقدرة: إذ يُمكن لحام 2 مم من التيتانيوم بسرعة تتراوح بين 6 و12 مترًا في الدقيقة باستخدام مولد ليزر بقدرة 3000 واط. تُمثل هذه الأرقام سرعة اللحام الفعلية — أي معدل إتمام وصلة اللحام أثناء انبعاث الليزر النشط — ولا تشمل وقت التثبيت والتحديد والمناولة الذي يُحدد إجمالي زمن الدورة.
مقارنة بين اللحام بالليزر واللحام بتقنية TIG و MIG واللحام بالبلازما
تتجلى ميزة سرعة اللحام بالليزر مقارنةً بعمليات اللحام بالقوس الكهربائي بشكلٍ واضح عند لحام المواد الرقيقة إلى متوسطة السماكة، حيث تحقق طاقة الليزر المركزة اختراقًا عميقًا في تمريرة واحدة دون الحاجة إلى التسخين المسبق والتبريد بين التمريرات وتسلسل التمريرات المتعددة التي يتطلبها لحام الصفائح السميكة بالقوس الكهربائي. يحقق لحام TIG على الفولاذ المقاوم للصدأ بسماكة 2 مم سرعات تتراوح عادةً بين 0.3 و 0.8 متر في الدقيقة مع مشغل ماهر، وهي نسبة ضئيلة مقارنةً بالسرعات التي تتراوح بين 8 و 15 مترًا في الدقيقة التي يمكن تحقيقها باستخدام اللحام بالليزر. يُعد لحام MIG أسرع من TIG وأقرب إلى اللحام بالليزر على المواد السميكة، ولكنه لا يزال يحقق عادةً سرعات تتراوح بين 1 و 3 أمتار في الدقيقة فقط على سماكة 3 مم. الفولاذ الكربوني, بالمقارنة مع سرعة اللحام بالليزر التي تتراوح بين 3 و 6 أمتار في الدقيقة، يسد اللحام بالبلازما الفجوة بين اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) واللحام بالليزر في بعض نطاقات السماكة، ولكنه يفتقر إلى قدرة الليزر على تحقيق نسب عمق إلى عرض عالية جدًا تقلل التشوه وتتيح تصميم وصلات محكمة.
إلى جانب السرعة الخطية العالية، تُقلل منطقة التأثير الحراري الضيقة في لحام الليزر بشكلٍ كبير من التشوهات اللاحقة للحام مقارنةً بعمليات اللحام بالقوس الكهربائي، مما يُلغي أو يُقلل في العديد من التطبيقات عمليات التقويم والتشطيب التي تستهلك وقتًا كبيرًا من الإنتاج بعد محطة اللحام. هذا التوفير غير المباشر في الوقت - والذي غالبًا ما لا يُقاس كميًا في مقارنات السرعة - قد يكون بنفس أهمية ميزة سرعة اللحام المباشرة في تحديد إجمالي وقت دورة الإنتاج.
لماذا لا تحدد السرعة وحدها الإنتاجية
لا تُحقق ماكينة اللحام بالليزر التي تصل سرعتها إلى 10 أمتار في الدقيقة أي فائدة إنتاجية إذا قضت 80% من وقت الوردية المتاح في وضع الخمول، سواءً في انتظار القطع، أو إجراء تغييرات في الإعدادات، أو الخضوع للصيانة، أو إعادة معالجة القطع. تُعرَّف إنتاجية اللحام في المجال الصناعي بأنها نتاج سرعة اللحام المُمكنة ونسبة الوقت المتاح الذي تُنتج فيه الماكينة لحامات جيدة. هذه النسبة، التي تُسمى غالبًا وقت تشغيل القوس الكهربائي أو وقت تشغيل الليزر في سياقات اللحام، عادةً ما تكون أقل بكثير مما يُتوقع. في محطات اللحام بالليزر التي تُعبأ يدويًا دون أتمتة، تتراوح نسبة وقت تشغيل الليزر بين 30 و50% من إجمالي وقت الوردية، مما يعني أن نصف إلى ثلثي إنتاج اللحام المُحتمل يُهدر في وقت غير مُنتج. أما الخلايا المؤتمتة المزودة بأنظمة مناولة آلية للقطع وتصاميم تثبيت ذكية، فتستطيع رفع وقت تشغيل الليزر إلى أكثر من 80%، ما يُتيح الاستفادة من ميزة سرعة مولد الليزر على مدى جزء أكبر بكثير من كل ساعة إنتاج.
تُحقق اللحام بالليزر سرعات خطية تتراوح بين متر واحد و15 مترًا في الدقيقة لأنواع وسماكات المواد الشائعة، متجاوزةً بذلك لحام TIG بخمسة إلى عشرة أضعاف، ولحام MIG بضعفين إلى ثلاثة أضعاف في ظل ظروف مماثلة. مع ذلك، تُمثل هذه السرعات الحد الأقصى للإنتاجية، إذ يعتمد الناتج الفعلي على نسبة الوقت المُخصص للحام الفعلي في كل وردية عمل مقارنةً بالإعداد والمناولة والصيانة. ولتحقيق أقصى إنتاجية حقيقية، لا بد من تحسين سرعة اللحام وزيادة نسبة الوقت المُتاح الذي تُستغل فيه هذه السرعة بشكل فعّال.
العوامل المؤثرة على سرعة وإنتاجية اللحام بالليزر
تعتمد سرعة اللحام التي تحققها منشآت اللحام بالليزر في الإنتاج على تفاعل العديد من المتغيرات. بعضها يُحدد عند تحديد مواصفات المعدات، مثل قدرة مولد الليزر وجودة الشعاع وأداء نظام الحركة. وبعضها الآخر يُحدد بتصميم عملية الإنتاج، مثل هندسة الوصلة والتثبيت ومستوى الأتمتة. بينما يُحدد بعضها بجودة التشغيل اليومي، مثل إعدادات المعلمات وممارسات الصيانة وكفاءة المشغل. إن فهم مساهمة كل عامل يُتيح استثمارًا مُوجهًا نحو التحسينات التي تُحقق أعلى زيادة في الإنتاجية.
قوة مولد الليزر وجودة الشعاع
تُعدّ قدرة خرج مولد الليزر العاملَ الأكثر تحديدًا لسرعة اللحام لمادة وسماكة مُحددتين. تتطلب فيزياء تكوين ثقب المفتاح حدًا أدنى من كثافة الطاقة عند البؤرة، يعتمد على الخصائص الحرارية للمادة؛ وبمجرد تجاوز هذا الحد، تُتيح القدرة الأعلى سرعة لحام أسرع مع الحفاظ على اختراق كامل. عمليًا، تُؤدي مضاعفة قدرة مولد الليزر من 3000 واط إلى 6000 واط عادةً إلى زيادة سرعة اللحام بنسبة تتراوح بين 60 و80 بالمئة لمادة وسماكة مُحددتين، وهي زيادة كبيرة، وإن لم تكن مضاعفة، لأن العلاقة بين القدرة والسرعة ليست خطية تمامًا بسبب الديناميكيات الحرارية لحوض اللحام.
تُحدد جودة الشعاع، التي تُقاس بمعامل مُعامل الشعاع (BPP) أو عامل M²، مدى دقة تركيز الشعاع في تكوين بصري مُحدد. يُمكن تركيز مُولد ليزر عالي السطوع ذو جودة شعاع ممتازة على بقعة أصغر من مصدر أقل سطوعًا بنفس القدرة، مما يُحقق كثافة طاقة أعلى وبالتالي سرعة لحام أسرع. تُنتج مُولدات ليزر الألياف أحادية النمط الحديثة أشعة ذات جودة قريبة من الجودة النظرية، يُمكن تركيزها على أقطار بقع أقل من 0.1 مم، مما يُتيح تكوين ثقب المفتاح بقدرات متوسطة مُعتدلة نسبيًا. تُعد ميزة جودة الشعاع هذه ذات أهمية خاصة في لحام المواد الرقيقة، حيث تُعتبر الشقوق الضيقة والمناطق المُتأثرة بالحرارة ضئيلة بنفس أهمية السرعة.
نوع المادة وسمكها
تستجيب المعادن المختلفة للحام بالليزر بخصائص سرعة متباينة للغاية، تتحدد بناءً على امتصاصها الضوئي، وموصليتها الحرارية، ودرجة انصهارها، وحالة سطحها. يتميز الفولاذ منخفض الكربون بامتصاصية عالية نسبيًا عند طول موجة ليزر الألياف، وموصلية حرارية متوسطة، مما يجعله من بين أكثر المواد كفاءة في اللحام بالليزر، حيث يمكن تحقيق سرعات عالية باستخدام قدرات مولد ليزر معتدلة. يتشابه الفولاذ المقاوم للصدأ مع الفولاذ الكربوني في استجابته للحام. أما الألومنيوم، فتشتت موصليته الحرارية العالية الحرارة بسرعة بعيدًا عن منطقة اللحام، مما يتطلب كثافة طاقة أعلى للحفاظ على ظروف الثقب الرئيسي، ويحد من سرعة اللحام الممكنة مقارنةً بالفولاذ الكربوني عند سماكة مماثلة. يُعد النحاس أكثر المعادن الهندسية شيوعًا تحديًا في لحام ليزر الألياف: فانعكاسيته شبه المثالية عند 1064 نانومتر في درجة حرارة الغرفة تعني أن بدء الثقب الرئيسي يتطلب كثافة طاقة قصوى عالية للغاية، وبمجرد حدوثه، تتطلب موصليته الحرارية العالية طاقة عالية مستدامة للحفاظ على الاختراق.
يُحدد سُمك المادة بشكل مباشر الحد الأدنى من طاقة مولد الليزر اللازمة للحام ذي الاختراق الكامل بتمريرة واحدة. عند تجاوز الحد الأدنى لمزيج الطاقة والسُمك اللازم لتشكيل ثقب المفتاح، يجب استخدام عدة تمريرات في اللحام - مما يُقلل السرعة - أو اللجوء إلى لحام التوصيل الحراري الذي يتميز بنسبة عمق إلى عرض أقل بطبيعته، وبالتالي مدخلات حرارية أكبر. لذا، يُعد تحديد طاقة مولد الليزر التي تتناسب مع سُمك المادة الأكبر في نطاق الإنتاج، مع هامش مناسب لمراعاة تباين العملية، قرارًا أساسيًا للإنتاجية، ويُحدد الحد الأقصى لسرعة التركيب.
دقة تصميم وتركيب الوصلات
تؤثر هندسة وصلة اللحام ودقة وضع الأجزاء بالنسبة لبعضها البعض عند نقطة اللحام تأثيرًا كبيرًا على سرعة اللحام الممكنة. يتميز شعاع اللحام بالليزر الضيق والمركز بحساسية عالية لفجوة الوصلة؛ ففي اللحام الذاتي (بدون سلك حشو)، قد تتسبب فجوة تتجاوز 10% تقريبًا من سمك الصفيحة في مرور الشعاع دون دمج الوصلة، مما يستدعي إما سرعات أبطأ لتوسيع حوض اللحام لسد الفجوة، أو استخدام سلك حشو، الأمر الذي يزيد من تعقيد العملية ويقلل من السرعة. تتيح وصلات اللحام التناكبي المحكمة ذات الأسطح المتزاوجة المصنعة آليًا أو المقطوعة بالليزر، والتثبيتات الصلبة التي تحافظ على التحكم في الفجوة طوال دورة اللحام الحرارية، أسرع سرعات لحام وأكثرها ثباتًا. أما وصلات اللحام التراكبي فهي أكثر تحملاً لتغيرات السطح، ولكنها تُدخل حساسية في عمق حوض اللحام لبعد التراكب الذي يجب التحكم فيه أثناء التثبيت.
تُسهم خيارات تصميم الوصلات التي تُقلل من مساحة مقطع اللحام - كاستخدام وصلات التماس الضيقة بدلاً من وصلات الزاوية العريضة - في تقليل حجم المعدن المطلوب صهره لكل وحدة طول من سلك اللحام، مما يُتيح سرعات لحام أعلى عند استخدام قدرة معينة لمولد الليزر. ويحقق مهندسو التصميم الذين يُحسّنون هندسة الوصلات للحام بالليزر - بدلاً من تعديل التصاميم المُصممة أصلاً للحام القوسي - سرعات لحام إنتاجية أعلى باستمرار من أولئك الذين يستبدلون اللحام بالليزر بتصميم وصلة مُحسّن لعملية أخرى. وتشمل خيارات التصميم التي تُعزز إنتاجية اللحام بالليزر: التخلص من حجم اللحام غير الضروري باستخدام الحد الأدنى من مساحة مقطع الوصلة الذي يُلبي المتطلبات الهيكلية، وتصميم ميزات تحديد المواقع الذاتية في الأجزاء المتداخلة مما يُقلل من تعقيد التثبيت ووقت تحميل الأجزاء، وتحديد تشطيبات سطحية على أسطح الوصلات تُقلل من طبقات الأكسيد والتلوث التي تُعيق نقل الطاقة وتتطلب التنظيف قبل اللحام.
نمط اللحام: الموجة المستمرة مقابل النبضية
تحافظ مولدات الليزر ذات الموجة المستمرة (CW) على طاقة خرج ثابتة أثناء اللحام، مما يُنتج ثقب المفتاح وحوض اللحام اللذين يُتيحان أعلى سرعات لحام خطية. يُعدّ لحام الموجة المستمرة الوضع القياسي للتطبيقات عالية الإنتاجية على الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم، حيث تُعتبر السرعة القصوى والاختراق العميق من الأهداف الرئيسية. أما مولدات الليزر النبضية، فتُزوّد الطاقة على شكل دفعات منفصلة - طاقة ذروة عالية لفترة وجيزة، تليها فترة من انبعاث منخفض أو معدوم. يُقلّل هذا الوضع من متوسط مدخلات الحرارة، ويتحكّم في أبعاد حوض اللحام بدقة أكبر، وهو مناسب تمامًا للمواد الرقيقة والتجميعات الحساسة للحرارة والتطبيقات التي يجب فيها التحكّم بحوض اللحام بعناية لتحقيق نتائج معدنية مُحدّدة. عادةً ما يكون المقابل هو انخفاض متوسط سرعة اللحام مقارنةً بلحام الموجة المستمرة عند متوسط طاقة مُكافئ، لأن وقت التوقف بين النبضات لا يُعتبر وقتًا مُنتجًا للحام. يُعدّ اختيار الوضع المُناسب - لحام الموجة المستمرة للتطبيقات التي تُهيمن عليها السرعة، والنبضي للتطبيقات التي تُهيمن عليها الجودة - خيارًا أساسيًا لمعيار الإنتاجية.
موضع التركيز وحجم بقعة الشعاع
يتحكم موضع بؤرة شعاع الليزر بالنسبة لسطح المادة - مسافة عدم التركيز - في كثافة الطاقة المُوَصَّلة إلى منطقة اللحام، وبالتالي في نمط الاختراق وعمقه. عند مسافة عدم تركيز صفرية أو قريبة منها، تكون كثافة الطاقة في أقصى حالاتها، مما يدعم تكوين ثقب المفتاح والاختراق العميق عند أعلى سرعات الحركة. مع ازدياد مسافة عدم التركيز - بتحريك البؤرة فوق السطح أو تحته - تنخفض كثافة الطاقة ويتحول اللحام من نمط ثقب المفتاح إلى نمط التوصيل، مما يقلل من عمق الاختراق ويتطلب سرعات حركة أبطأ للحفاظ على الانصهار عند الجذر. لذلك، يُعد الحفاظ على موضع البؤرة الصحيح طوال مسار اللحام - مع مراعاة أي اختلاف في ارتفاع سطح قطعة العمل أو التمدد الحراري للتركيبة - أمرًا ضروريًا لإنتاج عالي السرعة ومتسق. تُعد أنظمة استشعار الارتفاع السعوية أو البصرية، التي تحافظ بنشاط على مسافة ثابتة بين رأس اللحام وسطح قطعة العمل، من المعدات القياسية في خلايا لحام الليزر عالية الإنتاجية.
اختيار الغاز المساعد ومعدل التدفق
يؤدي غاز المساعدة - الذي يُضخ محوريًا عبر فوهة اللحام أو على شكل تيار متقاطع - وظائف متعددة تؤثر على كلٍ من سرعة اللحام وجودته. فهو يكبح عمود البلازما فوق ثقب المفتاح، والذي قد يمتص ويشتت شعاع الليزر الوارد جزئيًا، مما يقلل من الطاقة الفعالة التي تصل إلى منطقة اللحام. كما يحمي المعدن المنصهر من الأكسجين والنيتروجين الجويين اللذين قد يسببان الأكسدة والمسامية في اللحام المتصلب. وفي بعض التكوينات، يساعد في طرد بخار المعدن ورذاذه من منطقة اللحام. بالنسبة للحام الفولاذ الكربوني باستخدام مولد ليزر الألياف، يُعد النيتروجين غاز الحماية الأكثر شيوعًا، حيث يوفر كبحًا جيدًا للبلازما بتكلفة معقولة. يوفر الهيليوم كبحًا أفضل للبلازما، لكن بتكلفة أعلى؛ بينما يوفر الأرجون حماية جيدة، لكن كبحه للبلازما أقل فعالية في تطبيقات ليزر الألياف. يجب تحسين معدل تدفق الغاز - فالمعدل المنخفض جدًا لا يوفر الحماية الكافية؛ والمعدل المرتفع جدًا يُولد اضطرابًا يُزعزع استقرار حوض اللحام ويسحب الهواء الجوي. يُمكن لنوع الغاز ومعدل تدفقه المناسبين لكل تطبيق أن يُحدثا فرقًا ملموسًا في سرعة اللحام المُمكنة، وذلك من خلال زيادة نسبة طاقة مولد الليزر التي تصل إلى منطقة اللحام بدلًا من امتصاصها في سحابة البلازما. في التطبيقات التي يكون فيها تحقيق أقصى سرعة لحام هو الهدف الأساسي، يُوفر تيار الهيليوم المتدفق عرضيًا والموجه نحو فتحة اللحام - بالإضافة إلى غاز الحماية المحوري - كبحًا قويًا للبلازما، مما يُمكن أن يزيد من سرعة اللحام الفعالة بنسبة تتراوح بين 10 و25% مقارنةً باستخدام غاز الأرجون فقط للحماية، وذلك من خلال ضمان وصول أقصى طاقة مُتاحة من مولد الليزر إلى سطح اللحام بدلًا من تبديدها في سحابة البلازما فوقه.
نظام حركة الآلة والتسارع
يُحدد نظام الحركة الذي يُحرك رأس اللحام بالليزر على طول مسار الوصلة - سواءً كان نظامًا محوريًا ديكارتيًا، أو روبوتًا مفصليًا سداسي المحاور، أو ماسحًا ضوئيًا يعمل بواسطة الجلفانومتر - ليس فقط أقصى سرعة للحركة، بل أيضًا معدلات التسارع والتباطؤ عند نقاط التقاء المسار، مثل الزوايا والمنحنيات ونقاط البداية والنهاية. يستغرق نظام الحركة ذو السرعة القصوى العالية والتسارع المنخفض وقتًا طويلاً للوصول إلى أقصى سرعة والتباطؤ منها، مما يعني قضاء جزء كبير من مسار اللحام بسرعة أقل من السرعة القصوى. بالنسبة لمسارات اللحام النموذجية التي تتضمن العديد من المقاطع المستقيمة القصيرة والزوايا وتغيرات الخصائص، غالبًا ما يكون متوسط سرعة اللحام الفعلي أقل بكثير من السرعة القصوى المُصنفة لنظام الحركة. تعمل أنظمة الحركة عالية الأداء الديناميكي - الروبوتات ذات الأذرع منخفضة القصور الذاتي، والأنظمة المحورية المزودة بأنظمة مؤازرة مُحسّنة للتسارع السريع - على زيادة نسبة طول المسار المكتمل عند أو بالقرب من أقصى سرعة لحام، مما يُترجم مباشرةً إلى زيادة إنتاجية الأجزاء لكل وحدة زمنية.
الأتمتة وتكامل الروبوتات
تُعدّ درجة الأتمتة في خلية اللحام بالليزر - بدءًا من التشغيل اليدوي الكامل مرورًا بالتثبيت شبه الآلي وصولًا إلى التحميل واللحام والتفريغ الآلي الكامل للأجزاء - من أهم العوامل المؤثرة في إنتاجية الإنتاج، بغض النظر عن سرعة اللحام. تتطلب الخلايا اليدوية وقتًا من المشغل لكل دورة تحميل وتفريغ للأجزاء، وتُقيّد عمل الآلة بنظام وردية واحدة دون الحاجة إلى موظفين إضافيين، كما تُدخل تباينًا بشريًا في تحديد موضع الأجزاء، مما يؤثر على جودة اللحام. أما الخلايا الآلية المزودة بأنظمة مناولة أجزاء آلية أو قائمة على رافعة جسرية، فيمكنها العمل باستمرار على مدار ورديات متعددة، والحفاظ على دقة تحديد الموضع بغض النظر عن إرهاق المشغل، وتوفير وقت الموظفين للتركيز على أنشطة ذات قيمة مضافة مثل فحص الجودة وتحسين العمليات بدلًا من مناولة المواد المتكررة.
مهارة المشغل وجودة البرمجة
في المنشآت التي يلعب فيها المشغلون البشريون دورًا محوريًا - سواء في البرمجة أو الإعداد أو التشغيل - يؤثر مستوى مهاراتهم بشكل مباشر وقابل للقياس على الإنتاجية. يستطيع مبرمج لحام ليزر ذو خبرة، يفهم العلاقة بين سرعة اللحام والطاقة وموضع البؤرة وتدفق الغاز، تطوير معايير عملية مُحسّنة لوصلة جديدة في جزء بسيط من الوقت الذي يحتاجه فني أقل خبرة، وعادةً ما تحقق المعايير الناتجة سرعات لحام أعلى مع عدد أقل من المحاولات. تحدد جودة البرمجة - أي دقة وكفاءة برنامج التحكم الرقمي الحاسوبي أو برنامج الروبوت الذي ينفذ مسار اللحام - مدى تطابق حركة رأس اللحام الفعلية مع مسار اللحام المصمم، وكفاءة تخطيط حركات الاقتراب والابتعاد وإعادة التموضع لتقليل وقت الحركة غير المتعلقة باللحام بين الوصلات.
تتأثر سرعة وإنتاجية اللحام بالليزر بمجموعة من العوامل: تحدد قوة مولد الليزر وجودة شعاعه الحد الأقصى النظري للسرعة؛ وتحدد خصائص المادة وهندسة الوصلة النسبة الممكنة من هذا الحد؛ ويحدد نمط اللحام وموضع البؤرة واختيار غاز المساعدة مدى اتساق العملية عند التشغيل الأمثل؛ ويحدد الأداء الديناميكي لنظام الحركة مقدار السرعة المبرمجة التي تتحقق فعليًا على مسارات اللحام في الواقع العملي؛ ويحدد مستوى الأتمتة ومهارة المشغل النسبة التي تُترجم من كل وردية إنتاج إلى لحامات جيدة مكتملة. ويتطلب تحسين الإنتاجية معالجة جميع هذه الأبعاد في آن واحد بدلاً من التركيز على أي متغير منفرد.
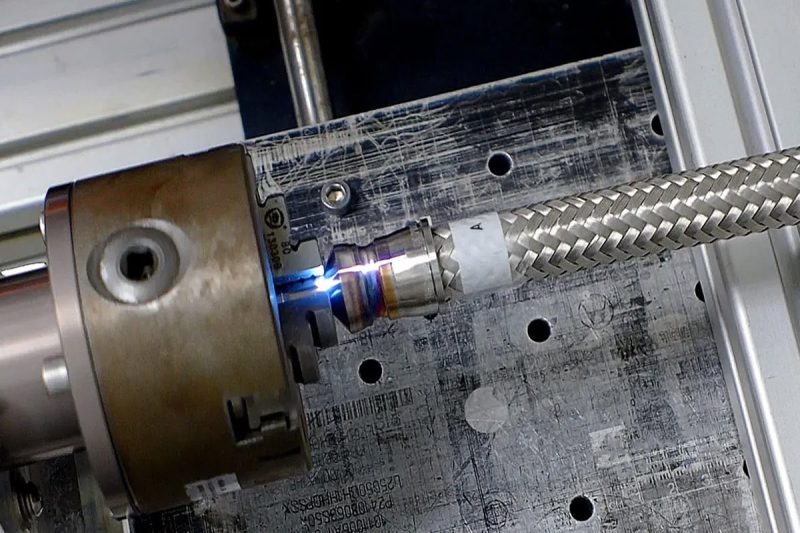
كيفية تحسين سرعة وإنتاجية اللحام بالليزر
بفهمٍ واضحٍ للعوامل التي تُؤثر على إنتاجية اللحام بالليزر، يصبح مسار التحسين منهجياً بدلاً من أن يكون تخمينياً. يُترجم هذا القسم هذا الفهم إلى استراتيجيات مُحددة ذات أولوية يُمكن لمهندسي الإنتاج ومديري المرافق تطبيقها لزيادة الإنتاجية، وتقليل زمن الدورة، وتعظيم العائد على الاستثمار في اللحام بالليزر.
تحسين معلمات مولد الليزر
في معظم عمليات لحام الليزر، يُمكن تحقيق مكاسب إنتاجية كبيرة من خلال التحسين المنهجي للمعايير دون أي استثمار رأسمالي. تتفاعل كل من الطاقة، وسرعة الحركة، وموضع التركيز، وتردد النبض (للأنظمة النبضية)، ومعدل تدفق غاز المساعدة بطرق معقدة، وقد لا يُمثل مزيج المعايير المُستخدم حاليًا في الإنتاج الأمثل الحقيقي. تُعد منهجية التصميم المُهيكل للتجارب (DoE) - التي تعتمد على تغيير معايير متعددة في وقت واحد ضمن مصفوفة مُخططة بدلًا من تعديل متغير واحد في كل مرة - الطريقة الأكثر فعالية لتحديد مزيج المعايير الذي يُحقق أسرع سرعة لحام تتوافق مع جودة اللحام المطلوبة. عادةً ما يُحدد تطوير المعايير القائم على منهجية DoE سرعات لحام أعلى بنسبة 15 إلى 30 بالمائة من تلك التي تُحققها طرق التجربة التي تعتمد على تغيير متغير واحد في كل مرة، لأنه يُراعي تأثيرات التفاعل بين المعايير التي تُغفلها طرق المتغير الواحد بشكل منهجي. يُتيح توثيق مجموعات المعايير المُحسّنة لكل تكوين من حيث المادة والسماكة والوصلة، وتخزينها كبرامج مُسماة في وحدة تحكم الماكينة، إعدادًا سريعًا وقابلًا للتكرار لعمليات الإنتاج المتكررة دون الحاجة إلى إعادة التحسين. تُعد مكتبة البرامج هذه أصلاً تشغيلياً قيماً تزداد قيمته الاقتصادية مع كل تركيبة جديدة من المواد والوصلات تُضاف إليها بمرور الوقت.
الترقية إلى أنظمة ذات طاقة أعلى أو سطوع أعلى
عندما يُمثّل مستوى طاقة مولد الليزر الحالي العاملَ المُقيّد لسرعة اللحام - أي عندما تكون الطاقة المُصنّفة الكاملة مطلوبة لتحقيق سرعات الإنتاج الحالية، وتتطلب السرعات الأعلى طاقةً أكبر مما يُوفّره النظام - فإنّ الترقية إلى مولد ليزر ذي طاقة أو سطوع أعلى تُعدّ المسار الأمثل لتحسين السرعة. وكما ذُكر سابقًا، فإنّ مُضاعفة طاقة مولد الليزر تُؤدّي عادةً إلى زيادة سرعة اللحام بنسبة تتراوح بين 60 و80 بالمئة، وهو ما يُمثّل انخفاضًا كبيرًا في زمن الدورة للتطبيقات التي تُعاني من محدودية الطاقة. في حالات أخرى، يُمكن للترقية إلى مولد ليزر ذي سطوع أعلى بنفس الطاقة الاسمية - من خلال اعتماد تقنية الألياف أحادية النمط أو شبه أحادية النمط - أن تزيد من كثافة الطاقة الفعّالة في البؤرة بشكلٍ كافٍ لتمكين سرعات لحام أعلى دون زيادة إجمالي طاقة الخرج.
تحسين تجهيز المفاصل وتصميم التجهيزات
غالبًا ما يحقق الاستثمار في جودة تحضير الوصلات وتصميم أدوات التثبيت عوائد إنتاجية تفوق تلك المتاحة من تحسين معلمات مولد الليزر. فالأسطح المتزاوجة المصنعة آليًا أو المقطوعة بالليزر، والتي تحافظ على دقة التفاوتات المطلوبة للحام الذاتي عالي السرعة - والتي عادةً ما تكون فجوة أقل من 0.1 مم لتطبيقات الصفائح المعدنية - تُمكّن من تحقيق أعلى سرعات لحام ثابتة. كما أن إعادة تصميم أداة التثبيت لتحسين سرعة تحميل القطع، والحفاظ على دقة تكرار الموضع، وتضمين نظام تثبيت فعال يعوض التشوه الحراري أثناء اللحام، يمكن أن يزيد في الوقت نفسه من سرعة اللحام، ويقلل من معدلات عيوب اللحام، ويختصر زمن دورة تحميل القطع. بالنسبة للإنتاج بكميات كبيرة، فإن الاستثمار الهندسي في أداة تثبيت مصممة جيدًا ومخصصة للتطبيق يُؤتي ثماره من خلال تحسين الإنتاجية في كل دورة إنتاج تستخدمها.
تطبيق نظام مراقبة العمليات في الوقت الفعلي
تمنع أنظمة مراقبة العمليات في الوقت الفعلي، التي ترصد اضطرابات العملية - مثل تجاوزات فجوة الوصلات، أو انحراف موضع التركيز، أو عدم استقرار ثقب المفتاح - وتُفعّل إجراءات تصحيحية فورية أو رفض القطعة، خسائر الإنتاجية المرتبطة باكتشاف اللحامات المعيبة في المراحل اللاحقة أثناء فحص الجودة. يستغرق رفض اللحام الذي يُكتشف أنه معيب في محطة اللحام ثوانٍ معدودة لإعادة لحامه؛ بينما قد يتطلب اللحام المعيب نفسه الذي يُكتشف أثناء الفحص النهائي ساعات من إعادة العمل أو يؤدي إلى تلف المجموعة. تُحوّل أنظمة المراقبة المدمجة - باستخدام مصفوفات الثنائيات الضوئية، أو تصوير حوض اللحام بالكاميرا، أو التصوير المقطعي البصري المتماسك لقياس الاختراق في الوقت الفعلي - ضمان الجودة من نشاط اكتشاف لاحق إلى نشاط وقائي سابق، مما يقلل من معدلات إعادة العمل وما يترتب عليها من اضطراب في الإنتاجية.
دمج أنظمة الأتمتة والروبوتات
يُمكن لإدخال أنظمة مناولة الأجزاء الروبوتية، أو التبديل الآلي للتجهيزات، أو تغذية الأجزاء عبر السيور الناقلة إلى خلية لحام ليزر يدوية سابقًا، أن يزيد بشكل كبير من نسبة الإنتاجية في كل وردية عمل دون تغيير أي من معايير اللحام. فالخلية التي تحقق 40% من وقت تشغيل الليزر يدويًا - مع قيام عامل بتحميل وتفريغ كل جزء - يُمكنها أن تستهدف بشكل واقعي 75 إلى 85% من وقت تشغيل الليزر بعد الأتمتة، مما يزيد الإنتاجية الفعالة بأكثر من الضعف باستخدام نفس مولد الليزر وسرعة اللحام. وقد جعلت الروبوتات التعاونية الأتمتة متاحة لبيئات إنتاج المنتجات المختلطة متوسطة الحجم، والتي لم تكن تُبرر سابقًا التكلفة الرأسمالية لخلايا الروبوتات الصناعية التقليدية، وذلك من خلال تمكين مناولة الأجزاء بمرونة وسرعة إعادة برمجة دون الحاجة إلى بنية تحتية لحاوية الأمان التي تتطلبها الروبوتات التقليدية.
اعتماد اللحام بالليزر الهجين
تُوسّع تقنية اللحام الهجين بالليزر والقوس الكهربائي - التي تجمع بين شعاع الليزر وقوس اللحام MIG أو TIG في عملية واحدة متكاملة - نطاق مزايا إنتاجية اللحام بالليزر ليشمل مواد أكثر سمكًا وفجوات وصل أوسع مما يُمكن للحام الليزري الذاتي معالجته اقتصاديًا. يوفر الليزر اختراقًا عميقًا وسرعة حركة عالية، بينما يُساهم القوس الكهربائي في توفير الحرارة ومعدن الحشو وقدرة سد الفجوات. والنتيجة هي سرعات لحام على ألواح سميكة - من 10 إلى 25 مم من الفولاذ الكربوني - أسرع بمرتين إلى أربع مرات من لحام MIG التقليدي متعدد التمريرات، مع تقليل التشوه بشكل ملحوظ نظرًا لانخفاض إجمالي مدخلات الحرارة. في مجالات بناء السفن، وتصنيع الهياكل الثقيلة، وتصنيع أوعية الضغط، حيث تسود هذه السماكات، يُمثل اللحام الهجين بالليزر أهم تطور في الإنتاجية متاح حاليًا.
تقليل الوقت غير المنتج
يُظهر تحليل دورة الإنتاج الكاملة - وليس فقط مرحلة اللحام - في كثير من الأحيان أن وقتًا كبيرًا يُهدر في أنشطة لا تُساهم في إنتاجية اللحام، مثل تحميل وتفريغ القطع، وتغيير تجهيزات التثبيت بين أنواع المنتجات المختلفة، وإعداد الماكينة وتغيير معاييرها، وأنشطة الصيانة الوقائية المُجدولة خلال ساعات الإنتاج، وفحص الجودة في محطة اللحام. ويمكن لاستهداف هذه العناصر الزمنية غير المُنتجة - من خلال تحليل التصنيع الرشيق، وتقليل وقت الإعداد عبر توحيد تجهيزات التثبيت، وإعادة جدولة أنشطة الصيانة لتتوافق مع فترات التوقف المُخطط لها - أن يزيد وقت اللحام المُنتج بنسبة تتراوح بين 20 و40 بالمئة في المنشآت التي تستهلك فيها هذه الأنشطة حاليًا جزءًا كبيرًا من وقت الوردية المُتاح.
التدريب وتنمية المهارات
يُحقق الاستثمار في التطوير التقني لمشغلي ومبرمجي وفنيي صيانة ماكينات اللحام بالليزر عوائد إنتاجية تتراكم بمرور الوقت مع تعميق المعرفة الجماعية للفريق. فالمشغّلون الذين يفهمون فيزياء عملية اللحام بالليزر قادرون على تحديد المؤشرات المبكرة لانحراف المعايير - كالتغيرات الطفيفة في مظهر اللحام، أو سلوك عمود البلازما، أو نمط التناثر - قبل أن تؤدي إلى تلف الأجزاء. أما المبرمجون الذين يفهمون ديناميكيات نظام الحركة، فيمكنهم توليد مسارات لحام أكثر كفاءة تقلل من وقت الحركة غير المتعلقة باللحام. بينما يستطيع فنيو الصيانة الذين يفهمون متطلبات المحاذاة البصرية لمولد الليزر إجراء صيانة وقائية تحافظ على جودة الشعاع، وبالتالي سرعة اللحام طوال عمر تشغيل الماكينة.
يُعدّ تحسين الإنتاجية في لحام الليزر جهدًا متعدد الجوانب يشمل تحسين المعايير، ورفع مستوى الطاقة والسطوع، وإعداد الوصلات، والاستثمار في التجهيزات، والمراقبة الآنية، ودمج أنظمة التشغيل الآلي، واعتماد العمليات الهجينة، وتقليل الوقت الضائع، وتطوير مهارات الفريق. ولا تتحقق المكاسب الأكبر من خلال أي إجراء منفرد، بل من خلال التأثير التراكمي للتحسين المتزامن عبر أبعاد متعددة، ومن خلال التعامل مع تحسين الإنتاجية كعملية مستمرة لا كمشروع لمرة واحدة.
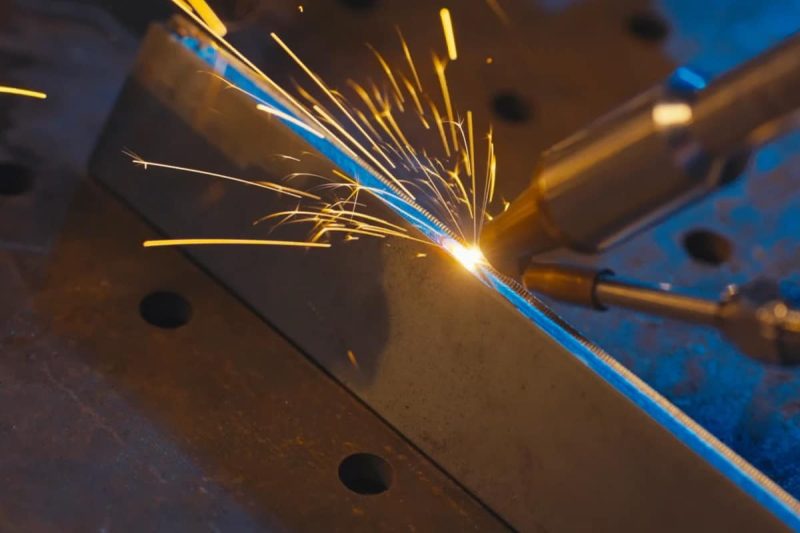
معوقات الإنتاجية الشائعة وكيفية معالجتها
حتى في عمليات اللحام بالليزر ذات النوايا الحسنة، تستهلك مشاكل متكررة محددة كميات غير متناسبة من وقت الإنتاج. وغالبًا ما يؤدي تحديد هذه المعوقات وحلها إلى تحقيق مكاسب إنتاجية أسرع وأكبر من جهود تحسين العمليات الأوسع نطاقًا.
مشاكل التركيب والمحاذاة
يُعدّ سوء تركيب الوصلات - أي وجود فجوات تتجاوز حدود التفاوت المسموح به في عملية اللحام بالليزر، أو عدم محاذاة الأسطح المتلامسة، أو عدم اتساق أبعاد القطع الناتجة عن عمليات التشكيل أو التشغيل الآلي السابقة - العائق الأكثر شيوعًا أمام الإنتاج في اللحام الذاتي بالليزر. عندما يكون تركيب الوصلات غير متسق، يضطر المشغلون إما إلى إبطاء سرعة اللحام لتوسيع حوض اللحام وسدّ الفجوات الكبيرة، أو استخدام سلك حشو مع ما يترتب على ذلك من زيادة في السرعة، أو قبول ارتفاع معدلات الرفض. يتطلب حلّ مشكلات التركيب معالجةً شاملةً قبل محطة اللحام - تحسين صيانة أدوات التشكيل، وتضييق نطاق التفاوت المسموح به في عمليات التشغيل الآلي على أسطح الوصلات، وتطبيق فحص الأبعاد الواردة الذي يكشف القطع غير المطابقة قبل وصولها إلى آلة اللحام - بدلاً من محاولة تعويض تباين التركيب من خلال تعديل معايير اللحام فقط.
التشوه الحراري وإدارة الحرارة
يُعطّل التشوه الحراري - وهو انحناء قطع العمل نتيجة التمدد والانكماش الحراري التفاضلي أثناء اللحام - عملية الإنتاج بطريقتين. فقد يتسبب في تحرك الأجزاء من موضعها أثناء اللحام، مما يُحدث اختلافات في التركيب تُؤدي إلى تدهور جودة اللحام في منتصف عملية الإنتاج. كما قد يُنتج تجميعات نهائية بأبعاد غير مطابقة للمواصفات، مما يستلزم عمليات تقويم مكلفة أو يُسبب مشاكل في التجميع اللاحق. يُقلل نطاق التأثير الحراري الضيق بطبيعته في اللحام بالليزر، بالإضافة إلى انخفاض مدخلات الحرارة، من التشوه مقارنةً باللحام القوسي، ولكنه لا يُزيله تمامًا، خاصةً في المواد الرقيقة أو التجميعات المعقدة حيث يتراكم الإجهاد المتبقي.
يُعدّ تحسين تسلسل اللحام - أي ترتيب إتمام عمليات اللحام المتعددة في التجميع - وتطبيق التثبيت النشط الذي يحدّ من التشوه أثناء التبريد، من أهم التدابير المضادة. في التجميعات ذات وصلات اللحام المتعددة، يمكن لمحاكاة العناصر المحدودة للاستجابة الحرارية والميكانيكية لتسلسلات اللحام المختلفة تحديد التسلسل الذي يقلل من التشوه الكلي قبل بدء الإنتاج، مما يجنّب عملية التجربة والخطأ المكلفة التي عادةً ما تصاحب حل مشكلات التشوه في الإنتاج. كما يُعدّ الضبط المسبق لهندسة التثبيت للتعويض عن التشوه المتوقع - أي تضمين إزاحة زاوية أو موضعية متعمدة يتم إلغاؤها بواسطة تشوه اللحام - استراتيجية فعّالة أخرى للإنتاج بكميات كبيرة للتجميعات التي يكون نمط التشوه فيها قابلاً للتكرار.
جودة اللحام غير المتسقة تؤدي إلى إعادة العمل
يُعدّ تباين جودة اللحام، الذي ينتج عنه إعادة معالجة أو إتلاف نسبة كبيرة من الوصلات، من أكثر مشاكل الإنتاجية ضررًا، لأنه يُقلّل من الإنتاجية الفعلية ويستهلك وقتًا إضافيًا للآلة في عمليات اللحام الإصلاحي. ويعود تباين الجودة عادةً إلى واحد أو أكثر مما يلي: عدم اتساق تركيب القطع، انحراف معلمات مولد الليزر عن معلمات العملية المعتمدة، انزياح موضع البؤرة نتيجة لتدهور المكونات البصرية أو التمدد الحراري، انقطاع إمداد غاز الحماية، أو تلوث سطح قطعة العمل. ويُعدّ تحليل الأسباب الجذرية باستخدام بيانات مراقبة عملية الآلة - من خلال ربط عيوب الجودة بانحرافات محددة في المعلمات المسجلة أثناء اللحام - النهج التشخيصي الأكثر فعالية، إذ يُتيح اتخاذ إجراءات تصحيحية مُوجّهة بدلًا من تعديل المعلمات بشكل عام، والذي قد يُؤدي إلى استبدال مشكلة بأخرى.
تعطل المعدات وثغرات الصيانة
يؤدي توقف المعدات غير المخطط له - نتيجة أعطال مولد الليزر، أو تعطل المكونات البصرية، أو مشاكل نظام التبريد، أو أخطاء نظام التحكم - إلى انقطاع الإنتاج فجأة وفي أوقات غير متوقعة، مما يُصعّب تخطيط الإنتاج والالتزام تجاه العملاء. ويُعدّ الحل الأمثل هو الوقاية: تطبيق برنامج الصيانة الوقائية المحدد من قِبل مُصنِّع مولد الليزر والآلة، والالتزام بتنفيذه باستمرار، بحيث تُعرف حالة المكونات المعرضة للتلف وتُدار قبل حدوث العطل بدلاً من اكتشافه عند حدوثه. كما أن مراقبة مؤشرات سلامة المعدات الرئيسية - مثل قدرة خرج مولد الليزر، ودرجات حرارة نظام التبريد، ونفاذية الضوء عبر مسار الشعاع - تُتيح الإنذار المبكر بالمشاكل المُحتملة، مما يسمح بالتدخل للصيانة خلال فترة التوقف المخطط لها بدلاً من الإصلاح الطارئ أثناء الإنتاج.
تتمثل أبرز أربع معوقات شائعة في إنتاجية اللحام بالليزر في: تباين التركيب، والتشوه الحراري، وعدم اتساق جودة اللحام، وتوقف المعدات غير المخطط له. ولكل منها أسباب جذرية مفهومة جيدًا وتدابير فعالة لمواجهتها. ويتطلب حل هذه المعوقات النظر في كل من المراحل الأولية (جودة القطعة، وتصميم التثبيت) والمراحل النهائية (ملاحظات الجودة) لمحطة اللحام نفسها، والاستثمار في أساليب الصيانة الوقائية التي تحافظ على أداء المعدات. وعادةً ما يؤدي حل أي من هذه المعوقات إلى تحسين الإنتاجية بشكل أكبر وأسرع من تحسين العملية بشكل عام.
قياس ومراقبة إنتاجية اللحام
إن التحسين بدون قياس هو مجرد تخمين. إن وضع مجموعة واضحة من مقاييس الإنتاجية وعملية منهجية لجمع بيانات الأداء وتحليلها واتخاذ الإجراءات بناءً عليها هو أساس التحسين المستدام والمتراكم للإنتاجية في عمليات اللحام بالليزر.
مؤشرات الأداء الرئيسية للحام بالليزر
تشمل مؤشرات الأداء الرئيسية الأكثر دلالةً لإنتاجية عمليات اللحام بالليزر أربعة أبعاد. مؤشرات الإنتاجية - عدد القطع في الساعة، وعدد اللحامات في كل وردية، وطول اللحام المنجز يوميًا - تقيس الإنتاج الخام وتوفر الأساس الذي تُقيّم على أساسه مبادرات التحسين. مؤشرات الجودة - معدل القبول من المحاولة الأولى، ومعدل العيوب حسب نوعها، وساعات إعادة العمل لكل ساعة إنتاج - تُحدد نسبة الإنتاج الذي يفي بالمواصفات من المحاولة الأولى وتكلفة حالات فشل الجودة. مؤشرات استخدام المعدات - وقت تشغيل الليزر كنسبة مئوية من وقت الإنتاج المُجدول، ومتوسط الوقت بين الأعطال، ومتوسط وقت الإصلاح - تكشف مدى فعالية استخدام طاقة المعدات ومدى موثوقية توفرها للإنتاج. مؤشرات استقرار العملية - الانحراف المعياري لمعلمات اللحام الرئيسية (الطاقة، والسرعة، وموضع التركيز) عبر دفعة إنتاج - تُشير إلى ما إذا كانت العملية تحت السيطرة أم أنها تنحرف بطرق ستؤدي في النهاية إلى مشاكل في الجودة.
إن تتبع مؤشرات الأداء الرئيسية هذه بمرور الوقت - مع مستوى كافٍ من التفصيل لتحديد الاتجاهات، وربط أحداث الجودة بتغيرات معلمات العملية، ومقارنة الأداء قبل وبعد تدخلات التحسين - هو البنية التحتية التحليلية التي تحول إدارة إنتاجية اللحام من حل المشكلات التفاعلي إلى التحسين المستمر الاستباقي.
تحسين العمليات القائم على البيانات
تتضمن آلات اللحام بالليزر الحديثة بشكل متزايد إمكانيات تسجيل البيانات التي تسجل معايير العملية بتردد عالٍ طوال كل عملية لحام - الطاقة، والسرعة، وموضع التركيز، وشدة انبعاث البلازما، وغيرها من الإشارات - مما يُنشئ سجلاً زمنيًا لكل عملية لحام. عند ربط بيانات هذه العملية بنتائج فحص الجودة اللاحقة، يصبح من الممكن تحديد خصائص المعايير التي تتنبأ بظهور العيوب، ووضع حدود تحكم إحصائية على المعايير المُراقبة، وإطلاق تنبيهات تلقائية عند انحراف المعايير عن حدود التحكم. يُقلل هذا النهج المغلق القائم على البيانات لإدارة العمليات من معدلات العيوب، ويُحسّن توزيع الجودة، ويُوفر أدلة موثقة على امتثال العملية للعملاء والجهات التنظيمية التي تتطلب تتبع العملية. مع ازدياد سهولة الوصول إلى أدوات تحليل العمليات المدعومة بالذكاء الاصطناعي، فإن القدرة على تحديد الأنماط المعقدة متعددة المعايير التي تسبق حالات فشل الجودة - وهي أنماط دقيقة للغاية بحيث لا يمكن اكتشافها من خلال التحليل البشري للبيانات الخام - تُوسع نطاق فائدة مراقبة العمليات من مراقبة الجودة التفاعلية إلى ضمان الجودة التنبؤي الحقيقي، حيث يتم التنبؤ بالعيوب ومنعها بدلاً من اكتشافها بعد ظهورها.
يُحوّل قياس ومراقبة الإنتاجية تحسين اللحام من نشاطٍ بديهي إلى منهجٍ علمي. فمجموعةٌ مختارةٌ بعناية من مؤشرات الأداء الرئيسية المتعلقة بالإنتاجية والجودة واستخدام المعدات واستقرار العملية - والتي يتم تتبعها باستمرار وتحليلها بشكلٍ منهجي - تُحدد فرص التحسين ذات الأثر الأكبر، وتُحدد العائد على استثمارات التحسين، وتُعزز منهجية التحسين المستمر من خلال الشفافية التي يوفرها القياس.
خاتمة
لقد قدمت هذه المقالة دراسة شاملة لسرعة وإنتاجية آلة اللحام بالليزر - بدءًا من معايير السرعة الملموسة التي تحدد إمكانات أداء التكنولوجيا، مرورًا بمشهد العوامل متعددة الأبعاد الذي يحدد ما إذا كانت هذه الإمكانات تتحقق في الإنتاج، وصولًا إلى استراتيجيات التحسين المحددة وأساليب القياس التي تدفع نمو الإنتاجية المستدام.
تُعدّ ميزة سرعة اللحام بالليزر مقارنةً بعمليات اللحام التقليدية القائمة على القوس الكهربائي حقيقية وكبيرة، فهي أسرع من لحام TIG بخمس إلى عشر مرات، وأسرع من لحام MIG بمرتين إلى ثلاث مرات، وذلك في سماكات المواد الشائعة. إلا أن سرعة اللحام الخطي ليست سوى عنصر واحد من عناصر إنتاجية الإنتاج. فالعوامل التي تحدد الإنتاجية الفعلية تشمل جميع مراحل عملية اللحام: قوة مولد الليزر وسطوعه، وشكل المادة والوصلة، ونمط اللحام وتحسين معاييره، والأداء الديناميكي لنظام الحركة، ومستوى أتمتة خلية الإنتاج، وكفاءة المشغلين والفنيين الذين يبرمجون المعدات ويجهزونها ويصونها. إن معالجة كل بُعد من هذه الأبعاد بشكل منهجي - من خلال التحسين المنظم للمعايير، والاستثمار في تجهيز الوصلات، ودمج الأتمتة، واعتماد العمليات الهجينة، وتقليل الوقت الضائع، وتطوير مهارات الفريق - يُضاعف مكاسب الإنتاجية بمرور الوقت بطرق لا يمكن لأي تدخل منفرد تحقيقها.
تُعدّ المعوقات الشائعة التي تحول دون تحقيق المنشآت لكامل إمكانات إنتاجية معدات اللحام بالليزر - كضعف التركيب، والتشوه الحراري، وتفاوت جودة اللحام، وتوقف المعدات غير المخطط له - مفهومة جيدًا ويمكن معالجتها من خلال مزيج من تحسين العمليات الأولية، والمراقبة الآنية، وأساليب الصيانة الوقائية. كما يوفر إطار قياس مؤشرات الأداء الرئيسية للإنتاجية والجودة واستخدام المعدات واستقرار العمليات الرؤية اللازمة لتحديد المجالات التي سيحقق فيها الاستثمار في التحسين أعلى عائد، وللتأكد من أن مبادرات التحسين تعمل كما هو مخطط لها.
بالنسبة لعمليات التصنيع التي اعتمدت بالفعل اللحام بالليزر، تقدم هذه المقالة إطارًا منظمًا لزيادة الإنتاجية من الاستثمارات الحالية. أما بالنسبة لمن يقيّمون اللحام بالليزر لأول مرة، فهي تحدد توقعات واقعية لما يمكن أن تقدمه هذه التقنية، وما تتطلبه من نظام الإنتاج المحيط بها، لضمان تحقيق هذه الإنتاجية بشكل موثوق ومستدام على المدى الطويل.
احصل على حلول اللحام بالليزر
إن ترجمة إمكانات إنتاجية اللحام بالليزر إلى نتائج إنتاجية قابلة للقياس تتطلب المعدات المناسبة، والمحددة بشكل صحيح للتطبيق، والمدعومة بمورد يتمتع بالعمق التقني لدعم التحسين من التثبيت الأولي وحتى التحسين المستمر طوال عمر تشغيل الآلة.
AccTek Laser هي شركة متخصصة في تصنيع آلات اللحام بالليزر، ولديها خبرة تزيد عن عقد من الزمان في خدمة العملاء الصناعيين في قطاعات السيارات، والفضاء، والأجهزة الطبية، والإلكترونيات، وتصنيع المعادن بشكل عام. وتشمل مجموعة منتجاتها من آلات اللحام بالليزر ما يلي: آلات لحام ليزرية محمولة باليد أنظمة محمولة ومكتبية مناسبة للإصلاح المرن والإنتاج بكميات صغيرة، ولحام المكونات بدقة عالية., ماكينات اللحام بالليزر الأوتوماتيكية بالنسبة لتطبيقات مواد الحشو حيث يكون تحمل الفجوة والتحكم في شكل اللحام أمرًا بالغ الأهمية، أنظمة عالية الطاقة تصل إلى 6000 واط للحام الإنتاج عالي السرعة والمقاطع السميكة، وروبوتات لحام ليزر مؤتمتة بالكامل مع مفصل سداسي المحاور لمسارات اللحام ثلاثية الأبعاد المعقدة والإنتاج غير المأهول عالي الإنتاجية - وكلها مبنية حول مولدات ليزر الألياف عالية الجودة من علامات تجارية موثوقة عالميًا بما في ذلك Raycus وJPT وIPG، ومجهزة بتحكم متقدم في الحركة، وخيارات مراقبة العملية في الوقت الفعلي، وأنظمة توصيل غاز الحماية المرنة.
تؤكد شهادات CE و FDA الامتثال لمعايير السلامة والجودة الدولية. تتوفر إمكانية تخصيص طاقة مولد الليزر، وتكوين رأس اللحام، ومستوى الأتمتة، وواجهة التحكم، لمواءمة النظام مع متطلبات الإنتاج المحددة، بما في ذلك هندسة الوصلة، ومزيج المواد، وأهداف الإنتاجية التي تحدد التكوين الأمثل لكل تطبيق. يشمل إطار خدمة دورة الحياة الكاملة استشارات ما قبل البيع للتطبيقات وتقييم جدوى سرعة اللحام، والتركيب الاحترافي وتأهيل المعلمات لمجموعات المواد والوصلات المحددة، والتدريب الشامل للمشغلين والبرمجة، وتوفير قطع الغيار بأسعار تنافسية، والدعم الفني السريع لما بعد البيع، بما في ذلك التشخيص عن بُعد، مما يوفر الشراكة الكاملة اللازمة لتحقيق مستويات سرعة وإنتاجية اللحام والحفاظ عليها، والتي تجعل من لحام الليزر ميزة تنافسية حقيقية في التطبيقات التي يخدمها.
معلومات الاتصال
- [email protected]
- [email protected]
- +86-19963414011
- رقم 3 المنطقة أ ، المنطقة الصناعية لونجين ، مدينة يوتشنغ ، مقاطعة شاندونغ.
احصل على حلول الليزر