


Machines de soudage laser : guide complet
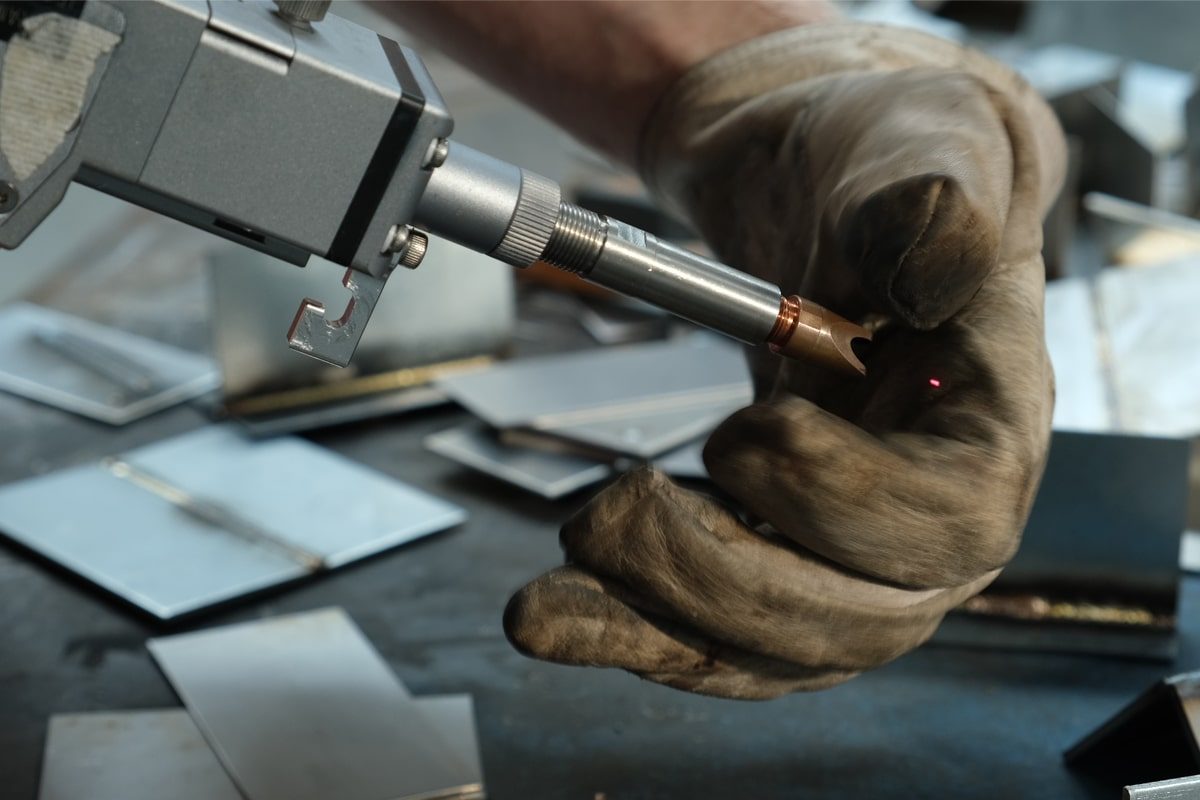
Le soudage laser s'est imposé comme l'une des innovations les plus marquantes dans le domaine de l'assemblage des métaux ces vingt dernières années, transformant en profondeur l'économie et la qualité de la fabrication de précision. Alors que les procédés de soudage à l'arc traditionnels, tels que le TIG et le MIG, ont dominé pendant des décennies, les générateurs laser à fibre permettent désormais d'atteindre des vitesses d'assemblage, une précision de pénétration et un contrôle de la zone affectée thermiquement inégalés. Cependant, les machines de soudage laser représentent un investissement conséquent, nécessitent une approche opérationnelle différente de celle du soudage à l'arc et imposent des exigences techniques et des considérations de sécurité spécifiques que les ateliers de fabrication doivent appréhender avant d'adopter cette technologie.
Ce guide complet s'adresse aux ingénieurs de production, aux responsables d'ateliers et aux acheteurs d'équipements qui découvrent la technologie de soudage laser ou souhaitent approfondir leurs connaissances sur le fonctionnement des machines de soudage laser à fibre, les matériaux qu'elles peuvent assembler, leurs coûts d'exploitation, les risques qu'elles présentent et leur maintenance pour une performance fiable et durable. Il aborde les principes fondamentaux de la technologie, les avantages concrets qui rendent le soudage laser attractif pour des applications spécifiques, les limitations et inconvénients réels à prendre en compte lors du choix de cette technologie, les coûts d'installation et d'exploitation, la gamme de métaux soudables, les applications où le soudage laser s'est imposé ou est fortement présent, les considérations de sécurité propres à cette technologie, ainsi que les bonnes pratiques de maintenance et d'utilisation garantissant la fiabilité des équipements de soudage laser.
L'objectif est de fournir des informations pratiques et factuelles permettant une prise de décision éclairée, sans pour autant survendre le soudage laser comme solution universelle ni le considérer comme une technologie de niche. Les machines de soudage laser ne sont ni l'un ni l'autre ; ce sont des équipements performants, optimisés pour des applications spécifiques qui représentent la majorité des assemblages industriels dans de nombreux secteurs. Comprendre les possibilités, les limites, le coût et les modalités d'utilisation et de maintenance du soudage laser est essentiel pour faire des choix technologiques bénéfiques aux sites de production pour les années à venir.
Table des matières
Avantages du soudage laser
Machines à souder au laser Le soudage à l'arc offre de réels avantages techniques et économiques par rapport aux procédés de soudage à l'arc dans les applications où ces avantages correspondent aux exigences de production. Cette section examine en détail chaque avantage majeur.
Précision et exactitude
Le faisceau focalisé d'un générateur laser à fibre permet d'obtenir des diamètres de spot de 0,2 à 0,8 mm sur la pièce, selon la configuration optique, produisant ainsi des soudures d'une largeur tout aussi réduite. Cette précision permet l'assemblage de zones et de caractéristiques inaccessibles aux procédés à l'arc sans risque de dommages thermiques aux composants adjacents. La section transversale de la soudure est parfaitement reproductible d'une pièce à l'autre lors de l'utilisation d'une machine de soudage laser programmée, garantissant une constance dimensionnelle difficilement atteignable avec le soudage TIG manuel.
La zone affectée thermiquement (ZAT) adjacente à la soudure laser est minimisée grâce à l'apport d'énergie concentré et à la vitesse de déplacement élevée, ce qui permet de mieux préserver les propriétés du matériau de base dans la zone entourant la soudure. Ceci est particulièrement important pour les matériaux et les applications où les propriétés de la ZAT influent directement sur les performances en service. Dans les dispositifs médicaux et l'aérospatiale, cette précision est une véritable nécessité concurrentielle : les procédés de soudage à l'arc alternatifs produisent une ZAT plus étendue et une plus grande variabilité de la soudure, ne répondant pas aux exigences de qualité strictes des industries réglementées. Le soudage laser est le procédé privilégié pour ces applications précisément en raison de la précision et de la régularité qu'il offre.
Rapidité et efficacité
Le soudage laser permet de progresser cinq à quarante fois plus vite que le soudage TIG manuel sur des matériaux et des épaisseurs comparables. Sur de l'acier inoxydable de 2 mm d'épaisseur – un matériau de référence dans la fabrication de dispositifs médicaux et d'équipements agroalimentaires – le soudage laser atteint une vitesse de 8 à 15 mètres par minute, contre 0,3 à 0,8 mètre par minute pour le soudage TIG. Cet avantage de vitesse multiplie directement la productivité par poste de soudage et par heure. Pour une usine produisant en grande série des panneaux de carrosserie automobile, des boîtiers pour dispositifs médicaux ou des coffrets électroniques, la différence de vitesse entre le soudage laser et le soudage TIG est le facteur le plus déterminant sur le plan commercial, influençant la capacité de production et le coût de main-d'œuvre unitaire.
L'efficacité énergétique est également supérieure en soudage laser : le rendement de conversion électro-optique du générateur laser à fibre, de 30 à 45 %, permet de transformer une part importante de l'énergie électrique consommée en puissance laser utile, au lieu d'être dissipée sous forme de chaleur comme dans de nombreux procédés à l'arc. Cette efficacité se traduit par un coût énergétique d'exploitation plus faible par mètre de soudure, contribuant ainsi à l'avantage global du soudage laser en termes de coût total de possession dans les environnements de production à grand volume.
Zone affectée par la chaleur minimale
La zone affectée thermiquement réduite du soudage laser (souvent inférieure à 1 ou 2 mm de part et d'autre de l'axe de soudure, contre 3 à 10 mm, voire plus, pour le soudage à l'arc) a des conséquences importantes sur la déformation, les propriétés mécaniques et les opérations de finition. Les pièces soudées au laser présentent une déformation thermique moindre, nécessitent peu ou pas de redressage après soudage et conservent des propriétés mécaniques plus homogènes sur toute leur section que les pièces soudées à l'arc.
Pour les applications sur tôles minces, cet avantage lié à la zone affectée thermiquement (ZAT) est particulièrement précieux. Un panneau en acier inoxydable soudé TIG peut nécessiter 10 à 30 minutes de redressage et d'aplanissement après soudage afin de retrouver sa planéité pour l'assemblage. Le même panneau, soudé au laser, sort de la station de soudage plat et prêt pour l'étape de fabrication suivante. Cette simple différence – l'élimination du travail de redressage après soudage – représente souvent une économie de 1 à 5 TP4T1 par pièce en production de masse. Pour les matériaux utilisés dans l'aérospatiale et les dispositifs médicaux, où la sensibilisation (précipitation de carbures de chrome dans l'acier inoxydable) peut dégrader la résistance à la corrosion dans la ZAT, la ZAT réduite du soudage laser est une nécessité technique plutôt qu'un simple avantage.
Polyvalence et intégration de l'automatisation
Les machines de soudage laser s'intègrent facilement aux bras robotisés, aux portiques CNC et aux cellules de production automatisées. Le procédé sans contact – la tête de soudage se maintenant à quelques centimètres de la pièce – lui permet de suivre des trajectoires de soudage tridimensionnelles complexes sans les contraintes de force de contact inhérentes aux procédés mécaniques. Les cellules de soudage laser automatisées atteignent couramment des taux de fonctionnement du laser supérieurs à 80 %, tirant pleinement parti de la rapidité du générateur laser lors de longs cycles de fonctionnement sans surveillance.
Cette capacité d'automatisation diffère fondamentalement de l'automatisation du soudage à l'arc. Un robot de soudage TIG existe et est utilisé dans l'industrie. Cependant, la complexité de sa programmation et la sensibilité du procédé à l'ajustement des joints et aux effets thermiques font que le soudage TIG automatisé est surtout adapté aux productions fixes en grande série, avec des géométries de joints constantes. L'automatisation du soudage laser est plus flexible et peut s'adapter à une plus grande variété de géométries de joints et de variations de pièces. Pour les installations fonctionnant en plusieurs équipes avec un fonctionnement nocturne sans surveillance, l'automatisation du soudage laser permet une production sans intervention humaine pendant les quarts de nuit, multipliant ainsi la capacité de production disponible sans augmentation proportionnelle des coûts de main-d'œuvre.
Processus sans contact
Le faisceau du générateur laser atteignant la zone de soudure sans contact physique entre la tête de soudage et la pièce, la tête ne subit aucune usure mécanique et peut être positionnée avec précision, sans l'usure liée aux forces encourues par les procédés mécaniques. Ceci est particulièrement avantageux pour les assemblages délicats où toute force de contact mécanique risquerait de déformer la pièce.
Les machines de soudage laser offrent de réels avantages techniques en matière de précision, de rapidité, de gestion thermique, de compatibilité avec l'automatisation et de propreté du processus. Ces avantages sont particulièrement significatifs pour les applications impliquant des matériaux d'épaisseur faible à moyenne, des volumes de production élevés et des pièces où la constance dimensionnelle et une distorsion minimale sont des critères de qualité essentiels. Pour les installations correspondant à ces profils, le soudage laser n'est pas un luxe, mais une technologie qui devient de plus en plus indispensable à mesure que les exigences de production augmentent et que les critères de qualité se durcissent.
Inconvénients du soudage au laser
La technologie de soudage laser présente des limites et des inconvénients réels qu'il est important de comprendre dans le cadre d'une évaluation technologique complète. Ces inconvénients ne rendent pas le soudage laser inadapté à ses applications optimales, mais ils définissent les contextes où d'autres procédés sont plus appropriés.
Coût d’investissement initial
Le coût d'acquisition d'une machine de soudage laser – allant de 20 000 £ pour un modèle portatif de base à 80 000 £, voire plus, pour une cellule robotisée entièrement intégrée – est nettement supérieur à celui d'un équipement de soudage à l'arc comparable. Cet investissement initial constitue un frein pour les petites séries et exige une justification économique rigoureuse, fondée sur le volume de production et les économies potentielles. Une station de soudage TIG complète, avec alimentation électrique, refroidissement par eau et poste de travail, peut être entièrement équipée pour un coût de 5 000 à 15 000 £, ce qui place le soudage laser à un coût d'acquisition trois à cinq fois plus élevé. Cet écart de prix est bien réel et explique principalement pourquoi de nombreux ateliers et fabricants de petites séries continuent de privilégier le soudage à l'arc, malgré les avantages du soudage laser en termes de rapidité et de qualité.
Compétences requises et temps de formation
Bien que le soudage laser exige moins d'expérience préalable que le soudage TIG manuel, la mise en place du procédé, la programmation du système de contrôle de mouvement et le dépannage des problèmes de paramètres requièrent des connaissances techniques plus approfondies que la simple utilisation d'une machine de soudage laser pour une tâche préprogrammée. L'apprentissage de la mise en place et de la programmation est plus complexe, même si les compétences requises pour l'opérateur sont moindres.
Un opérateur sans expérience préalable en soudage peut apprendre à exécuter un cycle de soudage laser préprogrammé et à produire des résultats constants en 4 à 8 heures de formation. C'est nettement plus rapide que les mois, voire les années, nécessaires pour acquérir les compétences en soudage TIG. Cependant, en cas de problème – lorsqu'un nouveau matériau ou une nouvelle épaisseur est introduit et que les paramètres existants ne conviennent pas, ou lorsque la géométrie du joint diffère des travaux précédents – le dépannage et l'optimisation des paramètres exigent des connaissances techniques plus poussées qu'en soudage à l'arc. Un soudeur TIG peut souvent détecter un problème au toucher et à l'ouïe et ajuster intuitivement. Un opérateur de machine de soudage laser doit comprendre l'interaction entre la puissance du laser, la vitesse de déplacement, la position du foyer et la pression du gaz d'assistance, et doit être capable de modifier les paramètres méthodiquement pour optimiser les performances. Cette exigence de connaissances techniques constitue le principal inconvénient du seuil de compétence plus bas requis pour le soudage laser.
Plage d'épaisseur limitée
Les générateurs laser à fibre de moyenne puissance (1 500 à 3 000 W) peuvent pénétrer de 3 à 10 mm d’acier inoxydable, d’acier au carbone ou d’aluminium, mais peinent à souder des matériaux plus épais. Les applications nécessitant un soudage en une seule passe de matériaux de plus de 10 à 15 mm d’épaisseur requièrent généralement des générateurs laser de 6 000 W ou plus, ou des procédures de soudage laser multipasses qui réduisent le gain de vitesse par rapport au soudage à l’arc en une seule passe.
Matériaux réfléchissants
Les métaux hautement réfléchissants, notamment le cuivre et le laiton, posent des difficultés aux générateurs laser à fibre à 1064 nm, car une fraction importante du faisceau est réfléchie plutôt qu'absorbée. Pour ces matériaux, il est nécessaire d'utiliser des configurations spéciales de générateurs laser haute puissance avec optique de protection, des générateurs laser à longueur d'onde verte ou des systèmes à plusieurs générateurs laser.
Profil de sécurité et de danger
Le soudage laser présente des risques d'irradiation absents lors du soudage à l'arc, auxquels s'ajoutent les risques classiques liés au soudage (chaleur, fumées et incendie). Un confinement adéquat de la machine, la formation des opérateurs et la maîtrise des surfaces réfléchissantes sont indispensables pour une utilisation en toute sécurité.
Les inconvénients du soudage laser comprennent un coût d'investissement plus élevé, une courbe d'apprentissage plus abrupte pour la mise en place et la programmation, une profondeur de pénétration limitée sur les matériaux très épais, des difficultés avec les métaux réfléchissants et des risques spécifiques liés au rayonnement laser. Ces limitations ne rendent pas le soudage laser inadapté aux applications où le débit, la précision et la minimisation des distorsions sont primordiaux, mais elles définissent les contextes dans lesquels cette technologie est économiquement rationnelle ou non.
Coûts des machines de soudage laser
Comprendre la structure des coûts du soudage laser — tant les coûts d'investissement que les coûts d'exploitation — est essentiel pour évaluer la viabilité économique de cette technologie.
Coût des équipements lourds
Un système de soudage laser à fibre comprend généralement plusieurs éléments de coût importants : le générateur laser à fibre et son alimentation, dont le prix varie de $8 000 à $25 000 selon la puissance (de 1 500 W à 6 000 W) ; la tête de soudage et le système optique de guidage du faisceau, généralement de $5 000 à $15 000 ; le système de commande de mouvement (portique CNC, bras robotisé ou système de positionnement manuel), dont le prix varie de $3 000 pour les systèmes manuels à $30 000 ou plus pour l’intégration robotisée ; et le système de refroidissement et l’infrastructure associée. Le coût total du système varie généralement de $20 000 pour un système portatif de base à $80 000 ou plus pour les configurations robotisées entièrement automatisées.
La machine de soudage laser portative ($20 000 à $30 000) constitue l'entrée de gamme pour de nombreux ateliers, offrant flexibilité et contrôle manuel pour divers types de travaux. Un système CNC monté sur portique, pour la production en grande série de pièces homogènes, ajoute $10 000 à $20 000 au coût du système. Une cellule de soudage laser robotisée entièrement intégrée, comprenant un robot six axes, la manutention des matériaux, des systèmes de vision et un contrôle de processus intégré, peut atteindre $80 000 à $150 000, voire plus, pour une installation clé en main. Le niveau d'investissement choisi doit correspondre à la fois au volume de production et aux exigences de régularité et de complexité des pièces à souder.
Les coûts d'exploitation
Le coût énergétique d'un système de soudage laser de 2 000 W en fonctionnement est d'environ 7 à 10 kW, soit un coût d'environ $0,70 à $1,20 par heure, au tarif industriel de l'électricité de $0,10 à $0,12 par kWh. Le coût du gaz de protection est généralement de $0,50 à $1,50 par heure, selon le type de gaz et les prix locaux. Les consommables de fil (le cas échéant) engendrent des coûts supplémentaires en fonction du volume et du matériau. Le coût total d'exploitation par heure de soudage productive est généralement de $2,00 à $4,00 pour les consommables, l'énergie et le gaz combinés, contre $3,00 à $6,00, voire plus, pour les procédés de soudage à l'arc, hors coûts de main-d'œuvre qualifiée.
Outre ces coûts directs liés aux consommables, les machines de soudage laser nécessitent une maintenance périodique comprenant le nettoyage et le remplacement des composants optiques, le remplacement du tube laser après 8 000 à 10 000 heures de fonctionnement (un coût de $5 000 à $15 000 selon la puissance) et la maintenance du système de refroidissement. Ces coûts périodiques sont inférieurs au coût de main-d’œuvre qualifiée et continue du soudage à l’arc, mais doivent être pris en compte dans le modèle de coût total lors de l’évaluation de la rentabilité à long terme.
Analyse du retour sur investissement
Pour les ateliers de fabrication utilisant des machines de soudage laser à un taux d'utilisation suffisamment élevé pour assurer leur fonctionnement continu sur plusieurs équipes, le retour sur investissement est généralement de 18 à 36 mois, en tenant compte des économies réalisées sur les coûts de main-d'œuvre grâce à la réduction des salaires des soudeurs qualifiés et à la suppression des opérations de finition après soudage. Un atelier ayant investi dans une machine de soudage laser de $50 000, et réalisant des économies annuelles de $25 000 à $40 000 sur les coûts de main-d'œuvre et de finition grâce à la suppression des salaires des soudeurs qualifiés et des opérations de finition après soudage, amortira son investissement en 18 à 30 mois. Après cette période de retour sur investissement, la machine contribue au profit net tant qu'elle reste en service – soit une durée de vie économique de 10 à 15 ans pour les équipements laser à fibre modernes.
Le coût d'acquisition d'une machine de soudage laser est supérieur à celui d'un équipement de soudage à l'arc, mais les coûts d'exploitation par unité produite sont inférieurs grâce à la rapidité du soudage et à l'élimination des opérations de finition après soudage dans de nombreuses applications. Le soudage laser s'avère économiquement avantageux lorsque le volume de production est suffisamment élevé pour exploiter pleinement la capacité de l'équipement.
Exigences en gaz de soudage
Le soudage laser nécessite un gaz de protection pour protéger le bain de fusion et contrôler la découpe et l'oxydation, le choix du gaz dépendant du matériau soudé et des caractéristiques de soudure souhaitées.
Sélection du gaz en fonction du matériau
Pour le soudage de l'acier au carbone, on utilise souvent de l'air comprimé ou de l'oxygène comme gaz de protection, parfois mélangé à de l'azote dans des proportions spécifiques. Pour le soudage de l'acier inoxydable, l'argon est le gaz de protection standard, choisi pour son inertie et les surfaces exemptes d'oxydes qu'il permet d'obtenir. Pour le soudage de l'aluminium, l'argon est également le gaz standard, bien que de l'hélium soit parfois ajouté pour augmenter l'apport de chaleur sur les pièces plus épaisses. Pour les métaux réactifs tels que le titane, l'utilisation d'argon pur avec un gaz de protection supplémentaire est nécessaire afin d'éviter l'oxydation du bain de fusion et de la zone affectée thermiquement.
Pureté et débit du gaz
La pureté du gaz de protection influe directement sur la qualité de la soudure : un gaz contenant de la vapeur d’eau ou d’autres contaminants engendre des surfaces de soudure de qualité inférieure et une porosité sous-jacente. Pour les applications de précision, on utilise généralement un gaz de protection de qualité industrielle dont la teneur en humidité est inférieure à 20 ppm (parties par million). Le débit varie généralement de 15 à 30 litres par minute en fonction de la géométrie et des dimensions de la pièce, ainsi que de la puissance du générateur laser.
Considérations relatives aux coûts et à l'approvisionnement
Le gaz de protection peut provenir de bouteilles en vrac fournies par le prestataire, de générateurs d'azote liquide pour une production sur site, ou de sources d'air comprimé pour les applications où l'air comprimé est acceptable. L'approvisionnement en bouteilles en vrac est généralement plus économique pour les opérations continues à haut volume, tandis que la production de gaz liquide convient aux installations à très haut volume.
Les exigences en matière de gaz pour le soudage laser dépendent du matériau, des objectifs de qualité de soudure et des exigences de protection. Le choix du gaz, la vérification de sa pureté et le débit approprié sont essentiels pour atteindre la qualité de soudure souhaitée et constituent des considérations standard lors du réglage et du fonctionnement d'une machine de soudage laser.
Métaux compatibles avec le soudage laser
Les machines de soudage laser peuvent assembler une large gamme de métaux techniques, bien que les exigences et les défis spécifiques varient considérablement selon le type de matériau.
Acier Carbone
Acier Carbone Le soudage laser est aisé avec des générateurs laser à fibre utilisant l'oxygène ou l'air comme gaz de protection. Les vitesses de soudage sur acier au carbone sont élevées : généralement de 15 à 30 mètres par minute sur des tôles minces. La qualité des joints est excellente, avec une déformation minimale et une résistance optimale. L'acier au carbone est l'un des matériaux les plus faciles à souder au laser.
La facilité de soudage de l'acier au carbone s'explique par la combinaison idéale de propriétés de ce matériau pour le soudage laser : une réflectivité modérée assure un couplage énergétique efficace du générateur laser, une conductivité thermique adéquate permet une diffusion de la chaleur dans le matériau à des vitesses compatibles avec les vitesses de déplacement du laser, et la réaction du matériau aux cycles rapides de chauffage et de refroidissement produit des soudures aux propriétés prévisibles et présentant un minimum de défauts. Les ateliers de fabrication automobile, d'électroménager et industriels en général constatent que leurs travaux sur acier au carbone sont les plus faciles et les plus économiques à convertir au soudage laser.
Acier inoxydable
austénitique aciers inoxydables Les aciers inoxydables de la série 300 sont idéaux pour le soudage laser. La chaleur du générateur laser et la zone affectée thermiquement (ZAT) étroite sont particulièrement avantageuses pour l'acier inoxydable, car elles minimisent la sensibilisation (précipitation de carbure de chrome) qui peut se produire avec des ZAT plus larges lors du soudage à l'arc. L'acier inoxydable est un matériau de choix pour de nombreuses applications de soudage laser dans les équipements alimentaires, les dispositifs médicaux et la métallerie architecturale.
La sensibilisation de l'acier inoxydable se produit lorsque la zone affectée thermiquement (ZAT) atteint des températures comprises entre 450 °C et 900 °C lors du soudage à l'arc. Ce phénomène entraîne un appauvrissement en chrome du matériau de base, immédiatement adjacent à la soudure, et la précipitation de carbures de chrome. Cet appauvrissement crée des zones de résistance à la corrosion réduite, susceptibles d'induire une corrosion intergranulaire dans certains environnements. Le soudage laser, grâce à sa ZAT étroite, diminue considérablement le volume de matériau sensibilisé, ce qui en fait le procédé de choix pour les applications de l'acier inoxydable dans les équipements agroalimentaires, les dispositifs médicaux et les environnements marins où la résistance à la corrosion est essentielle.
Alliages d'aluminium
Aluminium Le soudage laser de l'aluminium présente à la fois des avantages et des défis. Sa conductivité thermique élevée exige une puissance laser suffisante pour assurer la pénétration, et sa réflectivité à la longueur d'onde de 1064 nm des lasers à fibre implique le recours à des générateurs laser de forte puissance ou à des techniques de modulation de faisceau spécifiques pour un soudage fiable. Une fois ces difficultés surmontées, l'aluminium se soude très bien à haute vitesse et avec une excellente qualité.
Le principal défi réside dans la réflectivité : l’aluminium réfléchit environ 90 % du rayonnement incident d’un générateur laser à 1064 nm à froid, et même lorsque la fusion commence, sa réflectivité diminue légèrement ; elle reste toutefois nettement supérieure à celle de l’acier. De ce fait, les générateurs laser fonctionnant à 1064 nm nécessitent des techniques spécifiques ou des niveaux de puissance plus élevés pour souder l’aluminium de manière fiable. Certains fabricants utilisent des générateurs laser à longueur d’onde verte (515 nm), que l’aluminium absorbe beaucoup plus efficacement, bien que ces derniers soient plus coûteux et moins répandus que les systèmes à fibre optique à 1064 nm. D’autres utilisent des techniques de modulation ou d’impulsion du faisceau pour amorcer et maintenir une soudure homogène. Le soudage de l’aluminium par laser à fibre est donc plus spécialisé que le soudage de l’acier au carbone ou de l’acier inoxydable, et requiert une configuration d’équipement spécifique ainsi qu’une expertise de l’opérateur.
Titane
Le titane et ses alliages peuvent être soudés efficacement au laser, notamment pour les applications aérospatiales où la combinaison d'une distorsion minimale et de soudures de haute qualité est essentielle. Le titane nécessite une protection par gaz inerte et parfois des configurations spécifiques de générateur laser à fibre, mais il s'agit d'un matériau éprouvé pour le soudage laser. La réactivité du titane à haute température exige une protection complète contre la contamination atmosphérique pendant et après le soudage : il faut donc utiliser un gaz inerte au point de soudure, des protections en aval pour protéger le bain de fusion en refroidissement, et parfois un gaz de protection sous la pièce à souder. Ces précautions permettent d'obtenir une qualité de soudure exceptionnelle : le soudage laser du titane de qualité aérospatiale produit des soudures aux propriétés mécaniques et à la microstructure supérieures à celles obtenues par soudage à l'arc, ce qui fait du soudage laser le procédé de choix pour les applications aérospatiales critiques.
Cuivre et Laiton
Alliages de nickel
Dans les applications aérospatiales, les superalliages à base de nickel et les alliages de nickel résistants à la corrosion sont soudés au laser, car la combinaison d'une distorsion minimale, d'une sensibilisation minimale dans la zone affectée thermiquement et de soudures de haute qualité rend le soudage laser préférable au soudage à l'arc.
Le soudage laser est compatible avec une large gamme de métaux techniques, notamment l'acier au carbone, l'acier inoxydable, l'aluminium, le titane et les alliages de nickel. Le cuivre et le laiton présentent des défis particuliers, nécessitant une puissance plus élevée ou des longueurs d'onde spécifiques pour le générateur laser. La réussite du soudage laser, quel que soit le matériau, repose sur une puissance de générateur laser adaptée, le choix d'un gaz de protection approprié et l'optimisation des paramètres de procédé. La possibilité de souder différents types de matériaux sur une même machine, par simple modification des paramètres plutôt que de l'équipement, constitue un avantage pratique majeur du soudage laser pour les ateliers et les sous-traitants confrontés à une grande diversité de matériaux.
Applications du soudage laser
Le soudage laser s'est imposé dans plusieurs grands secteurs industriels où sa rapidité, sa précision et ses caractéristiques de faible distorsion correspondent parfaitement aux exigences de production.
Industrie automobile
L'industrie automobile représente le plus grand marché mondial des machines de soudage laser, avec des applications telles que l'assemblage de panneaux de carrosserie, le soudage des boîtiers de batterie pour véhicules électriques, l'assemblage des armatures de sièges, le soudage des carters de transmission et la fabrication de composants de précision. La combinaison de volumes de production élevés, de matériaux d'épaisseur faible à moyenne, de tolérances dimensionnelles serrées et de l'exigence d'une distorsion minimale fait du soudage laser la technologie dominante dans ces applications.
Dans la fabrication des panneaux de carrosserie automobile, le soudage laser à fibre est devenu la norme chez les principaux constructeurs et équipementiers de rang 1, remplaçant le soudage à l'arc sur les lignes de production à haut volume. L'avantage en termes de rapidité – combinant la vitesse du soudage laser et le positionnement robotisé – permet des cadences de production de 60 à 100 pièces par heure et par poste de soudage, un débit inaccessible aux procédés de soudage à l'arc. Pour les boîtiers de batteries des véhicules électriques, le soudage laser est quasiment la seule technologie utilisée, plébiscitée pour sa capacité à réaliser des joints hermétiques avec un apport de chaleur minimal aux composants internes de la batterie et une géométrie de soudure constante et reproductible sur des milliers d'unités.
Fabrication électronique
Le soudage laser est largement utilisé dans la fabrication électronique pour assembler des boîtiers en acier inoxydable et en aluminium, fixer des composants de précision avec une distorsion thermique minimale, souder des joints hermétiques sur les boîtiers électroniques et assembler des métaux différents dans les composants électroniques. La précision et le faible apport de chaleur offerts par le soudage laser sont particulièrement précieux dans les applications où il est impératif d'éviter tout dommage thermique aux composants électroniques sensibles.
Fabrication de dispositifs médicaux
Les fabricants de dispositifs médicaux utilisent largement le soudage laser pour le soudage des boîtiers en acier inoxydable, l'assemblage des instruments chirurgicaux, le scellement hermétique des dispositifs implantables et la fabrication de composants de précision. La capacité à réaliser des soudures propres et exemptes d'oxydes sur l'acier inoxydable, avec une finition minimale après soudage, est particulièrement précieuse dans les applications médicales où la propreté de surface et l'aspect des soudures sont des critères de qualité essentiels.
Dans la production moderne, les instruments chirurgicaux — pinces, clamps, ciseaux à composants soudés — sont fabriqués presque exclusivement par soudage laser. La précision de cette technique permet d'assembler des pièces chirurgicales aux géométries délicates sans déformation, la zone affectée thermiquement (ZAT) minimale préserve les propriétés de trempe et de performance de l'acier inoxydable à outils, et la propreté des surfaces de soudure répond aux exigences de stérilisation et de biocompatibilité des dispositifs médicaux. Pour les dispositifs implantables, où l'étanchéité est une exigence de sécurité, la capacité du soudage laser à produire des soudures homogènes et sans défaut est une obligation réglementaire, et non une simple préférence.
Aéronautique et Défense
Dans le secteur aérospatial, le soudage laser trouve des applications telles que le soudage de précision des alliages de titane sur les composants de moteurs d'avion, le soudage de l'acier inoxydable dans la structure des cellules et l'assemblage de métaux dissemblables. La combinaison d'une distorsion minimale et de soudures de haute qualité rend le soudage laser préférable à d'autres procédés. L'industrie aérospatiale apprécie particulièrement la capacité du soudage laser à minimiser la zone affectée thermiquement sur les alliages réactifs et sa compatibilité avec les cellules de production automatisées.
Le soudage laser est devenu la technologie dominante pour la production en grande série de matériaux d'épaisseur faible à moyenne dans les secteurs de l'automobile, de l'électronique, des dispositifs médicaux et de l'aérospatiale. Ces industries représentent les plus importants marchés pour les machines de soudage laser et les applications où la rapidité, la précision et la faible distorsion du soudage laser offrent les avantages les plus significatifs.
Risques associés au soudage au laser
Les machines de soudage laser présentent un ensemble spécifique de risques, distincts de ceux du soudage à l'arc traditionnel, et nécessitent des mesures de contrôle appropriées.
Risque de rayonnement laser
Les générateurs laser à fibre fonctionnant à une longueur d'onde de 1064 nm produisent un rayonnement proche infrarouge qui traverse l'œil et se focalise sur la rétine. L'exposition directe ou indirecte, par réflexion spéculaire, d'un œil non protégé peut provoquer des lésions rétiniennes immédiates et potentiellement permanentes. Le mécanisme de la lésion diffère de celui des brûlures superficielles : l'énergie proche infrarouge traverse la surface de l'œil et se focalise sur la rétine en profondeur, causant des lésions thermiques au point focal avant même que le réflexe de clignement protecteur ne puisse se produire. Dans les machines de soudage laser entièrement fermées, l'enceinte confine le faisceau pendant le fonctionnement normal, réduisant ainsi le niveau de risque. Lors de travaux à faisceau ouvert, d'alignement ou de maintenance, le port de lunettes de sécurité laser adaptées à la longueur d'onde et à la densité optique spécifiques est indispensable. Les surfaces réfléchissantes présentes dans la zone de travail (éléments métalliques polis, miroirs, voire bijoux) peuvent dévier le faisceau de manière inattendue ; c'est pourquoi la maîtrise des objets réfléchissants est une pratique de sécurité essentielle dans les installations utilisant des lasers à faisceau ouvert.
Risques liés à la chaleur et aux fumées
Le faisceau focalisé du générateur laser produit une chaleur intense et localisée, générant des fumées et des particules issues de la vaporisation des matériaux et du chauffage des surfaces. Une ventilation adéquate avec extraction des fumées est essentielle, notamment lors du soudage de matériaux dégageant des fumées dangereuses, tels que les alliages contenant du zinc (matériaux galvanisés). Un système d'extraction adapté au profil d'émissions spécifique des fumées des matériaux soudés est indispensable.
Les différents matériaux produisent des profils de fumées différents, nécessitant des méthodes d'extraction spécifiques. Le soudage de l'acier galvanisé (zincifié) génère des fumées d'oxyde de zinc pouvant provoquer la fièvre des fondeurs en cas d'inhalation ; une extraction locale est donc indispensable au point de soudure. Le soudage de l'acier inoxydable produit principalement des oxydes de fer et de chrome, avec des concentrations minimales de composants dangereux si la ventilation est adéquate. Le soudage de l'aluminium produit des particules d'oxyde d'aluminium, principalement des poussières gênantes, mais qui nécessitent néanmoins une extraction locale pour préserver la qualité de l'air. Les fumées de soudage laser sont généralement moins volumineuses que celles du soudage à l'arc en raison de la plus petite zone d'apport de chaleur, mais l'extraction locale reste essentielle pour la santé des opérateurs et la conformité de l'établissement aux normes de qualité de l'air au travail.
Risque électrique
Les machines de soudage laser intègrent des systèmes électriques haute tension pour l'alimentation du générateur laser et d'autres composants, fournissant un courant élevé à l'ensemble générateur laser. La mise en œuvre de mesures de sécurité électrique appropriées est essentielle ; celles-ci comprennent la mise à la terre correcte des équipements, le confinement des composants électriques dans des boîtiers de protection et la présence de personnel formé pour l'utilisation des systèmes électriques. Seuls des techniciens électriciens qualifiés sont autorisés à intervenir sur les composants d'alimentation ou les circuits haute tension. Les opérateurs ne doivent ni ouvrir le boîtier d'alimentation du laser ni tenter de dépannage électrique, se contentant de vérifier que l'alimentation est activée et que les connexions sont bien serrées.
Risque d'incendie
Bien que moins prononcé que lors de la découpe laser, le soudage laser peut générer une chaleur localisée suffisante pour enflammer des matériaux combustibles. L'utilisation d'équipements d'extinction d'incendie adaptés, la propreté de l'espace de travail et la sensibilisation aux risques d'incendie sont des précautions indispensables.
Risque mécanique
Les pièces mobiles des machines de soudage laser (bras robotisés, portiques CNC et systèmes de contrôle de mouvement) présentent des risques de pincement et d'écrasement. Il est donc essentiel de mettre en place des protections de machines appropriées, des systèmes d'arrêt d'urgence et une formation adéquate des opérateurs.
Les machines de soudage laser présentent des risques spécifiques liés au rayonnement laser, à la chaleur et aux fumées, aux composants électriques, aux risques d'incendie et aux mouvements mécaniques. Des mesures de contrôle appropriées, telles que le confinement de la machine, le port de lunettes de sécurité laser, la ventilation, la protection électrique et les protections mécaniques, sont essentielles pour un fonctionnement en toute sécurité.
Matériaux d'apport en soudage laser
Le soudage laser peut être réalisé avec ou sans matériau d'apport, selon la conception du joint et les exigences métallurgiques.
Soudage autogène
De nombreuses applications de soudage laser sont réalisées sans métal d'apport, le bain de fusion étant formé par le matériau de base. Cette technique convient aux assemblages où l'écart entre les pièces est minimal et où la composition du matériau de base répond aux exigences de service.
Soudage laser à fil
Certaines machines de soudage laser intègrent des mécanismes d'alimentation en fil qui introduisent le fil d'apport dans le bain de fusion. Cela permet à l'opérateur d'ajuster la composition du métal de soudure, de combler des écarts plus importants entre les pièces et de contrôler la hauteur et la largeur du cordon de soudure avec une plus grande précision qu'en soudage autogène.
Sélection du matériau de remplissage
Lorsqu'on utilise un fil d'apport, sa composition doit être identique ou supérieure à celle du matériau de base. On utilise du fil d'apport en acier inoxydable pour le soudage de l'acier inoxydable, du fil d'apport en acier doux pour l'acier au carbone et du fil d'apport en aluminium pour l'aluminium. Le diamètre du fil et la vitesse d'avance doivent être optimisés en fonction de la puissance et de la vitesse de déplacement de la machine de soudage laser.
Le soudage laser peut être réalisé en mode autogène ou avec apport de fil, selon la conception de l'assemblage et les exigences métallurgiques. Le soudage laser à fil offre un contrôle accru du procédé et une plus grande flexibilité en matière de composition des matériaux par rapport au soudage autogène.
Maintenance et entretien des machines de soudage laser
Un entretien régulier et des procédures d'exploitation rigoureuses sont essentiels pour garantir la fiabilité et les performances des machines de soudage laser pendant des années de fonctionnement productif.
Nettoyage régulier
Le chemin optique de la machine de soudage laser, y compris les miroirs et les lentilles, doit être inspecté régulièrement et nettoyé de la poussière, des projections de soudure et des dépôts d'oxydation qui s'accumulent pendant le fonctionnement. La fréquence de nettoyage dépend des matériaux soudés et du volume de production ; pour les opérations à haut volume de soudage de matériaux générant une quantité importante de particules, un nettoyage quotidien peut être nécessaire. Des optiques propres sont essentielles au maintien de la puissance du générateur laser et à la qualité de la soudure.
Lors du soudage de l'acier inoxydable, de fines particules se déposent sur les surfaces optiques. Pour le soudage de l'aluminium, la poussière d'oxyde d'aluminium peut former un revêtement qui absorbe l'énergie du générateur laser et réduit la puissance de sortie. Sur des matériaux comme l'acier zingué, des particules d'oxyde de zinc peuvent s'accumuler sur les surfaces optiques. Dans chacun de ces cas, la puissance délivrée à la soudure diminue de 10 à 30 %, voire plus, si l'accumulation est négligée. Un nettoyage régulier, à l'aide de produits de nettoyage spécifiques à l'optique et en évitant tout contact direct avec les doigts, constitue une opération d'entretien simple qui permet de prévenir la plupart des pertes de puissance des machines de soudage laser.
Vérifications d'alignement
L'alignement du trajet optique doit être vérifié périodiquement à l'aide d'une procédure de test d'alignement du faisceau. Un désalignement peut être dû à des cycles thermiques, des vibrations ou des chocs mécaniques. Un réalignement rapide permet d'éviter toute dégradation des performances. De nombreux opérateurs de machines de soudage laser effectuent ce contrôle chaque semaine ou chaque mois dans le cadre de la maintenance courante. La procédure d'alignement consiste généralement à marquer la position du faisceau sur du ruban adhésif ou du papier de marquage en plusieurs points de la zone de soudage et à comparer ces marques à l'axe de la buse. Tout décalage indique un désalignement nécessitant une correction. Pour les opérateurs non familiarisés avec les procédures d'alignement, le manuel d'entretien du fabricant fournit des instructions détaillées, ou le support technique du fabricant peut les accompagner tout au long de la procédure par téléphone ou visioconférence.
Entretien du système de refroidissement
Le système de refroidissement du générateur laser nécessite une surveillance régulière. La qualité de l'eau doit être contrôlée et il est recommandé d'utiliser de l'eau distillée plutôt que de l'eau du robinet afin d'éviter l'accumulation de minéraux. Le refroidisseur doit être inspecté régulièrement pour vérifier son bon fonctionnement et l'efficacité de son évacuation de la chaleur. Les relevés de température doivent être contrôlés afin de s'assurer que le générateur laser fonctionne dans sa plage thermique spécifiée.
Étalonnage et vérification des paramètres
Les paramètres de la machine de soudage laser doivent être vérifiés périodiquement afin de garantir leur optimisation pour la charge de production actuelle. La puissance de sortie doit être mesurée à intervalles réguliers à l'aide d'un wattmètre laser pour vérifier que les performances du générateur laser ne descendent pas en dessous des seuils acceptables.
Inspection de routine
L'inspection visuelle régulière de la machine de soudage laser doit porter sur l'état des composants optiques, les signes de fuite du système de refroidissement, l'intégrité des connexions électriques, le fonctionnement des dispositifs de sécurité et d'arrêt d'urgence, ainsi que la propreté générale de la machine. La plupart des fabricants recommandent une inspection mensuelle dans le cadre de la maintenance courante.
La maintenance des machines de soudage laser comprend le nettoyage régulier des composants optiques, la vérification de l'alignement, l'entretien du système de refroidissement, le calibrage des paramètres et l'inspection de routine des systèmes de sécurité et de l'état général de la machine. Un programme de maintenance structuré prévient la plupart des dégradations de performance et prolonge considérablement la durée de vie de l'équipement.
Résumé
Ce guide complet a couvert l'ensemble du paysage technologique des machines de soudage laser — depuis les avantages fondamentaux qui rendent le soudage laser attrayant pour les applications de précision à grand volume, en passant par les limitations réelles qui définissent quand d'autres procédés sont plus appropriés, en passant par l'analyse économique qui détermine la rentabilité d'un investissement dans le soudage laser, en passant par les exigences opérationnelles, y compris le choix du gaz, la compatibilité des matériaux et les contrôles de sécurité, jusqu'aux pratiques de maintenance qui assurent des performances fiables pendant des années d'exploitation productive.
Le message principal est que les machines de soudage laser sont des équipements très performants, optimisés pour un ensemble spécifique d'applications qui représentent la majorité des assemblages industriels dans plusieurs secteurs clés. Dans les applications impliquant des volumes de production élevés, des matériaux d'épaisseur faible à moyenne, des tolérances dimensionnelles serrées, des exigences de distorsion minimales et des matériaux pour lesquels la zone affectée thermiquement minimale du soudage laser est particulièrement précieuse, la technologie de soudage laser offre des avantages considérables en termes de rapidité, de constance de la qualité, de compatibilité avec l'automatisation et, souvent, de coût total de possession.
Le soudage laser n'est pas adapté aux petites séries sur mesure, aux matériaux très épais dépassant la capacité de pénétration des générateurs laser disponibles, aux matériaux exigeant un contrôle précis de la composition du métal d'apport pour des raisons métallurgiques, ni aux applications où l'investissement initial n'est pas justifié par le volume de production disponible. Dans ces cas, le soudage à l'arc traditionnel demeure le procédé de choix.
Pour les entreprises de fabrication qui envisagent une transition technologique, le cadre décisionnel doit inclure une analyse économique approfondie prenant en compte le coût d'investissement, le coût d'exploitation par unité produite, les écarts de coûts de main-d'œuvre, la réduction des coûts de post-traitement, ainsi que la valeur ajoutée d'une qualité plus constante et d'une distorsion réduite. Lorsque cette analyse est menée avec rigueur et que le volume de production est suffisamment élevé pour exploiter pleinement la capacité de la machine de soudage laser, l'investissement est généralement rentabilisé en 18 à 36 mois.
Le paysage technologique du soudage laser continue d'évoluer : les générateurs laser à fibre de forte puissance deviennent plus abordables, les technologies de mise en forme du faisceau améliorent les performances sur des matériaux difficiles comme l'aluminium et le cuivre, et l'automatisation intégrée rend les systèmes de soudage laser plus accessibles aux PME. Pour les nouveaux ateliers ou ceux qui prévoient une transition technologique dans les cinq prochaines années, l'étude des capacités de soudage laser pour leur production principale est de plus en plus une nécessité concurrentielle plutôt qu'une simple optimisation.
Obtenez des solutions de soudage laser
La mise en œuvre de la technologie de soudage laser nécessite de sélectionner la configuration de machine appropriée et d'établir des procédures opérationnelles garantissant des performances de haute qualité constantes dès la première production.
AccTek Laser est un fabricant professionnel d'équipements de soudage laser, fort d'une expérience de plus de dix ans dans le secteur. L'entreprise se spécialise dans l'accompagnement des industriels, des entreprises d'usinage de précision et des ateliers de soudage pour la mise en œuvre réussie de la technologie de soudage laser sur une large gamme de matériaux et d'applications. Son catalogue de produits comprend : des soudeuses laser à fibre portables (1 500 W et 2 000 W) conçues pour le soudage flexible en atelier et l'assemblage de composants de précision ; des systèmes de soudage laser à fil automatisés pour les applications nécessitant des matériaux d'apport et un contrôle métallurgique précis ; des systèmes de soudage laser de table et de poste de travail pour la fabrication de pièces de précision ; et des systèmes de soudage laser robotisés entièrement intégrés, équipés de bras robotisés articulés à six axes, adaptés à la production automatisée en grande série.
Tous les systèmes utilisent des lasers à fibre haute performance de marques mondialement reconnues, telles que Raycus, JPT et IPG, avec une puissance de sortie allant de 1 000 W à 6 000 W afin de répondre à divers besoins opérationnels. L’ensemble de la gamme est certifié CE et FDA, garantissant ainsi sa conformité aux normes internationales de sécurité et de performance.
Le cadre de service complet comprend une évaluation préalable de l'application et une analyse de faisabilité du processus pour des matériaux et des configurations d'assemblage spécifiques, une installation et une mise en service professionnelles avec une intégration complète du système, une formation complète des opérateurs couvrant à la fois le fonctionnement de routine et le dépannage de base, l'optimisation des paramètres pour des matériaux et des exigences de production spécifiques, un approvisionnement compétitif en pièces de rechange pour les consommables et les composants de remplacement, et un support technique après-vente réactif garantissant que les systèmes de soudage laser continuent de fonctionner de manière fiable et productive tout au long de leur durée de vie.
Coordonnées
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zone A, zone industrielle de Lunzhen, ville de Yucheng, province du Shandong.
Obtenez des solutions laser