


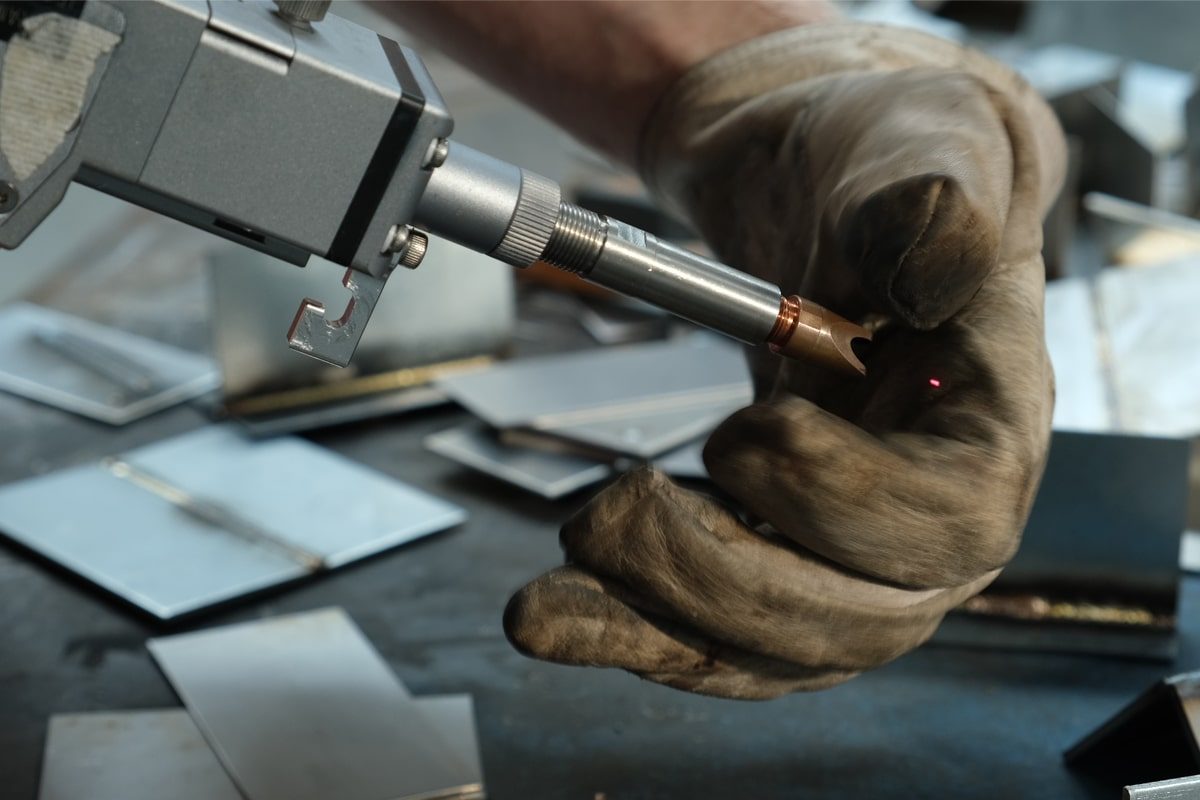
Lézeres hegesztőgépek: Átfogó útmutató
A lézerhegesztés az elmúlt két évtizedben a fémillesztési technológia egyik legjelentősebb újításává vált, alapvetően megváltoztatva a precíziós megmunkálás gazdaságosságát és minőségét. Míg a hagyományos ívhegesztési eljárások, mint például a TIG és a MIG évtizedekig domináltak, a száloptikai lézergenerátorok ma már olyan illesztési sebességet, behatolási pontosságot és hőhatásövezet-szabályozást tesznek lehetővé, amelyet a hagyományos eljárások nem tudnak elérni. A lézerhegesztő gépek azonban jelentős tőkebefektetést jelentenek, eltérő üzemeltetési szempontokat igényelnek, mint az ívhegesztés, és számos különálló műszaki követelményt és biztonsági szempontot támasztanak, amelyeket a gyártóműhelyeknek meg kell érteniük a technológiai átállás előtt.
Ez az átfogó útmutató gyártómérnökök, műhelyvezetők és berendezésvásárlók számára készült, akik először értékelik a lézerhegesztési technológiát, vagy szeretnék elmélyíteni ismereteiket a szálas lézeres hegesztőgépek működéséről, az összeilleszthető anyagokról, az üzemeltetési költségekről, a veszélyekről, és arról, hogyan kell karbantartani őket a megbízható, hosszú távú teljesítmény érdekében. Az útmutató ismerteti az alapvető technológiát, a lézerhegesztést bizonyos alkalmazásokban vonzóvá tevő valódi előnyöket, a technológiai döntést megalapozó valódi korlátokat és hátrányokat, a telepítési és üzemeltetési költségeket, a hegeszthető fémek választékát, azokat az alkalmazásokat, ahol a lézerhegesztés dominanciát vagy erős jelenlétet ért el, a lézertechnológiára vonatkozó biztonsági szempontokat, valamint a lézerhegesztő berendezések megbízhatóságát fenntartó karbantartási és üzemeltetési legjobb gyakorlatokat.
A cél gyakorlatias, tényszerű információk nyújtása, amelyek lehetővé teszik a megalapozott döntéshozatalt – sem a lézerhegesztés univerzális megoldásként való túlzásba vitelével, sem pedig speciális réstechnológiaként való elutasításával. A lézerhegesztő gépek egyik sem; inkább nagy teljesítményű berendezések, amelyeket specifikus alkalmazási profilokra optimalizáltak, és amelyek számos ágazatban az ipari illesztések nagy részét képviselik. A lézerhegesztés képességeinek, képességeinek, költségeinek, valamint biztonságos üzemeltetésének és karbantartásának megértése képezi az alapot a technológiai döntésekhez, amelyek az elkövetkező években a gyártóüzemek javát szolgálják.
Tartalomjegyzék
A lézeres hegesztés előnyei
Lézeres hegesztőgépek valódi műszaki és gazdasági előnyöket kínálnak az ívhegesztési eljárásokkal szemben olyan alkalmazásokban, ahol ezek az előnyök összhangban vannak a termelési követelményekkel. Ez a szakasz részletesen megvizsgálja az egyes főbb előnyöket.
Precizitás és pontosság
A száloptikás lézergenerátor fókuszált sugara a munkadarabon 0,2–0,8 mm-es pontátmérőket ér el az optikai konfigurációtól függően, így hasonlóan keskeny szélességű hegesztéseket hoz létre. Ez a pontosság lehetővé teszi az olyan helyeken és alkatrész-részleteken történő illesztést, amelyekhez az ívhegesztéssel nem lehet hozzáférni a szomszédos alkatrészek hőkárosodásának kockázata nélkül. A hegesztési keresztmetszet programozott lézerhegesztőgép futtatásakor alkatrészről alkatrészre nagymértékben megismételhető, ami olyan méretkonzisztenciát eredményez, amelyet kézi TIG hegesztéssel nehéz elérni.
A lézerhegesztés melletti hőhatásövezet minimalizálódik a koncentrált energiabevitel és a nagy haladási sebesség miatt, ami azt jelenti, hogy az alapanyag tulajdonságai jobban megőrződnek a hegesztés körüli területen. Ez különösen fontos azoknál az anyagoknál és alkalmazásoknál, ahol a hőhatásövezet tulajdonságai közvetlenül befolyásolják a szolgáltatás teljesítményét. Az orvostechnikai eszközök és a repülőgépipari alkalmazások esetében ez a pontosság szó szerint versenyszükséglet – az alternatív ívhegesztési eljárások szélesebb hőhatásövezetet és nagyobb hegesztési variabilitást eredményeznek, ami nem felel meg a szabályozott iparágak szigorú minőségi követelményeinek. A lézerhegesztés az előnyben részesített eljárás ezekben az alkalmazásokban, különösen a pontosság és az általa nyújtott következetesség miatt.
Sebesség és Hatékonyság
A lézerhegesztés ötször-negyvenszer gyorsabban halad végig a varraton, mint a kézi TIG hegesztés hasonló anyagok és vastagságok esetén. 2 mm-es rozsdamentes acélon – amely az orvostechnikai eszközök és az élelmiszeripari berendezések gyártásában mércét jelent – a lézerhegesztés percenként 8-15 métert ér el, szemben a TIG 0,3-0,8 méteres percenkénti sebességével. Ez a sebességelőny közvetlenül megsokszorozza a hegesztőállomásonkénti és óránkénti termelékenységet. Egy olyan üzemben, amely nagy mennyiségben gyárt autóipari karosszériaelemeket, orvostechnikai eszközök házait vagy elektronikus burkolatokat, a lézerhegesztés és a TIG hegesztés közötti sebességkülönbség az egyetlen kereskedelmi szempontból legjelentősebb tényező, amely meghatározza a termelési kapacitást és az egységnyi munkaerőköltséget.
Az energiahatékonyság a lézerhegesztésnél is kiemelkedő: a száloptikai generátor 30-45 százalékos elektromos-optikai átalakítási hatásfoka azt jelenti, hogy az elektromos bemenet jelentős része hasznos lézerteljesítményré válik, ahelyett, hogy hulladékhőként elpárologna, mint sok ívhegesztési eljárásnál. Ez a hatékonyság alacsonyabb üzemi energiaköltséget eredményez méterenként, ami hozzájárul a lézerhegesztés teljes fenntartási költségelőnyéhez nagy volumenű termelési környezetben.
Minimális hőhatásövezet
A lézerhegesztés keskeny hőhatásövezete – amely gyakran kevesebb, mint 1-2 mm a hegesztési középvonal mindkét oldalán, szemben az ívhegesztések 3-10 mm-es vagy annál nagyobb értékével – mélyreható következményekkel jár a torzulás, a mechanikai tulajdonságok és a hegesztés utáni megmunkálás szempontjából. A lézerhegesztéssel hegesztett alkatrészek kisebb hőtorzulást mutatnak, kevesebb vagy semmilyen hegesztés utáni egyengetést nem igényelnek, és a teljes keresztmetszetben konzisztensebb mechanikai tulajdonságokkal rendelkeznek, mint az ívhegesztett alkatrészek.
Vékonylemezes alkalmazásoknál ez a hőhatásövezet (HAZ) előny különösen értékes. Egy TIG hegesztéssel hegesztett rozsdamentes acél panel hegesztés után 10-30 perces egyengetést és simítást igényelhet az összeszereléshez szükséges síkfelület visszaállításához. Ugyanez a lézerhegesztéssel hegesztett panel síkban kerül ki a hegesztőállomásról, és készen áll a következő gyártási lépésre. Ez az egyetlen különbség – a hegesztés utáni egyengetési munkaerő kiküszöbölése – gyakran $1 - $5 költségmegtakarítást jelent alkatrészenként nagy volumenű gyártás esetén. A repülőgépiparban és az orvostechnikai eszközökben használt anyagoknál, ahol a szenzibilizáció (króm-karbidok kicsapódása rozsdamentes acélban) ronthatja a korrózióállóságot a hőhatásövezetben, a lézerhegesztés szűk hőhatásövezete inkább technikai szükségszerűség, mint kényelem.
Sokoldalúság és automatizálási integráció
A lézerhegesztő gépek könnyen integrálhatók robotkarokkal, CNC portálokkal és automatizált gyártócellákkal. Az érintésmentes folyamat – amelyben a hegesztőfej több centiméter távolságot tart a munkadarabtól – lehetővé teszi a fej számára, hogy összetett, háromdimenziós hegesztési útvonalakat kövessen anélkül, hogy a mechanikai folyamatoknál figyelembe kellene venni az érintkezési erőt. Az automatizált lézerhegesztő cellák rutinszerűen elérik a 80 százalék feletti lézer-bekapcsolási időt, kihasználva a lézergenerátor sebességelőnyét a hosszabb, felügyelet nélküli működés során.
Ez az automatizálási képesség alapvetően eltér az ívhegesztés automatizálásától. Létezik és használják az iparban a TIG hegesztőrobotokat. Ennek ellenére a programozás összetettsége és a folyamat érzékenysége az illesztési illesztésekre és a hőhatásokra azt jelenti, hogy az automatizált TIG hegesztés a legpraktikusabb fix, nagy volumenű, konzisztens illesztési geometriájú munkákhoz. A lézerhegesztés automatizálása rugalmasabb, és a illesztési geometriák és munkadarab-variációk szélesebb skáláját képes kezelni. Azoknál a létesítményeknél, amelyek több műszakban termelnek éjszakai felügyelet nélküli működéssel, a lézerhegesztés automatizálása lehetővé teszi a munkaerőmentes termelést az éjszakai műszakokban, megsokszorozva a rendelkezésre álló termelési kapacitást a munkaerőköltségek arányos növekedése nélkül.
Kapcsolatfelvétel nélküli folyamat
Mivel a lézergenerátor nyalábja a hegesztési pontot a hegesztőfej és a munkadarab közötti fizikai érintkezés nélkül éri el, a fej nem kopik a mechanikai kölcsönhatás miatt, és pontosan pozicionálható a mechanikai folyamatokhoz hasonló erőhatás okozta kopás nélkül. Ez különösen értékes a kényes összeszereléseknél, ahol bármilyen mechanikai érintkezési erő deformálhatja az alkatrészt.
A lézerhegesztő gépek valódi műszaki előnyöket kínálnak a pontosság, a sebesség, a hőkezelés, az automatizálási kompatibilitás és a folyamattisztaság terén. Ezek az előnyök a vékony és közepes vastagságú anyagokat, a nagy gyártási volumeneket és az olyan alkatrészeket érintő alkalmazásokban a leghatásosabbak, ahol a méretkonzisztencia és a minimális torzulás minőségi követelmény. Az ilyen profiloknak megfelelő létesítmények számára a lézerhegesztés nem luxusopció, hanem egy olyan technológia, amely egyre inkább szükségessé válik, ahogy a termelési igények fokozódnak és a minőségi követelmények szigorodnak.
A lézeres hegesztés hátrányai
A lézerhegesztési technológiának valódi korlátai és hátrányai vannak, amelyeket fontos megérteni a teljes technológiai értékelés részeként. Ezek a hátrányok nem teszik a lézerhegesztést alkalmatlanná az optimális alkalmazásokhoz, de meghatározzák azokat a kontextusokat, ahol más eljárások megfelelőbbek.
Kezdeti beruházási költség
Egy lézeres hegesztőgép tőkeköltsége – az alapvető kézi szálas lézeres hegesztőgép $20 000-től egy teljesen integrált robotcella $80 000-ig vagy még többig terjed – lényegesen magasabb, mint a hasonló ívhegesztő berendezések költsége. Ez a kezdeti beruházás küszöbértéket jelent a kisebb volumenű gyártási műveletek számára, és gondos gazdasági indoklást igényel a termelési volumen és a költségmegtakarítási potenciál alapján. Egy komplett TIG hegesztőállomás áramforrással, vízhűtéssel és munkaállomással teljesen felszerelhető $5000 és $15 000 közötti költséggel, ami a lézerhegesztést háromszor-ötszörösére növeli. Ez a tőkekülönbség valós, és ez a fő oka annak, hogy sok műhely és kis volumenű gyártó továbbra is az ívhegesztésre támaszkodik a lézerhegesztés sebesség- és minőségi előnyei ellenére.
Képességkövetelmények és képzési idő
Bár a lézerhegesztés kevesebb előzetes hegesztési tapasztalatot igényel, mint a kézi TIG hegesztés, a folyamat beállítása, a mozgásvezérlő rendszer programozása és a paraméterproblémák elhárítása több műszaki ismeretet igényel, mint egy lézerhegesztőgép egyszerű kezelése egy előre beprogramozott feladaton. A folyamat beállításához és programozásához meredekebb tanulási görbe szükséges, bár a kezelési készségekre vonatkozó követelmény alacsonyabb.
Egy előzetes hegesztési tapasztalattal nem rendelkező kezelő 4-8 órán belül megtanulhat előre programozott lézerhegesztési ciklust futtatni, és konzisztens eredményeket produkálni. Ez drámaian gyorsabb, mint a TIG hegesztési kompetencia elsajátításához szükséges hónapok vagy évek. Amikor azonban problémák merülnek fel – amikor új anyagot vagy vastagságot vezetnek be, és a meglévő paraméterek nem működnek, vagy amikor a kötés geometriája eltér a korábbi munkáktól –, a hibaelhárítás és a paraméterek optimalizálása több műszaki ismeretet igényel, mint az ívhegesztés. Egy TIG hegesztő gyakran érzékeli a problémát tapintás és hang alapján, és intuitív módon beállítja a beállításokat. A lézerhegesztő gép kezelőjének meg kell értenie a lézerteljesítmény, a haladási sebesség, a fókuszpozíció és a segédgáznyomás közötti kölcsönhatást, és képesnek kell lennie a paraméterek módszeres módosítására a teljesítmény optimalizálása érdekében. Ez a műszaki ismeretekre vonatkozó követelmény a lézerhegesztés alacsonyabb kezelési készségküszöbének hátránya.
Korlátozott vastagsági tartomány
A közepes teljesítményű szálas lézergenerátorok (1500 W-tól 3000 W-ig) 3-10 mm vastag rozsdamentes acélba, szénacélba vagy alumíniumba tudnak behatolni, de vastagabb anyagokkal már nehezen tudnak dolgozni. A 10-15 mm-nél nagyobb anyagok egymenetes hegesztését igénylő alkalmazásokhoz jellemzően 6000 W-os vagy nagyobb teljesítményű lézergenerátorokra van szükség, vagy olyan többmenetes lézerhegesztési eljárásokra, amelyek csökkentik a sebességelőnyt az egymenetes ívhegesztéshez képest.
Fényvisszaverő anyagok
A nagy fényvisszaverő képességű fémek – különösen a réz és a sárgaréz – kihívást jelentenek az 1064 nm-es szálas lézergenerátorok számára, mivel a sugár jelentős része visszaverődik, nem pedig elnyelődik. Ezekhez az anyagokhoz speciális, nagy teljesítményű, védőoptikával ellátott lézergenerátor-konfigurációkra, zöld hullámhosszú lézergenerátorokra vagy több lézergenerátoros rendszerekre van szükség.
Biztonsági és veszélyességi profil
A lézerhegesztés a hagyományos hegesztési veszélyek, például a hő, a füst és a tűz mellett olyan sugárzási veszélyeket is jelent, amelyek az ívhegesztésben nem fordulnak elő. A biztonságos üzemeltetéshez elengedhetetlen a gép megfelelő burkolata, a kezelő képzése és a fényvisszaverő felületek ellenőrzése.
A lézerhegesztés hátrányai közé tartozik a magasabb tőkeköltség, a meredekebb beállítási és programozási tanulási görbe, a korlátozott behatolási mélység nagyon vastag anyagoknál, a fényvisszaverő fémekkel kapcsolatos nehézségek, valamint a lézersugárzással kapcsolatos specifikus biztonsági kockázatok. Ezek a korlátozások nem teszik a lézerhegesztést alkalmatlanná olyan alkalmazásokhoz, ahol az áteresztőképesség, a pontosság és a minimális torzítás az elsődleges cél, de meghatározzák azokat a kontextusokat, ahol a technológia gazdaságilag racionális vagy nem.
Lézeres hegesztőgép költségei
A lézerhegesztés költségszerkezetének – mind a tőke-, mind az üzemeltetési költségeknek – a megértése elengedhetetlen a technológia gazdasági megvalósíthatóságának értékeléséhez.
Tőkeberuházási költség
Egy száloptikás lézeres hegesztőgép rendszer jellemzően több fő költségelemből áll: a száloptikás lézergenerátor és a tápegység, amelyek 8000 és 25000 dollár között mozognak a teljesítményszinttől függően (1500 W-tól 6000 W-ig); a hegesztőfej és a sugárvezető optikai rendszer, jellemzően 5000 és 15000 dollár között; a mozgásvezérlő rendszer (CNC portál, robotkar vagy kézi pozicionáló rendszer), amelynek ára 4000 dollártól 3000 dollárig terjed a manuális rendszerek esetében, és 30000 dollárig vagy többig a robotintegráció esetében; valamint a hűtő és a támogató infrastruktúra. A teljes rendszerköltség jellemzően 20000 dollártól 80000 dollárig vagy többig terjed egy alapvető kézi rendszer esetében.
Az $20 000 és $30 000 közötti árkategóriájú kézi lézerhegesztőgép számos műhely belépési pontja – rugalmasságot és kézi vezérlést biztosít a különféle munkatípusokhoz. Egy CNC-re szerelt, portálra szerelt rendszer, amely nagy volumenű, állandó minőségű alkatrészek gyártását teszi lehetővé, $10 000 és $20 000 közötti összeggel növeli a rendszer költségét. Egy teljesen integrált robotizált lézerhegesztő cella hattengelyes robottal, anyagmozgatással, vizuális rendszerekkel és integrált folyamatirányítással elérheti az $80 000 és $150 000 közötti vagy annál nagyobb költséget kulcsrakész telepítés esetén. A kiválasztott tőkeszintnek meg kell felelnie mind a termelési volumennek, mind a hegesztendő alkatrészek állandóságának és összetettségének.
Működési költségek
Egy 2000 W-os lézeres hegesztőgép rendszer energiaköltsége aktív hegesztés közben körülbelül 7-10 kW teljes rendszerteljesítményt igényel, ami körülbelül $0,70 és $1,20 közötti energiaköltséget eredményez óránként $0,10 és $0,12 kWh közötti ipari áramdíjak mellett. A védőgáz költsége jellemzően $0,50 és $1,50 között van óránként, a gáz típusától és a helyi áraktól függően. A huzal fogyóeszközök (ahol használják őket) további költségeket jelentenek a mennyiségtől és az anyagtól függően. A teljes üzemeltetési költség produktív hegesztési óránként jellemzően $2,00 és $4,00 között van a fogyóeszközök, az energia és a gáz együttes költségeként, szemben az ívhegesztési folyamatok $3,00 és $6,00 vagy több költségével, ha a képzett kezelői munkaerőköltségeket nem számítjuk be.
Ezeken a közvetlen fogyóeszközköltségeken túl a lézerhegesztő gépek időszakos karbantartást igényelnek, beleértve az optikai alkatrészek tisztítását és cseréjét, a lézercső cseréjét 8000-10 000 üzemóra után (ami a teljesítményszinttől függően $5000 és $15 000 közötti költséget jelent), valamint a hűtő karbantartását. Ezek az időszakos költségek alacsonyabbak, mint az ívhegesztés folyamatos szakképzett munkaerőköltsége, de a hosszú távú üzemeltetési gazdaságosság értékelésekor figyelembe kell venni őket a teljes költségmodellben.
Megtérülési elemzés
Azon gyártóüzemek esetében, amelyek lézerhegesztőgépeket üzemeltetnek olyan magas kihasználtsággal, hogy a berendezéseket több műszakban is lefoglalják, a tőkebefektetés megtérülési ideje jellemzően 18-36 hónap, ha a gazdasági modellbe beleszámítjuk a képzett hegesztők bérkülönbségeiből és a hegesztés utáni befejező munkaerő elbocsátásából származó munkaerőköltség-megtakarítást. Egy olyan üzem, amely $50 000 dolláros lézerhegesztőgép-befektetéssel rendelkezik, és éves szinten $25 000 és $40 000 dollár közötti munkaerő- és befejezőköltség-megtakarítást eredményez a képzett hegesztők bérének és a hegesztés utáni befejező munkaerő elbocsátásán keresztül, 18-30 hónapon belül megtérül. A megtérülés után a gép tiszta profitot termel, amíg produktív használatban marad – ez a modern szálas lézerberendezések esetében gyakran 10-15 év gazdasági élettartamot jelent.
A lézerhegesztő gépek tőkeköltsége magasabb, mint az ívhegesztő berendezéseké, de az egységnyi termelésre jutó üzemeltetési költségek alacsonyabbak a sebességbeli előny és a hegesztés utáni munka elhagyása miatt számos alkalmazásban. A lézerhegesztés gazdasági indokai meggyőzőek, ha a termelési volumen elég magas ahhoz, hogy teljes mértékben kihasználja a berendezés átviteli kapacitását.
Hegesztőgáz-követelmények
A lézerhegesztés védőgázt igényel a hegfürdő védelme, valamint a vágás és az oxidáció szabályozása érdekében, a hegesztendő anyagtól és a kívánt hegesztési jellemzőktől függően speciális gázválasztással.
Gázválasztás anyag szerint
Szénacél hegesztéséhez gyakran sűrített levegőt vagy oxigént használnak védőgázként, az oxigént néha nitrogénnel keverik meghatározott arányban. Rozsdamentes acél hegesztéséhez az argon a standard védőgáz, amelyet inertsége és az általa létrehozott oxidmentes felületek miatt választanak. Alumínium hegesztéséhez szintén az argon a standard, bár héliumot néha adnak hozzá a vastagabb szakaszok hőbevitelének növelése érdekében. Reaktív fémek, például a titán esetében tiszta argonra van szükség gázzal kiegészítve, hogy megakadályozzák a hegesztési fürdő és a hőhatásövezet oxidációját.
Gáztisztaság és áramlási sebesség
A védőgáz tisztasága közvetlen hatással van a hegesztés minőségére – a vízgőzt vagy más szennyeződéseket tartalmazó gáz gyengébb hegesztési felületeket és felület alatti porozitást eredményez. A precíziós alkalmazásokhoz szabványos az ipari minőségű, 20 ppm (milliomodrész) alatti nedvességtartalmú védőgáz. Az áramlási sebesség jellemzően 15-30 liter/perc között mozog, az alkatrész geometriájától, a munkadarab méretétől és a lézergenerátor teljesítményétől függően.
Költség- és ellátási szempontok
A védőgáz szállítható a szállító által cserélt ömlesztett palackokból, helyszíni gáztermeléshez folyékony nitrogén generátorokból, vagy sűrített levegős forrásokból olyan alkalmazásokhoz, ahol a sűrített levegő elfogadható. A ömlesztett palackos ellátás jellemzően a leggazdaságosabb folyamatos, nagy volumenű műveletek esetén, míg a folyékony gáz előállítása nagyon nagy volumenű létesítményekhez megfelelő.
A lézerhegesztő gázkövetelményei anyagspecifikusak, és a hegesztési minőségi célkitűzésektől, valamint a védelmi követelményektől függenek. A megfelelő gázkiválasztás, a tisztaság ellenőrzése és a megfelelő áramlási sebesség elengedhetetlen a célzott hegesztési minőség eléréséhez, és a lézerhegesztőgép beállításánál és üzemeltetésénél standard szempontok.
Lézerhegesztéssel kompatibilis fémek
A lézerhegesztőgépek a mérnöki fémek széles skáláját képesek összeilleszteni, bár az egyes anyagok konkrét követelményei és kihívásai jelentősen eltérnek az anyagtípustól függően.
Szénacél
Szénacél könnyen hegeszthető száloptikás lézergenerátorokkal, oxigént vagy levegőt használva védőgázként. A szénacél hegesztési sebessége magas – jellemzően 15-30 méter percenként vékony lemezen. A kötés minősége kiváló, minimális torzulással és kiváló szilárdsággal. A szénacél az egyik legegyszerűbb anyag a lézerhegesztéshez.
A szénacél hegesztésének könnyűsége tükrözi az anyag lézerhegesztéshez ideális tulajdonságainak kombinációját: a mérsékelt fényvisszaverő képesség lehetővé teszi a lézergenerátor hatékony energiacsatolását, a megfelelő hővezető képesség lehetővé teszi, hogy a hő a lézerhegesztési sebességgel kompatibilis sebességgel terjedjen az anyagon keresztül, és az anyag gyors melegítésre és hűtésre adott reakciója kiszámítható tulajdonságokkal és minimális hibával rendelkező hegesztési varratokat eredményez. Az autóipari, háztartási gépgyártó és általános ipari gyártóműhelyek úgy találják, hogy szénacél munkáik a legkönnyebben és leggazdaságosabban átállnak a lézerhegesztésre.
Rozsdamentes acél
Ausztenites rozsdamentes acélok (300-as sorozat) ideális lézerhegesztő anyagok. A lézergenerátor hője és keskeny hőérzékelési zónája különösen értékes a rozsdamentes acél esetében, mivel minimalizálja az érzékenységet (króm-karbid kicsapódás), amely az ívhegesztés szélesebb hőhatásövezeteinél fordulhat elő. A rozsdamentes acél számos lézerhegesztési alkalmazás elsődleges anyaga az élelmiszeripari berendezésekben, az orvostechnikai eszközökben és az építészeti fémmegmunkálásban.
A rozsdamentes acél szenzibilizációja akkor következik be, amikor a hőhatásövezet ívhegesztés során eléri a 450°C és 900°C közötti hőmérsékletet, aminek következtében a króm kiürül a hegesztés közvetlen szomszédságában lévő alapanyagból, és króm-karbidok formájában kiválik. Ez a csökkenés csökkent korrózióállóságú régiókat hoz létre, ami bizonyos környezetekben szemcseközi korrózióhoz vezethet. A lézerhegesztés szűk hőérzékelési zónája jelentősen csökkenti a szenzibilizációnak kitett anyag térfogatát, így ez az előnyben részesített eljárás a rozsdamentes acél alkalmazásokhoz élelmiszer- és italgyártó berendezésekben, orvostechnikai eszközökben és tengeri környezetben, ahol a korrózióállóság kritikus fontosságú.
Alumíniumötvözetek
Alumínium előnyöket és kihívásokat is jelent a lézerhegesztés számára. Az alumínium magas hővezető képessége elegendő lézergenerátor teljesítményt igényel a behatoláshoz, és az alumínium fényvisszaverő képessége a szálas lézergenerátorok 1064 nm-es hullámhosszán azt jelenti, hogy nagy teljesítményű lézergenerátorokra vagy speciális nyalábmodulációs technikákra van szükség a megbízható hegesztéshez. Ha ezeket a kihívásokat kezelik, az alumínium nagyon jól hegeszthető nagy sebességgel, kiváló minőségben.
A visszaverődési kihívás a legjelentősebb: az alumínium hidegen a beeső 1064 nm-es lézergenerátor sugárzásának körülbelül 90 százalékát visszaveri, és még az olvadás megkezdésekor is némileg csökken a visszaverődés; továbbra is jelentősen magasabb, mint az acélé. Ez azt jelenti, hogy az 1064 nm-en működő lézergenerátorok speciális technikákat vagy nagyobb teljesítményszinteket igényelnek az alumínium megbízható hegesztéséhez. Egyes gyártók zöld hullámhosszú lézergenerátorokat (515 nm) használnak, amelyeket az alumínium sokkal hatékonyabban nyel el, bár ezek drágábbak és ritkábbak, mint az 1064 nm-es száloptikás rendszerek. Mások nyalábtoló vagy pulzáló technikákat alkalmaznak a hegesztés egyenletességének megkezdéséhez és fenntartásához. Az alumínium száloptikás lézerrel történő hegesztése ezért speciálisabb, mint a szénacél vagy a rozsdamentes acél hegesztése, speciális berendezéskonfigurációt és kezelői szakértelmet igényel.
Titán
A titán és a titánötvözetek hatékonyan hegeszthetők lézerrel, különösen a repülőgépipari alkalmazásokban, ahol a minimális torzulás és a kiváló minőségű hegesztések kombinációja fontos. A titán inert gázvédelmet és néha speciális szálas lézergenerátor-konfigurációkat igényel, de ez egy jól bevált lézerhegesztő anyag. A titán magas hőmérsékleten reaktív jellege teljes védelmet igényel a légköri szennyeződésekkel szemben a hegesztés során és után – inert gázvédelmet igényel a hegesztési ponton, húzóvédőket a hűlő hegfürdő védelmére, és néha védőgázt a kötés alsó részének védelmére. Ennek a gondosságnak a jutalma a kivételes hegesztési minőség: a repülőgépipari minőségű titán lézerhegesztés kiváló mechanikai tulajdonságokkal és mikroszerkezeti konzisztenciával rendelkező hegesztéseket eredményez az ívhegesztéshez képest, így a lézerhegesztés az előnyben részesített eljárás a kritikus repülőgépipari alkalmazásokhoz.
Réz és sárgaréz
Nikkelötvözetek
A nikkel alapú szuperötvözeteket és a korrózióálló nikkelötvözeteket lézerhegesztéssel alkalmazzák repülőgépipari alkalmazásokban, ahol a minimális torzulás, a hőhatásövezetben fellépő minimális szenzibilizáció és a kiváló minőségű hegesztések kombinációja miatt a lézerhegesztés előnyösebb az ívhegesztéssel szemben.
A lézerhegesztés számos fémmel kompatibilis, beleértve a szénacélt, rozsdamentes acélt, alumíniumot, titánt és nikkelötvözeteket. A réz és a sárgaréz speciális kihívást jelent, mivel nagyobb teljesítményű vagy speciális lézergenerátor hullámhosszakat igényel. Bármely anyag sikeres lézerhegesztéséhez megfelelő lézergenerátor teljesítmény, védőgáz kiválasztása és folyamatparaméterek optimalizálása szükséges. A lézerhegesztés egyik gyakorlati előnye a műhelyekben és a szerződéses gyártóknál, akik változatos anyagkövetelményekkel szembesülnek, hogy többféle anyagtípust lehessen hegeszteni ugyanazon a gépen – paraméterek változtatásával, nem pedig berendezéscserével.
A lézeres hegesztés alkalmazásai
A lézerhegesztés jelentős jelenlétet ért el számos nagyobb ipari szektorban, ahol sebessége, pontossága és alacsony torzítási jellemzői jól illeszkednek a termelési követelményekhez.
Autóipar
Az autóipar a lézerhegesztőgépek legnagyobb piaca világszerte, olyan alkalmazási területekkel, mint a karosszériaelemek illesztése, az elektromos járművek akkumulátorházainak hegesztése, az ülésváz összeszerelése, a sebességváltó házának hegesztése és a precíziós alkatrészgyártás. A nagy termelési volumen, a vékony és közepes vastagságú anyagok, a szűk mérettűrések és a minimális torzulás iránti igény kombinációja teszi a lézerhegesztést a domináns technológiává ezekben az alkalmazásokban.
Az autóipari karosszériaelemek gyártásában a szálas lézeres hegesztőgépek a nagyobb OEM-ek és az 1. szintű beszállítók standard technológiájává váltak, felváltva az ívhegesztést a nagy volumenű gyártósorokon. A sebesség előnye – a lézerhegesztési sebesség és a robotizált pozicionálás kombinációja – óránként 60-100 alkatrész gyártási sebességet tesz lehetővé hegesztőállomásonként, ami olyan áteresztőképességi szint, amelyet az ívhegesztési eljárások nem tudnak elérni. Az elektromos járművek akkumulátorházainál a lézerhegesztés szinte az egyetlen technológia, amelyet azért választottak, mert képes hermetikus tömítéseket létrehozni minimális hőbevitellel az akkumulátor belső részeibe, és több ezer egységen keresztül konzisztens, megismételhető hegesztési geometriát hoz létre.
Elektronikai gyártás
A lézerhegesztést széles körben alkalmazzák az elektronikai gyártásban rozsdamentes acél és alumínium házak összeillesztésére, precíziós alkatrészek minimális hőtorzulással történő összeillesztésére, elektronikus csomagok hermetikus tömítéseinek hegesztésére, valamint különböző fémek elektronikus szerelvényekben történő összeillesztésére. A lézerhegesztés pontossága és minimális hőbevitele különösen értékes azokban az alkalmazásokban, ahol meg kell akadályozni az érzékeny elektronikus alkatrészek hőkárosodását.
Orvosi eszközök gyártása
Az orvostechnikai eszközök gyártói széles körben alkalmazzák a lézerhegesztést rozsdamentes acél burkolatok hegesztéséhez, sebészeti eszközök összeillesztéséhez, beültethető eszközök hermetikus lezárásához és precíziós alkatrészgyártáshoz. A tiszta, oxidmentes hegesztések rozsdamentes acélon történő előállításának képessége minimális utómunkával különösen értékes az orvosi alkalmazásokban, ahol a felület tisztasága és a hegesztés megjelenése minőségi követelmény.
A sebészeti eszközöket – fogókat, szorítókat, hegesztett alkatrészekkel ellátott ollókat – a modern gyártásban szinte kizárólag lézerhegesztéssel gyártják. A precízió lehetővé teszi a finom sebészeti geometriák torzulás nélküli illesztését, a minimális hőhatásövezet megőrzi a rozsdamentes acél szerszámacél keménységét és teljesítményjellemzőit, a tiszta hegesztési felületek pedig megfelelnek az orvostechnikai eszközök sterilizálási és biokompatibilitási követelményeinek. Azoknál a beültethető eszközöknél, ahol a hermetikus tömítés biztonsági követelmény, a lézerhegesztés állandó, hibamentes hegesztési varratokat létrehozó képessége szó szerint szabályozási követelmény, nem pedig preferencia.
Repülés és védelem
A lézerhegesztés repülőgépipari alkalmazásai közé tartozik a precíziós titánötvözetek hegesztése repülőgép-hajtómű-alkatrészeken, a rozsdamentes acél hegesztése repülőgéptörzs-szerkezetekben, valamint a különböző fémek illesztése, ahol a minimális torzulás és a kiváló minőségű hegesztések kombinációja miatt a lézerhegesztés előnyösebb más eljárásokkal szemben. A repülőgépipar nagyra értékeli a lézerhegesztés azon képességét, hogy minimalizálja a hőhatásövezetet a reaktív ötvözeteken, valamint hogy kompatibilis az automatizált gyártócellákkal.
A lézerhegesztés a vékony és közepes vastagságú anyagok nagy volumenű gyártásának domináns technológiájává vált az autóiparban, az elektronikában, az orvostechnikai eszközökben és a repülőgépiparban. Ezek az iparágak jelentik a lézerhegesztő gépek legnagyobb kereskedelmi piacát, és azokat az alkalmazásokat, ahol a lézerhegesztés sebessége, pontossága és minimális torzítási jellemzői a legmeggyőzőbb értéket képviselik.
A lézerhegesztéssel kapcsolatos veszélyek
A lézerhegesztő gépek olyan sajátos veszélyeket jelentenek, amelyek különböznek a hagyományos ívhegesztéstől, és megfelelő ellenőrzési intézkedéseket igényelnek.
Lézersugárzás veszélye
Az 1064 nm hullámhosszon működő szálas lézergenerátorok közeli infravörös sugárzást bocsátanak ki, amely a szemen keresztül a retinára fókuszál. A védelem nélküli szem közvetlen vagy tükörképszerűen visszaverődő expozíciója azonnali és potenciálisan maradandó retinakárosodást okozhat. A sérülés mechanizmusa eltér a felületi égésektől – a közeli infravörös energia áthalad a szem felszínén, és a szem mélyén található retinára fókuszál, hőkárosodást okozva a fókuszpontban, mielőtt bármilyen védő pislogási reakció bekövetkezne. A teljesen zárt lézeres hegesztőgépekben a burkolat normál működés közben tartalmazza a nyalábot, ami csökkenti a tényleges veszélyességi besorolást. Nyílt nyalábos munkavégzés, beállítás vagy karbantartás során elengedhetetlen a megfelelő, az adott hullámhosszra és optikai sűrűségre méretezett lézervédő szemüveg. A munkaterületen található fényvisszaverő felületek – polírozott fém szerelvények, tükrök vagy akár ékszerek – váratlanul eltéríthetik a nyalábot, ezért a fényvisszaverő tárgyak ellenőrzése fontos biztonsági gyakorlat a nyílt nyalábos lézerrel végzett munkákat végző létesítményekben.
Hő- és füstveszélyek
A fókuszált lézersugár intenzív lokális hőt generál, ami füstöt és részecskéket hoz létre az elpárologtatott anyagból és a felmelegített felületekről. A megfelelő szellőzés füstelszívással elengedhetetlen, különösen olyan anyagok hegesztésekor, amelyek veszélyes füstöket bocsátanak ki, például cinktartalmú ötvözetek (horganyzott anyagok). Szükséges a hegesztendő anyagok specifikus füstprofiljához méretezett, megfelelő elszívóberendezés.
A különböző anyagok eltérő füstprofilokat produkálnak, amelyek speciális elszívási megközelítéseket igényelnek. A horganyzott (cinkbevonatú) acél hegesztése cink-oxid füstöket termel, amelyek belélegezve fémfüstlázat okozhatnak – helyi elszívást igényel közvetlenül a hegesztési ponton. A rozsdamentes acél hegesztése elsősorban vas- és króm-oxidokat termel, minimális veszélyes összetevővel, megfelelő szellőzés esetén. Az alumíniumhegesztés alumínium-oxid részecskéket termel, amelyek elsősorban kellemetlen por, de a levegőminőség fenntartása érdekében továbbra is helyi elszívást igényelnek. A lézerhegesztési füstök általában kisebb térfogatúak, mint az ívhegesztési füstök a kisebb hőbeviteli terület miatt, de a helyi elszívás továbbra is elengedhetetlen a kezelő egészsége és a létesítmény munkahelyi levegőminőségi szabványainak való megfelelése érdekében.
Elektromos veszély
A lézerhegesztő gépek nagyfeszültségű elektromos rendszereket tartalmaznak a lézergenerátor tápegységéhez és más alkatrészekhez, amelyek nagy áramot biztosítanak a lézergenerátor egységnek. A megfelelő elektromos biztonsági intézkedések bevezetése kritikus fontosságú; ezek közé tartozik a berendezés megfelelő földelésének biztosítása, az elektromos alkatrészek védőburkolatba helyezése és az elektromos rendszerek képzett személyzet általi kezelése. Csak képzett villanyszerelők dolgozhatnak a tápegység alkatrészein vagy a nagyfeszültségű áramkörökön. A kezelők nem nyithatják ki a lézer tápegységének házát, és nem kísérelhetnek meg elektromos hibaelhárítást azon túl, hogy egyszerűen ellenőrzik, hogy a tápellátás be van-e kapcsolva és a csatlakozások biztonságosak-e.
Tűzveszély
Bár kevésbé hangsúlyos, mint a lézervágási alkalmazásoknál, a lézerhegesztés elegendő lokalizált hőt képes termelni az éghető anyagok meggyújtásához. A megfelelő tűzoltó berendezések, a munkaterület tisztasága és a tűzveszély tudatosítása szükséges óvintézkedések.
Mechanikai veszély
A lézerhegesztő gépek mozgó alkatrészei – robotkarok, CNC portálok és mozgásvezérlő rendszerek – mechanikai becsípődési és zúzódási veszélyt jelentenek. A megfelelő gépvédők, vészleállító rendszerek és a kezelők képzése elengedhetetlen.
A lézerhegesztő gépek különleges veszélyeket jelentenek a lézersugárzás, a hő és a füstök, az elektromos alkatrészek, a tűzveszély és a mechanikus mozgás tekintetében. A biztonságos üzemeltetéshez elengedhetetlenek a megfelelő ellenőrző intézkedések, beleértve a gép burkolatát, a lézervédő szemüveget, a szellőzést, az elektromos biztonságot és a mechanikus védőburkolatokat.
Hozzadóanyagok lézeres hegesztéshez
A lézerhegesztés hozaganyaggal vagy anélkül is elvégezhető, a kötés kialakításától és a kohászati követelményektől függően.
Autogén hegesztés
Sok lézerhegesztési alkalmazást hozaganyag nélkül végeznek, az alapanyagra támaszkodva a hegfürdő kialakításához. Ez olyan kötéskialakításoknál megfelelő, ahol az alkatrészek közötti rés minimális, és az alapanyag összetétele kielégíti a használati követelményeket.
Huzaladagolós lézeres hegesztés
Néhány lézerhegesztőgép huzaladagoló mechanizmussal rendelkezik, amely hozaganyagot juttat a hegfürdőbe. Ez lehetővé teszi a kezelő számára, hogy beállítsa a hegesztési varrat összetételét, áthidalja a nagyobb réseket az alkatrészek között, és pontosabban szabályozza a hegesztési varrat magasságát és szélességét, mint az autogén hegesztés.
Töltőanyag kiválasztása
Hegesztőhuzal használata esetén az anyagösszetételnek meg kell egyeznie vagy meg kell haladnia az alapanyag tulajdonságait. Rozsdamentes acél hegesztéshez rozsdamentes acél, szénacélhoz lágyacél, alumíniumhoz pedig alumínium hegesztőhuzalt használnak. A huzalátmérőt és az előtolási sebességet a lézerhegesztőgép teljesítményszintjéhez és haladási sebességéhez kell optimalizálni.
A lézerhegesztés elvégezhető autogén módon vagy hozaganyaggal, a kötés kialakításától és a kohászati követelményektől függően. A huzalos lézerhegesztés további folyamatvezérlési és anyagösszetételi lehetőségeket kínál az autogén hegesztéshez képest.
Lézeres hegesztőgépek karbantartása és gondozása
A rendszeres karbantartás és a gondos üzemeltetési eljárások elengedhetetlenek a lézeres hegesztőgép megbízhatóságának és teljesítményének fenntartásához a produktív működés során éveken át.
Rendszeres Tisztítás
A lézerhegesztőgép optikai útvonalát, beleértve a tükröket és a lencséket is, rendszeresen ellenőrizni kell, és meg kell tisztítani a működés során felhalmozódó portól, hegesztési fröccsenésektől és oxidált bevonatoktól. A tisztítás gyakorisága a hegesztendő anyagoktól és a hegesztés mennyiségétől függ – a nagy volumenű műveleteknél a jelentős részecskéket termelő hegesztőanyagok napi tisztítást igényelhetnek. A tiszta optika elengedhetetlen a lézergenerátor teljesítményének és a hegesztési minőségnek a fenntartásához.
Rozsdamentes acél hegesztésekor kis mennyiségű részecske rakódik le az optikai felületeken. Alumínium hegesztésekor az alumínium-oxid por bevonatot képezhet, amely elnyeli a lézergenerátor energiáját és csökkenti a hatásos teljesítményt. Olyan anyagok esetében, mint a cinkkel bevont acél, a cink-oxid részecskék felhalmozódhatnak az optikai felületeken. Ezen forgatókönyvek mindegyike 10-30 százalékkal vagy még többel csökkenti a hegesztési varratra leadott hatásos teljesítményt, ha hagyjuk felhalmozódni. A rendszeres tisztítás – optikai minőségű tisztítóanyagok használata és az optika csupasz kézzel való megérintésének elkerülése – egy egyszerű karbantartási feladat, amely megakadályozza a lézeres hegesztőgépek áramkimaradásából adódó legtöbb eseményt.
Igazítási ellenőrzések
Az optikai útvonal beállítását rendszeresen ellenőrizni kell nyalábbeállítási teszteljárással. A beállítási hiba hőciklus, rezgés vagy mechanikai ütés miatt fordulhat elő. Az azonnali újbóli beállítás megakadályozza a teljesítményromlást. Sok lézerhegesztőgép-kezelő hetente vagy havonta elvégzi ezt az ellenőrzést rutinszerű karbantartás részeként. A beállítási eljárás jellemzően magában foglalja a nyaláb pozíciójának megjelölését maszkolószalagon vagy jelölőpapíron a hegesztési terület több pontján, és a jelölési pozíciók összehasonlítását a várható fúvóka középvonalával – a pozícióeltolódások olyan beállítási hibát jeleznek, amely korrekciót igényel. Azok a kezelők, akik nem ismerik a beállítási eljárásokat, a gépgyártó szervizkönyve lépésről lépésre útmutatást nyújt, vagy a gyártó műszaki támogatása telefonon vagy videokonferencián keresztül is végigvezeti az eljáráson.
Hűtőrendszer karbantartása
A lézergenerátor hűtőrendszere rendszeres figyelmet igényel. A vízminőséget ellenőrizni kell, és csapvíz helyett desztillált vizet kell használni az ásványi anyagok felhalmozódásának elkerülése érdekében. A hűtőt rendszeresen ellenőrizni kell a megfelelő működés és a megfelelő hőelvezetés biztosítása érdekében. A hőmérséklet-leolvasásokat ellenőrizni kell annak biztosítása érdekében, hogy a lézergenerátor ne a megadott hőmérsékleti tartományon kívül működjön.
Kalibrálás és paraméter-ellenőrzés
A lézerhegesztőgép paramétereit rendszeresen ellenőrizni kell, hogy azok optimálisak maradjanak az aktuális termelési terheléshez. A kimeneti teljesítményt rendszeres időközönként lézerteljesítmény-mérővel kell mérni annak ellenőrzésére, hogy a lézergenerátor teljesítménye nem romlott-e az elfogadható küszöbértékek alá.
Rutinvizsgálat
A lézerhegesztőgép rendszeres vizuális ellenőrzésének ki kell terjednie az optikai alkatrészek állapotára, a hűtőrendszer szivárgásának jeleire, az elektromos csatlakozások épségére, a biztonsági reteszek és vészleállítók működésére, valamint a gép általános tisztaságára. A legtöbb gyártó a havi ellenőrzést standard karbantartási gyakorlatként javasolja.
A lézerhegesztőgép karbantartása magában foglalja az optikai alkatrészek rendszeres tisztítását, a beállítás ellenőrzését, a hűtőrendszer karbantartását, a paraméterek kalibrálását, valamint a biztonsági rendszerek és a gép általános állapotának rutinszerű ellenőrzését. A strukturált karbantartási ütemterv megakadályozza a teljesítményromlás nagy részét, és jelentősen meghosszabbítja a berendezés élettartamát.
Összegzés
Ez az átfogó útmutató a lézerhegesztőgép-technológia teljes területét lefedte – az alapvető előnyöktől kezdve, amelyek a lézerhegesztést vonzóvá teszik a nagy volumenű precíziós alkalmazásokhoz, a valós korlátokon át, amelyek meghatározzák, hogy mikor megfelelőbbek más eljárások, a lézerhegesztési beruházás pénzügyi indoklását meghatározó gazdasági elemzésen át, az üzemeltetési követelményeken át, beleértve a gázválasztást, az anyagkompatibilitást és a biztonsági ellenőrzéseket, egészen a karbantartási gyakorlatokig, amelyek évekig tartó produktív működés során megbízható teljesítményt biztosítanak.
A központi üzenet az, hogy a lézerhegesztő gépek rendkívül nagy teljesítményű berendezések, amelyeket egy adott alkalmazási körre optimalizáltak, és amelyek az ipari illesztések nagy részét képviselik számos fő ágazatban. A nagy termelési volumenű, vékony és közepes vastagságú anyagokat igénylő, szűk mérettűréseket igénylő, minimális torzulási követelményeket támasztó és olyan anyagokat igénylő alkalmazásokban, ahol a lézerhegesztés minimális hőhatásövezete különösen értékes, a lézerhegesztés technológia meggyőző előnyöket kínál a sebesség, a minőségállandóság, az automatizálási kompatibilitás és gyakran a teljes birtoklási költség tekintetében.
A lézerhegesztés nem alkalmas kis volumenű, egyedi munkákhoz, a rendelkezésre álló lézergenerátorok behatolási képességét meghaladó vastag anyagokhoz, olyan anyagokhoz, ahol kohászati okokból kiterjedt hozaganyag-összetétel-szabályozás szükséges, vagy olyan alkalmazásokhoz, ahol a tőkebefektetés nem indokolható a rendelkezésre álló termelési volumennel. Ilyen esetekben a hagyományos ívhegesztés továbbra is a megfelelő eljárás.
A technológiai átmenetet értékelő gyártóüzemek esetében a döntési keretrendszernek tartalmaznia kell alapos gazdasági elemzést, amely magában foglalja a tőkeköltségeket, a termelési egységenkénti üzemeltetési költségeket, a munkaerőköltség-különbségeket, a feldolgozás utáni munkaerő-kiküszöbölést, valamint a minőség állandóságának javítását és a torzítás csökkentését. Ha ezt az elemzést szigorúan elvégzik, és a termelési volumen elég magas ahhoz, hogy teljes mértékben kihasználja a lézerhegesztőgép átviteli kapacitását, a befektetés jellemzően 18-36 hónapos megtérülési időn belül megtérül.
A lézerhegesztési technológia folyamatosan fejlődik – a nagyobb teljesítményű szálaslézer-generátorok egyre költséghatékonyabbak, a sugárformáló technológiák javítják a teljesítményt olyan kihívást jelentő anyagokon, mint az alumínium és a réz, az integrált automatizálás pedig a lézerhegesztő rendszereket könnyebben elérhetővé teszi a közepes méretű gyártók számára. Az új műhelyek vagy a következő 5 évben technológiai átállást tervező műhelyek számára a maggyártási munkaterheléshez szükséges lézerhegesztési képességek vizsgálata egyre inkább versenyszükséglet, nem pedig opcionális optimalizálás kérdése.
Szerezzen lézeres hegesztési megoldásokat
A lézerhegesztési technológia megvalósításához a megfelelő gépkonfiguráció kiválasztására és olyan működési eljárások kidolgozására van szükség, amelyek biztosítják az állandó, kiváló minőségű teljesítményt az első gyártási sorozattól kezdve.
Az AccTek Laser egy professzionális lézerhegesztő berendezések gyártója, több mint egy évtizedes iparági tapasztalattal. A vállalat arra specializálódott, hogy segítsen ipari gyártóknak, precíziós megmunkáló vállalkozásoknak és professzionális hegesztőműhelyeknek a lézerhegesztési technológia sikeres bevezetésében számos anyag és alkalmazás esetében. Termékportfóliója magában foglalja: kézi szálas lézerhegesztőket (1500 W és 2000 W), amelyeket rugalmas műhelyi hegesztéshez és precíziós alkatrészek összeillesztéséhez terveztek; automatizált huzaladagolós lézerhegesztő rendszereket olyan alkalmazásokhoz, amelyek hozaganyagokat és precíz kohászati vezérlést igényelnek; asztali és munkaállomás stílusú lézerhegesztő rendszereket precíziós alkatrészgyártáshoz; valamint teljesen integrált robotizált lézerhegesztő rendszereket, amelyek hattengelyes, csuklós robotkarokkal vannak felszerelve, nagy volumenű automatizált gyártásra szabva.
Minden rendszer világszerte elismert márkák – mint például a Raycus, a JPT és az IPG – nagy hatékonyságú száloptikás lézereit használja, 1000 W és 6000 W közötti kimeneti teljesítménnyel, hogy megfeleljen a változatos működési követelményeknek. A teljes termékcsalád CE és FDA tanúsítvánnyal rendelkezik, ami biztosítja a globális biztonsági és teljesítményi szabványoknak való megfelelést.
A teljes körű szolgáltatási keretrendszer magában foglalja az értékesítés előtti alkalmazásfelmérést és a folyamat megvalósíthatósági elemzését adott anyagok és illesztési konfigurációk esetén, a professzionális telepítést és üzembe helyezést teljes rendszerintegrációval, az átfogó kezelői képzést, amely mind a rutinműveleteket, mind az alapvető hibaelhárítást lefedi, a paraméterek optimalizálását adott anyagokhoz és gyártási követelményekhez, a versenyképes alkatrészellátást a fogyóeszközökhöz és a cserealkatrészekhez, valamint a gyors reagálású értékesítés utáni műszaki támogatást, amely biztosítja, hogy a lézerhegesztő rendszerek megbízhatóan és produktívan működjenek teljes élettartamuk alatt.

Elérhetőség
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 A zóna, Lunzhen ipari zóna, Yucheng város, Shandong tartomány.
Szerezzen lézeres megoldásokat