


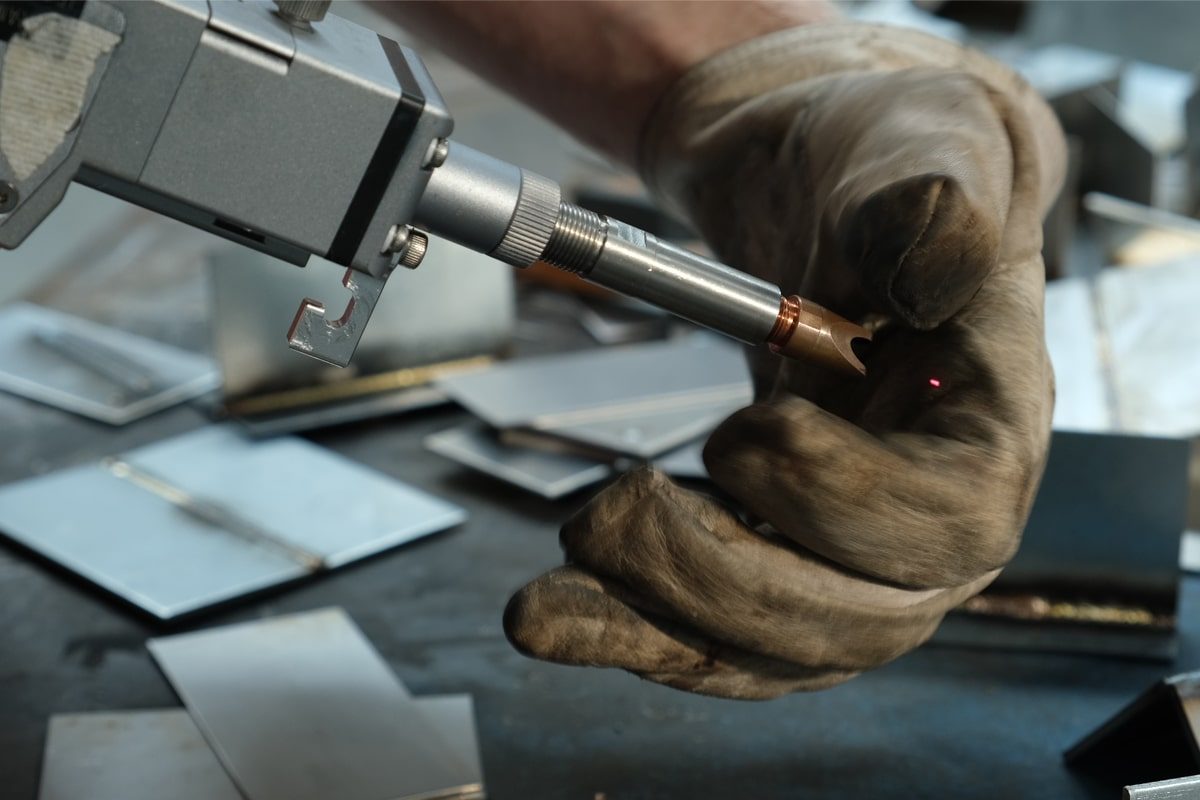
Saldatrici laser: guida completa
Negli ultimi due decenni, la saldatura laser si è affermata come una delle innovazioni più significative nella tecnologia di giunzione dei metalli, cambiando radicalmente il panorama economico e qualitativo della lavorazione di precisione. Laddove per decenni hanno dominato i tradizionali processi di saldatura ad arco come TIG e MIG, i generatori laser a fibra consentono ora velocità di giunzione, precisione di penetrazione e controllo della zona termicamente alterata (HAZ) irraggiungibili con i processi convenzionali. Tuttavia, le macchine per la saldatura laser rappresentano un investimento di capitale considerevole, richiedono considerazioni operative diverse rispetto alla saldatura ad arco e presentano una serie di requisiti tecnici e di sicurezza specifici che le officine di lavorazione devono comprendere prima di effettuare la transizione tecnologica.
Questa guida completa è pensata per ingegneri di produzione, responsabili di officine di fabbricazione e acquirenti di attrezzature che valutano per la prima volta la tecnologia di saldatura laser o che desiderano approfondire la conoscenza del funzionamento delle saldatrici laser a fibra, dei materiali che possono unire, dei costi operativi, dei rischi che presentano e di come mantenerle per garantirne prestazioni affidabili a lungo termine. La guida illustra i principi fondamentali della tecnologia, i vantaggi concreti che rendono la saldatura laser una soluzione interessante per applicazioni specifiche, i limiti e gli svantaggi reali che dovrebbero guidare la scelta tecnologica, i costi di installazione e di esercizio, la gamma di metalli saldabili, le applicazioni in cui la saldatura laser ha raggiunto una posizione dominante o una forte presenza, le considerazioni di sicurezza specifiche della tecnologia laser e le migliori pratiche di manutenzione e funzionamento per mantenere l'affidabilità delle apparecchiature di saldatura laser.
L'obiettivo è fornire informazioni pratiche e concrete che consentano un processo decisionale consapevole, evitando di presentare la saldatura laser come una soluzione universale o di liquidarla come una tecnologia di nicchia specializzata. Le saldatrici laser non sono né l'una né l'altra cosa; si tratta piuttosto di apparecchiature altamente performanti, ottimizzate per specifici profili applicativi che rappresentano la maggior parte delle giunzioni industriali in molti settori. Comprendere cosa può fare la saldatura laser, cosa non può fare, quali sono i suoi costi e come utilizzarla e mantenerla in sicurezza, costituisce la base per decisioni tecnologiche che apporteranno benefici agli impianti di produzione per gli anni a venire.
Sommario
Vantaggi della saldatura laser
Saldatrici laser Offrono vantaggi tecnici ed economici concreti rispetto ai processi di saldatura ad arco nelle applicazioni in cui tali vantaggi sono in linea con i requisiti di produzione. Questa sezione esamina in dettaglio ciascuno dei principali vantaggi.
Precisione e accuratezza
Il fascio focalizzato di un generatore laser a fibra raggiunge diametri di spot sul pezzo in lavorazione compresi tra 0,2 e 0,8 mm, a seconda della configurazione ottica, producendo saldature con larghezze altrettanto ridotte. Questa precisione consente di eseguire giunzioni in posizioni e su caratteristiche del pezzo inaccessibili ai processi ad arco senza rischio di danni termici ai componenti adiacenti. La sezione trasversale della saldatura è altamente ripetibile da un pezzo all'altro quando si utilizza una saldatrice laser programmata, garantendo una consistenza dimensionale difficile da ottenere con la saldatura TIG manuale.
La zona termicamente alterata adiacente alla saldatura laser è ridotta al minimo grazie all'apporto energetico concentrato e all'elevata velocità di avanzamento, il che significa che le proprietà del materiale di base vengono preservate meglio nell'area circostante la saldatura. Questo è particolarmente importante per i materiali e le applicazioni in cui le proprietà della zona termicamente alterata influiscono direttamente sulle prestazioni in esercizio. Nelle applicazioni per dispositivi medici e aerospaziali, questa precisione è letteralmente una necessità competitiva: i processi di saldatura ad arco alternativi producono zone termicamente alterate più ampie e una maggiore variabilità della saldatura che non soddisfa i rigorosi requisiti di qualità dei settori regolamentati. La saldatura laser è il processo preferito per queste applicazioni proprio per la precisione e la costanza che offre.
Velocità ed efficienza
La saldatura laser si estende lungo un giunto a velocità da cinque a quaranta volte superiori rispetto alla saldatura TIG manuale su materiali e spessori comparabili. Su acciaio inossidabile da 2 mm, un materiale di riferimento nella produzione di dispositivi medici e attrezzature per l'industria alimentare, la saldatura laser raggiunge velocità da 8 a 15 metri al minuto, rispetto agli 0,3-0,8 metri al minuto della saldatura TIG. Questo vantaggio in termini di velocità moltiplica direttamente la produttività per postazione di saldatura e per ora di lavoro. Per un impianto che produce pannelli per carrozzerie automobilistiche, involucri per dispositivi medici o contenitori per componenti elettronici in grandi volumi, la differenza di velocità tra la saldatura laser e la saldatura TIG è il fattore commercialmente più significativo che determina la capacità produttiva e il costo del lavoro per unità.
Anche l'efficienza energetica è superiore nella saldatura laser: l'efficienza di conversione elettrico-ottica del generatore laser a fibra, pari al 30-45%, significa che una frazione sostanziale dell'energia elettrica in ingresso si trasforma in energia laser utile, anziché essere dissipata sotto forma di calore di scarto come avviene in molti processi ad arco. Questa efficienza si traduce in minori costi energetici per metro di saldatura, contribuendo al vantaggio complessivo in termini di costi di gestione della saldatura laser negli ambienti di produzione ad alto volume.
Zona minimamente influenzata dal calore
La ristretta zona termicamente alterata della saldatura laser — spesso inferiore a 1-2 mm su ciascun lato della linea centrale di saldatura, rispetto ai 3-10 mm o più della saldatura ad arco — ha profonde implicazioni per la distorsione, le proprietà meccaniche e i processi post-saldatura. I pezzi saldati con il laser presentano una minore distorsione termica, richiedono meno o nessuna raddrizzatura post-saldatura e mantengono proprietà meccaniche più uniformi su tutta la sezione trasversale rispetto ai pezzi saldati ad arco.
Per le applicazioni su lamiere sottili, questo vantaggio della zona termicamente alterata (ZTA) è particolarmente prezioso. Un pannello in acciaio inossidabile saldato con saldatura TIG può richiedere dai 10 ai 30 minuti di raddrizzamento e spianatura dopo la saldatura per ripristinare la planarità necessaria all'assemblaggio. Lo stesso pannello saldato con saldatura laser esce dalla stazione di saldatura perfettamente piano e pronto per la fase di produzione successiva. Questa singola differenza – l'eliminazione della manodopera per la raddrizzatura post-saldatura – rappresenta spesso un risparmio sui costi di $1 a $5 per pezzo nella produzione ad alto volume. Sui materiali utilizzati nel settore aerospaziale e nei dispositivi medici, dove la sensibilizzazione (precipitazione di carburi di cromo nell'acciaio inossidabile) può degradare la resistenza alla corrosione nella zona termicamente alterata, la ristretta ZTA della saldatura laser è una necessità tecnica piuttosto che una comodità.
Versatilità e integrazione dell'automazione
Le macchine per la saldatura laser si integrano facilmente con bracci robotici, portali CNC e celle di produzione automatizzate. Il processo senza contatto, in cui la testa di saldatura mantiene una distanza di diversi centimetri dal pezzo, consente alla testa di seguire percorsi di saldatura tridimensionali complessi senza le problematiche legate alla forza di contatto imposte dai processi meccanici. Le celle di saldatura laser automatizzate raggiungono regolarmente percentuali di tempo di funzionamento del laser superiori all'80%, sfruttando il vantaggio di velocità del generatore laser anche durante un funzionamento prolungato senza presidio.
Questa capacità di automazione è fondamentalmente diversa dall'automazione della saldatura ad arco. Esistono robot per la saldatura TIG, utilizzati nell'industria. Tuttavia, la complessità della programmazione e la sensibilità del processo all'accoppiamento dei giunti e agli effetti termici fanno sì che la saldatura TIG automatizzata sia più pratica per lavori fissi, ad alto volume e con geometrie di giunto costanti. L'automazione della saldatura laser è più flessibile e può gestire una gamma più ampia di geometrie di giunto e variazioni dei pezzi. Per gli impianti che operano su più turni con funzionamento notturno senza presidio, l'automazione della saldatura laser consente la produzione senza manodopera durante i turni notturni, moltiplicando la capacità produttiva disponibile senza un aumento proporzionale dei costi del lavoro.
Processo senza contatto
Poiché il raggio del generatore laser raggiunge il punto di saldatura senza alcun contatto fisico tra la testa di saldatura e il pezzo, la testa non si usura per interazione meccanica e può essere posizionata con precisione senza l'usura dovuta alla forza tipica dei processi meccanici. Ciò è particolarmente vantaggioso per gli assemblaggi delicati, dove qualsiasi forza di contatto meccanica potrebbe deformare il pezzo.
Le macchine per la saldatura laser offrono vantaggi tecnici concreti in termini di precisione, velocità, gestione del calore, compatibilità con l'automazione e pulizia del processo. Questi vantaggi risultano particolarmente significativi nelle applicazioni che coinvolgono materiali di spessore sottile o medio, elevati volumi di produzione e componenti in cui la coerenza dimensionale e la minima distorsione sono requisiti di qualità imprescindibili. Per gli impianti che corrispondono a questi profili, la saldatura laser non è un lusso, ma una tecnologia che diventa sempre più necessaria man mano che le esigenze produttive aumentano e i requisiti di qualità si fanno più stringenti.
Svantaggi della saldatura laser
La tecnologia di saldatura laser presenta limiti e svantaggi reali che è importante comprendere nell'ambito di una valutazione tecnologica completa. Questi svantaggi non rendono la saldatura laser inadatta alle sue applicazioni ottimali, ma definiscono i contesti in cui altri processi risultano più appropriati.
Costo dell'investimento iniziale
Il costo iniziale di una saldatrice laser – che varia da 1.000.000 euro per una saldatrice laser a fibra portatile di base a 80.000 euro o più per una cella robotizzata completamente integrata – è sostanzialmente superiore al costo di apparecchiature di saldatura ad arco comparabili. Questo investimento iniziale crea una barriera d'ingresso per le operazioni di fabbricazione a basso volume e richiede un'attenta giustificazione economica basata sul volume di produzione e sul potenziale di risparmio sui costi. Una stazione di saldatura TIG completa, con generatore di corrente, raffreddamento ad acqua e postazione di lavoro, può essere allestita per un costo compreso tra 1.000 e 15.000 euro per 1.000 euro, il che pone la saldatura laser a un costo iniziale da tre a cinque volte superiore. Questa differenza di costo è reale ed è la ragione principale per cui molte officine meccaniche e aziende di fabbricazione a basso volume continuano a fare affidamento sulla saldatura ad arco, nonostante i vantaggi in termini di velocità e qualità offerti dalla saldatura laser.
Requisiti di competenza e tempi di formazione
Sebbene la saldatura laser richieda meno esperienza pregressa rispetto alla saldatura TIG manuale, l'impostazione del processo, la programmazione del sistema di controllo del movimento e la risoluzione dei problemi relativi ai parametri richiedono maggiori conoscenze tecniche rispetto al semplice utilizzo di una saldatrice laser su un lavoro pre-programmato. Il processo presenta una curva di apprendimento più ripida per l'impostazione e la programmazione, sebbene i requisiti di abilità operativa siano inferiori.
Un operatore senza alcuna esperienza pregressa nella saldatura può imparare a eseguire un ciclo di saldatura laser pre-programmato e a ottenere risultati costanti in 4-8 ore di formazione. Questo è notevolmente più veloce rispetto ai mesi o agli anni necessari per sviluppare la competenza nella saldatura TIG. Tuttavia, quando si presentano problemi – ad esempio, quando si introduce un nuovo materiale o uno spessore diverso e i parametri esistenti non funzionano, o quando la geometria del giunto è diversa dai lavori precedenti – la risoluzione dei problemi e l'ottimizzazione dei parametri richiedono maggiori conoscenze tecniche rispetto alla saldatura ad arco. Un saldatore TIG spesso percepisce un problema attraverso il tatto e il suono e interviene intuitivamente. Un operatore di una saldatrice laser deve comprendere l'interazione tra potenza del laser, velocità di avanzamento, posizione del fuoco e pressione del gas di assistenza, e deve essere in grado di modificare i parametri in modo metodico per ottimizzare le prestazioni. Questa necessità di conoscenze tecniche è il rovescio della medaglia della minore soglia di competenza operativa richiesta per la saldatura laser.
Gamma di spessori limitata
I generatori laser a fibra di media potenza (da 1500W a 3000W) possono penetrare da 3 a 10 mm di acciaio inossidabile, acciaio al carbonio o alluminio, ma hanno difficoltà con materiali più spessi. Le applicazioni che richiedono la saldatura in un'unica passata di materiali con spessore superiore a 10-15 mm in genere richiedono generatori laser da 6000W o superiori, oppure procedure di saldatura laser a più passate che riducono il vantaggio in termini di velocità rispetto alla saldatura ad arco in un'unica passata.
Materiali riflettenti
I metalli altamente riflettenti, in particolare il rame e l'ottone, rappresentano una sfida per i generatori laser a fibra a 1064 nm, poiché una frazione significativa del fascio viene riflessa anziché assorbita. Per questi materiali sono necessarie configurazioni speciali di generatori laser ad alta potenza con ottiche di protezione, generatori laser a lunghezza d'onda verde o sistemi con più generatori laser.
Profilo di sicurezza e di rischio
La saldatura laser presenta rischi di radiazioni assenti nella saldatura ad arco, oltre ai rischi convenzionali della saldatura, quali calore, fumi e rischio di incendio. Un'adeguata protezione della macchina, la formazione degli operatori e il controllo delle superfici riflettenti sono essenziali per un funzionamento sicuro.
Gli svantaggi della saldatura laser includono costi di investimento iniziali più elevati, una curva di apprendimento più ripida per l'installazione e la programmazione, una profondità di penetrazione limitata su materiali molto spessi, difficoltà con metalli riflettenti e specifici rischi per la sicurezza legati alle radiazioni laser. Queste limitazioni non rendono la saldatura laser inadatta ad applicazioni in cui la produttività, la precisione e la minima distorsione sono obiettivi primari, ma definiscono i contesti in cui la tecnologia è o non è economicamente vantaggiosa.
Costo delle macchine per la saldatura laser
Comprendere la struttura dei costi della saldatura laser, sia in termini di costi di capitale che di costi operativi, è fondamentale per valutare la convenienza economica di questa tecnologia.
Costo delle attrezzature capitali
Un sistema di saldatura laser a fibra comprende in genere diversi elementi di costo principali: il generatore laser a fibra e l'alimentatore, con un costo che varia da 1.000 a 25.000 euro a seconda della potenza (da 1.500 W a 6.000 W); la testa di saldatura e il sistema ottico di erogazione del fascio, in genere da 5.000 a 15.000 euro; il sistema di controllo del movimento (portale CNC, braccio robotico o sistema di posizionamento manuale), con un costo che varia da 3.000 euro per i sistemi manuali a 30.000 euro o più per l'integrazione robotizzata; e il sistema di raffreddamento e l'infrastruttura di supporto. Il costo totale del sistema varia in genere da 20.000 euro per un sistema portatile di base a 80.000 euro o più per configurazioni robotizzate completamente automatizzate.
La saldatrice laser portatile, con un costo stimato tra $20.000 e $30.000, rappresenta il punto di partenza per molte officine, offrendo flessibilità e controllo manuale per diverse tipologie di lavorazione. Un sistema a portale CNC per la produzione in serie di pezzi uniformi aggiunge al costo del sistema un importo compreso tra $10.000 e $20.000. Una cella di saldatura laser robotizzata completamente integrata, con robot a sei assi, movimentazione materiali, sistemi di visione e controllo di processo integrato, può raggiungere un costo di $80.000-$150.000 o più per un'installazione chiavi in mano. Il livello di investimento scelto deve essere commisurato sia al volume di produzione sia alla consistenza e complessità dei pezzi da saldare.
Costi operativi
Il consumo energetico di un sistema di saldatura laser da 2000 W durante la fase attiva di saldatura è di circa 7-10 kW di potenza totale assorbita dal sistema, con conseguenti costi energetici di circa 10,70-1,20 TP4T all'ora, considerando le tariffe elettriche industriali di 0,10-1,12 TP4T per kWh. Il costo del gas di protezione è in genere di 0,50-1,50 TP4T all'ora, a seconda del tipo di gas e dei prezzi locali. I materiali di consumo (ove utilizzati) comportano costi aggiuntivi a seconda del volume e del materiale. Il costo operativo totale per ora di saldatura produttiva è in genere di 2,00-1,00 TP4T per materiali di consumo, energia e gas combinati, rispetto a 3,00-1,60 TP4T o più per i processi di saldatura ad arco, escludendo i costi della manodopera specializzata.
Oltre a questi costi diretti dei materiali di consumo, le saldatrici laser richiedono una manutenzione periodica che comprende la pulizia e la sostituzione dei componenti ottici, la sostituzione del tubo laser dopo 8.000-10.000 ore di funzionamento (un costo compreso tra 1.000 e 1.000 euro a seconda della potenza) e la manutenzione del sistema di raffreddamento. Questi costi periodici sono inferiori al costo continuo della manodopera specializzata per la saldatura ad arco, ma devono essere presi in considerazione nel modello di costo totale quando si valuta la redditività operativa a lungo termine.
Analisi del periodo di recupero
Per gli impianti di produzione che utilizzano saldatrici laser con un tasso di utilizzo sufficientemente elevato da mantenerle in funzione su più turni, il periodo di ammortamento dell'investimento iniziale è in genere compreso tra 18 e 36 mesi, includendo nel modello economico i risparmi sui costi del lavoro derivanti dalle differenze salariali dei saldatori specializzati e dall'eliminazione della manodopera per la finitura post-saldatura. Un impianto con un investimento di 1 TP4T50.000 in saldatrici laser, che genera un risparmio annuo sui costi del lavoro e della finitura compreso tra 1 TP4T25.000 e 1 TP4T40.000 grazie all'eliminazione dei salari dei saldatori specializzati e della manodopera per la finitura post-saldatura, recupererà l'investimento iniziale entro 18-30 mesi. Dopo il periodo di ammortamento, la macchina genera un puro contributo al profitto finché rimane in funzione, ovvero per una vita utile economica di 10-15 anni per le moderne apparecchiature laser a fibra.
I costi di investimento delle macchine per la saldatura laser sono superiori a quelli delle apparecchiature per la saldatura ad arco, ma i costi operativi per unità produttiva sono inferiori grazie al vantaggio in termini di velocità e all'eliminazione della manodopera per la finitura post-saldatura in molte applicazioni. La convenienza economica della saldatura laser è evidente quando il volume di produzione è sufficientemente elevato da sfruttare appieno la capacità produttiva dell'apparecchiatura.
Requisiti del gas per la saldatura
La saldatura laser richiede un gas di protezione per salvaguardare il bagno di saldatura e controllare il taglio e l'ossidazione, con una selezione specifica del gas a seconda del materiale da saldare e delle caratteristiche di saldatura desiderate.
Selezione del gas in base al materiale
Per la saldatura dell'acciaio al carbonio, come gas di protezione si utilizzano spesso aria compressa o ossigeno, talvolta miscelati con azoto in proporzioni specifiche. Per la saldatura dell'acciaio inossidabile, il gas di protezione standard è l'argon, scelto per la sua inerzia e per le superfici prive di ossidi che produce. Anche per la saldatura dell'alluminio l'argon è il gas standard, sebbene a volte si aggiunga elio per aumentare l'apporto termico su sezioni più spesse. Per i metalli reattivi come il titanio, è necessario utilizzare argon puro con un gas di supporto per prevenire l'ossidazione del bagno di saldatura e della zona termicamente alterata.
Purezza del gas e portata
La purezza del gas di protezione ha un impatto diretto sulla qualità della saldatura: un gas contenente vapore acqueo o altri contaminanti produrrà superfici di saldatura di qualità inferiore e porosità sottosuperficiale. Per le applicazioni di precisione, lo standard prevede l'utilizzo di gas di protezione di grado industriale con un contenuto di umidità inferiore a 20 ppm (parti per milione). Le portate tipiche variano da 15 a 30 litri al minuto, a seconda della geometria del pezzo, delle dimensioni del pezzo stesso e della potenza del generatore laser.
Considerazioni relative a costi e fornitura
Il gas di protezione può essere fornito da bombole di gas di grandi dimensioni sostituite dal fornitore, da generatori di azoto liquido per la produzione di gas in loco, oppure da fonti di aria compressa per le applicazioni in cui l'aria compressa è accettabile. La fornitura da bombole di gas di grandi dimensioni è in genere la soluzione più economica per operazioni continue ad alto volume, mentre la produzione di gas liquido è appropriata per impianti ad altissimo volume.
I requisiti del gas per la saldatura laser sono specifici per il materiale e dipendono dagli obiettivi di qualità della saldatura e dai requisiti di protezione. La corretta selezione del gas, la verifica della purezza e le portate appropriate sono essenziali per raggiungere la qualità di saldatura desiderata e sono considerazioni standard nella configurazione e nel funzionamento delle macchine per la saldatura laser.
Metalli compatibili con la saldatura laser
Le macchine per la saldatura laser possono unire un'ampia gamma di metalli impiegati in ambito ingegneristico, sebbene i requisiti e le sfide specifiche varino notevolmente a seconda del tipo di materiale.
Acciaio al carbonio
Acciaio al carbonio Si salda facilmente con generatori laser a fibra utilizzando ossigeno o aria come gas di protezione. Le velocità di saldatura sull'acciaio al carbonio sono elevate, in genere da 15 a 30 metri al minuto su lamiere sottili. La qualità del giunto è eccellente, con minima distorsione e ottima resistenza. L'acciaio al carbonio è uno dei materiali più semplici da saldare al laser.
La facilità di saldatura dell'acciaio al carbonio riflette la combinazione ideale di proprietà del materiale per la saldatura laser: una riflettività moderata consente un efficiente accoppiamento dell'energia del generatore laser, un'adeguata conduttività termica permette al calore di diffondersi attraverso il materiale a velocità compatibili con le velocità di avanzamento della saldatura laser, e la risposta del materiale al riscaldamento e al raffreddamento rapidi produce saldature con proprietà prevedibili e difetti minimi. Le officine di fabbricazione del settore automobilistico, degli elettrodomestici e dell'industria in generale riscontrano che la lavorazione dell'acciaio al carbonio è la più semplice ed economica da convertire alla saldatura laser.
Acciaio inossidabile
Austenitico acciai inossidabili Gli acciai inossidabili della serie 300 sono materiali ideali per la saldatura laser. Il calore generato dal laser e la zona termicamente alterata (ZTA) ristretta sono particolarmente preziosi per l'acciaio inossidabile, poiché riducono al minimo la sensibilizzazione (precipitazione di carburo di cromo) che può verificarsi con zone termicamente alterate più ampie nella saldatura ad arco. L'acciaio inossidabile è un materiale primario per molte applicazioni di saldatura laser in apparecchiature per l'industria alimentare, dispositivi medici e carpenteria metallica architettonica.
La sensibilizzazione dell'acciaio inossidabile si verifica quando la zona termicamente alterata raggiunge temperature comprese tra 450 °C e 900 °C durante la saldatura ad arco, causando l'impoverimento del cromo nel materiale di base immediatamente adiacente alla saldatura e la sua precipitazione sotto forma di carburi di cromo. Questo impoverimento crea regioni a ridotta resistenza alla corrosione che possono portare a cedimenti per corrosione intergranulare in determinati ambienti. La zona termicamente alterata ristretta della saldatura laser riduce significativamente il volume di materiale soggetto a questa sensibilizzazione, rendendola il processo preferibile per le applicazioni dell'acciaio inossidabile in apparecchiature per l'industria alimentare e delle bevande, dispositivi medici e ambienti marini, dove la resistenza alla corrosione è fondamentale.
leghe di alluminio
Alluminio La saldatura laser presenta sia vantaggi che sfide. L'elevata conduttività termica dell'alluminio richiede una potenza sufficiente del generatore laser per ottenere la penetrazione, e la riflettività dell'alluminio alla lunghezza d'onda di 1064 nm dei generatori laser a fibra implica la necessità di generatori laser ad alta potenza o di speciali tecniche di modulazione del fascio per una saldatura affidabile. Una volta superate queste difficoltà, l'alluminio si salda molto bene ad alte velocità con un'eccellente qualità.
La sfida più significativa è rappresentata dalla riflettività: l'alluminio riflette circa il 90% della radiazione incidente del generatore laser a 1064 nm quando è freddo e, anche quando inizia la fusione, la riflettività diminuisce leggermente, pur rimanendo significativamente più alta di quella dell'acciaio. Ciò significa che i generatori laser operanti a 1064 nm richiedono tecniche speciali o livelli di potenza più elevati per saldare l'alluminio in modo affidabile. Alcuni produttori utilizzano generatori laser a lunghezza d'onda verde (515 nm), che l'alluminio assorbe in modo molto più efficiente, sebbene questi siano più costosi e meno comuni rispetto ai sistemi a fibra a 1064 nm. Altri utilizzano tecniche di oscillazione o pulsazione del fascio per avviare e mantenere una saldatura uniforme. La saldatura dell'alluminio con laser a fibra è quindi più specializzata rispetto alla saldatura dell'acciaio al carbonio o dell'acciaio inossidabile, richiedendo una configurazione specifica delle apparecchiature e competenze dell'operatore.
Titanio
Il titanio e le sue leghe possono essere saldati efficacemente con il laser, in particolare per le applicazioni aerospaziali dove la combinazione di minima distorsione e saldature di alta qualità è fondamentale. Il titanio richiede una protezione con gas inerte e talvolta configurazioni speciali del generatore laser a fibra, ma è un materiale consolidato per la saldatura laser. La natura reattiva del titanio ad alte temperature richiede una protezione completa dalla contaminazione atmosferica durante e dopo la saldatura, il che implica la necessità di una protezione con gas inerte nel punto di saldatura, schermi di protezione per proteggere il bagno di fusione in raffreddamento e, talvolta, un gas di supporto per proteggere la parte inferiore del giunto. Il risultato di questa attenzione è un'eccezionale qualità di saldatura: la saldatura laser del titanio di grado aerospaziale produce saldature con proprietà meccaniche e uniformità microstrutturale superiori rispetto alla saldatura ad arco, rendendo la saldatura laser il processo preferito per le applicazioni aerospaziali critiche.
Rame e Ottone
Leghe di nichel
Le superleghe a base di nichel e le leghe di nichel resistenti alla corrosione vengono saldate al laser in applicazioni aerospaziali, dove la combinazione di minima distorsione, minima sensibilizzazione nella zona termicamente alterata e saldature di alta qualità rende la saldatura laser preferibile alla saldatura ad arco.
La saldatura laser è compatibile con un'ampia gamma di metalli ingegneristici, tra cui acciaio al carbonio, acciaio inossidabile, alluminio, titanio e leghe di nichel. Il rame e l'ottone presentano particolari problematiche che richiedono una maggiore potenza o lunghezze d'onda del generatore laser specializzate. Una saldatura laser efficace di qualsiasi materiale richiede una potenza del generatore laser adeguata, la selezione del gas di protezione e l'ottimizzazione dei parametri di processo. La possibilità di saldare diversi tipi di materiali sulla stessa macchina, modificando i parametri anziché cambiando l'apparecchiatura, è uno dei vantaggi pratici della saldatura laser per officine meccaniche e produttori conto terzi che si trovano a dover gestire diverse esigenze in termini di materiali.
Applicazioni della saldatura laser
La saldatura laser ha acquisito una presenza significativa in diversi importanti settori industriali, dove la sua velocità, precisione e bassa distorsione si adattano perfettamente alle esigenze produttive.
Industria automobilistica
L'industria automobilistica rappresenta il mercato più grande al mondo per le macchine per la saldatura laser, con applicazioni che includono l'unione di pannelli della carrozzeria, la saldatura degli involucri delle batterie per veicoli elettrici, l'assemblaggio dei telai dei sedili, la saldatura degli alloggiamenti delle trasmissioni e la fabbricazione di componenti di precisione. La combinazione di elevati volumi di produzione, materiali di spessore sottile o medio, tolleranze dimensionali ristrette e la necessità di ridurre al minimo la distorsione rende la saldatura laser la tecnologia dominante in queste applicazioni.
Nella produzione di pannelli per la carrozzeria automobilistica, le saldatrici laser a fibra sono diventate la tecnologia standard presso i principali OEM e fornitori di primo livello, sostituendo la saldatura ad arco sulle linee di produzione ad alto volume. Il vantaggio in termini di velocità, derivante dalla combinazione della velocità di saldatura laser con il posizionamento robotizzato, consente di raggiungere tassi di produzione da 60 a 100 pezzi all'ora per stazione di saldatura, un livello di produttività irraggiungibile con i processi di saldatura ad arco. Per gli involucri delle batterie nei veicoli elettrici, la saldatura laser è pressoché l'unica tecnologia utilizzata, scelta per la sua capacità di produrre sigillature ermetiche con un apporto termico minimo ai componenti interni della batteria e una geometria di saldatura uniforme e ripetibile su migliaia di unità.
Produzione elettronica
La saldatura laser è ampiamente utilizzata nella produzione di componenti elettronici per unire involucri in acciaio inossidabile e alluminio, per assemblare componenti di precisione con una distorsione termica minima, per saldare sigilli ermetici su imballaggi elettronici e per unire metalli diversi negli assemblaggi elettronici. La precisione e il minimo apporto di calore offerti dalla saldatura laser sono particolarmente preziosi nelle applicazioni in cui è necessario prevenire danni termici a componenti elettronici sensibili.
Produzione di dispositivi medici
I produttori di dispositivi medici utilizzano ampiamente la saldatura laser per la saldatura di involucri in acciaio inossidabile, l'unione di strumenti chirurgici, la sigillatura ermetica di dispositivi impiantabili e la fabbricazione di componenti di precisione. La capacità di produrre saldature pulite e prive di ossidi su acciaio inossidabile con una finitura post-saldatura minima è particolarmente preziosa nelle applicazioni mediche, dove la pulizia della superficie e l'aspetto della saldatura sono requisiti di qualità fondamentali.
Gli strumenti chirurgici – pinze, morsetti, forbici con componenti saldati – sono realizzati quasi esclusivamente mediante saldatura laser nella produzione moderna. La precisione consente di unire geometrie chirurgiche delicate senza distorsioni, la zona termicamente alterata (HAZ) minima preserva le caratteristiche di tempra e prestazioni dell'acciaio inossidabile per utensili e le superfici di saldatura pulite soddisfano i requisiti di sterilizzazione e biocompatibilità dei dispositivi medici. Per i dispositivi impiantabili, dove la tenuta ermetica è un requisito di sicurezza, la capacità della saldatura laser di produrre saldature uniformi e prive di difetti è letteralmente un requisito normativo, non una semplice preferenza.
Aerospaziale e Difesa
Le applicazioni aerospaziali della saldatura laser includono la saldatura di precisione di leghe di titanio su componenti di motori aeronautici, la saldatura di acciaio inossidabile nella struttura della fusoliera e l'unione di metalli dissimili, dove la combinazione di minima distorsione e saldature di alta qualità rende la saldatura laser preferibile ad altri processi. L'industria aerospaziale apprezza la capacità della saldatura laser di ridurre al minimo la zona termicamente alterata su leghe reattive e la sua compatibilità con le celle di produzione automatizzate.
La saldatura laser è diventata la tecnologia dominante nella produzione in serie di materiali di spessore sottile e medio in applicazioni automobilistiche, elettroniche, per dispositivi medici e aerospaziali. Questi settori rappresentano i maggiori mercati commerciali per le macchine per la saldatura laser e le applicazioni in cui la velocità, la precisione e la minima distorsione della saldatura laser offrono il valore più significativo.
Pericoli associati alla saldatura laser
Le macchine per la saldatura laser presentano una serie di rischi specifici, distinti da quelli della saldatura ad arco tradizionale, che richiedono adeguate misure di controllo.
Pericolo di radiazioni laser
I generatori laser a fibra che operano a una lunghezza d'onda di 1064 nm producono radiazioni nel vicino infrarosso che vengono trasmesse attraverso l'occhio e si focalizzano sulla retina. L'esposizione diretta o riflessa specularmente a un occhio non protetto può causare danni retinici immediati e potenzialmente permanenti. Il meccanismo di lesione è diverso dalle ustioni superficiali: l'energia nel vicino infrarosso attraversa la superficie dell'occhio e si focalizza sulla retina in profondità, causando danni termici nel punto focale prima che possa verificarsi qualsiasi risposta protettiva di ammiccamento. Nelle macchine per la saldatura laser completamente chiuse, l'involucro contiene il fascio durante il normale funzionamento, riducendo la classificazione di rischio effettiva. Durante le operazioni a fascio libero, l'allineamento o la manutenzione sono essenziali occhiali di protezione laser adeguati, certificati per la specifica lunghezza d'onda e densità ottica. Le superfici riflettenti nell'area di lavoro, come elementi metallici lucidati, specchi o persino gioielli, possono reindirizzare il fascio in modo imprevisto; per questo motivo, il controllo degli oggetti riflettenti è una pratica di sicurezza importante negli impianti che eseguono lavori laser a fascio libero.
Rischi legati al calore e ai fumi
Il fascio laser focalizzato del generatore produce un intenso calore localizzato, generando fumi e particolato derivanti dalla vaporizzazione del materiale e dal riscaldamento delle superfici. Un'adeguata ventilazione con aspirazione dei fumi è essenziale, soprattutto quando si saldano materiali che generano fumi pericolosi, come le leghe contenenti zinco (materiali zincati). È necessario utilizzare un'apparecchiatura di aspirazione idonea, dimensionata per il profilo specifico dei fumi emessi dai materiali da saldare.
Materiali diversi producono profili di fumi differenti, che richiedono approcci di aspirazione specifici. La saldatura dell'acciaio zincato produce fumi di ossido di zinco che, se inalati, possono causare febbricola, rendendo necessaria l'aspirazione locale direttamente nel punto di saldatura. La saldatura dell'acciaio inossidabile produce principalmente ossidi di ferro e cromo, con una minima presenza di componenti pericolosi se la ventilazione è adeguata. La saldatura dell'alluminio produce particolato di ossido di alluminio, costituito principalmente da polveri che causano fastidi, ma che richiedono comunque un'aspirazione locale per mantenere la qualità dell'aria. I fumi della saldatura laser sono generalmente meno voluminosi rispetto a quelli della saldatura ad arco, a causa della minore area di apporto di calore, ma l'aspirazione locale rimane essenziale per la salute dell'operatore e per la conformità dell'impianto agli standard di qualità dell'aria in ambito lavorativo.
Pericolo elettrico
Le macchine per la saldatura laser incorporano sistemi elettrici ad alta tensione per l'alimentazione del generatore laser e altri componenti, erogando correnti elevate al gruppo generatore laser. L'implementazione di adeguate misure di sicurezza elettrica è fondamentale; queste includono la corretta messa a terra delle apparecchiature, l'alloggiamento dei componenti elettrici in involucri protettivi e l'impiego di personale qualificato per l'utilizzo dei sistemi elettrici. Solo tecnici elettricisti qualificati sono autorizzati a lavorare sui componenti dell'alimentatore o sui circuiti ad alta tensione. Gli operatori non devono aprire l'involucro dell'alimentatore laser né tentare di risolvere problemi elettrici oltre alla semplice verifica che l'alimentazione sia attiva e che i collegamenti siano saldi.
Pericolo d'incendio
Sebbene meno pronunciato rispetto alle applicazioni di taglio laser, la saldatura laser può generare calore localizzato sufficiente ad incendiare materiali combustibili. È necessario adottare adeguate attrezzature antincendio, mantenere pulito lo spazio di lavoro ed essere consapevoli del rischio di incendio.
Rischio meccanico
Le parti mobili delle macchine per la saldatura laser, come bracci robotici, portali CNC e sistemi di controllo del movimento, presentano rischi di schiacciamento e intrappolamento meccanico. Sono essenziali protezioni adeguate, sistemi di arresto di emergenza e formazione degli operatori.
Le macchine per la saldatura laser presentano rischi specifici legati alle radiazioni laser, al calore e ai fumi, ai componenti elettrici, al rischio di incendio e al movimento meccanico. Misure di controllo appropriate, tra cui la protezione della macchina, gli occhiali di sicurezza per laser, la ventilazione, la sicurezza elettrica e le protezioni meccaniche, sono essenziali per un funzionamento sicuro.
Materiali di riempimento nella saldatura laser
La saldatura laser può essere eseguita con o senza materiale d'apporto, a seconda della configurazione del giunto e dei requisiti metallurgici.
Saldatura autogena
Molte applicazioni di saldatura laser vengono eseguite senza materiale d'apporto, affidandosi al materiale di base per formare il bagno di saldatura. Questa soluzione è adatta per giunzioni in cui lo spazio tra le parti è minimo e la composizione del materiale di base è adeguata ai requisiti di esercizio.
Saldatura laser a filo continuo
Alcune saldatrici laser incorporano meccanismi di alimentazione del filo che introducono il materiale d'apporto nel bagno di saldatura. Ciò consente all'operatore di regolare la composizione del metallo d'apporto, colmare spazi più ampi tra i pezzi e controllare l'altezza e la larghezza del cordone di saldatura con maggiore precisione rispetto alla saldatura autogena.
Selezione del materiale di riempimento
Quando si utilizza un filo d'apporto, la composizione del materiale deve essere pari o superiore alle proprietà del materiale di base. Il filo d'apporto in acciaio inossidabile viene utilizzato per la saldatura dell'acciaio inossidabile, il filo in acciaio dolce per l'acciaio al carbonio e il filo per la saldatura dell'alluminio per l'alluminio. Il diametro del filo e la velocità di avanzamento devono essere ottimizzati in base alla potenza e alla velocità di avanzamento della saldatrice laser.
La saldatura laser può essere eseguita in modo autogeno o con filo d'apporto, a seconda della configurazione del giunto e dei requisiti metallurgici. La saldatura laser con filo d'apporto offre un maggiore controllo del processo e opzioni di composizione del materiale rispetto alla saldatura autogena.
Manutenzione e cura delle macchine per la saldatura laser
Una manutenzione regolare e procedure operative accurate sono essenziali per mantenere l'affidabilità e le prestazioni delle saldatrici laser per anni di attività produttiva.
Pulizia regolare
Il percorso ottico della saldatrice laser, compresi specchi e lenti, deve essere ispezionato regolarmente e pulito da polvere, schizzi di saldatura e rivestimenti ossidati che si accumulano durante il funzionamento. La frequenza di pulizia dipende dai materiali specifici da saldare e dal volume di saldatura: le operazioni ad alto volume che saldano materiali che generano una quantità significativa di particolato possono richiedere una pulizia giornaliera. Le ottiche pulite sono essenziali per mantenere la potenza del generatore laser e la qualità della saldatura.
Nella saldatura dell'acciaio inossidabile, piccole quantità di particolato si depositano sulle superfici ottiche. Nella saldatura dell'alluminio, la polvere di ossido di alluminio può formare un rivestimento che assorbe l'energia del generatore laser e riduce la potenza effettiva erogata. Per materiali come l'acciaio zincato, le particelle di ossido di zinco possono accumularsi sulle superfici ottiche. Ciascuno di questi scenari riduce la potenza effettiva erogata alla saldatura dal 10 al 30% o più, se non si interviene. Una pulizia regolare, utilizzando materiali di pulizia specifici per la saldatura ottica ed evitando di toccare le ottiche a mani nude, è una semplice operazione di manutenzione che previene la maggior parte delle perdite di potenza delle saldatrici laser.
Verifiche di allineamento
L'allineamento del percorso ottico deve essere verificato periodicamente mediante una procedura di test di allineamento del fascio. Il disallineamento può verificarsi a causa di cicli termici, vibrazioni o urti meccanici. Un tempestivo riallineamento previene il degrado delle prestazioni. Molti operatori di saldatrici laser eseguono questo controllo settimanalmente o mensilmente come parte della manutenzione ordinaria. La procedura di allineamento prevede in genere di contrassegnare la posizione del fascio su nastro adesivo o carta da marcatura in diversi punti dell'area di saldatura e di confrontare le posizioni dei segni con l'asse centrale previsto dell'ugello: eventuali spostamenti di posizione indicano un disallineamento che richiede una correzione. Per gli operatori che non hanno familiarità con le procedure di allineamento, il manuale di servizio del produttore della macchina fornisce istruzioni dettagliate, oppure è possibile contattare l'assistenza tecnica del produttore per ricevere assistenza telefonica o tramite videoconferenza.
Manutenzione del sistema di raffreddamento
Il sistema di raffreddamento del generatore laser richiede un'attenzione costante. La qualità dell'acqua deve essere monitorata e, per evitare l'accumulo di minerali, è preferibile utilizzare acqua distillata anziché acqua di rubinetto. Il refrigeratore deve essere ispezionato regolarmente per verificarne il corretto funzionamento e l'adeguata dissipazione del calore. Le temperature devono essere monitorate per assicurarsi che il generatore laser non operi al di fuori del suo intervallo termico specificato.
Calibrazione e verifica dei parametri
I parametri della saldatrice laser devono essere verificati periodicamente per garantire che rimangano ottimizzati per il carico di lavoro di produzione corrente. La potenza di uscita deve essere misurata a intervalli regolari utilizzando un misuratore di potenza laser per verificare che le prestazioni del generatore laser non siano diminuite al di sotto delle soglie accettabili.
Ispezione di routine
L'ispezione visiva periodica della saldatrice laser dovrebbe includere il controllo delle condizioni dei componenti ottici, la presenza di eventuali perdite nel sistema di raffreddamento, l'integrità dei collegamenti elettrici, il funzionamento dei dispositivi di sicurezza e dei pulsanti di arresto di emergenza, nonché la pulizia generale della macchina. La maggior parte dei produttori raccomanda un'ispezione mensile come prassi di manutenzione standard.
La manutenzione delle macchine per la saldatura laser comprende la pulizia periodica dei componenti ottici, la verifica dell'allineamento, la cura del sistema di raffreddamento, la calibrazione dei parametri e l'ispezione di routine dei sistemi di sicurezza e delle condizioni generali della macchina. Un programma di manutenzione strutturato previene la maggior parte dei cali di prestazioni e prolunga significativamente la vita operativa dell'apparecchiatura.
Riepilogo
Questa guida completa ha trattato l'intero panorama della tecnologia delle macchine per la saldatura laser: dai vantaggi fondamentali che rendono la saldatura laser una soluzione ideale per applicazioni di precisione ad alto volume, ai limiti reali che definiscono quando altri processi sono più appropriati, all'analisi economica che determina la convenienza finanziaria dell'investimento nella saldatura laser, ai requisiti operativi, tra cui la selezione del gas, la compatibilità dei materiali e i controlli di sicurezza, fino alle pratiche di manutenzione che garantiscono prestazioni affidabili per anni di attività produttiva.
Il messaggio centrale è che le saldatrici laser sono apparecchiature altamente performanti, ottimizzate per una serie specifica di applicazioni che rappresentano la maggior parte delle giunzioni industriali in diversi settori chiave. Nelle applicazioni che prevedono elevati volumi di produzione, materiali di spessore sottile o medio, tolleranze dimensionali ristrette, requisiti minimi di distorsione e materiali in cui la zona termicamente alterata minima della saldatura laser è particolarmente preziosa, la tecnologia di saldatura laser offre vantaggi significativi in termini di velocità, uniformità qualitativa, compatibilità con l'automazione e, spesso, costo totale di proprietà.
La saldatura laser non è adatta per lavorazioni personalizzate a basso volume, per materiali molto spessi che superano la capacità di penetrazione dei generatori laser disponibili, per materiali per i quali è richiesto un controllo approfondito della composizione del materiale d'apporto per ragioni metallurgiche, o per applicazioni in cui l'investimento iniziale non è giustificato dal volume di produzione disponibile. In questi contesti, la saldatura ad arco tradizionale rimane il processo più appropriato.
Per gli impianti di produzione che valutano la transizione tecnologica, il quadro decisionale dovrebbe includere un'analisi economica approfondita che comprenda i costi di capitale, i costi operativi per unità produttiva, le differenze di costo del lavoro, l'eliminazione della manodopera nelle fasi successive alla lavorazione e il valore derivante da una maggiore uniformità qualitativa e da una riduzione delle distorsioni. Quando questa analisi viene eseguita rigorosamente e il volume di produzione è sufficientemente elevato da sfruttare appieno la capacità produttiva della saldatrice laser, l'investimento si rivela in genere giustificato entro un periodo di ammortamento di 18-36 mesi.
Il panorama tecnologico della saldatura laser continua a evolversi: i generatori laser a fibra ad alta potenza stanno diventando più convenienti, le tecnologie di modellazione del fascio migliorano le prestazioni su materiali difficili come alluminio e rame e l'automazione integrata rende i sistemi di saldatura laser più accessibili alle aziende di medie dimensioni. Per le nuove officine o per quelle che pianificano transizioni tecnologiche nei prossimi 5 anni, valutare le capacità di saldatura laser per i carichi di lavoro di produzione principali è sempre più una questione di necessità competitiva piuttosto che di ottimizzazione opzionale.
Ottieni soluzioni di saldatura laser
L'implementazione della tecnologia di saldatura laser richiede la selezione della configurazione della macchina più adatta e la definizione di procedure operative che garantiscano prestazioni costanti e di alta qualità fin dalla prima produzione.
AccTek Laser è un produttore professionale di apparecchiature per la saldatura laser con oltre un decennio di esperienza nel settore. L'azienda è specializzata nell'aiutare le aziende manifatturiere, le imprese di lavorazione di precisione e le officine di saldatura professionali a implementare con successo la tecnologia di saldatura laser in un'ampia gamma di materiali e applicazioni. Il suo portafoglio prodotti comprende: saldatrici laser a fibra portatili (1500W e 2000W) progettate per la saldatura flessibile in officina e per l'unione di componenti di precisione; sistemi di saldatura laser automatizzati a filo per applicazioni che richiedono materiali d'apporto e un controllo metallurgico preciso; sistemi di saldatura laser da banco e da postazione per la produzione di componenti di precisione; e sistemi di saldatura laser robotizzati completamente integrati, dotati di bracci robotici articolati a sei assi, progettati per la produzione automatizzata ad alto volume.
Tutti i sistemi utilizzano laser a fibra ad alta efficienza di marchi riconosciuti a livello globale, come Raycus, JPT e IPG, con una potenza di uscita che varia da 1000W a 6000W per soddisfare le diverse esigenze operative. L'intera gamma di prodotti è certificata CE e FDA, garantendo la conformità agli standard globali di sicurezza e prestazioni.
Il pacchetto completo di servizi comprende la valutazione pre-vendita dell'applicabilità e l'analisi di fattibilità del processo per materiali e configurazioni di giunzione specifici, l'installazione e la messa in servizio professionali con integrazione completa del sistema, una formazione completa per gli operatori che copre sia il funzionamento di routine che la risoluzione dei problemi di base, l'ottimizzazione dei parametri per materiali specifici e requisiti di produzione, la fornitura competitiva di ricambi per materiali di consumo e componenti di ricambio e un'assistenza tecnica post-vendita tempestiva che garantisce che i sistemi di saldatura laser continuino a funzionare in modo affidabile e produttivo per tutta la loro durata.

Informazioni sui contatti
- [email protected]
- [email protected]
- +86-19963414011
- N. 3 Zona A, zona industriale di Lunzhen, città di Yucheng, provincia di Shandong.
Ottieni soluzioni laser