


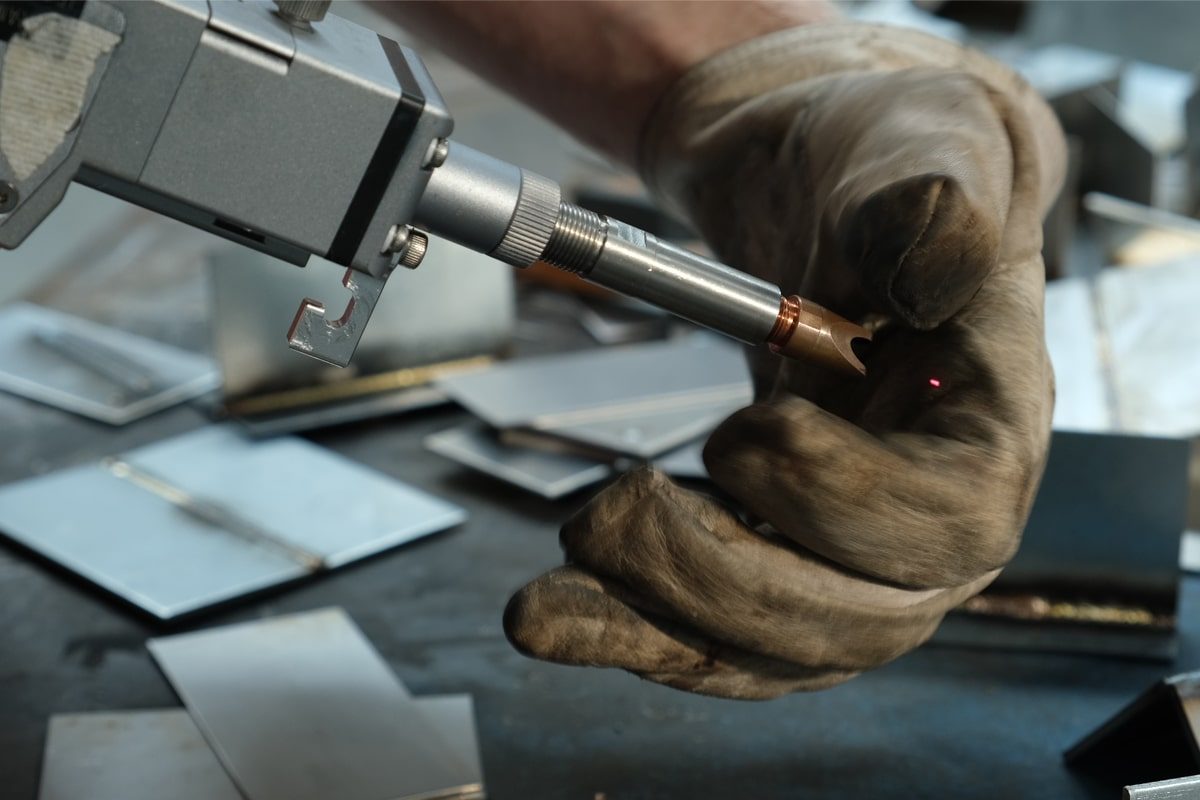
Máquinas de solda a laser: guia completo
A soldagem a laser emergiu como uma das inovações mais significativas na tecnologia de união de metais nas últimas duas décadas, mudando fundamentalmente o panorama econômico e de qualidade da fabricação de precisão. Enquanto os processos tradicionais de soldagem a arco, como TIG e MIG, dominaram por décadas, os geradores de laser de fibra agora permitem velocidades de união, precisão de penetração e controle da zona afetada pelo calor que os processos convencionais não conseguem alcançar. No entanto, as máquinas de soldagem a laser representam um investimento de capital substancial, exigem considerações operacionais diferentes da soldagem a arco e apresentam um conjunto distinto de requisitos técnicos e considerações de segurança que as oficinas de fabricação devem compreender antes de fazer a transição tecnológica.
Este guia completo foi desenvolvido para engenheiros de produção, gerentes de oficinas de fabricação e compradores de equipamentos que estejam avaliando a tecnologia de soldagem a laser pela primeira vez ou que desejem aprofundar seu conhecimento sobre o funcionamento das máquinas de soldagem a laser de fibra, os materiais que podem ser unidos, os custos operacionais, os riscos envolvidos e como realizar a manutenção para garantir um desempenho confiável a longo prazo. O guia aborda a tecnologia fundamental, as vantagens reais que tornam a soldagem a laser atraente para aplicações específicas, as limitações e desvantagens que devem influenciar a decisão tecnológica, os custos de instalação e operação, a gama de metais que podem ser soldados, as aplicações em que a soldagem a laser se consolidou como dominante ou possui forte presença, as considerações de segurança específicas da tecnologia a laser e as melhores práticas de manutenção e operação que garantem a confiabilidade dos equipamentos de soldagem a laser.
O objetivo é fornecer informações práticas e factuais que permitam a tomada de decisões informadas — sem superestimar a soldagem a laser como uma solução universal, nem descartá-la como uma tecnologia de nicho especializada. As máquinas de soldagem a laser não são nenhuma das duas coisas; pelo contrário, são equipamentos altamente capazes, otimizados para perfis de aplicação específicos que representam a maioria das uniões industriais em muitos setores. Compreender o que a soldagem a laser pode fazer, o que não pode, quanto custa e como operá-la e mantê-la com segurança constitui a base para decisões tecnológicas que beneficiarão as instalações de fabricação por muitos anos.
Índice
Vantagens da soldagem a laser
máquinas de solda a laser Oferecem vantagens técnicas e econômicas genuínas em relação aos processos de soldagem a arco em aplicações onde essas vantagens se alinham aos requisitos de produção. Esta seção examina detalhadamente cada uma das principais vantagens.
Precisão e exatidão
O feixe focalizado de um gerador de laser de fibra atinge diâmetros de ponto na peça de trabalho de 0,2 a 0,8 mm, dependendo da configuração óptica, produzindo soldas com larguras igualmente estreitas. Essa precisão permite a união em locais e em características da peça que os processos de arco não conseguem alcançar sem o risco de danos térmicos aos componentes adjacentes. A seção transversal da solda é altamente repetível de peça para peça quando se utiliza uma máquina de soldagem a laser programada, produzindo uma consistência dimensional difícil de obter com a soldagem TIG manual.
A zona termicamente afetada adjacente à solda a laser é minimizada devido à entrada de energia concentrada e à alta velocidade de deslocamento, o que significa que as propriedades do material base são melhor preservadas na área ao redor da solda. Isso é particularmente importante para materiais e aplicações em que as propriedades da zona termicamente afetada impactam diretamente o desempenho em serviço. Em aplicações de dispositivos médicos e aeroespaciais, essa precisão é literalmente uma necessidade competitiva — processos alternativos de soldagem a arco produzem uma ZTA mais ampla e maior variabilidade na solda, o que não atende aos rigorosos requisitos de qualidade de indústrias regulamentadas. A soldagem a laser é o processo preferido para essas aplicações justamente por causa da precisão e consistência que oferece.
Velocidade e eficiência
A soldagem a laser percorre uma junta a velocidades de cinco a quarenta vezes maiores do que a soldagem TIG manual em materiais e espessuras comparáveis. Em aço inoxidável de 2 mm — um material de referência na fabricação de dispositivos médicos e equipamentos para a indústria alimentícia — a soldagem a laser atinge de 8 a 15 metros por minuto, em comparação com os 0,3 a 0,8 metros por minuto da soldagem TIG. Essa vantagem de velocidade multiplica diretamente a produção por estação de soldagem e por hora. Para uma fábrica que produz painéis de carroceria automotiva, carcaças de dispositivos médicos ou gabinetes eletrônicos em alto volume, a diferença de velocidade entre a soldagem a laser e a soldagem TIG é o fator comercial mais significativo que determina a capacidade de produção e o custo da mão de obra por unidade.
A eficiência energética também é superior na soldagem a laser: a eficiência de conversão elétrica-óptica do gerador de laser de fibra, de 30 a 45%, significa que uma fração substancial da energia elétrica de entrada se torna energia útil de saída do laser, em vez de ser dissipada como calor residual, como ocorre em muitos processos de arco. Essa eficiência se traduz em um menor custo de energia operacional por metro de solda produzido, contribuindo para a vantagem geral de custo total de propriedade da soldagem a laser em ambientes de produção de alto volume.
Zona Mínima Afetada pelo Calor
A estreita zona afetada pelo calor na soldagem a laser — frequentemente inferior a 1 ou 2 mm de cada lado da linha central da solda, em comparação com 3 a 10 mm ou mais na soldagem a arco — tem implicações profundas na distorção, nas propriedades mecânicas e no processamento pós-soldagem. As peças soldadas a laser apresentam menor distorção térmica, requerem menos ou nenhum endireitamento pós-soldagem e mantêm propriedades mecânicas mais consistentes em toda a seção transversal do que as peças soldadas a arco.
Para aplicações em chapas metálicas finas, essa vantagem da ZTA (Zona Termicamente Afetada) é particularmente valiosa. Um painel de aço inoxidável soldado por soldagem TIG pode exigir de 10 a 30 minutos de endireitamento e aplainamento após a soldagem para restaurar a planicidade para a montagem. O mesmo painel soldado por soldagem a laser sai da estação de soldagem plano e pronto para a próxima etapa de fabricação. Essa única diferença — a eliminação da mão de obra de endireitamento pós-soldagem — geralmente representa uma economia de custo de $1 a $5 por peça em produções de alto volume. Em materiais usados nas indústrias aeroespacial e de dispositivos médicos, onde a sensibilização (precipitação de carbonetos de cromo no aço inoxidável) pode degradar a resistência à corrosão na zona termicamente afetada, a ZTA estreita da soldagem a laser é uma necessidade técnica, e não uma mera conveniência.
Versatilidade e integração de automação
As máquinas de soldagem a laser integram-se facilmente com braços robóticos, pórticos CNC e células de produção automatizadas. O processo sem contato — com a cabeça de soldagem mantendo uma distância de alguns centímetros da peça de trabalho — permite que a cabeça siga trajetórias de soldagem tridimensionais complexas sem as considerações de força de contato impostas pelos processos mecânicos. As células de soldagem a laser automatizadas atingem rotineiramente frações de tempo de operação do laser acima de 80%, aproveitando a vantagem de velocidade do gerador de laser em operações prolongadas sem supervisão.
Essa capacidade de automação é fundamentalmente diferente da automação da soldagem a arco. Um robô de soldagem TIG existe e é usado na indústria. No entanto, sua complexidade de programação e a sensibilidade do processo ao ajuste da junta e aos efeitos térmicos fazem com que a soldagem TIG automatizada seja mais prática para trabalhos fixos e de alto volume com geometrias de junta consistentes. A automação da soldagem a laser é mais flexível e pode lidar com uma gama mais ampla de geometrias de junta e variações de peças. Para instalações que operam em vários turnos com funcionamento noturno sem supervisão, a automação da soldagem a laser permite a produção sem mão de obra durante os turnos da noite, multiplicando a capacidade de produção disponível sem aumentos proporcionais nos custos de mão de obra.
Processo sem contato
Como o feixe do gerador de laser atinge o local da solda sem qualquer contato físico entre a cabeça de soldagem e a peça, a cabeça não sofre desgaste por interação mecânica e pode ser posicionada com precisão, sem o desgaste relacionado à força que os processos mecânicos acarretam. Isso é particularmente valioso para montagens delicadas, onde qualquer força de contato mecânico poderia distorcer a peça.
As máquinas de soldagem a laser oferecem vantagens técnicas reais em termos de precisão, velocidade, gerenciamento térmico, compatibilidade com automação e limpeza do processo. Essas vantagens são mais impactantes em aplicações que envolvem materiais de espessura fina a média, altos volumes de produção e peças onde a consistência dimensional e a distorção mínima são requisitos de qualidade. Para instalações que se enquadram nesses perfis, a soldagem a laser não é uma opção de luxo, mas sim uma tecnologia que se torna cada vez mais necessária à medida que as demandas de produção aumentam e os requisitos de qualidade se tornam mais rigorosos.
Desvantagens da soldagem a laser
A tecnologia de soldagem a laser apresenta limitações e desvantagens reais que são importantes de compreender como parte de uma avaliação tecnológica completa. Essas desvantagens não tornam a soldagem a laser inadequada para suas aplicações ideais, mas definem os contextos em que outros processos são mais apropriados.
Custo de investimento inicial
O custo de aquisição de uma máquina de soldagem a laser — que varia de £20.000 para uma máquina básica de soldagem a laser de fibra portátil a £80.000 ou mais para uma célula robótica totalmente integrada — é substancialmente maior do que o custo de equipamentos de soldagem a arco comparáveis. Esse investimento inicial cria uma barreira para operações de fabricação de baixo volume e exige uma justificativa econômica cuidadosa com base no volume de produção e no potencial de economia de custos. Uma estação de soldagem TIG completa, com fonte de alimentação, refrigeração a água e estação de trabalho, pode ser totalmente equipada por £5.000 a £15.000, o que coloca a soldagem a laser em um custo de aquisição de três a cinco vezes maior. Essa diferença de capital é real e é o principal motivo pelo qual muitas oficinas e fabricantes de baixo volume continuam a depender da soldagem a arco, apesar das vantagens de velocidade e qualidade da soldagem a laser.
Requisitos de habilidades e tempo de treinamento
Embora a soldagem a laser exija menos experiência prévia em soldagem do que a soldagem TIG manual, a configuração do processo, a programação do sistema de controle de movimento e a resolução de problemas de parâmetros requerem mais conhecimento técnico do que simplesmente operar uma máquina de solda a laser em um trabalho pré-programado. O processo tem uma curva de aprendizado mais acentuada para configuração e programação, embora a exigência de habilidade operacional seja menor.
Um operador sem experiência prévia em soldagem pode aprender a executar um ciclo de soldagem a laser pré-programado e produzir resultados consistentes em 4 a 8 horas de treinamento. Isso é drasticamente mais rápido do que os meses ou anos necessários para desenvolver competência em soldagem TIG. No entanto, quando surgem problemas — quando um novo material ou espessura é introduzido e os parâmetros existentes não funcionam, ou quando a geometria da junta difere de trabalhos anteriores — a solução de problemas e a otimização de parâmetros exigem mais conhecimento técnico do que na soldagem a arco. Um soldador TIG geralmente consegue perceber um problema pelo tato e pelo som e ajustar intuitivamente. Um operador de máquina de solda a laser precisa entender a interação entre a potência do laser, a velocidade de deslocamento, a posição do foco e a pressão do gás auxiliar, e precisa ser capaz de modificar os parâmetros metodicamente para otimizar o desempenho. Essa exigência de conhecimento técnico é a desvantagem da menor exigência de habilidade operacional na soldagem a laser.
Faixa de espessura limitada
Geradores de laser de fibra de média potência (1500 W a 3000 W) podem penetrar de 3 a 10 mm em aço inoxidável, aço carbono ou alumínio, mas apresentam dificuldades com materiais mais espessos. Aplicações que exigem soldagem em passe único de materiais com mais de 10 a 15 mm geralmente requerem geradores de laser de 6000 W ou mais, ou procedimentos de soldagem a laser com múltiplos passes, o que reduz a vantagem de velocidade em comparação com a soldagem a arco em passe único.
Materiais refletivos
Metais altamente reflexivos — particularmente cobre e latão — representam desafios para geradores de laser de fibra em 1064 nm, visto que uma fração significativa do feixe é refletida em vez de absorvida. Configurações especiais de geradores de laser de alta potência com óptica de proteção, geradores de laser de comprimento de onda verde ou sistemas com múltiplos geradores de laser são necessários para esses materiais.
Perfil de segurança e riscos
A soldagem a laser apresenta riscos de radiação que não estão presentes na soldagem a arco, além dos riscos convencionais da soldagem, como calor, fumos e risco de incêndio. O enclausuramento adequado da máquina, o treinamento do operador e o controle de superfícies refletoras são essenciais para a operação segura.
As desvantagens da soldagem a laser incluem maior custo de capital, uma curva de aprendizado mais acentuada em termos de configuração e programação, profundidade de penetração limitada em materiais muito espessos, dificuldades com metais reflexivos e riscos de segurança específicos relacionados à radiação laser. Essas limitações não tornam a soldagem a laser inadequada para aplicações onde produtividade, precisão e distorção mínima são os principais objetivos, mas definem os contextos em que a tecnologia é ou não economicamente viável.
Custos de máquinas de soldagem a laser
Compreender a estrutura de custos da soldagem a laser — tanto os custos de capital quanto os operacionais — é essencial para avaliar a viabilidade econômica da tecnologia.
Custo de Equipamentos de Capital
Um sistema de soldagem a laser de fibra normalmente compreende vários elementos de custo principais: o gerador de laser de fibra e a fonte de alimentação, variando de £8.000 a £25.000, dependendo do nível de potência (1500 W a 6000 W); a cabeça de soldagem e o sistema óptico de distribuição do feixe, normalmente de £5.000 a £15.000; o sistema de controle de movimento (pórtico CNC, braço robótico ou sistema de posicionamento manual), variando de £3.000 para sistemas manuais a £30.000 ou mais para integração robótica; e o chiller e a infraestrutura de suporte. O custo total do sistema normalmente varia de £20.000 para um sistema portátil básico a £80.000 ou mais para configurações robóticas totalmente automatizadas.
A máquina de solda a laser portátil, com custo entre £20.000 e £30.000, é o ponto de partida para muitas oficinas, oferecendo flexibilidade e controle manual para diversos tipos de trabalho. Um sistema CNC montado em pórtico para produção em alto volume de peças consistentes adiciona de £10.000 a £20.000 ao custo do sistema. Uma célula de soldagem a laser robótica totalmente integrada, com robô de seis eixos, manuseio de materiais, sistemas de visão e controle de processo integrado, pode chegar a £80.000 a £150.000 ou mais para uma instalação completa. O nível de investimento selecionado deve ser compatível tanto com o volume de produção quanto com a consistência e complexidade das peças a serem soldadas.
Custos operacionais
O custo energético de um sistema de soldagem a laser de 2000 W durante a soldagem ativa é de aproximadamente 7 a 10 kW de consumo total de energia do sistema, resultando em custos de energia de aproximadamente $0,70 a $1,20 por hora, considerando tarifas de eletricidade industrial de $0,10 a $0,12 por kWh. O custo do gás de proteção é tipicamente de $0,50 a $1,50 por hora, dependendo do tipo de gás e dos preços locais. Os consumíveis de arame (quando utilizados) adicionam custos extras, dependendo do volume e do material. O custo operacional total por hora produtiva de soldagem é tipicamente de $2,00 a $4,00 para consumíveis, energia e gás combinados, em comparação com $3,00 a $6,00 ou mais para processos de soldagem a arco, quando os custos de mão de obra qualificada do operador são excluídos.
Além desses custos diretos com consumíveis, as máquinas de soldagem a laser exigem manutenção periódica, incluindo limpeza e substituição de componentes ópticos, substituição do tubo laser após 8.000 a 10.000 horas de operação (um custo de £5.000 a £15.000, dependendo do nível de potência) e manutenção do chiller. Esses custos periódicos são menores do que o custo contínuo de mão de obra especializada na soldagem a arco, mas devem ser considerados no modelo de custo total ao avaliar a viabilidade econômica da operação a longo prazo.
Análise de retorno do investimento
Para instalações de fabricação que operam máquinas de soldagem a laser com alta taxa de utilização, mantendo o equipamento em funcionamento em vários turnos, o período de retorno do investimento de capital é tipicamente de 18 a 36 meses, quando a economia com custos de mão de obra decorrente da diferença salarial entre soldadores qualificados e a eliminação da mão de obra de acabamento pós-soldagem é incluída no modelo econômico. Uma instalação com um investimento de £ 50.000 em uma máquina de soldagem a laser, gerando uma economia anual de £ 25.000 a £ 40.000 em custos de mão de obra e acabamento por meio da eliminação dos salários de soldadores qualificados e da mão de obra de acabamento pós-soldagem, recuperará o investimento de capital em 18 a 30 meses. Após o retorno do investimento, a máquina gera lucro líquido enquanto permanecer em uso produtivo — geralmente de 10 a 15 anos de vida útil econômica para equipamentos modernos de laser de fibra.
O custo de aquisição de máquinas de soldagem a laser é maior do que o de equipamentos de soldagem a arco, mas os custos operacionais por unidade produtiva são menores devido à vantagem de velocidade e à eliminação da mão de obra de acabamento pós-soldagem em muitas aplicações. A viabilidade econômica da soldagem a laser é convincente quando o volume de produção é alto o suficiente para utilizar plenamente a capacidade de produção do equipamento.
Requisitos de gás para soldagem
A soldagem a laser requer gás de proteção para proteger a poça de fusão e controlar o corte e a oxidação, sendo a seleção específica do gás dependente do material a ser soldado e das características de solda desejadas.
Seleção de gás por material
Para soldagem de aço carbono, ar comprimido ou oxigênio são frequentemente usados como gás de proteção, sendo o oxigênio, por vezes, misturado com nitrogênio em proporções específicas. Para soldagem de aço inoxidável, o argônio é o gás de proteção padrão, escolhido por sua inércia e pelas superfícies livres de óxidos que produz. Para soldagem de alumínio, o argônio também é o padrão, embora o hélio seja, às vezes, adicionado para aumentar a entrada de calor em seções mais espessas. Para metais reativos, como o titânio, é necessário argônio puro com gás de proteção secundário para evitar a oxidação da poça de fusão e da zona afetada pelo calor.
Pureza e vazão do gás
A pureza do gás de proteção tem um impacto direto na qualidade da solda — gases contendo vapor de água ou outros contaminantes produzirão superfícies de solda inferiores e porosidade subsuperficial. O gás de proteção de grau industrial com teor de umidade abaixo de 20 ppm (partes por milhão) é padrão para aplicações de precisão. As taxas de fluxo normalmente variam de 15 a 30 litros por minuto, dependendo da geometria da peça, do tamanho da peça de trabalho e da potência do gerador de laser.
Considerações sobre custos e fornecimento
O gás de proteção pode ser fornecido por cilindros a granel substituídos pelo fornecedor, por geradores de nitrogênio líquido para produção de gás no local ou por fontes de ar comprimido para aplicações onde o ar comprimido é aceitável. O fornecimento por cilindros a granel é geralmente mais econômico para operações contínuas de alto volume, enquanto a geração de gás líquido é apropriada para instalações de altíssimo volume.
Os requisitos de gás para soldagem a laser são específicos para cada material e dependem dos objetivos de qualidade da solda e das exigências de proteção. A seleção adequada do gás, a verificação da pureza e as vazões apropriadas são essenciais para atingir a qualidade de solda desejada e são considerações padrão na configuração e operação da máquina de soldagem a laser.
Metais compatíveis com soldagem a laser
As máquinas de soldagem a laser podem unir uma ampla gama de metais de engenharia, embora os requisitos e desafios específicos variem significativamente de acordo com o tipo de material.
Aço carbono
Aço carbono Solda-se facilmente com geradores de laser de fibra usando oxigênio ou ar como gás de proteção. As velocidades de soldagem em aço carbono são altas — tipicamente de 15 a 30 metros por minuto em chapas finas. A qualidade da junta é excelente, com distorção mínima e ótima resistência. O aço carbono é um dos materiais mais fáceis de soldar a laser.
A facilidade de soldagem do aço carbono reflete a combinação ideal de propriedades do material para soldagem a laser: refletividade moderada permite o acoplamento eficiente da energia do gerador de laser, condutividade térmica adequada permite que o calor se propague pelo material em velocidades compatíveis com as velocidades de deslocamento da soldagem a laser, e a resposta do material ao aquecimento e resfriamento rápidos produz soldas com propriedades previsíveis e defeitos mínimos. Oficinas de fabricação automotiva, de eletrodomésticos e industriais em geral constatam que o trabalho com aço carbono é o mais fácil e econômico para a transição para a soldagem a laser.
Aço inoxidável
Austenítico aços inoxidáveis Os aços inoxidáveis da série 300 são materiais ideais para soldagem a laser. O calor gerado pelo laser e a estreita zona afetada pelo calor (ZAC) são particularmente valiosos para o aço inoxidável, pois minimizam a sensibilização (precipitação de carboneto de cromo) que pode ocorrer com zonas afetadas pelo calor mais amplas na soldagem a arco. O aço inoxidável é um material fundamental para muitas aplicações de soldagem a laser em equipamentos para a indústria alimentícia, dispositivos médicos e estruturas metálicas arquitetônicas.
A sensibilização em aço inoxidável ocorre quando a zona termicamente afetada (ZTA) atinge temperaturas entre 450 °C e 900 °C durante a soldagem a arco, causando a depleção de cromo do material base imediatamente adjacente à solda e sua precipitação como carbonetos de cromo. Essa depleção cria regiões com resistência à corrosão reduzida, que podem levar à falha por corrosão intergranular em determinados ambientes. A ZTA estreita da soldagem a laser reduz significativamente o volume de material que sofre essa sensibilização, tornando-a o processo preferido para aplicações em aço inoxidável em equipamentos para a indústria de alimentos e bebidas, dispositivos médicos e ambientes marinhos, onde a resistência à corrosão é fundamental.
Ligas de alumínio
Alumínio A soldagem a laser apresenta vantagens e desafios. A alta condutividade térmica do alumínio exige potência suficiente do gerador de laser para atingir a penetração, e a refletividade do alumínio no comprimento de onda de 1064 nm dos geradores de laser de fibra significa que são necessários geradores de laser de alta potência ou técnicas especiais de modulação do feixe para uma soldagem confiável. Superados esses desafios, o alumínio solda-se muito bem em altas velocidades com excelente qualidade.
O desafio da refletividade é o mais significativo: o alumínio reflete aproximadamente 90% da radiação incidente de um gerador de laser de 1064 nm quando frio, e mesmo quando a fusão começa, a refletividade diminui um pouco; permanece, no entanto, significativamente maior do que a do aço. Isso significa que os geradores de laser que operam em 1064 nm exigem técnicas especiais ou níveis de potência mais elevados para soldar alumínio de forma confiável. Alguns fabricantes utilizam geradores de laser de comprimento de onda verde (515 nm), que o alumínio absorve com muito mais eficiência, embora estes sejam mais caros e menos comuns do que os sistemas de fibra de 1064 nm. Outros utilizam técnicas de oscilação ou pulsação do feixe para iniciar e manter uma soldagem consistente. A soldagem de alumínio por laser de fibra é, portanto, mais especializada do que a soldagem de aço carbono ou aço inoxidável, exigindo configuração específica de equipamentos e experiência do operador.
Titânio
O titânio e suas ligas podem ser soldados a laser com eficácia, especialmente em aplicações aeroespaciais, onde a combinação de distorção mínima e soldas de alta qualidade é essencial. O titânio requer proteção com gás inerte e, por vezes, configurações especiais de geradores de laser de fibra, mas é um material consagrado para soldagem a laser. A natureza reativa do titânio em altas temperaturas exige proteção completa contra contaminação atmosférica durante e após a soldagem — o que requer proteção com gás inerte no ponto de solda, proteções laterais para proteger a poça de fusão em resfriamento e, às vezes, gás de apoio para proteger a parte inferior da junta. A recompensa por esse cuidado é uma qualidade de solda excepcional: a soldagem a laser de titânio de grau aeroespacial produz soldas com propriedades mecânicas e consistência microestrutural superiores em comparação com a soldagem a arco, tornando a soldagem a laser o processo preferido para aplicações aeroespaciais críticas.
Cobre e Latão
Ligas de Níquel
Superligas à base de níquel e ligas de níquel resistentes à corrosão são soldadas a laser em aplicações aeroespaciais, onde a combinação de distorção mínima, sensibilização mínima na zona afetada pelo calor e soldas de alta qualidade torna a soldagem a laser preferível à soldagem a arco.
A soldagem a laser é compatível com uma ampla gama de metais de engenharia, incluindo aço carbono, aço inoxidável, alumínio, titânio e ligas de níquel. Cobre e latão apresentam desafios especiais, exigindo maior potência ou comprimentos de onda específicos do gerador de laser. O sucesso na soldagem a laser de qualquer material requer potência adequada do gerador de laser, seleção correta do gás de proteção e otimização dos parâmetros do processo. A capacidade de soldar diversos tipos de materiais na mesma máquina, por meio de alterações de parâmetros em vez de troca de equipamentos, é uma das vantagens práticas da soldagem a laser em oficinas e fabricantes terceirizados que lidam com requisitos de materiais variados.
Aplicações da soldagem a laser
A soldagem a laser conquistou uma presença significativa em diversos setores industriais importantes, onde sua velocidade, precisão e baixa distorção se alinham bem com os requisitos de produção.
Indústria automobilística
A indústria automotiva é o maior mercado global de máquinas de soldagem a laser, com aplicações que incluem a união de painéis de carroceria, a soldagem de compartimentos de baterias para veículos elétricos, a montagem de estruturas de assentos, a soldagem de carcaças de transmissão e a fabricação de componentes de precisão. A combinação de alto volume de produção, materiais de espessura fina a média, tolerâncias dimensionais rigorosas e a necessidade de distorção mínima fazem da soldagem a laser a tecnologia dominante nessas aplicações.
Na fabricação de painéis de carroceria automotiva, as máquinas de soldagem a laser de fibra tornaram-se a tecnologia padrão nas principais montadoras e fornecedores de primeiro nível, substituindo a soldagem a arco em linhas de produção de alto volume. A vantagem de velocidade — combinando a velocidade da soldagem a laser com o posicionamento robótico — permite taxas de produção de 60 a 100 peças por hora por estação de soldagem, um nível de produtividade que os processos de soldagem a arco não conseguem alcançar. Para os compartimentos de baterias em veículos elétricos, a soldagem a laser é praticamente a tecnologia exclusiva, escolhida por sua capacidade de produzir vedações herméticas com mínima entrada de calor nos componentes internos da bateria e geometria de solda consistente e repetível em milhares de unidades.
Manufatura de Eletrônicos
A soldagem a laser é amplamente utilizada na fabricação de eletrônicos para unir invólucros de aço inoxidável e alumínio, unir componentes de precisão com distorção térmica mínima, soldar selos herméticos em embalagens eletrônicas e unir metais diferentes em conjuntos eletrônicos. A precisão e a mínima entrada de calor proporcionadas pela soldagem a laser são particularmente valiosas em aplicações onde é necessário evitar danos térmicos a componentes eletrônicos sensíveis.
Fabricação de dispositivos médicos
Os fabricantes de dispositivos médicos utilizam amplamente a soldagem a laser para soldagem de invólucros de aço inoxidável, união de instrumentos cirúrgicos, selagem hermética de dispositivos implantáveis e fabricação de componentes de precisão. A capacidade de produzir soldas limpas e isentas de óxidos em aço inoxidável com acabamento pós-soldagem mínimo é particularmente valiosa em aplicações médicas, onde a limpeza da superfície e a aparência da solda são requisitos de qualidade.
Na produção moderna, os instrumentos cirúrgicos — fórceps, pinças, tesouras com componentes soldados — são fabricados quase exclusivamente por meio de soldagem a laser. A precisão permite a união de geometrias cirúrgicas delicadas sem distorção, a zona afetada pelo calor (ZAC) mínima preserva a têmpera e as características de desempenho do aço inoxidável para ferramentas, e as superfícies de solda limpas atendem aos requisitos de esterilização e biocompatibilidade de dispositivos médicos. Para dispositivos implantáveis, nos quais a vedação hermética é um requisito de segurança, a capacidade da soldagem a laser de produzir soldas consistentes e sem defeitos é, literalmente, uma exigência regulamentar, e não uma mera preferência.
Aeroespacial e Defesa
As aplicações aeroespaciais da soldagem a laser incluem a soldagem de precisão de ligas de titânio em componentes de motores de aeronaves, a soldagem de aço inoxidável em estruturas de fuselagem e a união de metais diferentes, onde a combinação de distorção mínima e soldas de alta qualidade torna a soldagem a laser preferível a outros processos. A indústria aeroespacial valoriza a capacidade da soldagem a laser de minimizar a zona afetada pelo calor em ligas reativas e sua compatibilidade com células de produção automatizadas.
A soldagem a laser tornou-se a tecnologia dominante na produção em larga escala de materiais de espessura fina a média em aplicações automotivas, eletrônicas, de dispositivos médicos e aeroespaciais. Esses setores representam os maiores mercados comerciais para máquinas de soldagem a laser e as aplicações onde a velocidade, a precisão e as características de mínima distorção da soldagem a laser oferecem o maior valor agregado.
Riscos associados à soldagem a laser
As máquinas de soldagem a laser apresentam um conjunto específico de riscos que são distintos da soldagem a arco tradicional e exigem medidas de controle apropriadas.
Perigo de radiação laser
Os geradores de laser de fibra que operam em um comprimento de onda de 1064 nm produzem radiação infravermelha próxima que é transmitida através do olho e focalizada na retina. A exposição direta ou por reflexão especular em um olho desprotegido pode causar danos imediatos e potencialmente permanentes à retina. O mecanismo da lesão é diferente das queimaduras superficiais — a energia infravermelha próxima atravessa a superfície do olho e focaliza na retina, causando danos térmicos no ponto focal antes que qualquer resposta protetora de piscar possa ocorrer. Em máquinas de soldagem a laser totalmente fechadas, o invólucro contém o feixe durante a operação normal, reduzindo a classificação de risco efetiva. Durante o trabalho com feixe aberto, alinhamento ou manutenção, o uso de óculos de segurança a laser adequados, classificados para o comprimento de onda e densidade óptica específicos, é essencial. Superfícies refletoras na área de trabalho — acessórios de metal polido, espelhos ou mesmo joias — podem redirecionar o feixe inesperadamente, razão pela qual o controle de objetos reflexivos é uma prática de segurança importante em instalações que realizam trabalhos a laser com feixe aberto.
Riscos de calor e fumaça
O feixe de laser concentrado gera calor local intenso, produzindo fumos e partículas a partir do material vaporizado e das superfícies aquecidas. Uma ventilação adequada com sistema de extração de fumos é essencial, principalmente ao soldar materiais que geram fumos perigosos, como ligas contendo zinco (materiais galvanizados). É necessário um equipamento de extração apropriado, dimensionado para o perfil específico de fumos dos materiais que estão sendo soldados.
Diferentes materiais produzem diferentes perfis de fumos, exigindo abordagens específicas de extração. A soldagem de aço galvanizado (zincado) produz fumos de óxido de zinco que podem causar febre dos fumos metálicos se inalados — exigindo extração local diretamente no ponto de solda. A soldagem de aço inoxidável produz principalmente óxidos de ferro e cromo, com componentes perigosos mínimos, desde que a ventilação seja adequada. A soldagem de alumínio produz partículas de óxido de alumínio que são principalmente poeira incômoda, mas ainda assim requerem extração local para manter a qualidade do ar. Os fumos da soldagem a laser são geralmente menos volumosos do que os fumos da soldagem a arco devido à menor área de entrada de calor, mas a extração local ainda é essencial para a saúde do operador e para a conformidade das instalações com os padrões de qualidade do ar ocupacional.
Perigo Elétrico
As máquinas de soldagem a laser incorporam sistemas elétricos de alta tensão para a fonte de alimentação do gerador de laser e outros componentes, fornecendo altas correntes ao conjunto do gerador de laser. A implementação de medidas de segurança elétrica adequadas é fundamental; estas incluem garantir o aterramento correto do equipamento, o encapsulamento dos componentes elétricos em invólucros de proteção e a operação dos sistemas elétricos por pessoal treinado. Somente técnicos eletricistas qualificados estão autorizados a trabalhar em componentes da fonte de alimentação ou em circuitos de alta tensão. Os operadores não devem abrir o invólucro da fonte de alimentação do laser nem tentar solucionar problemas elétricos além de simplesmente verificar se a energia está ligada e se as conexões estão seguras.
Risco de incêndio
Embora menos pronunciado do que em aplicações de corte a laser, a soldagem a laser pode gerar calor localizado suficiente para inflamar materiais combustíveis. Equipamentos adequados de combate a incêndio, limpeza da área de trabalho e atenção aos riscos de incêndio são precauções necessárias.
Perigo mecânico
As peças móveis em máquinas de soldagem a laser — braços robóticos, pórticos CNC e sistemas de controle de movimento — representam riscos de esmagamento e aprisionamento mecânico. Proteções adequadas para a máquina, sistemas de parada de emergência e treinamento do operador são essenciais.
As máquinas de soldagem a laser apresentam riscos específicos relacionados à radiação laser, calor e fumos, componentes elétricos, risco de incêndio e movimento mecânico. Medidas de controle adequadas, incluindo enclausuramento da máquina, óculos de segurança a laser, ventilação, segurança elétrica e proteções mecânicas, são essenciais para a operação segura.
Materiais de enchimento na soldagem a laser
A soldagem a laser pode ser realizada com ou sem material de enchimento, dependendo do projeto da junta e dos requisitos metalúrgicos.
Soldagem autógena
Muitas aplicações de soldagem a laser são realizadas sem material de adição, contando com o material base para formar a poça de fusão. Isso é apropriado para projetos de juntas onde a folga entre as peças é mínima e a composição do material base atende aos requisitos de serviço.
Soldagem a laser com alimentação de arame
Algumas máquinas de soldagem a laser incorporam mecanismos de alimentação de arame que introduzem o arame de enchimento na poça de fusão. Isso permite ao operador ajustar a composição do metal de solda, preencher folgas maiores entre as peças e controlar a altura e a largura do cordão de solda com mais precisão do que na soldagem autógena.
Seleção de Material de Enchimento
Ao utilizar arame de adição, a composição do material deve ser igual ou superior às propriedades do material base. Arame de aço inoxidável é utilizado para soldagem de aço inoxidável, arame de aço macio para aço carbono e arame de alumínio para alumínio. O diâmetro do arame e a velocidade de alimentação devem ser otimizados para corresponder ao nível de potência e à velocidade de deslocamento da máquina de soldagem a laser.
A soldagem a laser pode ser realizada de forma autógena ou com arame de adição, dependendo do projeto da junta e dos requisitos metalúrgicos. A soldagem a laser com alimentação de arame oferece maior controle do processo e opções de composição de materiais em comparação com a soldagem autógena.
Manutenção e cuidados com máquinas de soldagem a laser
A manutenção regular e os procedimentos operacionais cuidadosos são essenciais para manter a confiabilidade e o desempenho da máquina de soldagem a laser ao longo de anos de operação produtiva.
Limpeza regular
O caminho óptico da máquina de soldagem a laser, incluindo espelhos e lentes, deve ser inspecionado regularmente e limpo de poeira, respingos de solda e revestimentos oxidados que se acumulam durante a operação. A frequência da limpeza depende dos materiais específicos que estão sendo soldados e do volume de soldagem — operações de alto volume, soldando materiais que geram partículas significativas, podem exigir limpeza diária. A limpeza do sistema óptico é essencial para manter a potência do gerador de laser e a qualidade da solda.
Na soldagem de aço inoxidável, pequenas quantidades de partículas se depositam nas superfícies ópticas. Na soldagem de alumínio, a poeira de óxido de alumínio pode formar uma camada que absorve a energia do gerador de laser e reduz a potência efetiva. Em materiais como o aço zincado, partículas de óxido de zinco podem se acumular nas superfícies ópticas. Cada um desses cenários reduz a potência efetiva fornecida à solda em 10 a 30% ou mais, caso haja acúmulo. A limpeza regular — utilizando materiais de limpeza de grau óptico e evitando tocar nas lentes com os dedos desprotegidos — é uma tarefa de manutenção simples que previne a maioria das perdas de potência em máquinas de solda a laser.
Verificações de alinhamento
O alinhamento do caminho óptico deve ser verificado periodicamente usando um procedimento de teste de alinhamento do feixe. O desalinhamento pode ocorrer devido a ciclos térmicos, vibração ou choque mecânico. O realinhamento imediato evita a degradação do desempenho. Muitos operadores de máquinas de solda a laser realizam essa verificação semanalmente ou mensalmente como manutenção de rotina. O procedimento de alinhamento normalmente envolve marcar a posição do feixe em fita adesiva ou papel marcador em vários pontos ao longo da área de soldagem e comparar as posições das marcas com a linha central esperada do bocal — mudanças na posição indicam desalinhamento que requer correção. Para operadores não familiarizados com os procedimentos de alinhamento, o manual de serviço do fabricante da máquina fornece orientações passo a passo, ou o suporte técnico do fabricante pode explicar o procedimento por telefone ou videoconferência.
Manutenção do Sistema de Arrefecimento
O sistema de refrigeração do gerador de laser requer atenção regular. A qualidade da água deve ser monitorada e água destilada deve ser usada em vez de água da torneira para evitar o acúmulo de minerais. O chiller deve ser inspecionado regularmente para confirmar o funcionamento adequado e a dissipação de calor suficiente. As leituras de temperatura devem ser monitoradas para garantir que o gerador de laser não esteja operando fora da faixa térmica especificada.
Calibração e Verificação de Parâmetros
Os parâmetros da máquina de soldagem a laser devem ser verificados periodicamente para garantir que permaneçam otimizados para a carga de trabalho de produção atual. A potência de saída deve ser medida regularmente com um medidor de potência a laser para verificar se o desempenho do gerador de laser não se degradou abaixo dos limites aceitáveis.
Inspeção de rotina
A inspeção visual regular da máquina de solda a laser deve abranger a condição dos componentes ópticos, sinais de vazamento no sistema de refrigeração, integridade das conexões elétricas, funcionamento dos dispositivos de segurança e paradas de emergência, além da limpeza geral da máquina. A maioria dos fabricantes recomenda a inspeção mensal como prática padrão de manutenção.
A manutenção de máquinas de soldagem a laser inclui a limpeza regular dos componentes ópticos, verificação do alinhamento, cuidados com o sistema de refrigeração, calibração de parâmetros e inspeção de rotina dos sistemas de segurança e do estado geral da máquina. Um cronograma de manutenção estruturado previne a maior parte da degradação do desempenho e prolonga significativamente a vida útil do equipamento.
Resumo
Este guia abrangente aborda todo o panorama da tecnologia de máquinas de soldagem a laser — desde as vantagens fundamentais que tornam a soldagem a laser atraente para aplicações de precisão em alto volume, passando pelas limitações reais que definem quando outros processos são mais apropriados, pela análise econômica que determina a viabilidade financeira do investimento em soldagem a laser, pelos requisitos operacionais, incluindo seleção de gás, compatibilidade de materiais e controles de segurança, até as práticas de manutenção que garantem um desempenho confiável ao longo de anos de operação produtiva.
A mensagem central é que as máquinas de soldagem a laser são equipamentos altamente capazes, otimizados para um conjunto específico de aplicações que representam a maioria das uniões industriais em diversos setores importantes. Em aplicações que envolvem alto volume de produção, materiais de espessura fina a média, tolerâncias dimensionais rigorosas, requisitos mínimos de distorção e materiais onde a zona afetada pelo calor mínima da soldagem a laser é particularmente valiosa, a tecnologia de soldagem a laser oferece vantagens convincentes em termos de velocidade, consistência de qualidade, compatibilidade com automação e, frequentemente, em custo total de propriedade.
A soldagem a laser não é adequada para trabalhos personalizados de baixo volume, para materiais muito espessos que excedam a capacidade de penetração dos geradores de laser disponíveis, para materiais onde é necessário um controle rigoroso da composição do metal de adição por razões metalúrgicas, ou para aplicações onde o investimento inicial não se justifica em relação ao volume de produção disponível. Nesses contextos, a soldagem a arco tradicional continua sendo a opção de processo mais adequada.
Para instalações de fabricação que avaliam a transição tecnológica, a estrutura de decisão deve incluir uma análise econômica completa, abrangendo custo de capital, custo operacional por unidade produtiva, diferenciais de custo de mão de obra, eliminação de mão de obra de pós-processamento e o valor da melhoria na consistência da qualidade e da redução da distorção. Quando essa análise é realizada rigorosamente e o volume de produção é alto o suficiente para utilizar plenamente a capacidade de produção da máquina de soldagem a laser, o investimento normalmente se justifica em um período de retorno de 18 a 36 meses.
O panorama da tecnologia de soldagem a laser continua a evoluir — geradores de laser de fibra de alta potência estão se tornando mais acessíveis, tecnologias de modelagem de feixe estão aprimorando o desempenho em materiais desafiadores como alumínio e cobre, e a automação integrada está tornando os sistemas de soldagem a laser mais acessíveis a fabricantes de médio porte. Para novas empresas ou empresas que planejam transições tecnológicas nos próximos 5 anos, investigar as capacidades de soldagem a laser para a carga de trabalho principal de produção é cada vez mais uma questão de necessidade competitiva, e não de otimização opcional.
Obtenha soluções de soldagem a laser
A implementação da tecnologia de soldagem a laser exige a seleção da configuração de máquina adequada e o estabelecimento de procedimentos operacionais que garantam um desempenho consistente e de alta qualidade desde a primeira produção.
A AccTek Laser é uma fabricante profissional de equipamentos de soldagem a laser com mais de uma década de experiência no setor. A empresa se especializa em auxiliar fabricantes industriais, empresas de usinagem de precisão e oficinas de soldagem a implementar com sucesso a tecnologia de soldagem a laser em uma ampla gama de materiais e aplicações. Seu portfólio de produtos inclui: soldadores a laser de fibra portáteis (1500 W e 2000 W) projetados para soldagem flexível em oficinas e união de componentes de precisão; sistemas automatizados de soldagem a laser com alimentação de arame para aplicações que exigem materiais de enchimento e controle metalúrgico preciso; sistemas de soldagem a laser de bancada e de estação de trabalho para fabricação de peças de precisão; e sistemas de soldagem a laser robóticos totalmente integrados, equipados com braços robóticos articulados de seis eixos, projetados para produção automatizada de alto volume.
Todos os sistemas utilizam lasers de fibra de alta eficiência de marcas reconhecidas mundialmente, como Raycus, JPT e IPG, com potência de saída variando de 1000 W a 6000 W para atender a diversas necessidades operacionais. Toda a linha de produtos possui certificação CE e FDA, garantindo a conformidade com os padrões globais de segurança e desempenho.
A estrutura completa de serviços inclui avaliação de aplicações pré-venda e análise de viabilidade de processos para materiais específicos e configurações de juntas, instalação e comissionamento profissionais com integração total do sistema, treinamento abrangente para operadores, abrangendo tanto a operação de rotina quanto a solução de problemas básicos, otimização de parâmetros para materiais específicos e requisitos de produção, fornecimento competitivo de peças de reposição para consumíveis e componentes de substituição, e suporte técnico pós-venda ágil, garantindo que os sistemas de soldagem a laser continuem operando de forma confiável e produtiva durante toda a sua vida útil.

Informações de contato
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Cidade de Yucheng, Província de Shandong.
Obtenha soluções a laser