


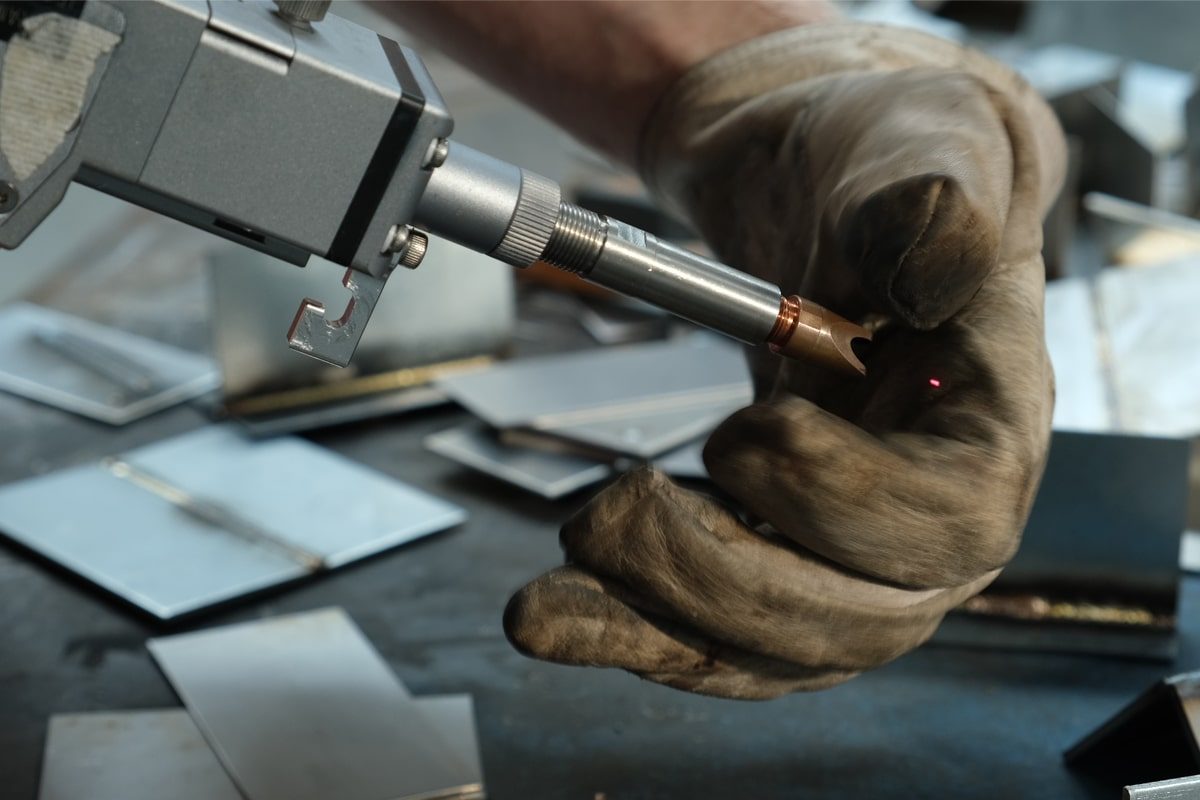
Máquinas de soldadura láser: guía completa
La soldadura láser se ha consolidado como una de las innovaciones más importantes en la tecnología de unión de metales en las últimas dos décadas, transformando radicalmente la economía y la calidad de la fabricación de precisión. Si bien los procesos tradicionales de soldadura por arco, como TIG y MIG, han dominado durante décadas, los generadores láser de fibra permiten ahora velocidades de unión, precisión de penetración y control de la zona afectada por el calor que los procesos convencionales no pueden igualar. Sin embargo, las máquinas de soldadura láser representan una inversión de capital considerable, requieren consideraciones operativas diferentes a las de la soldadura por arco y presentan un conjunto específico de requisitos técnicos y consideraciones de seguridad que los talleres de fabricación deben comprender antes de adoptar esta tecnología.
Esta guía integral está diseñada para ingenieros de fabricación, gerentes de talleres de fabricación y compradores de equipos que evalúan la tecnología de soldadura láser por primera vez o que buscan profundizar sus conocimientos sobre el funcionamiento de las máquinas de soldadura láser de fibra, los materiales que pueden unir, su costo operativo, los riesgos que presentan y cómo mantenerlas para un rendimiento fiable a largo plazo. La guía abarca la tecnología fundamental, las ventajas reales que hacen que la soldadura láser sea atractiva para aplicaciones específicas, las limitaciones y desventajas reales que deben considerarse al tomar la decisión tecnológica, los costos de instalación y operación, la gama de metales que se pueden soldar, las aplicaciones donde la soldadura láser ha alcanzado una posición dominante o una fuerte presencia, las consideraciones de seguridad específicas de la tecnología láser y las mejores prácticas de mantenimiento y operación que mantienen la fiabilidad de los equipos de soldadura láser.
El objetivo es proporcionar información práctica y objetiva que permita tomar decisiones informadas, sin sobrevalorar la soldadura láser como una solución universal ni descartarla como una tecnología especializada de nicho. Las máquinas de soldadura láser no son ninguna de las dos cosas; más bien, son equipos de alto rendimiento optimizados para perfiles de aplicación específicos que representan la mayor parte de las uniones industriales en muchos sectores. Comprender las capacidades y limitaciones de la soldadura láser, su coste y cómo operarla y mantenerla de forma segura constituye la base para tomar decisiones tecnológicas que beneficiarán a las plantas de fabricación durante muchos años.
Tabla de contenido
Ventajas de la soldadura láser
Máquinas de soldadura láser Ofrecen ventajas técnicas y económicas reales sobre los procesos de soldadura por arco en aplicaciones donde dichas ventajas se ajustan a los requisitos de producción. Esta sección analiza cada una de las principales ventajas en detalle.
Precisión y exactitud
El haz enfocado de un generador láser de fibra logra diámetros de punto en la pieza de trabajo de 0,2 a 0,8 mm, según la configuración óptica, produciendo soldaduras con anchos igualmente estrechos. Esta precisión permite unir piezas en ubicaciones y características inaccesibles para los procesos de arco, sin riesgo de dañar térmicamente los componentes adyacentes. La sección transversal de la soldadura es altamente repetible entre piezas al usar una máquina de soldadura láser programada, lo que produce una consistencia dimensional difícil de lograr con la soldadura TIG manual.
La zona afectada por el calor adyacente a la soldadura láser se minimiza gracias a la concentración de energía y la alta velocidad de avance, lo que significa que las propiedades del material base se conservan mejor en el área circundante a la soldadura. Esto es particularmente importante para materiales y aplicaciones donde las propiedades de la zona afectada por el calor influyen directamente en el rendimiento. En aplicaciones de dispositivos médicos y aeroespaciales, esta precisión es una necesidad competitiva: los procesos alternativos de soldadura por arco producen una zona afectada por el calor más amplia y una mayor variabilidad en la soldadura que no cumple con los estrictos requisitos de calidad de las industrias reguladas. La soldadura láser es el proceso preferido para estas aplicaciones precisamente por la precisión y consistencia que ofrece.
Velocidad y eficiencia
La soldadura láser avanza a lo largo de una junta a velocidades entre cinco y cuarenta veces superiores a las de la soldadura TIG manual en materiales y espesores comparables. En acero inoxidable de 2 mm —un material de referencia en la fabricación de dispositivos médicos y equipos para la industria alimentaria— la soldadura láser alcanza velocidades de 8 a 15 metros por minuto, en comparación con los 0,3 a 0,8 metros por minuto de la soldadura TIG. Esta ventaja de velocidad multiplica directamente la productividad por estación de soldadura y por hora. Para una planta que produce paneles de carrocería para automóviles, carcasas de dispositivos médicos o gabinetes electrónicos en grandes volúmenes, la diferencia de velocidad entre la soldadura láser y la soldadura TIG es el factor comercial más importante que determina la capacidad de producción y el costo de mano de obra por unidad.
La eficiencia energética también es superior en la soldadura láser: la eficiencia de conversión eléctrica a óptica del generador láser de fibra, que oscila entre el 30 y el 45 %, implica que una fracción sustancial de la energía eléctrica de entrada se convierte en energía láser útil, en lugar de disiparse como calor residual, como ocurre en muchos procesos de arco. Esta eficiencia se traduce en un menor coste energético operativo por metro de soldadura producida, lo que contribuye a la ventaja global en el coste total de propiedad de la soldadura láser en entornos de producción de alto volumen.
Zona mínima afectada por el calor
La estrecha zona afectada por el calor en la soldadura láser —a menudo de menos de 1 a 2 mm a cada lado del eje central de la soldadura, en comparación con los 3 a 10 mm o más de la soldadura por arco— tiene profundas implicaciones en la distorsión, las propiedades mecánicas y el procesamiento posterior a la soldadura. Las piezas soldadas con láser presentan menor distorsión térmica, requieren menos o ningún enderezamiento posterior a la soldadura y mantienen propiedades mecánicas más uniformes en toda la sección transversal que las piezas soldadas por arco.
Para aplicaciones de chapa metálica delgada, esta ventaja de la ZAC es particularmente valiosa. Un panel de acero inoxidable soldado con TIG puede requerir de 10 a 30 minutos de enderezamiento y aplanamiento después de la soldadura para restaurar su planitud para el ensamblaje. El mismo panel soldado con láser sale de la estación de soldadura plano y listo para el siguiente paso de fabricación. Esta única diferencia —eliminar el trabajo de enderezamiento posterior a la soldadura— a menudo representa un ahorro de costos de $1 a $5 por pieza en la producción de alto volumen. En materiales utilizados en la industria aeroespacial y dispositivos médicos, donde la sensibilización (precipitación de carburos de cromo en el acero inoxidable) puede degradar la resistencia a la corrosión en la zona afectada por el calor, la estrecha ZAC de la soldadura láser es una necesidad técnica más que una conveniencia.
Versatilidad e integración de la automatización
Las máquinas de soldadura láser se integran fácilmente con brazos robóticos, pórticos CNC y células de producción automatizadas. El proceso sin contacto, en el que el cabezal de soldadura mantiene una distancia de varios centímetros de la pieza de trabajo, permite que el cabezal siga trayectorias de soldadura tridimensionales complejas sin las limitaciones de fuerza de contacto que imponen los procesos mecánicos. Las células de soldadura láser automatizadas alcanzan habitualmente porcentajes de tiempo de funcionamiento del láser superiores al 80 %, aprovechando la ventaja de velocidad del generador láser durante un funcionamiento prolongado sin supervisión.
Esta capacidad de automatización es fundamentalmente diferente de la automatización de la soldadura por arco. Si bien existen robots de soldadura TIG que se utilizan en la industria, su complejidad de programación y la sensibilidad del proceso al ajuste de la junta y a los efectos térmicos hacen que la soldadura TIG automatizada sea más práctica para trabajos fijos de alto volumen con geometrías de junta consistentes. La automatización de la soldadura láser es más flexible y puede abordar una gama más amplia de geometrías de junta y variaciones de piezas. Para las instalaciones con producción en varios turnos y operación nocturna sin supervisión, la automatización de la soldadura láser permite la producción sin mano de obra durante los turnos nocturnos, multiplicando la capacidad de producción disponible sin un aumento proporcional en los costos laborales.
Proceso sin contacto
Dado que el haz del generador láser alcanza la zona de soldadura sin contacto físico entre el cabezal y la pieza, el cabezal no sufre desgaste por interacción mecánica y puede posicionarse con precisión, evitando el desgaste por fuerza que se produce en los procesos mecánicos. Esto resulta especialmente valioso para ensamblajes delicados, donde cualquier fuerza de contacto mecánico podría deformar la pieza.
Las máquinas de soldadura láser ofrecen ventajas técnicas reales en cuanto a precisión, velocidad, gestión térmica, compatibilidad con la automatización y limpieza del proceso. Estas ventajas son especialmente relevantes en aplicaciones con materiales de espesor fino a medio, altos volúmenes de producción y piezas donde la consistencia dimensional y la mínima distorsión son requisitos de calidad. Para las instalaciones que cumplen con estos requisitos, la soldadura láser no es una opción de lujo, sino una tecnología cada vez más necesaria a medida que aumentan las demandas de producción y se exigen mayores estándares de calidad.
Desventajas de la soldadura láser
La tecnología de soldadura láser presenta limitaciones e inconvenientes reales que es importante comprender como parte de una evaluación tecnológica integral. Estas desventajas no hacen que la soldadura láser sea inadecuada para sus aplicaciones óptimas, pero sí definen los contextos en los que otros procesos resultan más apropiados.
Costo de inversión inicial
El costo de capital de una máquina de soldadura láser —que oscila entre $20,000 para una máquina de soldadura láser de fibra portátil básica y $80,000 o más para una celda robótica totalmente integrada— es sustancialmente mayor que el costo de un equipo de soldadura por arco comparable. Esta inversión inicial crea una barrera de entrada para las operaciones de fabricación de bajo volumen y requiere una justificación económica cuidadosa basada en el volumen de producción y el potencial de ahorro de costos. Una estación de soldadura TIG completa con fuente de alimentación, refrigeración por agua y estación de trabajo puede equiparse completamente por entre $5,000 y $15,000, lo que sitúa la soldadura láser en un costo de capital de tres a cinco veces mayor. Esta diferencia de capital es real y es la razón principal por la que muchos talleres y fabricantes de bajo volumen siguen dependiendo de la soldadura por arco a pesar de las ventajas de velocidad y calidad de la soldadura láser.
Requisitos de habilidades y tiempo de capacitación
Si bien la soldadura láser requiere menos experiencia previa que la soldadura TIG manual, la configuración del proceso, la programación del sistema de control de movimiento y la resolución de problemas de parámetros exigen mayores conocimientos técnicos que el simple manejo de una máquina de soldadura láser con un programa preestablecido. El proceso presenta una curva de aprendizaje más pronunciada para la configuración y la programación, aunque la habilidad operativa requerida es menor.
Un operario sin experiencia previa en soldadura puede aprender a ejecutar un ciclo de soldadura láser preprogramado y obtener resultados consistentes en tan solo 4 a 8 horas de formación. Esto es mucho más rápido que los meses o años necesarios para desarrollar la competencia en soldadura TIG. Sin embargo, cuando surgen problemas —como al introducir un nuevo material o espesor, cuando los parámetros existentes no funcionan o cuando la geometría de la junta difiere de trabajos anteriores— la resolución de problemas y la optimización de parámetros requieren un conocimiento técnico mayor que en la soldadura por arco. Un soldador TIG suele detectar un problema mediante el tacto y el sonido, y realizar ajustes de forma intuitiva. Un operario de una máquina de soldadura láser necesita comprender la interacción entre la potencia del láser, la velocidad de desplazamiento, la posición del enfoque y la presión del gas auxiliar, y debe ser capaz de modificar los parámetros metódicamente para optimizar el rendimiento. Este requisito de conocimiento técnico es la desventaja del menor umbral de habilidad operativa de la soldadura láser.
Rango de espesor limitado
Los generadores láser de fibra de potencia media (de 1500 W a 3000 W) pueden penetrar de 3 a 10 mm en acero inoxidable, acero al carbono o aluminio, pero tienen dificultades con materiales más gruesos. Las aplicaciones que requieren soldadura en una sola pasada de materiales de más de 10 a 15 mm suelen requerir generadores láser de 6000 W o superiores, o bien procedimientos de soldadura láser de múltiples pasadas que reducen la ventaja de velocidad en comparación con la soldadura por arco en una sola pasada.
Materiales reflectantes
Los metales altamente reflectantes, en particular el cobre y el latón, presentan dificultades para los generadores láser de fibra a 1064 nm, ya que una fracción significativa del haz se refleja en lugar de absorberse. Para estos materiales, se requieren configuraciones especiales de generadores láser de alta potencia con óptica protectora, generadores láser de longitud de onda verde o sistemas de generadores láser múltiples.
Perfil de seguridad y riesgos
La soldadura láser presenta riesgos de radiación que no existen en la soldadura por arco, además de los riesgos convencionales de la soldadura, como el calor, los humos y el riesgo de incendio. Un cerramiento adecuado de la máquina, la capacitación del operador y el control de las superficies reflectantes son esenciales para una operación segura.
Entre las desventajas de la soldadura láser se incluyen un mayor coste inicial, una curva de aprendizaje más pronunciada para la configuración y la programación, una profundidad de penetración limitada en materiales muy gruesos, dificultades con metales reflectantes y riesgos específicos para la seguridad relacionados con la radiación láser. Estas limitaciones no hacen que la soldadura láser sea inadecuada para aplicaciones donde el rendimiento, la precisión y la mínima distorsión son objetivos primordiales, pero sí definen los contextos en los que esta tecnología resulta o no económicamente viable.
Costos de las máquinas de soldadura láser
Comprender la estructura de costes de la soldadura láser —tanto los costes de capital como los de funcionamiento— es fundamental para evaluar la viabilidad económica de esta tecnología.
Costo de los equipos de capital
Un sistema de soldadura láser de fibra generalmente comprende varios elementos de costo principales: el generador láser de fibra y la fuente de alimentación, que oscilan entre $8,000 y $25,000 dependiendo del nivel de potencia (1500W a 6000W); el cabezal de soldadura y el sistema óptico de suministro del haz, que generalmente oscilan entre $5,000 y $15,000; el sistema de control de movimiento (pórtico CNC, brazo robótico o sistema de posicionamiento manual), que oscila entre $3,000 para sistemas manuales y $30,000 o más para la integración robótica; y el enfriador y la infraestructura de soporte. El costo total del sistema generalmente oscila entre $20,000 para un sistema portátil básico y $80,000 o más para configuraciones robóticas totalmente automatizadas.
La máquina de soldadura láser portátil, con un precio de entre 20.000 y 30.000 T, es el punto de partida para muchos talleres, ya que ofrece flexibilidad y control manual para diversos tipos de trabajo. Un sistema CNC montado sobre pórtico para la producción en grandes volúmenes de piezas uniformes añade entre 10.000 y 20.000 T al coste del sistema. Una celda de soldadura láser robótica totalmente integrada, con un robot de seis ejes, manipulación de materiales, sistemas de visión y control de procesos integrado, puede alcanzar entre 80.000 y 150.000 T o más para una instalación llave en mano. El nivel de inversión seleccionado debe ajustarse tanto al volumen de producción como a la uniformidad y complejidad de las piezas que se sueldan.
Costos de operacion
El costo energético de un sistema de soldadura láser de 2000 W durante la soldadura activa es de aproximadamente 7 a 10 kW de consumo total de energía del sistema, lo que resulta en costos energéticos de aproximadamente $0.70 a $1.20 por hora a tarifas de electricidad industrial de $0.10 a $0.12 por kWh. El costo del gas de protección es típicamente de $0.50 a $1.50 por hora dependiendo del tipo de gas y el precio local. Los consumibles de alambre (cuando se utilizan) agregan un costo adicional dependiendo del volumen y el material. El costo operativo total por hora productiva de soldadura es típicamente de $2.00 a $4.00 para consumibles, energía y gas combinados, en comparación con $3.00 a $6.00 o más para procesos de soldadura por arco cuando se excluyen los costos de mano de obra de operadores calificados.
Además de estos costos directos de consumibles, las máquinas de soldadura láser requieren mantenimiento periódico, que incluye la limpieza y el reemplazo de componentes ópticos, el reemplazo del tubo láser después de 8000 a 10 000 horas de funcionamiento (con un costo de 1 TP4T5000 a 1 TP4T15000, según el nivel de potencia) y el mantenimiento del sistema de refrigeración. Estos costos periódicos son inferiores al costo continuo de mano de obra calificada para la soldadura por arco, pero deben considerarse en el modelo de costo total al evaluar la rentabilidad operativa a largo plazo.
Análisis de recuperación de la inversión
Para las instalaciones de fabricación que operan máquinas de soldadura láser con una utilización suficientemente alta como para mantener el equipo ocupado durante varios turnos, el período de recuperación de la inversión de capital suele ser de 18 a 36 meses cuando se incluyen en el modelo económico los ahorros en costos laborales derivados de las diferencias salariales de los soldadores calificados y la eliminación de la mano de obra de acabado posterior a la soldadura. Una instalación con una inversión de $50,000 en una máquina de soldadura láser, que genera entre $25,000 y $40,000 en ahorros anuales en costos de mano de obra y acabado mediante la eliminación de los salarios de los soldadores calificados y la mano de obra de acabado posterior a la soldadura, recuperará la inversión de capital en un plazo de 18 a 30 meses. Después de la recuperación, la máquina genera una contribución neta a las ganancias mientras permanezca en uso productivo, que suele ser de 10 a 15 años de vida útil económica para los equipos láser de fibra modernos.
Si bien los costos de capital de las máquinas de soldadura láser son mayores que los de los equipos de soldadura por arco, los costos operativos por unidad productiva son menores debido a la mayor velocidad y a la eliminación de la mano de obra de acabado posterior a la soldadura en muchas aplicaciones. La soldadura láser resulta económicamente atractiva cuando el volumen de producción es lo suficientemente alto como para aprovechar al máximo la capacidad de producción del equipo.
Requisitos de gas para soldadura
La soldadura láser requiere un gas de protección para proteger el baño de fusión y controlar el corte y la oxidación, y la selección de gases específicos depende del material que se esté soldando y de las características de soldadura deseadas.
Selección de gases por material
Para la soldadura de acero al carbono, se suele utilizar aire comprimido u oxígeno como gas de protección, a veces mezclado con nitrógeno en proporciones específicas. Para la soldadura de acero inoxidable, el argón es el gas de protección estándar, elegido por su inercia y las superficies libres de óxido que produce. Para la soldadura de aluminio, el argón también es el estándar, aunque a veces se añade helio para aumentar el aporte térmico en secciones más gruesas. Para metales reactivos como el titanio, se requiere argón puro con gas de respaldo para evitar la oxidación del baño de fusión y la zona afectada por el calor.
Pureza del gas y caudal
La pureza del gas de protección influye directamente en la calidad de la soldadura: un gas que contenga vapor de agua u otros contaminantes producirá superficies de soldadura deficientes y porosidad subsuperficial. El gas de protección de grado industrial con un contenido de humedad inferior a 20 ppm (partes por millón) es el estándar para aplicaciones de precisión. Los caudales suelen oscilar entre 15 y 30 litros por minuto, dependiendo de la geometría de la pieza, el tamaño de la pieza de trabajo y la potencia del generador láser.
Consideraciones sobre costos y suministro
El gas de protección puede suministrarse mediante cilindros a granel reemplazados por el proveedor, generadores de nitrógeno líquido para la producción de gas in situ o fuentes de aire comprimido para aplicaciones donde este sea aceptable. El suministro mediante cilindros a granel suele ser la opción más económica para operaciones continuas de alto volumen, mientras que la generación de gas líquido es apropiada para instalaciones de muy alto volumen.
Los requisitos de gas para soldadura láser varían según el material y dependen de los objetivos de calidad de soldadura y las medidas de protección. La selección adecuada del gas, la verificación de su pureza y los caudales apropiados son esenciales para lograr la calidad de soldadura deseada y constituyen consideraciones estándar en la configuración y el funcionamiento de las máquinas de soldadura láser.
Metales compatibles con la soldadura láser
Las máquinas de soldadura láser pueden unir una amplia gama de metales de ingeniería, aunque los requisitos y desafíos específicos varían significativamente según el tipo de material.
Acero carbono
Acero carbono Se suelda fácilmente con generadores láser de fibra utilizando oxígeno o aire como gas de protección. Las velocidades de soldadura en acero al carbono son elevadas, generalmente de 15 a 30 metros por minuto en chapa delgada. La calidad de la unión es excelente, con mínima distorsión y gran resistencia. El acero al carbono es uno de los materiales más sencillos para la soldadura láser.
La facilidad para soldar acero al carbono refleja la combinación ideal de propiedades del material para la soldadura láser: su reflectividad moderada permite un acoplamiento eficiente de la energía del generador láser, su conductividad térmica adecuada permite que el calor se propague a través del material a velocidades compatibles con las de la soldadura láser, y su respuesta al calentamiento y enfriamiento rápidos produce soldaduras con propiedades predecibles y mínimos defectos. Los talleres de fabricación de la industria automotriz, de electrodomésticos y de la industria en general consideran que sus trabajos con acero al carbono son los más fáciles y económicos de adaptar a la soldadura láser.
Acero inoxidable
Austenítico aceros inoxidables Los aceros inoxidables de la serie 300 son ideales para la soldadura láser. El calor generado por el láser y su estrecha zona afectada por el calor (ZAC) resultan especialmente valiosos para este material, ya que minimizan la sensibilización (precipitación de carburo de cromo) que puede producirse con zonas afectadas por el calor más amplias en la soldadura por arco. El acero inoxidable es un material fundamental en numerosas aplicaciones de soldadura láser en equipos para la industria alimentaria, dispositivos médicos y estructuras metálicas arquitectónicas.
La sensibilización en el acero inoxidable se produce cuando la zona afectada por el calor alcanza temperaturas entre 450 °C y 900 °C durante la soldadura por arco, lo que provoca la pérdida de cromo del material base inmediatamente adyacente a la soldadura y su precipitación en forma de carburos de cromo. Esta pérdida crea regiones con menor resistencia a la corrosión, lo que puede dar lugar a fallos por corrosión intergranular en determinados entornos. La estrecha zona afectada por el calor de la soldadura láser reduce significativamente el volumen de material que experimenta esta sensibilización, lo que la convierte en el proceso preferido para aplicaciones de acero inoxidable en equipos de procesamiento de alimentos y bebidas, dispositivos médicos y entornos marinos donde la resistencia a la corrosión es fundamental.
Aleaciones de aluminio
Aluminio La soldadura láser presenta tanto ventajas como desafíos. La alta conductividad térmica del aluminio requiere una potencia suficiente del generador láser para lograr la penetración, y la reflectividad del aluminio a la longitud de onda de 1064 nm de los generadores láser de fibra implica que se requieren generadores láser de alta potencia o técnicas especiales de modulación del haz para una soldadura fiable. Una vez superados estos desafíos, el aluminio se suelda muy bien a altas velocidades con una calidad excelente.
El principal desafío reside en la reflectividad: el aluminio refleja aproximadamente el 90 % de la radiación incidente del generador láser de 1064 nm cuando está frío, e incluso al comenzar la fusión, la reflectividad disminuye ligeramente; sin embargo, sigue siendo significativamente mayor que la del acero. Esto significa que los generadores láser que operan a 1064 nm requieren técnicas especiales o niveles de potencia más altos para soldar aluminio de forma fiable. Algunos fabricantes utilizan generadores láser de longitud de onda verde (515 nm), que el aluminio absorbe con mucha mayor eficiencia, aunque estos son más caros y menos comunes que los sistemas de fibra de 1064 nm. Otros emplean técnicas de oscilación o pulsación del haz para iniciar y mantener una soldadura uniforme. Por lo tanto, la soldadura de aluminio mediante láser de fibra es más especializada que la soldadura de acero al carbono o acero inoxidable, y requiere una configuración de equipo específica y la experiencia del operador.
Titanio
El titanio y sus aleaciones se pueden soldar con láser de forma eficaz, especialmente en aplicaciones aeroespaciales donde se valora la combinación de mínima distorsión y soldaduras de alta calidad. El titanio requiere protección con gas inerte y, en ocasiones, configuraciones especiales del generador láser de fibra, pero es un material de soldadura láser consolidado. La reactividad del titanio a altas temperaturas exige una protección total contra la contaminación atmosférica durante y después de la soldadura, lo que requiere protección con gas inerte en el punto de soldadura, pantallas posteriores para proteger el baño de fusión en enfriamiento y, a veces, gas de respaldo para proteger la parte inferior de la junta. La recompensa de este cuidado es una calidad de soldadura excepcional: la soldadura láser de titanio de grado aeroespacial produce soldaduras con propiedades mecánicas superiores y una consistencia microestructural mayor que la soldadura por arco, lo que convierte a la soldadura láser en el proceso preferido para aplicaciones aeroespaciales críticas.
Cobre y Latón
Aleaciones de níquel
Las superaleaciones a base de níquel y las aleaciones de níquel resistentes a la corrosión se sueldan con láser en aplicaciones aeroespaciales, donde la combinación de una distorsión mínima, una sensibilización mínima en la zona afectada por el calor y soldaduras de alta calidad hacen que la soldadura láser sea preferible a la soldadura por arco.
La soldadura láser es compatible con una amplia gama de metales de ingeniería, incluyendo acero al carbono, acero inoxidable, aluminio, titanio y aleaciones de níquel. El cobre y el latón presentan desafíos especiales que requieren mayor potencia o longitudes de onda de generador láser especializadas. Para lograr una soldadura láser exitosa en cualquier material, se requiere la potencia adecuada del generador láser, la selección del gas de protección y la optimización de los parámetros del proceso. La capacidad de soldar múltiples tipos de materiales en la misma máquina, mediante cambios de parámetros en lugar de cambios de equipo, es una de las ventajas prácticas de la soldadura láser en talleres y fabricantes por contrato que se enfrentan a diversos requisitos de materiales.
Aplicaciones de la soldadura láser
La soldadura láser ha alcanzado una presencia significativa en varios sectores industriales importantes, donde su velocidad, precisión y características de baja distorsión se ajustan bien a los requisitos de producción.
Industria automotriz
La industria automotriz es el mayor mercado mundial para las máquinas de soldadura láser, con aplicaciones que incluyen la unión de paneles de carrocería, la soldadura de carcasas de baterías para vehículos eléctricos, el ensamblaje de bastidores de asientos, la soldadura de carcasas de transmisión y la fabricación de componentes de precisión. La combinación de un alto volumen de producción, materiales de espesor fino a medio, tolerancias dimensionales estrictas y la necesidad de una mínima distorsión hacen de la soldadura láser la tecnología dominante en estas aplicaciones.
En la fabricación de paneles de carrocería para automóviles, las máquinas de soldadura láser de fibra se han convertido en la tecnología estándar para los principales fabricantes de equipos originales (OEM) y proveedores de primer nivel, reemplazando la soldadura por arco en las líneas de producción de alto volumen. La ventaja de velocidad —que combina la velocidad de la soldadura láser con el posicionamiento robótico— permite tasas de producción de 60 a 100 piezas por hora por estación de soldadura, un nivel de rendimiento inalcanzable para los procesos de soldadura por arco. Para las carcasas de baterías en vehículos eléctricos, la soldadura láser es prácticamente la única tecnología empleada, elegida por su capacidad para producir sellos herméticos con una mínima transferencia de calor a los componentes internos de la batería y una geometría de soldadura consistente y repetible en miles de unidades.
Fabricación de productos electrónicos
La soldadura láser se utiliza ampliamente en la fabricación de productos electrónicos para unir carcasas de acero inoxidable y aluminio, componentes de precisión con mínima distorsión térmica, sellos herméticos en encapsulados electrónicos y metales diferentes en ensamblajes electrónicos. La precisión y la mínima emisión de calor que ofrece la soldadura láser son especialmente valiosas en aplicaciones donde es fundamental evitar daños térmicos en componentes electrónicos sensibles.
Fabricación de dispositivos médicos
Los fabricantes de dispositivos médicos utilizan ampliamente la soldadura láser para soldar carcasas de acero inoxidable, unir instrumental quirúrgico, sellar herméticamente dispositivos implantables y fabricar componentes de precisión. La capacidad de producir soldaduras limpias y libres de óxido en acero inoxidable con un mínimo acabado posterior a la soldadura es especialmente valiosa en aplicaciones médicas donde la limpieza de la superficie y el aspecto de la soldadura son requisitos de calidad.
En la producción moderna, los instrumentos quirúrgicos —fórceps, pinzas, tijeras con componentes soldados— se fabrican casi exclusivamente mediante soldadura láser. La precisión permite unir geometrías quirúrgicas delicadas sin distorsión, la mínima zona afectada por el calor (ZAC) preserva el temple y las características de rendimiento del acero inoxidable para herramientas, y las superficies de soldadura limpias cumplen con los requisitos de esterilización y biocompatibilidad de los dispositivos médicos. Para los dispositivos implantables, donde el sellado hermético es un requisito de seguridad, la capacidad de la soldadura láser para producir soldaduras uniformes y sin defectos es, literalmente, un requisito normativo, no una preferencia.
Aeroespacial y Defensa
Las aplicaciones aeroespaciales de la soldadura láser incluyen la soldadura de precisión de aleaciones de titanio en componentes de motores de aeronaves, la soldadura de acero inoxidable en estructuras de fuselaje y la unión de metales diferentes, donde la combinación de mínima distorsión y soldaduras de alta calidad hace que la soldadura láser sea preferible a otros procesos. La industria aeroespacial valora la capacidad de la soldadura láser para minimizar la zona afectada por el calor en aleaciones reactivas y su compatibilidad con células de producción automatizadas.
La soldadura láser se ha convertido en la tecnología dominante en la producción a gran escala de materiales de espesor fino a medio para aplicaciones en los sectores automotriz, electrónico, de dispositivos médicos y aeroespacial. Estas industrias representan los mayores mercados comerciales para las máquinas de soldadura láser y las aplicaciones donde la velocidad, la precisión y la mínima distorsión de la soldadura láser ofrecen el mayor valor.
Peligros asociados con la soldadura láser
Las máquinas de soldadura láser presentan una serie de riesgos específicos que son distintos de los de la soldadura por arco tradicional y requieren medidas de control adecuadas.
Peligro de radiación láser
Los generadores láser de fibra que operan a una longitud de onda de 1064 nm producen radiación infrarroja cercana que se transmite a través del ojo y se enfoca en la retina. La exposición directa o reflejada especularmente a un ojo sin protección puede causar daño retiniano inmediato y potencialmente permanente. El mecanismo de lesión es diferente al de las quemaduras superficiales: la energía infrarroja cercana atraviesa la superficie del ojo y se enfoca en la retina, en la profundidad del ojo, causando daño térmico en el punto focal antes de que se produzca cualquier respuesta protectora de parpadeo. En las máquinas de soldadura láser totalmente cerradas, la carcasa contiene el haz durante el funcionamiento normal, lo que reduce la clasificación de riesgo efectiva. Durante el trabajo con haz abierto, la alineación o el mantenimiento, es esencial el uso de gafas de seguridad láser adecuadas, clasificadas para la longitud de onda y la densidad óptica específicas. Las superficies reflectantes en el área de trabajo (accesorios metálicos pulidos, espejos o incluso joyas) pueden redirigir el haz inesperadamente, por lo que el control de objetos reflectantes es una práctica de seguridad importante en las instalaciones que realizan trabajos con láser de haz abierto.
Riesgos por calor y humos
El haz láser concentrado genera calor localizado intenso, creando humos y partículas a partir del material vaporizado y las superficies calentadas. Es fundamental contar con una ventilación adecuada y extracción de humos, especialmente al soldar materiales que generan humos peligrosos, como las aleaciones que contienen zinc (materiales galvanizados). Es necesario utilizar un equipo de extracción apropiado, con la capacidad adecuada para el perfil de humos específico de los materiales que se están soldando.
Los distintos materiales generan diferentes perfiles de humos, lo que requiere métodos de extracción específicos. La soldadura de acero galvanizado (zincado) produce humos de óxido de zinc que pueden causar fiebre por humos metálicos si se inhalan, lo que exige una extracción localizada justo en el punto de soldadura. La soldadura de acero inoxidable produce principalmente óxidos de hierro y cromo con componentes peligrosos mínimos si la ventilación es adecuada. La soldadura de aluminio produce partículas de óxido de aluminio que son principalmente polvo molesto, pero que aun así requieren extracción localizada para mantener la calidad del aire. Los humos de la soldadura láser suelen ser menos voluminosos que los de la soldadura por arco debido a la menor área de aporte de calor, pero la extracción localizada sigue siendo esencial para la salud del operario y el cumplimiento de las normas de calidad del aire ocupacional en las instalaciones.
Peligro eléctrico
Las máquinas de soldadura láser incorporan sistemas eléctricos de alto voltaje para la fuente de alimentación del generador láser y otros componentes, suministrando altas corrientes al conjunto del generador. Es fundamental implementar las medidas de seguridad eléctrica adecuadas; estas incluyen garantizar una correcta conexión a tierra del equipo, proteger los componentes eléctricos con carcasas y que el personal capacitado opere los sistemas eléctricos. Solo los técnicos electricistas cualificados están autorizados a manipular los componentes de la fuente de alimentación o los circuitos de alto voltaje. Los operarios no deben abrir la carcasa de la fuente de alimentación del láser ni intentar solucionar problemas eléctricos más allá de verificar que la alimentación esté encendida y las conexiones sean seguras.
Peligro de incendio
Aunque menos pronunciado que en las aplicaciones de corte por láser, la soldadura láser puede generar suficiente calor localizado como para incendiar materiales combustibles. Por ello, es necesario contar con equipos de extinción de incendios adecuados, mantener la limpieza del espacio de trabajo y estar al tanto del riesgo de incendio.
Peligro mecánico
Las piezas móviles de las máquinas de soldadura láser —brazos robóticos, pórticos CNC y sistemas de control de movimiento— presentan riesgos de atrapamiento y aplastamiento mecánico. Es fundamental contar con protecciones adecuadas, sistemas de parada de emergencia y capacitación para los operarios.
Las máquinas de soldadura láser presentan riesgos específicos relacionados con la radiación láser, el calor y los humos, los componentes eléctricos, el riesgo de incendio y el movimiento mecánico. Para un funcionamiento seguro, es fundamental adoptar medidas de control adecuadas, como el cerramiento de la máquina, gafas de seguridad láser, ventilación, seguridad eléctrica y protecciones mecánicas.
Materiales de relleno en la soldadura láser
La soldadura láser puede realizarse con o sin material de aporte, dependiendo del diseño de la junta y de los requisitos metalúrgicos.
Soldadura autógena
Muchas aplicaciones de soldadura láser se realizan sin material de aporte, utilizando el material base para formar el baño de fusión. Esto resulta adecuado para diseños de uniones donde la separación entre las piezas es mínima y la composición del material base cumple con los requisitos de servicio.
Soldadura láser con alimentación de alambre
Algunas máquinas de soldadura láser incorporan mecanismos de alimentación de alambre que introducen el material de aporte en el baño de fusión. Esto permite al operario ajustar la composición del metal de soldadura, cubrir mayores espacios entre las piezas y controlar la altura y el ancho del cordón de soldadura con mayor precisión que en la soldadura autógena.
Selección de material de relleno
Cuando se utiliza alambre de aporte, su composición debe igualar o superar las propiedades del material base. Se utiliza alambre de aporte de acero inoxidable para soldar acero inoxidable, alambre de acero dulce para acero al carbono y alambre de aluminio para soldar aluminio. El diámetro del alambre y la velocidad de alimentación deben optimizarse para que coincidan con la potencia y la velocidad de avance de la máquina de soldadura láser.
La soldadura láser puede realizarse de forma autógena o con alambre de aporte, según el diseño de la junta y los requisitos metalúrgicos. La soldadura láser con alimentación de alambre ofrece mayor control del proceso y más opciones de composición del material en comparación con la soldadura autógena.
Mantenimiento y cuidado de las máquinas de soldadura láser
El mantenimiento regular y los procedimientos operativos cuidadosos son esenciales para mantener la fiabilidad y el rendimiento de las máquinas de soldadura láser durante años de funcionamiento productivo.
Limpieza periódica
El sistema óptico de la máquina de soldadura láser, incluyendo espejos y lentes, debe inspeccionarse periódicamente y limpiarse del polvo, las salpicaduras de soldadura y los recubrimientos oxidados que se acumulan durante el funcionamiento. La frecuencia de limpieza depende de los materiales que se sueldan y del volumen de soldadura; en operaciones de alto volumen con materiales que generan una cantidad significativa de partículas, puede ser necesaria una limpieza diaria. La limpieza de la óptica es fundamental para mantener la potencia del generador láser y la calidad de la soldadura.
En la soldadura de acero inoxidable, pequeñas cantidades de partículas se depositan en las superficies ópticas. En la soldadura de aluminio, el polvo de óxido de aluminio puede formar una capa que absorbe la energía del generador láser y reduce la potencia efectiva de salida. En materiales como el acero galvanizado, las partículas de óxido de zinc pueden acumularse en las superficies ópticas. Cada uno de estos escenarios reduce la potencia efectiva suministrada a la soldadura entre un 10 y un 30 por ciento o más si se permite su acumulación. La limpieza regular, utilizando materiales de limpieza de grado óptico y evitando tocar las lentes con los dedos, es una tarea de mantenimiento sencilla que previene la mayoría de los incidentes de pérdida de potencia en las máquinas de soldadura láser.
Comprobaciones de alineación
La alineación de la trayectoria óptica debe verificarse periódicamente mediante un procedimiento de prueba de alineación del haz. La desalineación puede deberse a ciclos térmicos, vibraciones o golpes mecánicos. Una realineación oportuna previene la degradación del rendimiento. Muchos operadores de máquinas de soldadura láser realizan esta verificación semanal o mensualmente como parte del mantenimiento rutinario. El procedimiento de alineación generalmente consiste en marcar la posición del haz en cinta adhesiva o papel de marcado en varios puntos del área de soldadura y comparar las marcas con el eje central de la boquilla; cualquier cambio de posición indica una desalineación que requiere corrección. Para los operadores que no estén familiarizados con los procedimientos de alineación, el manual de servicio del fabricante de la máquina proporciona instrucciones paso a paso, o bien, el soporte técnico del fabricante puede guiarlos a través del procedimiento por teléfono o videoconferencia.
Mantenimiento del sistema de refrigeración
El sistema de refrigeración del generador láser requiere atención periódica. Se debe controlar la calidad del agua y utilizar agua destilada en lugar de agua del grifo para evitar la acumulación de minerales. El enfriador debe inspeccionarse regularmente para confirmar su correcto funcionamiento y una adecuada disipación del calor. Se deben controlar las lecturas de temperatura para asegurar que el generador láser no opere fuera de su rango térmico especificado.
Calibración y verificación de parámetros
Los parámetros de la máquina de soldadura láser deben verificarse periódicamente para asegurar que se mantengan optimizados para la carga de trabajo actual. La potencia de salida debe medirse a intervalos regulares con un medidor de potencia láser para comprobar que el rendimiento del generador láser no haya disminuido por debajo de los umbrales aceptables.
Inspección de rutina
La inspección visual periódica de la máquina de soldadura láser debe abarcar el estado de los componentes ópticos, la presencia de fugas en el sistema de refrigeración, la integridad de las conexiones eléctricas, el funcionamiento de los enclavamientos de seguridad y las paradas de emergencia, así como la limpieza general de la máquina. La mayoría de los fabricantes recomiendan una inspección mensual como práctica de mantenimiento estándar.
El mantenimiento de las máquinas de soldadura láser incluye la limpieza periódica de los componentes ópticos, la verificación de la alineación, el cuidado del sistema de refrigeración, la calibración de parámetros y la inspección rutinaria de los sistemas de seguridad y el estado general de la máquina. Un programa de mantenimiento estructurado previene la mayor parte de la degradación del rendimiento y prolonga significativamente la vida útil del equipo.
Resumen
Esta guía exhaustiva abarca todo el panorama de la tecnología de las máquinas de soldadura láser, desde las ventajas fundamentales que hacen que la soldadura láser sea atractiva para aplicaciones de precisión de alto volumen, pasando por las limitaciones reales que definen cuándo otros procesos son más apropiados, hasta el análisis económico que determina la viabilidad financiera de la inversión en soldadura láser, los requisitos operativos, incluida la selección de gases, la compatibilidad de materiales y los controles de seguridad, y las prácticas de mantenimiento que mantienen un rendimiento fiable durante años de funcionamiento productivo.
El mensaje central es que las máquinas de soldadura láser son equipos de alto rendimiento optimizados para un conjunto específico de aplicaciones que representan la mayoría de las uniones industriales en varios sectores importantes. En aplicaciones que implican un alto volumen de producción, materiales de espesor fino a medio, tolerancias dimensionales estrictas, requisitos de mínima distorsión y materiales donde la mínima zona afectada por el calor de la soldadura láser es particularmente valiosa, la tecnología de soldadura láser ofrece ventajas significativas en velocidad, consistencia de calidad, compatibilidad con la automatización y, a menudo, en el costo total de propiedad.
La soldadura láser no es apropiada para trabajos personalizados de bajo volumen, para materiales muy gruesos que superen la capacidad de penetración de los generadores láser disponibles, para materiales que requieren un control exhaustivo de la composición del metal de aporte por razones metalúrgicas, o para aplicaciones donde la inversión de capital no se justifica en función del volumen de producción disponible. En estos casos, la soldadura por arco tradicional sigue siendo el proceso más adecuado.
Para las plantas de fabricación que evalúan la transición tecnológica, el marco de decisión debe incluir un análisis económico exhaustivo que abarque el costo de capital, el costo operativo por unidad productiva, las diferencias en los costos laborales, la eliminación de la mano de obra de posprocesamiento y el valor de una mayor consistencia en la calidad y una menor distorsión. Cuando este análisis se realiza rigurosamente y el volumen de producción es lo suficientemente alto como para aprovechar al máximo la capacidad de la máquina de soldadura láser, la inversión generalmente se justifica en un período de recuperación de la inversión de 18 a 36 meses.
El panorama de la tecnología de soldadura láser continúa evolucionando: los generadores láser de fibra de mayor potencia son cada vez más rentables, las tecnologías de conformación del haz mejoran el rendimiento en materiales complejos como el aluminio y el cobre, y la automatización integrada facilita el acceso a los sistemas de soldadura láser a fabricantes de tamaño mediano. Para los talleres nuevos o aquellos que planean una transición tecnológica en los próximos 5 años, investigar las capacidades de soldadura láser para la carga de trabajo de producción principal se está convirtiendo cada vez más en una necesidad competitiva, más que en una optimización opcional.
Obtenga soluciones de soldadura láser
La implementación de la tecnología de soldadura láser requiere seleccionar la configuración de máquina adecuada y establecer procedimientos operativos que garanticen un rendimiento de alta calidad constante desde la primera producción.
AccTek Laser es un fabricante profesional de equipos de soldadura láser con más de una década de experiencia en el sector. La empresa se especializa en ayudar a fabricantes industriales, empresas de mecanizado de precisión y talleres de soldadura profesionales a implementar con éxito la tecnología de soldadura láser en una amplia gama de materiales y aplicaciones. Su catálogo de productos incluye: soldadoras láser de fibra portátiles (1500 W y 2000 W) diseñadas para la soldadura flexible en talleres y la unión de componentes de precisión; sistemas automatizados de soldadura láser con alimentación de hilo para aplicaciones que requieren materiales de aporte y un control metalúrgico preciso; sistemas de soldadura láser de sobremesa y de estación de trabajo para la fabricación de piezas de precisión; y sistemas robóticos de soldadura láser totalmente integrados equipados con brazos robóticos articulados de seis ejes, diseñados para la producción automatizada de alto volumen.
Todos los sistemas utilizan láseres de fibra de alta eficiencia de marcas reconocidas mundialmente, como Raycus, JPT e IPG, con una potencia de salida que oscila entre 1000 W y 6000 W para satisfacer diversas necesidades operativas. Toda la gama de productos cuenta con las certificaciones CE y FDA, lo que garantiza el cumplimiento de las normas internacionales de seguridad y rendimiento.
El marco de servicio integral incluye la evaluación de la aplicación previa a la venta y el análisis de viabilidad del proceso para materiales y configuraciones de unión específicos, la instalación y puesta en marcha profesional con la integración completa del sistema, una formación integral del operador que abarca tanto el funcionamiento rutinario como la resolución de problemas básicos, la optimización de parámetros para materiales y requisitos de producción específicos, el suministro competitivo de repuestos para consumibles y componentes de reemplazo, y un soporte técnico posventa eficaz que garantiza que los sistemas de soldadura láser sigan funcionando de forma fiable y productiva durante toda su vida útil.

Información del contacto
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Ciudad de Yucheng, Provincia de Shandong.
Obtenga soluciones láser