


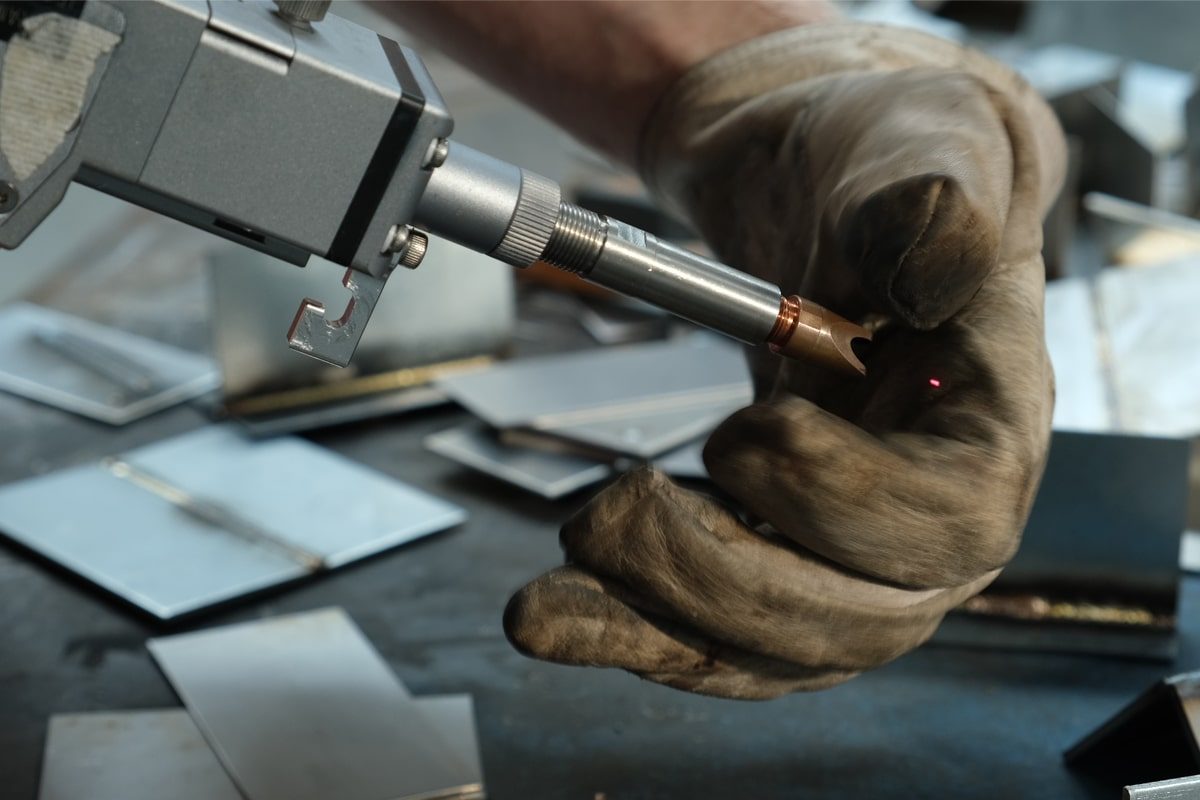
Laserschweißgeräte: Umfassender Leitfaden
Das Laserschweißen hat sich in den letzten zwei Jahrzehnten zu einer der bedeutendsten Innovationen in der Metallverbindungstechnik entwickelt und die Wirtschaftlichkeit und Qualität der Präzisionsfertigung grundlegend verändert. Während traditionelle Lichtbogenschweißverfahren wie WIG und MIG jahrzehntelang dominierten, ermöglichen Faserlasergeneratoren heute Fügegeschwindigkeiten, Einbrandgenauigkeiten und eine präzise Steuerung der Wärmeeinflusszone, die mit herkömmlichen Verfahren nicht zu erreichen sind. Laserschweißanlagen stellen jedoch eine erhebliche Investition dar, erfordern andere betriebliche Überlegungen als das Lichtbogenschweißen und bringen spezifische technische Anforderungen und Sicherheitsaspekte mit sich, die Fertigungsbetriebe vor dem Technologiewechsel verstehen müssen.
Dieser umfassende Leitfaden richtet sich an Fertigungsingenieure, Werkstattleiter und Einkäufer von Laserschweißanlagen, die sich erstmals mit der Laserschweißtechnologie auseinandersetzen oder ihr Wissen über die Funktionsweise von Faserlaserschweißmaschinen, die verschweißbaren Materialien, die Betriebskosten, die damit verbundenen Gefahren und die Wartung für einen zuverlässigen Langzeitbetrieb vertiefen möchten. Der Leitfaden behandelt die Grundlagen der Technologie, die Vorteile des Laserschweißens für bestimmte Anwendungen, die tatsächlichen Grenzen und Nachteile, die in die Technologieentscheidung einfließen sollten, die Installations- und Betriebskosten, die Bandbreite der verschweißbaren Metalle, die Anwendungsbereiche, in denen sich das Laserschweißen etabliert hat, die spezifischen Sicherheitsaspekte der Lasertechnologie sowie die besten Wartungs- und Betriebspraktiken zur Sicherstellung der Zuverlässigkeit von Laserschweißanlagen.
Ziel ist es, praxisnahe und faktenbasierte Informationen bereitzustellen, die fundierte Entscheidungen ermöglichen – ohne das Laserschweißen als Universallösung zu überbewerten oder es als spezialisierte Nischentechnologie abzutun. Laserschweißmaschinen sind weder das eine noch das andere; vielmehr handelt es sich um leistungsstarke Geräte, die für spezifische Anwendungsprofile optimiert sind und den Großteil der industriellen Fügeprozesse in vielen Branchen ausmachen. Das Verständnis der Möglichkeiten und Grenzen des Laserschweißens, der Kosten sowie der sicheren Bedienung und Wartung bildet die Grundlage für Technologieentscheidungen, von denen Fertigungsbetriebe noch viele Jahre profitieren werden.
Inhaltsverzeichnis
Vorteile des Laserschweißens
Laserschweißmaschinen Sie bieten echte technische und wirtschaftliche Vorteile gegenüber Lichtbogenschweißverfahren in Anwendungsbereichen, in denen diese Vorteile den Produktionsanforderungen entsprechen. Dieser Abschnitt untersucht jeden wesentlichen Vorteil im Detail.
Präzision und Genauigkeit
Der fokussierte Strahl eines Faserlasergenerators erzielt je nach optischer Konfiguration Spotdurchmesser von 0,2 bis 0,8 mm am Werkstück und erzeugt so ähnlich schmale Schweißnähte. Diese Präzision ermöglicht das Fügen an Stellen und Bauteilmerkmalen, die mit Lichtbogenverfahren nicht ohne Risiko thermischer Schäden an benachbarten Bauteilen zugänglich sind. Der Schweißnahtquerschnitt ist bei der Verwendung einer programmierten Laserschweißanlage von Teil zu Teil hochgradig reproduzierbar, wodurch eine Maßgenauigkeit erreicht wird, die mit manuellem WIG-Schweißen schwer zu erzielen ist.
Durch den konzentrierten Energieeintrag und die hohe Schweißgeschwindigkeit wird die Wärmeeinflusszone (WEZ) neben der Laserschweißnaht minimiert. Dadurch bleiben die Eigenschaften des Grundmaterials im Bereich um die Schweißnaht besser erhalten. Dies ist besonders wichtig für Werkstoffe und Anwendungen, bei denen die Eigenschaften der WEZ die Leistungsfähigkeit direkt beeinflussen. In der Medizintechnik und der Luft- und Raumfahrt ist diese Präzision eine absolute Wettbewerbsvoraussetzung – alternative Lichtbogenschweißverfahren erzeugen eine breitere WEZ und eine größere Schweißnahtstreuung, die den strengen Qualitätsanforderungen regulierter Branchen nicht genügt. Laserschweißen ist gerade wegen der damit erzielten Präzision und Konsistenz das bevorzugte Verfahren für diese Anwendungen.
Geschwindigkeit und Effizienz
Beim Laserschweißen werden Schweißgeschwindigkeiten fünf- bis vierzigmal höher erreicht als beim manuellen WIG-Schweißen vergleichbarer Materialien und Materialstärken. Bei 2 mm dickem Edelstahl – einem Standardmaterial in der Medizintechnik und der Herstellung von Lebensmittelmaschinen – erzielt das Laserschweißen 8 bis 15 Meter pro Minute, im Vergleich zu 0,3 bis 0,8 Metern pro Minute beim WIG-Schweißen. Dieser Geschwindigkeitsvorteil steigert die Produktivität pro Schweißstation und pro Stunde erheblich. Für Unternehmen, die Karosserieteile, Gehäuse für Medizingeräte oder Elektronikgehäuse in großen Stückzahlen fertigen, ist der Geschwindigkeitsunterschied zwischen Laser- und WIG-Schweißen der mit Abstand wichtigste Faktor für die Produktionskapazität und die Lohnkosten pro Einheit.
Die Energieeffizienz ist beim Laserschweißen ebenfalls überlegen: Der Wirkungsgrad der elektrisch-optischen Umwandlung des Faserlasergenerators von 30 bis 45 Prozent bedeutet, dass ein erheblicher Teil der elektrischen Eingangsleistung in nutzbare Laserleistung umgewandelt wird, anstatt wie bei vielen Lichtbogenverfahren als Abwärme verloren zu gehen. Diese Effizienz führt zu geringeren Betriebskosten pro Meter Schweißnaht und trägt somit zum Gesamtkostenvorteil des Laserschweißens in der Serienfertigung bei.
Minimale Wärmeeinflusszone
Die schmale Wärmeeinflusszone beim Laserschweißen – oft weniger als 1 bis 2 mm beidseitig der Schweißnahtmitte, im Vergleich zu 3 bis 10 mm oder mehr beim Lichtbogenschweißen – hat erhebliche Auswirkungen auf Verzug, mechanische Eigenschaften und die Nachbearbeitung. Lasergeschweißte Teile weisen einen geringeren thermischen Verzug auf, benötigen weniger oder gar kein Richten nach dem Schweißen und behalten über den gesamten Querschnitt gleichmäßigere mechanische Eigenschaften als lichtbogengeschweißte Teile.
Bei Anwendungen mit dünnen Blechen ist dieser Vorteil der Wärmeeinflusszone (WEZ) besonders wertvoll. Ein mittels WIG-Schweißen geschweißtes Edelstahlblech muss nach dem Schweißen unter Umständen 10 bis 30 Minuten lang gerichtet und plan geschliffen werden, um die Planheit für die Montage wiederherzustellen. Dasselbe Blech, das lasergeschweißt wird, verlässt die Schweißstation plan und ist bereit für den nächsten Fertigungsschritt. Dieser eine Unterschied – der Wegfall des Nachbearbeitungsaufwands beim Richten – führt in der Serienfertigung oft zu einer Kostenersparnis von 1 bis 100 % pro Bauteil. Bei Werkstoffen, die in der Luft- und Raumfahrt sowie in Medizinprodukten eingesetzt werden, wo die Sensibilisierung (Ausscheidung von Chromcarbiden in Edelstahl) die Korrosionsbeständigkeit in der Wärmeeinflusszone beeinträchtigen kann, ist die schmale WEZ beim Laserschweißen eine technische Notwendigkeit und kein bloßer Komfortaspekt.
Vielseitigkeit und Automatisierungsintegration
Laserschweißanlagen lassen sich problemlos in Roboterarme, CNC-Portale und automatisierte Fertigungszellen integrieren. Das berührungslose Verfahren – bei dem der Schweißkopf einen Abstand von mehreren Zentimetern zum Werkstück einhält – ermöglicht es dem Kopf, komplexen dreidimensionalen Schweißbahnen zu folgen, ohne die bei mechanischen Verfahren auftretenden Kontaktkräfte zu berücksichtigen. Automatisierte Laserschweißzellen erreichen routinemäßig Laserbetriebszeiten von über 80 Prozent und nutzen so den Geschwindigkeitsvorteil des Lasergenerators auch im Langzeitbetrieb ohne Aufsicht.
Diese Automatisierungsmöglichkeit unterscheidet sich grundlegend von der Lichtbogenschweißautomatisierung. Zwar existieren WIG-Schweißroboter und werden industriell eingesetzt, doch aufgrund ihrer komplexen Programmierung und der Empfindlichkeit des Prozesses gegenüber der Passgenauigkeit und thermischen Einflüssen eignet sich die automatisierte WIG-Schweißtechnik am besten für feste, großvolumige Aufträge mit gleichbleibenden Nahtgeometrien. Die Laserschweißautomatisierung ist flexibler und kann ein breiteres Spektrum an Nahtgeometrien und Werkstückvariationen abdecken. Für Betriebe mit Mehrschichtbetrieb und unbeaufsichtigtem Nachtbetrieb ermöglicht die Laserschweißautomatisierung eine arbeitsfreie Produktion während der Nachtschichten und vervielfacht so die verfügbare Produktionskapazität ohne proportionale Lohnkostensteigerungen.
Berührungsloser Prozess
Da der Laserstrahl die Schweißstelle berührungslos erreicht, unterliegt der Schweißkopf keinem mechanischen Verschleiß und kann präzise positioniert werden, ohne den kraftbedingten Verschleiß, der bei mechanischen Prozessen auftritt. Dies ist besonders vorteilhaft für empfindliche Baugruppen, bei denen jede mechanische Kontaktkraft das Bauteil verformen könnte.
Laserschweißanlagen bieten echte technische Vorteile in Bezug auf Präzision, Geschwindigkeit, Wärmemanagement, Automatisierungskompatibilität und Prozessreinheit. Diese Vorteile kommen besonders bei Anwendungen mit dünnen bis mittelstarken Werkstoffen, hohen Produktionsvolumina und Bauteilen zum Tragen, bei denen Maßgenauigkeit und minimaler Verzug Qualitätsanforderungen stellen. Für Betriebe mit diesen Profilen ist Laserschweißen keine Luxusoption, sondern eine Technologie, die mit steigenden Produktionsanforderungen und strengeren Qualitätsvorgaben immer wichtiger wird.
Nachteile des Laserschweißens
Die Laserschweißtechnologie weist echte Grenzen und Nachteile auf, die im Rahmen einer umfassenden Technologiebewertung unbedingt verstanden werden müssen. Diese Nachteile machen das Laserschweißen für seine optimalen Anwendungsbereiche nicht ungeeignet, definieren aber die Kontexte, in denen andere Verfahren besser geeignet sind.
Anfängliche Investitionskosten
Die Anschaffungskosten einer Laserschweißanlage – von 20.000 £ für ein einfaches, handgeführtes Faserlaser-Schweißgerät bis hin zu 80.000 £ oder mehr für eine vollintegrierte Roboterzelle – sind deutlich höher als die Kosten vergleichbarer Lichtbogenschweißanlagen. Diese hohe Anfangsinvestition stellt eine Hürde für die Fertigung kleinerer Stückzahlen dar und erfordert eine sorgfältige Wirtschaftlichkeitsprüfung anhand des Produktionsvolumens und des Kosteneinsparungspotenzials. Eine komplette WIG-Schweißstation mit Stromquelle, Wasserkühlung und Arbeitsstation ist für 5.000 bis 15.000 £ erhältlich, wodurch die Anschaffungskosten für das Laserschweißen drei- bis fünfmal höher liegen. Dieser erhebliche Kostenunterschied ist der Hauptgrund, warum viele Lohnfertiger und Kleinserienhersteller trotz der Vorteile des Laserschweißens hinsichtlich Geschwindigkeit und Qualität weiterhin auf Lichtbogenschweißen setzen.
Qualifikationsanforderungen und Schulungsdauer
Laserschweißen erfordert zwar weniger Vorkenntnisse als das manuelle WIG-Schweißen, doch die Einrichtung des Prozesses, die Programmierung des Bewegungssteuerungssystems und die Behebung von Parameterproblemen setzen mehr technisches Wissen voraus als die einfache Bedienung einer Laserschweißmaschine für einen vorprogrammierten Auftrag. Die Lernkurve für Einrichtung und Programmierung ist steiler, die erforderlichen Bedienkenntnisse sind jedoch geringer.
Ein Bediener ohne vorherige Schweißerfahrung kann innerhalb von 4 bis 8 Stunden Schulung einen vorprogrammierten Laserschweißzyklus erlernen und konsistente Ergebnisse erzielen. Dies ist deutlich schneller als die Monate oder Jahre, die für die Entwicklung von WIG-Schweißkenntnissen benötigt werden. Treten jedoch Probleme auf – beispielsweise bei der Verwendung eines neuen Materials oder einer neuen Materialstärke, wenn die bestehenden Parameter nicht funktionieren oder die Nahtgeometrie von früheren Arbeiten abweicht – erfordern die Fehlersuche und die Parameteroptimierung mehr technisches Wissen als beim Lichtbogenschweißen. Ein WIG-Schweißer kann ein Problem oft durch Tastsinn und Geräusche erkennen und intuitiv reagieren. Ein Bediener einer Laserschweißanlage muss hingegen das Zusammenspiel von Laserleistung, Schweißgeschwindigkeit, Fokusposition und Hilfsgasdruck verstehen und die Parameter systematisch anpassen können, um die Leistung zu optimieren. Dieser Bedarf an technischem Wissen ist der Nachteil der geringeren Bedienerqualifikation beim Laserschweißen.
Begrenzter Dickenbereich
Mittelstarke Faserlasergeneratoren (1500 W bis 3000 W) können 3 bis 10 mm dicke Materialien aus Edelstahl, Kohlenstoffstahl oder Aluminium durchdringen, stoßen aber bei dickeren Werkstoffen an ihre Grenzen. Anwendungen, die das Schweißen von Werkstoffen über 10 bis 15 mm in einem Arbeitsgang erfordern, benötigen typischerweise Lasergeneratoren mit 6000 W oder mehr oder mehrlagige Laserschweißverfahren, wodurch der Geschwindigkeitsvorteil gegenüber dem einlagigen Lichtbogenschweißen reduziert wird.
Reflektierende Materialien
Hochreflektierende Metalle – insbesondere Kupfer und Messing – stellen bei 1064 nm eine Herausforderung für Faserlasergeneratoren dar, da ein erheblicher Teil des Laserstrahls reflektiert statt absorbiert wird. Für diese Materialien sind spezielle Hochleistungslasergeneratoren mit Schutzoptiken, Lasergeneratoren für grüne Wellenlängen oder Systeme mit mehreren Lasergeneratoren erforderlich.
Sicherheits- und Gefahrenprofil
Beim Laserschweißen bestehen neben den üblichen Schweißgefahren wie Hitze, Rauch und Brandgefahr auch Strahlungsgefahren, die beim Lichtbogenschweißen nicht auftreten. Eine geeignete Maschineneinhausung, die Schulung der Bediener und die Kontrolle reflektierender Oberflächen sind für einen sicheren Betrieb unerlässlich.
Zu den Nachteilen des Laserschweißens zählen höhere Investitionskosten, ein steilerer Lernaufwand für Einrichtung und Programmierung, begrenzte Eindringtiefe bei sehr dicken Materialien, Schwierigkeiten bei reflektierenden Metallen sowie spezifische Sicherheitsrisiken im Zusammenhang mit Laserstrahlung. Diese Einschränkungen machen das Laserschweißen nicht ungeeignet für Anwendungen, bei denen Durchsatz, Präzision und minimaler Verzug im Vordergrund stehen. Sie definieren jedoch die Anwendungsbereiche, in denen die Technologie wirtschaftlich sinnvoll ist und in denen sie unwirtschaftlich ist.
Kosten einer Laserschweißmaschine
Das Verständnis der Kostenstruktur des Laserschweißens – sowohl der Investitions- als auch der Betriebskosten – ist unerlässlich für die Beurteilung der Wirtschaftlichkeit dieser Technologie.
Investitionskosten für Ausrüstung
Ein Faserlaser-Schweißsystem besteht typischerweise aus mehreren Hauptkostenkomponenten: dem Faserlasergenerator und Netzteil (Kosten: 8.000 bis 25.000 INR, abhängig von der Leistung (1500 W bis 6000 W)); dem Schweißkopf und dem optischen Strahlführungssystem (typischerweise 5.000 bis 15.000 INR); dem Bewegungssteuerungssystem (CNC-Portal, Roboterarm oder manuelles Positioniersystem, Kosten: 3.000 INR für manuelle Systeme bis 30.000 INR und mehr für Roboterintegration); sowie der Kühlung und der zugehörigen Infrastruktur. Die Gesamtsystemkosten liegen typischerweise zwischen 20.000 INR für ein einfaches Handsystem und 80.000 INR und mehr für vollautomatische Roboterkonfigurationen.
Die handgeführte Laserschweißanlage im Bereich von 20.000 bis 30.000 Tsd. ($) ist für viele Betriebe der Einstieg in die Laserschweißtechnik und bietet Flexibilität sowie manuelle Steuerung für unterschiedlichste Aufträge. Ein CNC-Portalsystem für die Serienfertigung von gleichbleibenden Teilen erhöht die Systemkosten um 10.000 bis 20.000 Tsd. ($). Eine vollintegrierte Roboter-Laserschweißzelle mit Sechs-Achs-Roboter, Materialhandhabung, Bildverarbeitungssystemen und integrierter Prozesssteuerung kann als schlüsselfertige Anlage 80.000 bis 150.000 Tsd. ($) oder mehr kosten. Die gewählte Investitionssumme muss sowohl dem Produktionsvolumen als auch der Konsistenz und Komplexität der zu schweißenden Teile entsprechen.
Betriebskosten
Der Energieaufwand für eine 2000-W-Laserschweißanlage während des aktiven Schweißvorgangs beträgt ca. 7 bis 10 kW der Gesamtleistungsaufnahme. Dies führt zu Energiekosten von ca. $0,70 bis $1,20 pro Stunde bei einem Strompreis von $0,10 bis $0,12 pro kWh. Die Kosten für Schutzgas liegen typischerweise bei $0,50 bis $1,50 pro Stunde, abhängig von der Gasart und den lokalen Preisen. Schweißdraht (sofern verwendet) verursacht zusätzliche Kosten, die von Menge und Material abhängen. Die gesamten Betriebskosten pro produktiver Schweißstunde betragen typischerweise $2,00 bis $4,00 für Verbrauchsmaterialien, Energie und Gas zusammen. Im Vergleich dazu liegen die Kosten für Lichtbogenschweißverfahren, ohne Berücksichtigung der Personalkosten für Fachkräfte, bei $3,00 bis $6,00 oder mehr.
Neben den direkten Verbrauchskosten benötigen Laserschweißmaschinen regelmäßige Wartungsarbeiten, darunter die Reinigung und den Austausch optischer Komponenten, den Austausch der Laserröhre nach 8.000 bis 10.000 Betriebsstunden (Kosten: $5.000 bis $15.000, abhängig von der Leistungsstufe) sowie die Wartung der Kältemaschine. Diese regelmäßigen Kosten sind zwar niedriger als die kontinuierlichen Kosten für Fachkräfte beim Lichtbogenschweißen, sollten aber bei der Bewertung der langfristigen Wirtschaftlichkeit in das Gesamtkostenmodell einbezogen werden.
Amortisationsanalyse
Für Fertigungsbetriebe, die Laserschweißmaschinen mit ausreichend hoher Auslastung betreiben, um die Anlagen im Mehrschichtbetrieb laufen zu lassen, amortisiert sich die Investition in der Regel innerhalb von 18 bis 36 Monaten. Berücksichtigt man dabei die Einsparungen bei den Lohnkosten durch den Wegfall von Fachkräftelöhnen und Nachbearbeitungsarbeiten, so ist die Investition in der Regel innerhalb von 18 bis 30 Monaten amortisiert. Ein Betrieb mit einer Investition von $50.000, die durch den Wegfall von Fachkräftelöhnen und Nachbearbeitungsarbeiten jährliche Einsparungen von $25.000 bis $40.000 erzielt, erreicht somit eine Amortisationszeit von 18 bis 30 Monaten. Nach der Amortisation erwirtschaftet die Maschine, solange sie produktiv im Einsatz ist – bei modernen Faserlaseranlagen oft 10 bis 15 Jahre wirtschaftliche Nutzungsdauer –, einen reinen Gewinn.
Die Investitionskosten für Laserschweißanlagen sind höher als für Lichtbogenschweißanlagen, die Betriebskosten pro produktiver Einheit sind jedoch aufgrund der höheren Geschwindigkeit und des Wegfalls der Nachbearbeitung in vielen Anwendungsfällen geringer. Die Wirtschaftlichkeit des Laserschweißens ist überzeugend, wenn das Produktionsvolumen hoch genug ist, um die Durchsatzkapazität der Anlage voll auszuschöpfen.
Anforderungen an Schweißgase
Beim Laserschweißen wird ein Schutzgas benötigt, um das Schmelzbad zu schützen und das Schneiden und die Oxidation zu kontrollieren. Die Auswahl des Schutzgases hängt vom zu schweißenden Material und den gewünschten Schweißeigenschaften ab.
Gasauswahl nach Material
Beim Schweißen von Kohlenstoffstahl wird häufig Druckluft oder Sauerstoff als Schutzgas verwendet, wobei Sauerstoff mitunter in bestimmten Verhältnissen mit Stickstoff gemischt wird. Beim Schweißen von Edelstahl ist Argon das Standard-Schutzgas, da es inert ist und oxidfreie Oberflächen erzeugt. Auch beim Aluminiumschweißen ist Argon Standard, wobei Helium zur Erhöhung der Wärmeeinbringung bei dickeren Bauteilen mitunter beigemischt wird. Bei reaktiven Metallen wie Titan ist reines Argon mit Nachlaufgas erforderlich, um die Oxidation des Schmelzbades und der Wärmeeinflusszone zu verhindern.
Gasreinheit und Durchflussrate
Die Reinheit des Schutzgases hat direkten Einfluss auf die Schweißnahtqualität. Wasserdampfhaltiges oder anderweitig verunreinigtes Gas führt zu minderwertigen Schweißoberflächen und Poren im Untergrund. Für Präzisionsanwendungen ist Schutzgas in Industriequalität mit einem Feuchtigkeitsgehalt unter 20 ppm (Teile pro Million) Standard. Die Durchflussrate liegt typischerweise zwischen 15 und 30 Litern pro Minute, abhängig von der Teilegeometrie, der Werkstückgröße und der Laserleistung.
Kosten- und Lieferüberlegungen
Schutzgas kann aus vom Lieferanten ausgetauschten Gasflaschen, aus Flüssigstickstoffgeneratoren zur Vor-Ort-Gaserzeugung oder aus Druckluftquellen bezogen werden, sofern Druckluft zulässig ist. Die Versorgung mit Gasflaschen ist in der Regel am wirtschaftlichsten für kontinuierliche Großvolumina, während die Flüssiggaserzeugung für Anlagen mit sehr hohem Durchsatz geeignet ist.
Die Anforderungen an das Schweißgas beim Laserschweißen sind materialspezifisch und hängen von den angestrebten Schweißnahtqualitäten und den Schutzanforderungen ab. Die richtige Gasauswahl, die Überprüfung der Reinheit und die angemessenen Durchflussraten sind entscheidend für die Erreichung der gewünschten Schweißnahtqualität und werden standardmäßig bei der Einrichtung und dem Betrieb von Laserschweißanlagen berücksichtigt.
Metalle, die mit dem Laserschweißen kompatibel sind
Laserschweißmaschinen können eine breite Palette technischer Metalle verbinden, wobei die spezifischen Anforderungen und Herausforderungen je nach Materialart erheblich variieren.
Kohlenstoffstahl
Kohlenstoffstahl Kohlenstoffstahl lässt sich mit Faserlasergeneratoren unter Verwendung von Sauerstoff oder Luft als Schutzgas problemlos schweißen. Die Schweißgeschwindigkeiten sind hoch – typischerweise 15 bis 30 Meter pro Minute bei dünnem Blech. Die Nahtqualität ist exzellent, mit minimalem Verzug und hervorragender Festigkeit. Kohlenstoffstahl zählt zu den am einfachsten zu bearbeitenden Werkstoffen für das Laserschweißen.
Die einfache Schweißbarkeit von Kohlenstoffstahl spiegelt die ideale Kombination von Materialeigenschaften für das Laserschweißen wider: Ein moderates Reflexionsvermögen ermöglicht eine effiziente Energieübertragung vom Lasergenerator, eine ausreichende Wärmeleitfähigkeit sorgt für eine schnelle Wärmeverteilung im Material, die mit den Schweißgeschwindigkeiten kompatibel ist, und die Reaktion des Materials auf schnelles Erhitzen und Abkühlen führt zu Schweißnähten mit vorhersehbaren Eigenschaften und minimalen Fehlern. Automobil-, Haushaltsgeräte- und allgemeine Industriebetriebe stellen fest, dass die Umstellung auf Laserschweißen bei Kohlenstoffstahl am einfachsten und wirtschaftlichsten ist.
Edelstahl
Austenitisch Edelstähle Edelstahl der 300er-Serie eignet sich ideal zum Laserschweißen. Die Wärme des Lasergenerators und die schmale Wärmeeinflusszone (WEZ) sind besonders vorteilhaft für Edelstahl, da sie die Sensibilisierung (Chromcarbid-Ausscheidung) minimieren, die bei breiteren Wärmeeinflusszonen beim Lichtbogenschweißen auftreten kann. Edelstahl ist ein Hauptwerkstoff für viele Laserschweißanwendungen in der Lebensmittelindustrie, der Medizintechnik und im architektonischen Metallbau.
Bei Edelstahl tritt Sensibilisierung auf, wenn die Wärmeeinflusszone (WEZ) während des Lichtbogenschweißens Temperaturen zwischen 450 °C und 900 °C erreicht. Dadurch wird Chrom aus dem Grundwerkstoff unmittelbar neben der Schweißnaht verarmt und scheidet sich als Chromcarbid ab. Diese Verarmung führt zu Bereichen mit reduzierter Korrosionsbeständigkeit, die in bestimmten Umgebungen zu interkristalliner Korrosion führen können. Die schmale WEZ beim Laserschweißen reduziert das Volumen des Materials, das dieser Sensibilisierung unterliegt, erheblich. Daher ist dieses Verfahren die bevorzugte Wahl für Edelstahlanwendungen in der Lebensmittel- und Getränkeindustrie, in Medizingeräten und in maritimen Umgebungen, wo Korrosionsbeständigkeit von entscheidender Bedeutung ist.
Aluminiumlegierungen
Aluminium Das Laserschweißen birgt sowohl Vorteile als auch Herausforderungen. Die hohe Wärmeleitfähigkeit von Aluminium erfordert eine ausreichende Laserleistung, um den erforderlichen Einbrand zu erzielen. Zudem bedingt das hohe Reflexionsvermögen von Aluminium bei der Wellenlänge von 1064 nm, die für Faserlaser verwendet wird, den Einsatz von Hochleistungslasern oder speziellen Strahlmodulationsverfahren für zuverlässige Schweißungen. Sind diese Herausforderungen jedoch bewältigt, lässt sich Aluminium mit hoher Geschwindigkeit und exzellenter Qualität sehr gut schweißen.
Die größte Herausforderung stellt die Reflexion dar: Aluminium reflektiert im kalten Zustand etwa 90 Prozent der einfallenden Strahlung eines 1064-nm-Lasergenerators. Selbst beim Schmelzen nimmt die Reflexion noch etwas ab, bleibt aber deutlich höher als bei Stahl. Daher benötigen Lasergeneratoren, die mit 1064 nm arbeiten, spezielle Techniken oder höhere Leistungsstufen, um Aluminium zuverlässig zu schweißen. Einige Hersteller verwenden Lasergeneratoren mit grüner Wellenlänge (515 nm), die von Aluminium deutlich besser absorbiert werden. Diese sind jedoch teurer und weniger verbreitet als 1064-nm-Faserlasersysteme. Andere nutzen Strahloszillations- oder Pulstechniken, um ein gleichmäßiges Schweißen zu initiieren und aufrechtzuerhalten. Das Schweißen von Aluminium mit Faserlasern ist daher spezialisierter als das Schweißen von Kohlenstoffstahl oder Edelstahl und erfordert eine spezielle Anlagenkonfiguration sowie die Expertise des Bedieners.
Titan
Titan und Titanlegierungen lassen sich effektiv laserschweißen, insbesondere in der Luft- und Raumfahrt, wo minimaler Verzug und hohe Schweißnahtqualität entscheidend sind. Titan erfordert Schutzgas und mitunter spezielle Faserlaser-Generatorkonfigurationen, ist aber ein etabliertes Laserschweißmaterial. Die Reaktivität von Titan bei hohen Temperaturen erfordert während und nach dem Schweißen einen vollständigen Schutz vor atmosphärischen Verunreinigungen. Dies bedingt Schutzgas an der Schweißstelle, Nachlaufschutz zum Schutz des abkühlenden Schmelzbades und gegebenenfalls Schutzgas für die Unterseite der Fügestelle. Der Lohn für diese Sorgfalt ist eine außergewöhnliche Schweißnahtqualität: Laserschweißen von Titan in Luft- und Raumfahrtqualität erzeugt Schweißnähte mit überlegenen mechanischen Eigenschaften und einer höheren mikrostrukturellen Konsistenz im Vergleich zum Lichtbogenschweißen. Daher ist das Laserschweißen das bevorzugte Verfahren für kritische Anwendungen in der Luft- und Raumfahrt.
Kupfer und Messing
Nickellegierungen
Nickelbasierte Superlegierungen und korrosionsbeständige Nickellegierungen werden in der Luft- und Raumfahrtindustrie lasergeschweißt, wo die Kombination aus minimalem Verzug, minimaler Sensibilisierung in der Wärmeeinflusszone und qualitativ hochwertigen Schweißnähten das Laserschweißen dem Lichtbogenschweißen vorzuziehen macht.
Laserschweißen eignet sich für eine Vielzahl von technischen Metallen, darunter Kohlenstoffstahl, Edelstahl, Aluminium, Titan und Nickellegierungen. Kupfer und Messing stellen besondere Herausforderungen dar, die höhere Laserleistungen oder spezielle Wellenlängen erfordern. Erfolgreiches Laserschweißen erfordert die richtige Laserleistung, die passende Schutzgasauswahl und die Optimierung der Prozessparameter. Die Möglichkeit, verschiedene Werkstoffe auf derselben Maschine durch Parameteränderungen statt durch Gerätewechsel zu schweißen, ist einer der praktischen Vorteile des Laserschweißens für Lohnfertiger und Auftragshersteller mit vielfältigen Materialanforderungen.
Anwendungen des Laserschweißens
Das Laserschweißen hat sich in mehreren wichtigen Industriezweigen etabliert, wo seine Geschwindigkeit, Präzision und geringe Verformung den Produktionsanforderungen gut entsprechen.
Automobilindustrie
Die Automobilindustrie ist weltweit der größte Markt für Laserschweißanlagen. Zu den Anwendungsbereichen zählen das Verbinden von Karosserieteilen, das Schweißen von Batteriegehäusen für Elektrofahrzeuge, die Montage von Sitzgestellen, das Schweißen von Getriebegehäusen und die Fertigung von Präzisionsbauteilen. Die Kombination aus hohem Produktionsvolumen, dünnen bis mittelstarken Werkstoffen, engen Maßtoleranzen und dem Erfordernis minimaler Verformung macht das Laserschweißen zur dominierenden Technologie in diesen Anwendungsbereichen.
In der Automobilkarosseriefertigung haben sich Faserlaser-Schweißanlagen bei großen OEMs und Tier-1-Zulieferern als Standardtechnologie etabliert und das Lichtbogenschweißen in der Serienfertigung abgelöst. Der Geschwindigkeitsvorteil – die Kombination aus Laserschweißgeschwindigkeit und robotergestützter Positionierung – ermöglicht Produktionsraten von 60 bis 100 Teilen pro Stunde und Schweißstation. Dieser Durchsatz ist mit Lichtbogenschweißverfahren nicht zu erreichen. Für Batteriegehäuse in Elektrofahrzeugen ist das Laserschweißen nahezu die einzige verfügbare Technologie. Es ermöglicht hermetische Verbindungen mit minimalem Wärmeeintrag in die Batterie und gewährleistet eine konsistente, reproduzierbare Schweißnahtgeometrie über Tausende von Einheiten hinweg.
Elektronikfertigung
Laserschweißen findet breite Anwendung in der Elektronikfertigung, beispielsweise zum Verbinden von Edelstahl- und Aluminiumgehäusen, zum Fügen von Präzisionsbauteilen mit minimaler thermischer Verformung, zum Verschweißen hermetischer Dichtungen an Elektronikbauteilen und zum Verbinden unterschiedlicher Metalle in elektronischen Baugruppen. Die Präzision und der geringe Wärmeeintrag beim Laserschweißen sind besonders wertvoll in Anwendungen, bei denen thermische Schäden an empfindlichen elektronischen Bauteilen vermieden werden müssen.
Herstellung medizinischer Geräte
Hersteller von Medizinprodukten nutzen Laserschweißen in großem Umfang für das Schweißen von Edelstahlgehäusen, das Verbinden chirurgischer Instrumente, das hermetische Abdichten implantierbarer Geräte und die Fertigung von Präzisionsbauteilen. Die Möglichkeit, saubere, oxidfreie Schweißnähte an Edelstahl mit minimaler Nachbearbeitung zu erzeugen, ist besonders in medizinischen Anwendungen von großem Wert, wo Oberflächenreinheit und Schweißnahtbild Qualitätsanforderungen stellen.
Chirurgische Instrumente – Pinzetten, Klemmen, Scheren mit verschweißten Komponenten – werden in der modernen Fertigung fast ausschließlich mittels Laserschweißen hergestellt. Die hohe Präzision ermöglicht das verzugsfreie Verbinden filigraner chirurgischer Geometrien, die minimale Wärmeeinflusszone erhält die Härte und die Leistungseigenschaften des Werkzeugstahls, und die sauberen Schweißoberflächen erfüllen die Sterilisations- und Biokompatibilitätsanforderungen für Medizinprodukte. Bei implantierbaren Geräten, bei denen eine hermetische Abdichtung aus Sicherheitsgründen erforderlich ist, ist die Fähigkeit des Laserschweißens, gleichmäßige und fehlerfreie Schweißnähte zu erzeugen, nicht nur eine Frage der Präferenz, sondern gesetzlich vorgeschrieben.
Luft- und Raumfahrt und Verteidigung
Zu den Anwendungen des Laserschweißens in der Luft- und Raumfahrt zählen das Präzisionsschweißen von Titanlegierungen an Triebwerkskomponenten, das Schweißen von Edelstahl in Flugzeugstrukturen sowie das Fügen unterschiedlicher Metalle. Hierbei ist die Kombination aus minimalem Verzug und hoher Schweißnahtqualität anderen Verfahren vorzuziehen. Die Luft- und Raumfahrtindustrie schätzt die Fähigkeit des Laserschweißens, die Wärmeeinflusszone bei reaktiven Legierungen zu minimieren, und seine Kompatibilität mit automatisierten Fertigungszellen.
Das Laserschweißen hat sich in der Serienfertigung dünner bis mitteldicker Werkstoffe für die Automobil-, Elektronik-, Medizintechnik- und Luft- und Raumfahrtindustrie als dominierende Technologie etabliert. Diese Branchen stellen die größten Absatzmärkte für Laserschweißanlagen dar und bieten den größten Mehrwert durch die Geschwindigkeit, Präzision und minimale Verformung des Laserschweißens.
Gefahren beim Laserschweißen
Laserschweißmaschinen bergen spezifische Gefahren, die sich von denen des herkömmlichen Lichtbogenschweißens unterscheiden und geeignete Kontrollmaßnahmen erfordern.
Gefahr durch Laserstrahlung
Faserlasergeneratoren mit einer Wellenlänge von 1064 nm erzeugen Nahinfrarotstrahlung, die durch das Auge hindurchtritt und auf der Netzhaut fokussiert wird. Direkte oder spiegelnde Bestrahlung eines ungeschützten Auges kann zu sofortigen und potenziell dauerhaften Netzhautschäden führen. Der Verletzungsmechanismus unterscheidet sich von oberflächlichen Verbrennungen: Die Nahinfrarotenergie durchdringt die Augenoberfläche und fokussiert tief im Auge auf die Netzhaut. Dort verursacht sie thermische Schäden, bevor ein schützender Lidschlagreflex erfolgen kann. Bei vollständig geschlossenen Laserschweißanlagen hält die Einhausung den Laserstrahl im Normalbetrieb zurück, wodurch die effektive Gefahrenklasse reduziert wird. Bei Arbeiten mit offenem Strahl, Ausrichtungs- oder Wartungsarbeiten ist eine geeignete Laserschutzbrille, die für die spezifische Wellenlänge und optische Dichte ausgelegt ist, unerlässlich. Reflektierende Oberflächen im Arbeitsbereich – polierte Metallarmaturen, Spiegel oder auch Schmuck – können den Strahl unerwartet umlenken. Daher ist die Kontrolle reflektierender Objekte eine wichtige Sicherheitsmaßnahme in Betrieben, die mit Lasern im offenen Strahl arbeiten.
Gefahren durch Hitze und Dämpfe
Der fokussierte Laserstrahl erzeugt intensive lokale Hitze, wodurch Dämpfe und Partikel aus verdampftem Material und erhitzten Oberflächen entstehen. Eine ausreichende Belüftung mit Rauchabsaugung ist unerlässlich, insbesondere beim Schweißen von Werkstoffen, die gefährliche Dämpfe erzeugen, wie z. B. zinkhaltige Legierungen (verzinkte Werkstoffe). Geeignete Absauggeräte, die auf das spezifische Rauchprofil der zu schweißenden Werkstoffe abgestimmt sind, sind erforderlich.
Unterschiedliche Werkstoffe erzeugen unterschiedliche Rauchprofile, die spezifische Absaugverfahren erfordern. Beim Schweißen von verzinktem Stahl entstehen Zinkoxiddämpfe, die beim Einatmen Metallrauchfieber auslösen können – daher ist eine lokale Absaugung direkt an der Schweißstelle notwendig. Beim Schweißen von Edelstahl entstehen hauptsächlich Eisen- und Chromoxide mit nur geringen Mengen an Schadstoffen, sofern die Belüftung ausreichend ist. Aluminium erzeugt beim Schweißen Aluminiumoxidpartikel, die hauptsächlich als Staubpartikel wahrgenommen werden, aber dennoch eine lokale Absaugung erfordern, um die Luftqualität zu gewährleisten. Laserschweißrauche sind aufgrund der kleineren Wärmeeinbringungsfläche im Allgemeinen weniger voluminös als Lichtbogenschweißrauche, dennoch ist eine lokale Absaugung unerlässlich, um die Gesundheit der Bediener zu schützen und die Einhaltung der Arbeitsplatzluftqualitätsstandards zu gewährleisten.
Elektrische Gefahren
Laserschweißmaschinen verfügen über Hochspannungssysteme für die Stromversorgung des Lasergenerators und anderer Komponenten, die hohe Ströme an die Lasergeneratorbaugruppe liefern. Die Einhaltung geeigneter elektrischer Sicherheitsmaßnahmen ist unerlässlich. Dazu gehören die ordnungsgemäße Erdung der Geräte, die Verwendung von Schutzgehäusen für elektrische Komponenten und die Bedienung der elektrischen Systeme durch geschultes Personal. Nur qualifizierte Elektrotechniker dürfen an Stromversorgungskomponenten oder Hochspannungsschaltungen arbeiten. Bediener dürfen das Gehäuse der Laserstromversorgung nicht öffnen und keine Fehlersuche durchführen, die über die Überprüfung der Stromversorgung und des festen Sitzes der Verbindungen hinausgeht.
Brandgefahr
Obwohl weniger ausgeprägt als beim Laserschneiden, kann beim Laserschweißen lokal ausreichend Hitze entstehen, um brennbare Materialien zu entzünden. Geeignete Feuerlöscheinrichtungen, Sauberkeit am Arbeitsplatz und das Bewusstsein für Brandgefahren sind daher unerlässlich.
Mechanische Gefahren
Bewegliche Teile in Laserschweißmaschinen – Roboterarme, CNC-Portale und Bewegungssteuerungssysteme – bergen die Gefahr von Quetschungen und Einklemmungen. Geeignete Maschinenschutzvorrichtungen, Not-Aus-Systeme und die Schulung der Bediener sind daher unerlässlich.
Laserschweißmaschinen bergen spezifische Gefahren durch Laserstrahlung, Hitze und Dämpfe, elektrische Bauteile, Brandgefahr und mechanische Bewegungen. Geeignete Schutzmaßnahmen, wie z. B. Maschineneinhausung, Laserschutzbrille, Belüftung, elektrische Sicherheit und mechanische Schutzvorrichtungen, sind für einen sicheren Betrieb unerlässlich.
Zusatzwerkstoffe beim Laserschweißen
Das Laserschweißen kann mit oder ohne Zusatzwerkstoff durchgeführt werden, abhängig von der Verbindungskonstruktion und den metallurgischen Anforderungen.
Autogenes Schweißen
Viele Laserschweißverfahren werden ohne Zusatzwerkstoff durchgeführt, wobei das Grundmaterial das Schmelzbad bildet. Dies eignet sich für Fügekonstruktionen mit minimalem Spalt zwischen den Bauteilen und wenn die Zusammensetzung des Grundmaterials den Anforderungen im Betrieb genügt.
Drahtvorschub-Laserschweißen
Einige Laserschweißanlagen verfügen über Drahtvorschubmechanismen, die Zusatzdraht in das Schmelzbad einbringen. Dadurch kann der Bediener die Zusammensetzung des Schweißguts anpassen, größere Spalten zwischen Bauteilen überbrücken und die Höhe und Breite der Schweißnaht präziser steuern als beim autogenen Schweißen.
Auswahl des Füllmaterials
Beim Einsatz von Schweißzusatzdraht muss dessen Materialzusammensetzung den Eigenschaften des Grundwerkstoffs entsprechen oder diese übertreffen. Edelstahl-Schweißzusatzdraht wird für Edelstahl, Baustahl-Schweißdraht für Kohlenstoffstahl und Aluminium-Schweißdraht für Aluminium verwendet. Drahtdurchmesser und Vorschubgeschwindigkeit müssen optimal auf die Leistung und Schweißgeschwindigkeit der Laserschweißanlage abgestimmt sein.
Laserschweißen kann je nach Nahtdesign und metallurgischen Anforderungen autogen oder mit Zusatzdraht erfolgen. Das drahtvorgeschobene Laserschweißen bietet im Vergleich zum autogenen Schweißen zusätzliche Möglichkeiten zur Prozesssteuerung und Werkstoffzusammensetzung.
Wartung und Pflege von Laserschweißmaschinen
Regelmäßige Wartung und sorgfältige Betriebsabläufe sind unerlässlich, um die Zuverlässigkeit und Leistungsfähigkeit von Laserschweißmaschinen über Jahre hinweg im produktiven Betrieb aufrechtzuerhalten.
Regelmäßige Reinigung
Der optische Strahlengang der Laserschweißanlage, einschließlich Spiegel und Linsen, sollte regelmäßig überprüft und von Staub, Schweißspritzern und oxidierten Ablagerungen, die sich während des Betriebs ansammeln, gereinigt werden. Die Reinigungshäufigkeit hängt von den zu verschweißenden Materialien und dem Schweißvolumen ab – bei hohem Durchsatz und Materialien, die viel Partikel erzeugen, kann eine tägliche Reinigung erforderlich sein. Saubere Optiken sind unerlässlich für die Aufrechterhaltung der Lasergeneratorleistung und der Schweißqualität.
Beim Schweißen von Edelstahl lagern sich geringe Mengen an Partikeln auf den optischen Oberflächen ab. Beim Schweißen von Aluminium kann Aluminiumoxidstaub eine Schicht bilden, die die Energie des Lasergenerators absorbiert und die effektive Ausgangsleistung reduziert. Bei Materialien wie verzinktem Stahl können sich Zinkoxidpartikel auf den optischen Oberflächen ansammeln. In jedem dieser Fälle reduziert sich die effektive Leistungszufuhr zur Schweißnaht um 10 bis 30 Prozent oder mehr, wenn sich diese Partikel ansammeln. Regelmäßige Reinigung – mit optischen Reinigungsmitteln und unter Vermeidung des Berührens der Optik mit bloßen Fingern – ist eine einfache Wartungsmaßnahme, die die meisten Leistungsverluste von Laserschweißmaschinen verhindert.
Ausrichtungsprüfungen
Die Ausrichtung des optischen Strahlengangs sollte regelmäßig mithilfe eines Strahlausrichtungstests überprüft werden. Fehlausrichtungen können durch Temperaturwechsel, Vibrationen oder mechanische Stöße entstehen. Eine umgehende Neuausrichtung verhindert Leistungseinbußen. Viele Bediener von Laserschweißanlagen führen diese Prüfung wöchentlich oder monatlich als routinemäßige Wartung durch. Das Ausrichtungsverfahren beinhaltet typischerweise das Markieren der Strahlposition auf Klebeband oder Markierungspapier an mehreren Punkten im Schweißbereich und den Vergleich der Markierungspositionen mit der erwarteten Düsenmittellinie – Positionsverschiebungen weisen auf eine Fehlausrichtung hin, die korrigiert werden muss. Für Bediener, die mit Ausrichtungsverfahren nicht vertraut sind, bietet das Servicehandbuch des Maschinenherstellers eine Schritt-für-Schritt-Anleitung. Alternativ kann der technische Support des Herstellers das Verfahren telefonisch oder per Videokonferenz erläutern.
Wartung des Kühlsystems
Das Kühlsystem des Lasergenerators erfordert regelmäßige Wartung. Die Wasserqualität sollte überwacht und destilliertes Wasser anstelle von Leitungswasser verwendet werden, um Mineralablagerungen zu vermeiden. Der Kühler sollte regelmäßig überprüft werden, um einen ordnungsgemäßen Betrieb und eine ausreichende Wärmeabfuhr sicherzustellen. Die Temperaturmesswerte sollten überwacht werden, um zu gewährleisten, dass der Lasergenerator nicht außerhalb seines spezifizierten Temperaturbereichs arbeitet.
Kalibrierung und Parameterprüfung
Die Parameter der Laserschweißmaschine sollten regelmäßig überprüft werden, um sicherzustellen, dass sie weiterhin optimal auf die aktuelle Produktionslast abgestimmt sind. Die Ausgangsleistung sollte in regelmäßigen Abständen mit einem Laserleistungsmesser gemessen werden, um zu überprüfen, ob die Leistung des Lasergenerators die zulässigen Grenzwerte nicht unterschritten hat.
Routine Inspektion
Die regelmäßige Sichtprüfung der Laserschweißanlage sollte den Zustand der optischen Komponenten, Anzeichen von Leckagen im Kühlsystem, die Integrität der elektrischen Verbindungen, die Funktion der Sicherheitsverriegelungen und Not-Aus-Schalter sowie die allgemeine Sauberkeit der Anlage umfassen. Die meisten Hersteller empfehlen eine monatliche Inspektion als Standardwartungsmaßnahme.
Die Wartung von Laserschweißmaschinen umfasst die regelmäßige Reinigung der optischen Komponenten, die Überprüfung der Ausrichtung, die Pflege des Kühlsystems, die Kalibrierung der Parameter sowie die routinemäßige Inspektion der Sicherheitssysteme und des allgemeinen Maschinenzustands. Ein strukturierter Wartungsplan beugt Leistungseinbußen weitgehend vor und verlängert die Lebensdauer der Anlage erheblich.
Zusammenfassung
Dieser umfassende Leitfaden deckt das gesamte Spektrum der Laserschweißmaschinentechnologie ab – von den grundlegenden Vorteilen, die das Laserschweißen für präzise Anwendungen mit hohem Durchsatz attraktiv machen, über die tatsächlichen Grenzen, die definieren, wann andere Verfahren besser geeignet sind, bis hin zur Wirtschaftlichkeitsanalyse, die den finanziellen Nutzen einer Investition in das Laserschweißen ermittelt, über die betrieblichen Anforderungen einschließlich Gasauswahl, Materialverträglichkeit und Sicherheitskontrollen bis hin zu den Wartungspraktiken, die eine zuverlässige Leistung über Jahre hinweg im produktiven Betrieb gewährleisten.
Die zentrale Botschaft lautet: Laserschweißanlagen sind hochleistungsfähige Geräte, die für spezifische Anwendungen optimiert sind und den Großteil der industriellen Fügeprozesse in mehreren wichtigen Branchen ausmachen. Bei Anwendungen mit hohem Produktionsvolumen, dünnen bis mittelstarken Werkstoffen, engen Maßtoleranzen, minimalen Verformungsanforderungen und Werkstoffen, bei denen die geringe Wärmeeinflusszone des Laserschweißens besonders vorteilhaft ist, bietet die Laserschweißtechnologie überzeugende Vorteile hinsichtlich Geschwindigkeit, gleichbleibender Qualität, Automatisierungskompatibilität und oft auch der Gesamtbetriebskosten.
Laserschweißen eignet sich nicht für Kleinserienfertigung, für sehr dicke Werkstoffe, die die Eindringtiefe der verfügbaren Lasergeneratoren überschreiten, für Werkstoffe, bei denen aus metallurgischen Gründen eine umfassende Kontrolle der Schweißzusatzwerkstoffzusammensetzung erforderlich ist, oder für Anwendungen, bei denen sich die Investitionskosten im Verhältnis zum Produktionsvolumen nicht rechtfertigen lassen. In diesen Fällen bleibt das herkömmliche Lichtbogenschweißen das geeignete Verfahren.
Für Fertigungsbetriebe, die den Technologiewechsel evaluieren, sollte der Entscheidungsrahmen eine umfassende Wirtschaftlichkeitsanalyse beinhalten. Diese sollte Investitionskosten, Betriebskosten pro Produkteinheit, Lohnkostenunterschiede, den Wegfall von Nachbearbeitungsarbeiten sowie den Wert verbesserter Qualitätskonstanz und reduzierter Verformung berücksichtigen. Wird diese Analyse sorgfältig durchgeführt und ist das Produktionsvolumen hoch genug, um die Durchsatzkapazität der Laserschweißanlage voll auszuschöpfen, amortisiert sich die Investition in der Regel innerhalb von 18 bis 36 Monaten.
Die Laserschweißtechnologie entwickelt sich stetig weiter: Leistungsstärkere Faserlasergeneratoren werden kostengünstiger, Strahlformungstechnologien verbessern die Leistung bei anspruchsvollen Werkstoffen wie Aluminium und Kupfer, und die integrierte Automatisierung macht Laserschweißsysteme auch für mittelständische Fertigungsbetriebe zugänglicher. Für neue Betriebe oder solche, die in den nächsten fünf Jahren einen Technologiewechsel planen, ist die Prüfung der Laserschweißmöglichkeiten für die Kernproduktion zunehmend eine Wettbewerbsnotwendigkeit und keine optionale Optimierung mehr.
Holen Sie sich Laserschweißlösungen
Die Implementierung der Laserschweißtechnologie erfordert die Auswahl der richtigen Maschinenkonfiguration und die Festlegung von Betriebsabläufen, die eine gleichbleibend hohe Leistungsqualität vom ersten Produktionslauf an gewährleisten.
AccTek Laser ist ein professioneller Hersteller von Laserschweißanlagen mit über zehn Jahren Branchenerfahrung. Das Unternehmen unterstützt Industrieunternehmen, Präzisionsbearbeitungsbetriebe und professionelle Schweißereien bei der erfolgreichen Implementierung der Laserschweißtechnologie für ein breites Spektrum an Materialien und Anwendungen. Das Produktportfolio umfasst: handgeführte Faserlaserschweißgeräte (1500 W und 2000 W) für flexibles Schweißen in der Werkstatt und das Fügen von Präzisionsbauteilen; automatisierte Drahtvorschub-Laserschweißsysteme für Anwendungen mit Zusatzwerkstoffen und präziser metallurgischer Kontrolle; Tisch- und Arbeitsplatz-Laserschweißsysteme für die Fertigung von Präzisionsteilen; sowie vollintegrierte Roboter-Laserschweißsysteme mit sechsachsigen, gelenkigen Roboterarmen für die automatisierte Serienfertigung.
Alle Systeme nutzen hocheffiziente Faserlaser von weltweit anerkannten Marken wie Raycus, JPT und IPG mit einer Ausgangsleistung von 1000 W bis 6000 W, um unterschiedlichsten Betriebsanforderungen gerecht zu werden. Die gesamte Produktlinie ist CE- und FDA-zertifiziert und gewährleistet somit die Einhaltung globaler Sicherheits- und Leistungsstandards.
Das komplette Serviceangebot umfasst die Bewertung der Anwendung vor dem Verkauf und die Analyse der Prozessmachbarkeit für spezifische Werkstoffe und Verbindungskonfigurationen, die professionelle Installation und Inbetriebnahme mit vollständiger Systemintegration, eine umfassende Bedienerschulung, die sowohl den Routinebetrieb als auch die grundlegende Fehlerbehebung abdeckt, die Parameteroptimierung für spezifische Werkstoffe und Produktionsanforderungen, die wettbewerbsfähige Ersatzteilversorgung für Verbrauchsmaterialien und Ersatzteile sowie einen reaktionsschnellen technischen Kundendienst, der sicherstellt, dass die Laserschweißanlagen während ihrer gesamten Lebensdauer zuverlässig und produktiv arbeiten.

Kontaktinformationen
- [email protected]
- [email protected]
- +86-19963414011
- Nr. 3 Zone A, Industriegebiet Lunzhen, Stadt Yucheng, Provinz Shandong.
Holen Sie sich Laserlösungen