| Principe de coupe |
Un faisceau laser focalisé fait fondre/vaporise le matériau |
Le gaz ionisé (arc plasma) fait fondre le métal |
L'eau à haute pression chargée d'abrasifs érode les matériaux |
force physique utilisant des lames/outils |
| Compatibilité des matériaux |
Métaux, certains non-métaux |
Métaux conducteurs uniquement |
Presque tous les matériaux |
Principalement des métaux et des matériaux tendres |
| Précision de coupe |
Très élevé (±0,01–0,05 mm) |
Moyen (±0,1–0,5 mm) |
Élevée (±0,05–0,1 mm) |
Faible à moyen |
| Qualité des bords |
Lisse, net, bavures minimales |
Plus rugueux, nécessite une finition |
Lisse, sans marques de chaleur |
Nécessite souvent un ébavurage |
| Zone affectée par la chaleur (ZAT) |
Très petit |
Grand |
Aucun (découpe à froid) |
Aucun ou minimal |
| Vitesse de coupe |
Très rapide (surtout pour les métaux fins) |
Rapide (métaux épais) |
Lent à moyen |
Moyen |
| Capacité d'épaisseur |
Épaisseur moyenne à épaisse (selon la puissance) |
Excellent pour les métaux épais |
Excellent pour les matériaux très épais |
Limité par la résistance de l'outil |
| Largeur de saignée |
Très étroit |
Plus large |
Moyen |
Large |
| Déformation du matériau |
Minimal |
Modéré en raison de la chaleur |
Aucun |
Possible en raison de la force |
| Capacité d'automatisation |
Hautement automatisé (CNC/robotique) |
Automatisé |
Automatisé |
Semi-automatique ou manuel |
| Le coût d'exploitation |
Moyen à élevé (selon le type de laser) |
Moyen |
Élevé (abrasifs + entretien) |
Faible à moyen |
| Exigences d'entretien |
Modéré (optique, source) |
Modéré (consommables) |
Haut (pompes, joints) |
Faible |
| Impact environnemental |
Faibles émissions, procédé propre |
Produit des fumées et des gaz |
Pas de chauffage, mais évacuation des eaux usées nécessaire |
Génère des craquements et du bruit |
| Niveau de bruit |
Faible |
Haut |
Haut |
Moyen |
| Temps d'installation |
Rapide |
Modéré |
Configuration plus longue |
Rapide |
| Usure des outils |
Aucune usure physique des outils |
Usure des électrodes/buses |
Usure des buses, utilisation d'abrasifs |
Usure importante des outils |
| Capacité à représenter des formes complexes |
Excellent (détails soignés) |
Bien |
Excellent |
Limité |
| Traitement secondaire nécessaire |
Rarement |
Souvent requis |
Rarement |
Souvent requis |
| Efficacité énergétique |
Haut |
Moyen |
Faible (consommation d'énergie élevée) |
Moyen |
| Applications typiques |
Pièces de précision, électronique, automobile |
Fabrication de métaux lourds, construction navale |
Aérospatiale, matériaux composites, découpe de pierre |
fabrication de base, construction |






4 avis pour 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Hector –
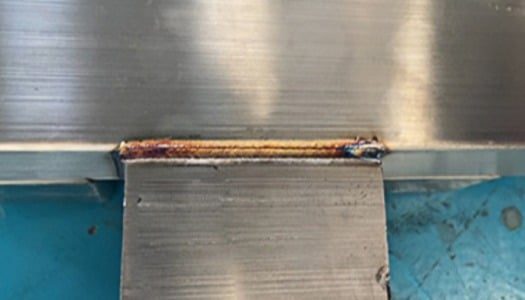
Nous fabriquons de petites boîtes en inox dont les soudures restent apparentes. Sur la machine AccTek Group, je soude les côtés, puis je nettoie les soudures. La première boîte nous a permis de repérer les angles à resserrer. Une fois ce problème résolu, l'assemblage du lot suivant s'est fait sans difficulté. Le changement de tête prenant un peu de temps, je soude l'ensemble du lot avant de nettoyer les soudures. Pour une petite commande, je préfère conserver les boîtes dans un même espace de travail jusqu'à ce qu'elles soient prêtes pour la finition.
Asha –
Je produis de petites séries de languettes métalliques pour les assemblages électriques. La machine est équipée d'une tête de soudage dédiée à ces languettes. Je vérifie le positionnement de chaque languette dans son support afin d'assurer un alignement parfait. La première paire est envoyée à notre contrôleur, et je conserve un échantillon conforme avec l'ordre de fabrication pour l'opérateur suivant. J'apprécie la capacité de ce poste à gérer ces petits lots. Le traitement des languettes s'intègre facilement à notre planning, en fonction de nos autres travaux de soudage.
Aaron –
Nous utilisons la tête de marquage pour les références sur les supports en acier. Certains de nos supports se ressemblent beaucoup jusqu'à ce qu'on les compare à l'assemblage. Je place un petit lot de supports dans un porte-support et je vérifie l'emplacement du numéro sur la pièce finie. Sur un dessin, nous avons déplacé le marquage car il se trouvait sous une rondelle. Désormais, l'équipe peut lire le numéro après la pose du support. Cela nous permet de distinguer facilement les pièces similaires lorsque deux commandes arrivent à l'assemblage en même temps.
Marta –
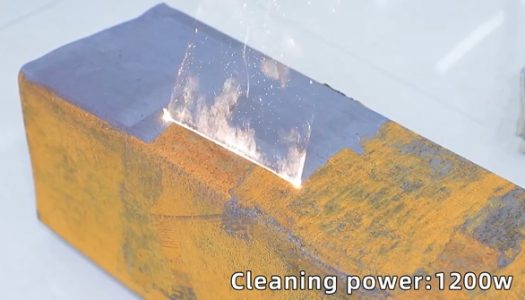
Je m'occupe de l'entretien du matériel dans un petit atelier. Nous avions un vieux couvercle en acier dont un coin était abîmé. J'ai utilisé le laser pour enlever la rouille de la zone à réparer et j'ai découpé une petite pièce dans une tôle neuve. J'ai positionné la pièce à blanc avant de la souder et j'ai limé un coin pour obtenir l'ajustement souhaité. La machine est parfaitement adaptée à ce genre de travail. Je peux effectuer la préparation, la découpe et la soudure au même endroit, ce qui est très pratique lorsqu'une réparation survient entre deux commandes régulières.