| Schneidprinzip |
Ein fokussierter Laserstrahl schmilzt/verdampft das Material |
Ionisiertes Gas (Plasmabogen) schmilzt Metall |
Hochdruckwasser mit Schleifmitteln erodiert Material |
Körperliche Gewaltanwendung mit Klingen/Werkzeugen |
| Materialkompatibilität |
Metalle, einige Nichtmetalle |
Nur leitfähige Metalle |
Fast alle Materialien |
Hauptsächlich Metalle und weiche Materialien |
| Präzision beim Schneiden |
Sehr hoch (±0,01–0,05 mm) |
Mittel (±0,1–0,5 mm) |
Hoch (±0,05–0,1 mm) |
Niedrig bis mittel |
| Kantenqualität |
Glatt, sauber, minimaler Grat |
Rauher, erfordert Nachbearbeitung |
Glatt, keine Hitzespuren |
Oft ist Entgraten erforderlich |
| Wärmeeinflusszone (HAZ) |
Sehr klein |
Groß |
Keine (Kaltschnitt) |
Keine oder nur minimale |
| Schneidgeschwindigkeit |
Sehr schnell (insbesondere bei dünnen Metallen) |
Schnell (dicke Metalle) |
Langsam bis mittel |
Mittel |
| Dickenfähigkeit |
Mittel bis dickflüssig (abhängig von der Leistung) |
Hervorragend geeignet für dicke Metalle |
Hervorragend geeignet für sehr dicke Materialien |
Begrenzt durch die Werkzeugfestigkeit |
| Schnittfugenbreite |
Sehr schmal |
Breiter |
Mittel |
Breit |
| Materialverformung |
Minimal |
Mäßig aufgrund der Hitze |
Keiner |
Möglich aufgrund von Gewalt |
| Automatisierungsfähigkeit |
Hochautomatisiert (CNC/Robotik) |
Automatisiert |
Automatisiert |
Halbautomatisch oder manuell |
| Betriebskosten |
Mittel bis hoch (abhängig vom Lasertyp) |
Mittel |
Hoch (Schleifmittel + Wartung) |
Niedrig bis mittel |
| Wartungsanforderungen |
Mäßig (Optik, Quelle) |
Mäßig (Verbrauchsgüter) |
Hoch (Pumpen, Dichtungen) |
Niedrig |
| Umweltbelastung |
Emissionsarm, sauberer Prozess |
Erzeugt Dämpfe und Gase |
Keine Heizung, aber Wasserentsorgung erforderlich |
Erzeugt Chips und Rauschen |
| Geräuschpegel |
Niedrig |
Hoch |
Hoch |
Mittel |
| Aufbauzeit |
Schnell |
Mäßig |
Längere Einrichtung |
Schnell |
| Werkzeugverschleiß |
Kein Verschleiß an Werkzeugen |
Elektroden-/Düsenverschleiß |
Düsenverschleiß, abrasive Verwendung |
Hoher Werkzeugverschleiß |
| Fähigkeit zur Darstellung komplexer Formen |
Ausgezeichnet (feine Details) |
Gut |
Exzellent |
Begrenzt |
| Sekundärverarbeitung erforderlich |
Selten |
Oft erforderlich |
Selten |
Oft erforderlich |
| Energieeffizienz |
Hoch |
Mittel |
Niedrig (hoher Stromverbrauch) |
Mittel |
| Typische Anwendungen |
Präzisionsteile, Elektronik, Automobilindustrie |
Schwermetallverarbeitung, Schiffbau |
Luft- und Raumfahrt, Verbundwerkstoffe, Steinschneiden |
Grundlegende Fertigung, Konstruktion |



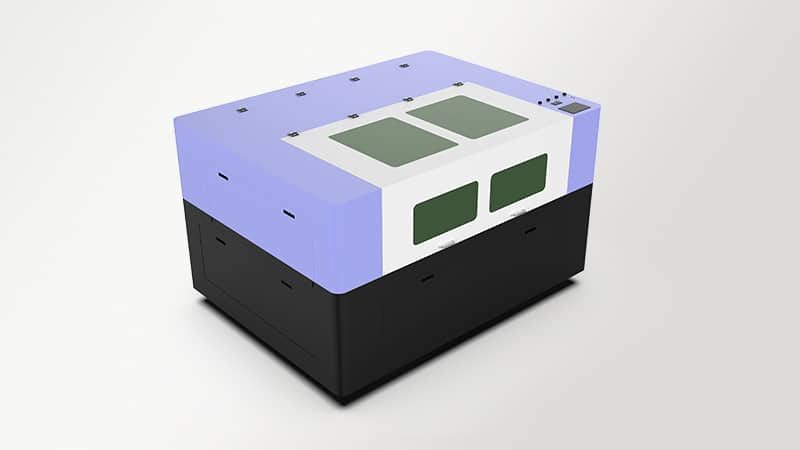
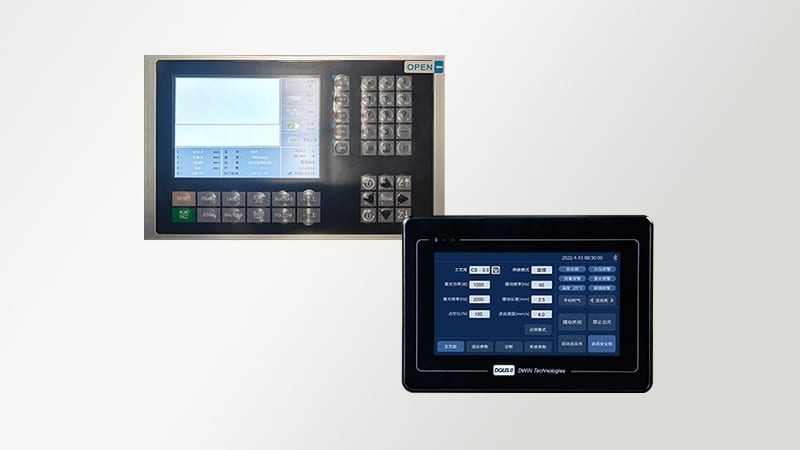
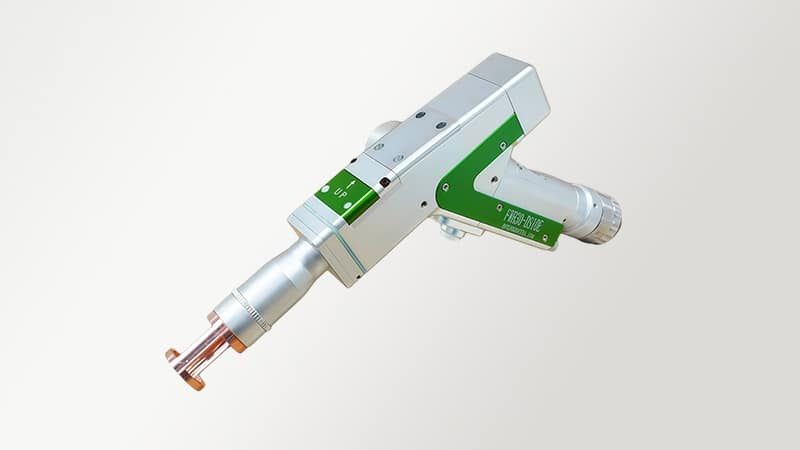
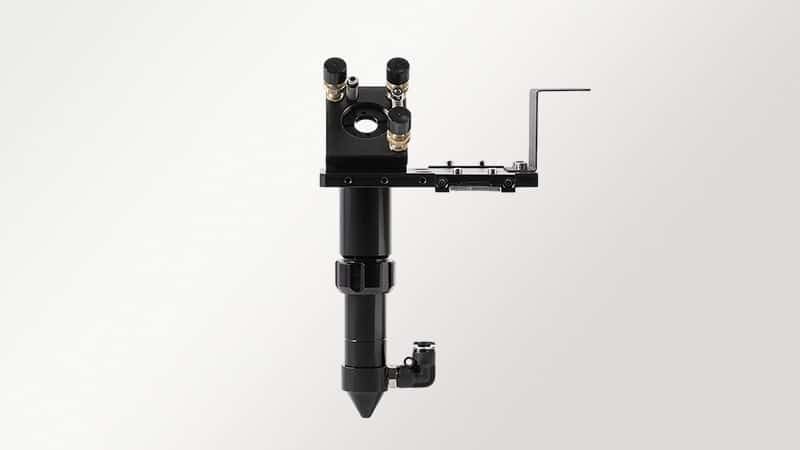



4 Bewertungen für 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Tyrannisieren –
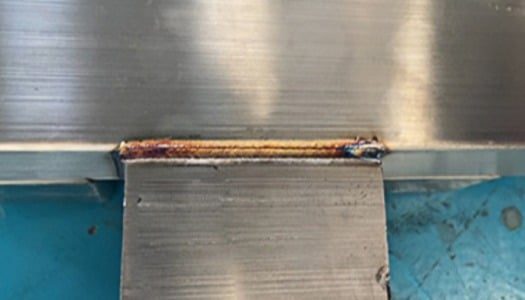
Wir fertigen kleine Edelstahlboxen mit sichtbaren Schweißnähten. An der AccTek Group-Maschine schweiße ich die Seitenwände und kehre dann zum Reinigen der Schweißnähte zurück. Die erste Box zeigte uns, wo wir eine präzisere Eckpassung benötigten. Die nächste Charge ließ sich nach der Behebung dieses Problems problemlos fertigen. Da der Wechsel des Schweißkopfes etwas Zeit in Anspruch nimmt, schweiße ich die gesamte Charge, bevor ich die Schweißnähte reinige. Bei kleinen Aufträgen lasse ich die Boxen gerne in einem Arbeitsbereich, bis sie für die Endbearbeitung bereit sind.
Asha –
Ich fertige Kleinserien von Metalllaschen für elektrische Baugruppen. Die Maschine hat einen separaten Schweißkopf, den wir für die Laschen verwenden. Ich überprüfe, wie jede Lasche im Halter sitzt, damit die Teile passgenau ausgerichtet sind. Das erste Paar geht an unseren Prüfer, und ich bewahre ein freigegebenes Muster zusammen mit dem Arbeitsauftrag für den nächsten Mitarbeiter an der Maschine auf. Mir gefällt, dass die Station diese kleinen Serien bewältigen kann. Die Laschen lassen sich gut in unseren Arbeitsablauf mit den übrigen Schweißarbeiten integrieren.
Aaron –
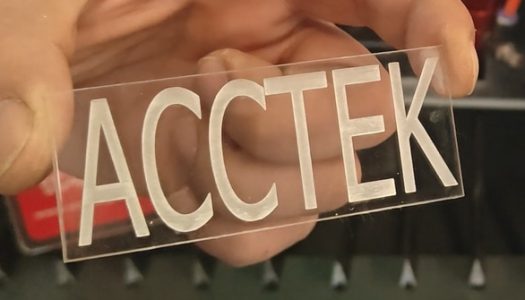
Wir verwenden den Markierkopf für die Teilenummern auf Stahlwinkeln. Einige unserer Winkel sehen fast identisch aus, bis man sie an die Baugruppe anlegt. Ich richte eine kleine Charge in einer Halterung aus und prüfe, wo die Nummer auf dem fertigen Teil sitzen wird. Bei einer Zeichnung haben wir die Markierung verschoben, weil sie unter einer Unterlegscheibe lag. Jetzt kann das Team die Nummer lesen, nachdem der Winkel montiert ist. Das hat uns geholfen, ähnliche Teile auseinanderzuhalten, wenn zwei Aufträge gleichzeitig in die Montage gehen.
Marta –
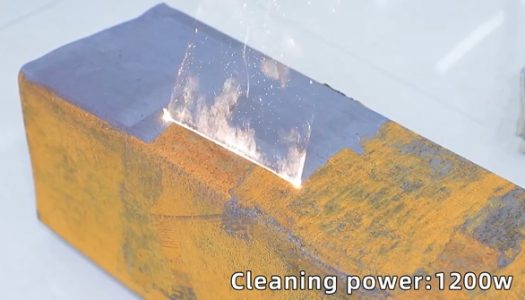
Ich kümmere mich in einer kleinen Werkstatt um die Maschinen. Wir hatten eine alte Stahlabdeckung mit einer beschädigten Ecke. Mit dem Laser habe ich den Rost an der zu reparierenden Stelle entfernt und ein kleines Stück Blech zugeschnitten. Bevor ich es verschweißt habe, habe ich es probeweise eingesetzt und eine Ecke so lange gefeilt, bis es passte. Die Maschine ist ideal für solche Arbeiten. Ich kann die Vorbereitung, das Zuschneiden und das Schweißen an einem Ort erledigen, was sehr praktisch ist, wenn zwischen den regulären Aufträgen eine Reparatur anfällt.