

Velocidad y productividad de la máquina de soldadura láser
En la fabricación moderna, la velocidad y la productividad no son meras métricas operativas, sino imperativos competitivos. La presión por producir más piezas por turno, reducir los tiempos de ciclo y controlar los costes laborales ha llevado a los ingenieros de fabricación a analizar minuciosamente cada paso del proceso, y la soldadura no es una excepción. Para muchas aplicaciones de unión de metales, la soldadura láser se ha consolidado como la tecnología que resuelve la antigua disyuntiva entre velocidad de unión y calidad de la soldadura, ofreciendo ambas a niveles que los procesos de soldadura por arco tienen dificultades para alcanzar.
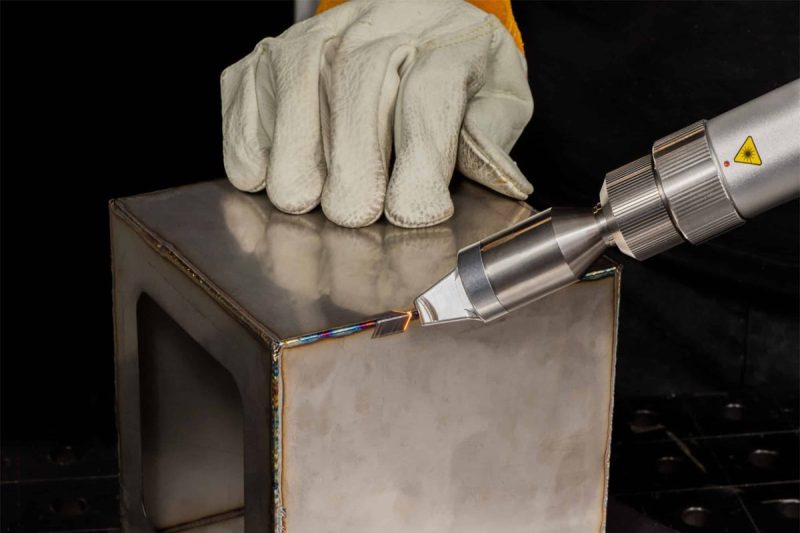
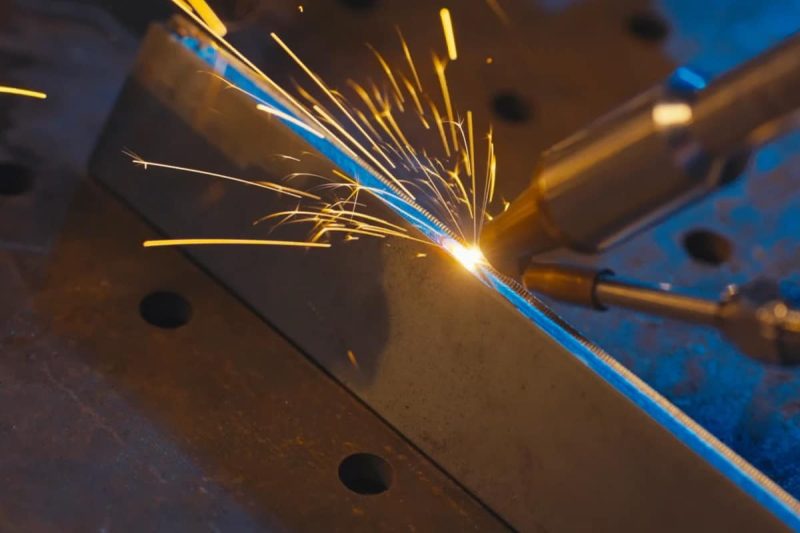
A máquina de soldadura láser Utiliza la salida focalizada de un generador láser para fundir y fusionar metal en la interfaz de unión. La energía se suministra con extraordinaria precisión a un área extremadamente pequeña, generando densidades de potencia que pueden superar el millón de vatios por centímetro cuadrado. A estas intensidades, el metal no solo se funde en la superficie, sino que se vaporiza localmente, formando el característico orificio de penetración profunda que permite que el rayo láser fusione el metal muy por debajo de la superficie en una sola pasada. El resultado es una soldadura estrecha y profunda que se completa a velocidades que suelen ser de cinco a diez veces más rápidas que la soldadura TIG convencional y de dos a tres veces más rápidas que la soldadura MIG en espesores de material comparables.
Sin embargo, la velocidad en la soldadura es un concepto más complejo de lo que sugiere una simple cifra de metros por minuto. Un proceso de soldadura que produce uniones a alta velocidad lineal pero requiere un tiempo de sujeción prolongado, genera defectos frecuentes que obligan a rehacer el trabajo o funciona de forma productiva solo durante una fracción de cada turno debido a interrupciones por mantenimiento, no es realmente un proceso productivo. La verdadera productividad en la soldadura abarca todo el ciclo de producción: el tiempo de arco encendido como fracción del tiempo total disponible, la tasa de aceptación en la primera pasada de las soldaduras terminadas, la integración del proceso de soldadura con la preparación de piezas previa y la inspección de calidad posterior, y la eficiencia de utilización de los equipos de capital en todos los turnos y ciclos de producción.
Este artículo aborda todas las dimensiones de la productividad en la soldadura láser. Examina el rendimiento real de la velocidad de soldadura láser en diferentes materiales y espesores, el conjunto de factores que determinan si una instalación de soldadura láser alcanza su potencial de velocidad teórico en la práctica, las estrategias de optimización específicas que impulsan una mayor productividad, los cuellos de botella comunes que impiden que las instalaciones alcancen el máximo potencial de productividad de sus equipos y el marco de medición que convierte la mejora de la productividad en una disciplina basada en datos en lugar de un ejercicio de conjeturas.
Tabla de contenido
¿Qué tan rápida es la soldadura láser? Entendiendo el punto de referencia de rendimiento.
Antes de analizar los factores que impulsan la productividad de la soldadura láser, es útil establecer parámetros de velocidad concretos y comprender cómo se comparan con las tecnologías de soldadura de la competencia. Este contexto evita tanto la sobreestimación —considerar las especificaciones del fabricante como resultados de producción garantizados— como la subestimación del verdadero rendimiento de la tecnología en condiciones de producción óptimas.
Velocidades de soldadura típicas según el material y el espesor.
La velocidad de soldadura láser varía sustancialmente con el tipo de material, el espesor y el nivel de potencia del generador láser utilizado. En una lámina delgada acero inoxidable En chapa de 1 mm de espesor, un calibre común en equipos de procesamiento de alimentos, carcasas de dispositivos médicos y carcasas de electrónica de consumo, un generador láser de fibra de 3000 W suele alcanzar velocidades de soldadura continuas de 8 a 15 metros por minuto. En acero inoxidable de 3 mm, representativo de carcasas estructurales y gabinetes industriales, el mismo generador láser de 3000 W produce velocidades de 3 a 6 metros por minuto. En acero dulce de 6 mm, un espesor común en componentes estructurales de automóviles y fabricación industrial, las velocidades típicas son de 1 a 3 metros por minuto con una potencia de salida de 6000 W.
El aluminio presenta características diferentes debido a su alta conductividad térmica y alta reflectividad en la longitud de onda del láser de fibra. En 2 mm aluminio — el espesor de la chapa de la carrocería del automóvil — un generador láser de fibra de 4000 W bien optimizado alcanza velocidades de 5 a 10 metros por minuto. El titanio, que tiene una conductividad térmica menor que el acero, se suelda más rápido con el mismo espesor y potencia: 2 mm de titanio se pueden soldar a una velocidad de 6 a 12 metros por minuto con un generador láser de 3000 W. Estas cifras representan la velocidad real de soldadura —la velocidad a la que se completa la junta de soldadura durante la emisión láser activa— y no incluyen el tiempo de sujeción, posicionamiento y manipulación que determina el tiempo total del ciclo.
Comparación entre la soldadura láser, TIG, MIG y la soldadura por plasma.
La ventaja de velocidad de la soldadura láser sobre los procesos basados en arco es más pronunciada en espesores de material delgados a medios, donde la energía láser concentrada logra una penetración profunda en una sola pasada sin el precalentamiento, el enfriamiento entre pasadas y las secuencias de múltiples pasadas que requiere la soldadura por arco de placas gruesas. La soldadura TIG en acero inoxidable de 2 mm generalmente alcanza velocidades de 0,3 a 0,8 metros por minuto con un operador capacitado, una fracción de los 8 a 15 metros por minuto que se pueden lograr con la soldadura láser. La soldadura MIG es más rápida que la TIG y más comparable a la soldadura láser en materiales más gruesos, pero aún así generalmente solo alcanza de 1 a 3 metros por minuto en 3 mm. acero carbono, En comparación con los 3 a 6 metros por minuto de la soldadura láser, la soldadura por plasma cubre la brecha entre la soldadura TIG y la soldadura láser en algunos rangos de espesor, pero carece de la capacidad del láser para lograr relaciones de profundidad a ancho muy altas que reducen la distorsión y permiten diseños de juntas precisas.
Más allá de la velocidad lineal bruta, la estrecha zona afectada por el calor de la soldadura láser reduce drásticamente la distorsión posterior a la soldadura en comparación con los procesos de arco, lo que en muchas aplicaciones elimina o reduce las operaciones de enderezado y acabado que consumen un tiempo de producción considerable después de la estación de soldadura. Este ahorro de tiempo indirecto —a menudo no cuantificado en las comparaciones de velocidad— puede ser tan significativo como la ventaja directa de la velocidad de soldadura a la hora de determinar el tiempo total del ciclo de producción.
Por qué la velocidad por sí sola no define la productividad
Una máquina de soldadura láser capaz de soldar a 10 metros por minuto no ofrece ninguna ventaja en productividad si pasa el 80 % del tiempo disponible del turno inactiva: esperando piezas, realizando cambios de configuración, sometiéndose a mantenimiento o procesando retrabajos. La productividad de la soldadura en el ámbito industrial es el resultado de la velocidad de soldadura alcanzable y la fracción del tiempo disponible durante la cual la máquina produce soldaduras de calidad. Esta fracción, a menudo denominada tiempo de arco o tiempo de láser en el contexto de la soldadura, suele ser mucho menor de lo que sugieren las expectativas ingenuas. En estaciones de soldadura láser de carga manual sin automatización, es común que el tiempo de láser oscile entre el 30 % y el 50 % del tiempo total del turno, lo que significa que entre la mitad y dos tercios de la producción potencial de soldadura se pierden en tiempo improductivo. Las células automatizadas con manipulación robótica de piezas y diseños de fijación inteligentes pueden elevar el tiempo de láser por encima del 80 %, aprovechando la ventaja de velocidad del generador láser durante una fracción mucho mayor de cada hora de producción.
La soldadura láser alcanza velocidades lineales de 1 a 15 metros por minuto en los tipos y espesores de materiales más comunes, superando sistemáticamente a la soldadura TIG entre cinco y diez veces y a la soldadura MIG entre dos y tres veces en condiciones comparables. Sin embargo, estas velocidades representan el límite superior de la productividad; la producción real depende de la proporción del tiempo de cada turno dedicado a la soldadura activa en comparación con la preparación, la manipulación y el mantenimiento. Para maximizar la productividad real, es necesario optimizar tanto la velocidad de soldadura como el tiempo disponible durante el cual se aplica dicha velocidad de forma productiva.
Factores que influyen en la velocidad y la productividad de la soldadura láser
La velocidad de soldadura que se logra con una instalación de soldadura láser en producción es el resultado de la interacción de múltiples variables. Algunas se determinan al especificar el equipo: potencia del generador láser, calidad del haz y rendimiento del sistema de movimiento. Otras dependen del diseño del proceso de producción: geometría de la junta, sujeción y nivel de automatización. Otras más dependen de la calidad de la operación diaria: configuración de parámetros, prácticas de mantenimiento y competencia del operario. Comprender la contribución de cada factor permite invertir de forma específica en las mejoras que generan el mayor aumento de productividad.
Potencia y calidad del haz del generador láser
La potencia de salida del generador láser es el factor determinante más directo de la velocidad de soldadura para un material y espesor determinados. La física de la formación del orificio requiere una densidad de potencia mínima en el punto focal, que depende de las propiedades térmicas del material. Una vez superado este umbral, una mayor potencia permite una mayor velocidad de avance manteniendo la penetración completa. En la práctica, duplicar la potencia del generador láser de 3000 W a 6000 W suele aumentar la velocidad de soldadura entre un 60 y un 80 % para un material y espesor determinados; una ganancia sustancial, aunque no una duplicación, ya que la relación entre potencia y velocidad no es perfectamente lineal debido a la dinámica térmica del baño de fusión.
La calidad del haz, caracterizada por el producto del parámetro del haz (BPP) o el factor M², determina la precisión con la que se puede enfocar el haz para una configuración óptica dada. Un generador láser de alta luminosidad con excelente calidad de haz puede enfocarse en un punto más pequeño que una fuente de menor luminosidad con la misma potencia, logrando una mayor densidad de potencia y, por lo tanto, una mayor velocidad de soldadura. Los modernos generadores láser de fibra monomodo producen haces de calidad casi teórica que pueden enfocarse en diámetros de punto inferiores a 0,1 mm, lo que permite la formación de orificios de cerradura con potencias promedio relativamente bajas. Esta ventaja en la calidad del haz es particularmente significativa para la soldadura de materiales delgados, donde los cortes estrechos y las zonas afectadas por el calor mínimas son tan importantes como la velocidad.
Tipo de material y espesor
Los distintos metales responden a la soldadura láser con características de velocidad muy diferentes, determinadas por su absortividad óptica, conductividad térmica, temperatura de fusión y estado de la superficie. El acero con bajo contenido de carbono tiene una absortividad relativamente alta a la longitud de onda del láser de fibra y una conductividad térmica moderada, lo que lo convierte en uno de los materiales más eficientes para la soldadura láser: se pueden lograr altas velocidades con potencias modestas del generador láser. El acero inoxidable es similar al acero al carbono en cuanto a su respuesta a la soldadura. La alta conductividad térmica del aluminio dispersa el calor rápidamente lejos de la zona de soldadura, lo que requiere una mayor densidad de potencia para mantener las condiciones de penetración y limita la velocidad de soldadura alcanzable en relación con el acero al carbono de espesor comparable. El cobre es el metal de ingeniería común más difícil para la soldadura láser de fibra: su reflectividad casi perfecta a 1064 nm a temperatura ambiente significa que la iniciación de la penetración requiere una densidad de potencia máxima extremadamente alta, y una vez establecida, la alta conductividad térmica exige una potencia alta sostenida para mantener la penetración.
El espesor del material determina directamente la potencia mínima del generador láser necesaria para la soldadura de penetración completa en una sola pasada. Por debajo de la combinación mínima de potencia y espesor que permite la formación de un orificio central, la soldadura debe realizarse en varias pasadas —lo que reduce la velocidad— o bien optar por la soldadura por conducción, con su menor relación profundidad-anchura y mayor aporte térmico. Por lo tanto, especificar una potencia del generador láser que se ajuste al material más grueso del rango de producción, con un margen adecuado para la variabilidad del proceso, es una decisión fundamental para la productividad que determina el límite de velocidad de la instalación.
Diseño de juntas y precisión de ajuste
La geometría de la junta de soldadura y la precisión con la que se posicionan las piezas entre sí en el punto de soldadura influyen profundamente en la velocidad de soldadura alcanzable. El haz estrecho y enfocado de la soldadura láser es altamente sensible a la separación de la junta: en la soldadura autógena (sin alambre de aporte), una separación que supere aproximadamente el 10 % del espesor de la placa puede provocar que el haz la atraviese sin fusionar la junta, lo que requiere velocidades más lentas que ensanchen el baño de fusión para salvar la separación, o la introducción de alambre de aporte, lo que aumenta la complejidad del proceso y reduce la velocidad. Las juntas a tope ajustadas con caras de acoplamiento mecanizadas o cortadas con láser y una sujeción rígida que mantiene el control de la separación durante todo el ciclo térmico de soldadura permiten las velocidades de soldadura más rápidas y consistentes. Las juntas solapadas son más tolerantes a las variaciones de la superficie, pero introducen una sensibilidad de la profundidad del baño de fusión a la dimensión de solapamiento que debe controlarse en la sujeción.
Las opciones de diseño de juntas que minimizan la sección transversal de la soldadura (juntas a tope estrechas en lugar de filetes anchos) también reducen directamente el volumen de metal que debe fundirse por unidad de longitud de wg velocidades de desplazamiento más altas para una potencia de generador láser dada. Los ingenieros de diseño que optimizan la geometría de la junta para la soldadura láser (en lugar de adaptar diseños concebidos originalmente para la soldadura por arco) logran consistentemente velocidades de soldadura de producción más altas que aquellos que simplemente sustituyen la soldadura láser en un diseño de junta optimizado para un proceso diferente. Las opciones de diseño específicas que favorecen la productividad de la soldadura láser incluyen eliminar el volumen de soldadura innecesario mediante el uso de la sección transversal de junta mínima que cumple con los requisitos estructurales, diseñar características de autoposicionamiento en piezas de acoplamiento que reducen la complejidad de la fijación y el tiempo de carga de la pieza, y especificar acabados superficiales en las caras de la junta que minimizan las capas de óxido y contaminación que perjudican el acoplamiento de energía y requieren limpieza antes de soldar.
Modo de soldadura: Onda continua vs. Pulsada
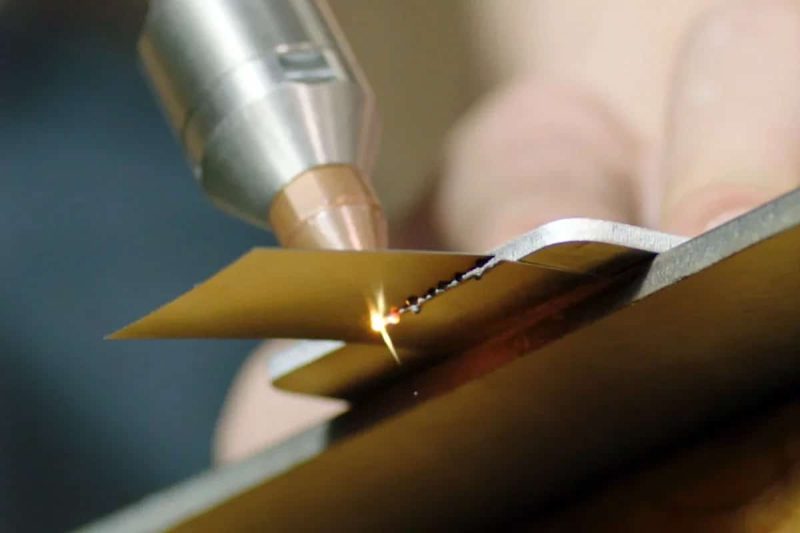
Los generadores láser de onda continua (CW) mantienen una potencia de salida constante durante la soldadura, produciendo las condiciones de penetración y baño de fusión que permiten las velocidades de soldadura lineal más altas. La soldadura CW es el modo estándar para aplicaciones de alta productividad en acero al carbono, acero inoxidable y aluminio, donde la velocidad máxima y la penetración profunda son los objetivos principales. Los generadores láser pulsados suministran energía en ráfagas discretas: alta potencia pico durante un breve período, seguida de un período de baja o nula emisión. Este modo reduce el aporte térmico promedio, controla las dimensiones del baño de fusión con mayor precisión y es ideal para materiales delgados, ensamblajes sensibles al calor y aplicaciones donde el baño de fusión debe controlarse cuidadosamente para lograr resultados metalúrgicos específicos. La desventaja suele ser una velocidad de soldadura promedio menor en comparación con CW a una potencia promedio equivalente, ya que el tiempo de inactividad entre pulsos no es tiempo de soldadura productivo. Seleccionar el modo apropiado (CW para aplicaciones donde la velocidad es primordial, pulsado para aquellas donde la calidad es primordial) es una elección fundamental de los parámetros de productividad.
Posición focal y tamaño del punto del haz
La posición del punto focal del haz láser con respecto a la superficie del material (distancia de desenfoque) controla la densidad de potencia suministrada a la zona de soldadura y, por lo tanto, el modo y la profundidad de penetración. Con un desenfoque cercano a cero, la densidad de potencia se maximiza, lo que favorece la formación de un orificio y una penetración profunda a las velocidades de avance más altas. A medida que aumenta el desenfoque (al mover el punto focal por encima o por debajo de la superficie), la densidad de potencia disminuye y la soldadura pasa del modo de orificio al modo de conducción, lo que reduce la profundidad de penetración y requiere velocidades de avance más lentas para mantener la fusión en la raíz. Por lo tanto, mantener la posición focal correcta a lo largo de toda la trayectoria de soldadura (teniendo en cuenta cualquier variación de altura de la superficie de la pieza de trabajo o la expansión térmica del dispositivo de sujeción) es esencial para una producción constante a alta velocidad. Los sistemas de detección de altura capacitivos u ópticos que mantienen activamente una distancia constante entre el cabezal de soldadura y la superficie de la pieza de trabajo son equipos estándar en las celdas de soldadura láser de alta productividad.
Asistencia en la selección y el caudal de gas.
El gas auxiliar, suministrado coaxialmente a través de la boquilla de soldadura o como un chorro transversal, cumple varias funciones que afectan tanto la velocidad como la calidad de la soldadura. Suprime la columna de plasma sobre el orificio de penetración que, de otro modo, absorbería y dispersaría parcialmente el haz láser incidente, reduciendo la potencia efectiva que llega a la zona de soldadura. Protege el metal fundido del oxígeno y el nitrógeno atmosféricos que causarían oxidación y porosidad en la soldadura solidificada. En algunas configuraciones, también ayuda a expulsar el vapor y las salpicaduras de metal de la zona de soldadura. Para la soldadura de acero al carbono con un generador láser de fibra, el nitrógeno es el gas de protección más común, ya que proporciona una buena supresión del plasma a un coste razonable. El helio proporciona una supresión del plasma superior, pero a un coste mayor; el argón proporciona una buena protección, pero una supresión del plasma inferior para aplicaciones con láser de fibra. El caudal de gas debe optimizarse: un caudal demasiado bajo proporciona una protección insuficiente; un caudal demasiado alto genera turbulencias que desestabilizan el baño de fusión e incorporan aire atmosférico. El tipo y caudal de gas adecuados para cada aplicación pueden marcar una diferencia significativa en la velocidad de soldadura alcanzable, al maximizar la fracción de potencia del generador láser que llega a la zona de soldadura en lugar de ser absorbida por la nube de plasma. En aplicaciones donde la velocidad máxima de soldadura es el objetivo principal, un chorro de helio de flujo cruzado dirigido a la abertura del orificio, además del gas de protección coaxial, proporciona una supresión de plasma agresiva que puede aumentar la velocidad de soldadura efectiva entre un 10 y un 25 por ciento en comparación con la protección solo con argón, al garantizar que la máxima potencia disponible del generador láser llegue a la interfaz de soldadura en lugar de disiparse en la nube de plasma que se encuentra sobre ella.
Sistema de movimiento de máquinas y aceleración
El sistema de movimiento que desplaza el cabezal de soldadura láser a lo largo de la trayectoria de la junta —ya sea un pórtico cartesiano, un robot articulado de seis ejes o un escáner accionado por galvanómetro— determina no solo la velocidad máxima de desplazamiento, sino también las tasas de aceleración y desaceleración en características de la trayectoria como esquinas, curvas y puntos de inicio y fin. Un sistema de movimiento con alta velocidad máxima pero baja aceleración tarda mucho tiempo en alcanzar y desacelerar desde su velocidad máxima, pasando una gran fracción de la trayectoria de soldadura a velocidad submáxima. Para trayectorias de soldadura típicas que incluyen muchos segmentos rectos cortos, esquinas y cambios de características, la velocidad de soldadura promedio efectiva suele ser significativamente menor que la velocidad máxima nominal del sistema de movimiento. Los sistemas de movimiento de alto rendimiento dinámico —robots con brazos de baja inercia, pórticos con sistemas servo optimizados para una aceleración rápida— maximizan la fracción de la longitud de la trayectoria completada a o cerca de la velocidad máxima de soldadura, lo que se traduce directamente en una mayor producción de piezas por unidad de tiempo.
Automatización e integración robótica
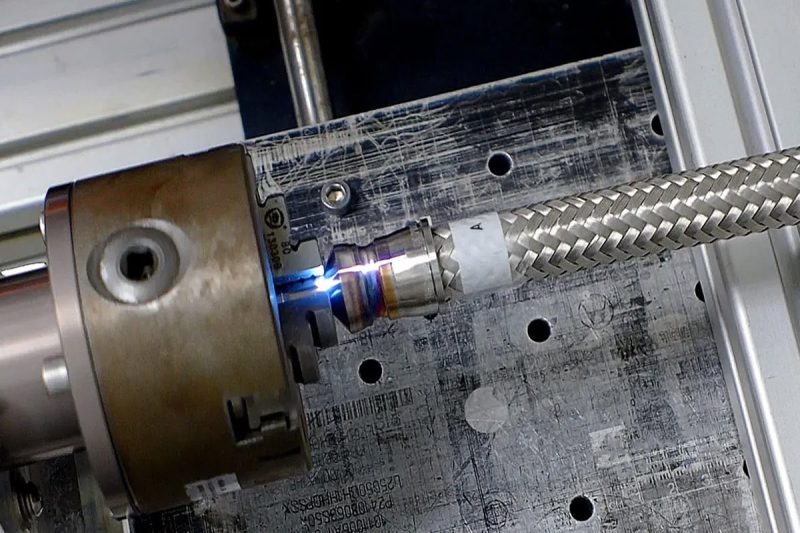
El grado de automatización en la celda de soldadura láser —desde la operación totalmente manual hasta la carga, soldadura y descarga de piezas totalmente robóticas, pasando por la sujeción semiautomatizada— es uno de los factores más determinantes de la productividad, independientemente de la velocidad de soldadura. Las celdas manuales requieren la intervención del operario en cada ciclo de carga y descarga de piezas, limitan la máquina a un solo turno sin personal adicional e introducen variabilidad humana en el posicionamiento de las piezas, lo que afecta a la calidad de la soldadura. Las celdas automatizadas con sistemas de manipulación de piezas robóticos o basados en pórticos pueden operar de forma continua durante varios turnos, mantener una precisión de posicionamiento constante independientemente de la fatiga del operario y liberar al personal para actividades de valor añadido, como la inspección de calidad y la mejora de procesos, en lugar de la manipulación repetitiva de materiales.
Habilidad del operador y calidad de la programación
En instalaciones donde los operarios desempeñan un papel fundamental —ya sea en la programación, la configuración o el funcionamiento— su nivel de habilidad influye de forma directa y cuantificable en la productividad. Un programador de soldadura láser experimentado que comprenda la relación entre la velocidad de soldadura, la potencia, la posición focal y el flujo de gas puede desarrollar parámetros de proceso optimizados para una nueva unión en una fracción del tiempo que requiere un técnico menos experimentado. Los parámetros resultantes suelen alcanzar velocidades de soldadura más altas con menos ensayos. La calidad de la programación —la precisión y eficiencia del programa CNC o del robot que ejecuta la trayectoria de soldadura— determina la coincidencia entre el movimiento real del cabezal de soldadura y la trayectoria de soldadura diseñada, así como la eficiencia con la que se planifican los movimientos de aproximación, retracción y reposicionamiento para minimizar el tiempo de desplazamiento sin soldadura entre las uniones.
La velocidad y la productividad de la soldadura láser están determinadas por una jerarquía de factores: la potencia y la calidad del haz del generador láser establecen el límite teórico de velocidad; las propiedades del material y la geometría de la junta determinan qué fracción de ese límite es alcanzable; el modo de soldadura, la posición focal y la selección del gas auxiliar determinan la consistencia con la que el proceso opera en su punto óptimo; el rendimiento dinámico del sistema de movimiento determina qué porcentaje de la velocidad programada se alcanza realmente en las trayectorias de soldadura reales; y el nivel de automatización y la habilidad del operario determinan qué fracción de cada turno de producción se traduce en soldaduras de buena calidad. La mejora de la productividad requiere abordar todas estas dimensiones simultáneamente, en lugar de centrarse en una sola variable de forma aislada.
Cómo mejorar la velocidad y la productividad de la soldadura láser
Con una comprensión clara de los factores que rigen la productividad de la soldadura láser, el camino hacia la mejora se vuelve sistemático en lugar de especulativo. Esta sección traduce dicha comprensión en estrategias específicas y priorizadas que los ingenieros de producción y los gerentes de planta pueden implementar para aumentar el rendimiento, reducir el tiempo de ciclo y maximizar el retorno de la inversión en soldadura láser.
Optimización de los parámetros del generador láser
Para la mayoría de las instalaciones de soldadura láser, se pueden obtener importantes aumentos de productividad mediante la optimización sistemática de parámetros sin necesidad de inversión de capital. La potencia, la velocidad de desplazamiento, la posición focal, la frecuencia de pulso (para sistemas pulsados) y el caudal de gas auxiliar interactúan de forma compleja, y la combinación de parámetros utilizada actualmente en la producción puede no ser la óptima. La metodología de Diseño Estructurado de Experimentos (DoE), que consiste en variar múltiples parámetros simultáneamente en una matriz planificada en lugar de ajustar una variable a la vez, es el enfoque más eficiente para identificar la combinación de parámetros que proporciona la velocidad de soldadura más rápida compatible con la calidad de soldadura requerida. El desarrollo de parámetros basado en DoE suele identificar velocidades de soldadura entre un 15 % y un 30 % superiores a las obtenidas mediante métodos de prueba de una variable a la vez, ya que captura los efectos de interacción entre parámetros que los métodos de una sola variable suelen pasar por alto. Documentar los conjuntos de parámetros optimizados para cada configuración de material-espesor-unión y almacenarlos como programas con nombre en el controlador de la máquina permite una configuración rápida y repetible para trabajos de producción recurrentes sin necesidad de reoptimización. Esta biblioteca de programas es un valioso activo operativo cuyo valor económico aumenta con cada nueva combinación de material y junta que se le añade con el tiempo.
Actualización a sistemas de mayor potencia o mayor brillo.
Cuando la potencia del generador láser actual limita la velocidad de soldadura (es decir, cuando se requiere la potencia nominal completa para alcanzar las velocidades de producción actuales y velocidades superiores requerirían más potencia de la que proporciona el sistema), la actualización a un generador láser de mayor potencia o brillo es la vía más directa para mejorar la velocidad. Como se mencionó, duplicar la potencia del generador láser suele aumentar la velocidad de soldadura entre un 60 y un 80 %, lo que representa una reducción muy significativa del tiempo de ciclo para aplicaciones con limitaciones de potencia. En otros casos, la actualización a un generador láser de mayor brillo con la misma potencia nominal (mediante la adopción de tecnología de fibra monomodo o casi monomodo) puede aumentar la densidad de potencia efectiva en el punto focal lo suficiente como para permitir velocidades de soldadura más altas sin aumentar la potencia de salida total.
Mejora de la preparación de juntas y el diseño de fijaciones
La inversión en la calidad de la preparación de juntas y el diseño de utillajes suele generar retornos de productividad superiores a los obtenidos mediante la optimización de los parámetros del generador láser. Las superficies de acoplamiento mecanizadas o cortadas con láser que mantienen las tolerancias de ajuste precisas necesarias para la soldadura autógena a alta velocidad (normalmente una separación inferior a 0,1 mm para aplicaciones de chapa metálica) permiten alcanzar las velocidades de soldadura más altas y consistentes. Un rediseño del utillaje que mejore la velocidad de carga de las piezas, mantenga una repetibilidad posicional más precisa e incorpore una sujeción activa que compense la distorsión térmica durante la soldadura puede, simultáneamente, aumentar la velocidad de soldadura, reducir la tasa de defectos de soldadura y acortar el tiempo del ciclo de carga de las piezas. Para la producción en grandes volúmenes, la inversión en ingeniería en un utillaje bien diseñado y específico para la aplicación se amortiza gracias a una mayor productividad en cada ciclo de producción que lo utiliza.
Implementación de la monitorización de procesos en tiempo real
Los sistemas de monitorización de procesos en tiempo real que detectan perturbaciones —como excedencias en la separación de juntas, deriva de la posición focal o inestabilidad del orificio— y activan acciones correctivas inmediatas o el rechazo de piezas, evitan la pérdida de productividad asociada con el descubrimiento de soldaduras defectuosas aguas abajo durante la inspección de calidad. Una soldadura identificada como defectuosa en la estación de soldadura se puede rechazar y volver a soldar en segundos; la misma soldadura defectuosa descubierta durante la inspección final puede requerir horas de retrabajo o resultar en un conjunto desechado. Los sistemas de monitorización en línea —que utilizan matrices de fotodiodos, imágenes de baño de soldadura basadas en cámaras o tomografía de coherencia óptica para la medición de penetración en tiempo real— transforman el aseguramiento de la calidad de una actividad de detección aguas abajo a una actividad de prevención aguas arriba, reduciendo las tasas de retrabajo y la interrupción de la productividad que estas provocan.
Integración de sistemas de automatización y robótica
La incorporación de manipulación robótica de piezas, intercambio automatizado de fijaciones o alimentación de piezas mediante cintas transportadoras a una celda de soldadura láser previamente manual puede aumentar drásticamente la fracción productiva de cada turno sin modificar ningún parámetro de soldadura. Una celda que alcanza un 40 % de tiempo de láser encendido en operación manual (con un operario cargando y descargando cada pieza) puede alcanzar de forma realista entre un 75 % y un 85 % de tiempo de láser encendido tras la automatización, duplicando con creces el rendimiento efectivo con el mismo generador láser y velocidad de soldadura. Los robots colaborativos han hecho que la automatización sea accesible a entornos de producción de volumen medio y productos mixtos que antes no podían justificar el coste de capital de las celdas robóticas industriales tradicionales, al permitir una manipulación de piezas flexible y rápidamente reprogramable sin la infraestructura de seguridad que requieren los robots tradicionales.
Adopción de la soldadura láser híbrida
La soldadura híbrida láser-arco —que combina un haz láser con un arco MIG o TIG en un único proceso simultáneo— extiende la ventaja de productividad de la soldadura láser a materiales más gruesos y juntas más anchas de las que la soldadura láser autógena puede abordar de forma económica. El láser proporciona una penetración profunda y una alta velocidad de avance; el arco aporta calor, material de aporte y capacidad para rellenar huecos. El resultado son velocidades de soldadura en chapa gruesa —de 10 a 25 mm de acero al carbono— de dos a cuatro veces superiores a las de la soldadura MIG multipaso convencional, con una distorsión significativamente reducida debido al menor aporte térmico total. Para la construcción naval, la fabricación de estructuras pesadas y la fabricación de recipientes a presión, donde predominan estos rangos de espesor, la soldadura híbrida láser representa el avance de productividad más significativo disponible actualmente.
Reducción del tiempo improductivo
El análisis del ciclo de producción completo —no solo la etapa de soldadura— suele revelar que se consume una cantidad significativa de tiempo en actividades que no contribuyen a la producción de soldadura: carga y descarga de piezas, intercambio de utillajes entre variantes de producto, configuración de la máquina y cambio de parámetros, actividades de mantenimiento preventivo programadas durante las horas de producción e inspección de calidad en la estación de soldadura. Abordar estos elementos improductivos —mediante el análisis de producción ajustada, la reducción del tiempo de configuración a través de la estandarización de utillajes y la reprogramación de las actividades de mantenimiento para los periodos de inactividad planificados— puede aumentar el tiempo productivo de soldadura entre un 20 y un 40 por ciento en las instalaciones donde estas actividades actualmente consumen una fracción significativa del tiempo disponible por turno.
Capacitación y desarrollo de habilidades
Invertir en el desarrollo técnico de operadores, programadores y técnicos de mantenimiento de soldadura láser genera beneficios en productividad que se multiplican con el tiempo a medida que se profundiza el conocimiento colectivo del equipo. Los operadores que comprenden la física del proceso de soldadura láser pueden identificar señales de alerta temprana de desviaciones de parámetros (cambios sutiles en la apariencia de la soldadura, el comportamiento del chorro de plasma o el patrón de salpicaduras) antes de que se produzcan piezas defectuosas. Los programadores que comprenden la dinámica del sistema de movimiento pueden generar trayectorias de soldadura más eficientes que reducen el tiempo de desplazamiento sin soldadura. Los técnicos de mantenimiento que comprenden los requisitos de alineación óptica del generador láser pueden realizar un mantenimiento preventivo que mantiene la calidad del haz y, por lo tanto, la velocidad de soldadura durante la vida útil de la máquina.
La mejora de la productividad en la soldadura láser es un esfuerzo multifacético que abarca la optimización de parámetros, la mejora de la potencia y el brillo, la preparación de juntas y la inversión en utillajes, la monitorización en tiempo real, la integración de la automatización, la adopción de procesos híbridos, la reducción del tiempo improductivo y el desarrollo de las habilidades del equipo. Los mayores beneficios no provienen de una sola intervención, sino del efecto acumulativo de la mejora simultánea en múltiples dimensiones, y de considerar la mejora de la productividad como una disciplina continua en lugar de un proyecto puntual.
Problemas comunes de productividad y cómo solucionarlos
Incluso en operaciones de soldadura láser bien intencionadas, ciertos problemas recurrentes consumen una cantidad desproporcionada de tiempo productivo. Identificar y resolver estos cuellos de botella suele generar mejoras de productividad más rápidas y significativas que los esfuerzos de optimización de procesos más amplios.
Problemas de ajuste y alineación
Un ajuste deficiente de las uniones —huecos que superan la tolerancia del proceso de soldadura láser, desalineación entre las superficies de contacto o dimensiones inconsistentes de las piezas debido al conformado o mecanizado previo— es el cuello de botella más común que limita la producción en la soldadura láser autógena. Cuando la calidad del ajuste es inconsistente, los operarios deben reducir la velocidad de soldadura para ampliar el baño de fusión y cubrir huecos más grandes, introducir alambre de aporte con la consiguiente pérdida de velocidad, o aceptar mayores tasas de rechazo. Para solucionar los problemas de ajuste, es necesario intervenir en la fase previa a la estación de soldadura —mejorando el mantenimiento de las herramientas de conformado, ajustando las tolerancias de mecanizado en las superficies de unión e implementando una inspección dimensional de entrada que detecte las piezas no conformes antes de que lleguen al soldador— en lugar de intentar compensar la variabilidad del ajuste únicamente mediante el ajuste de los parámetros de soldadura.
Distorsión térmica y gestión del calor
La distorsión térmica —la deformación de las piezas debido a la dilatación y contracción térmica diferencial durante la soldadura— interrumpe la producción de dos maneras. Puede provocar que las piezas se desplacen durante la soldadura, creando variaciones de ajuste que degradan la calidad de la soldadura en medio de un lote. Además, puede producir ensamblajes terminados con dimensiones fuera de especificación, lo que requiere costosos enderezamientos o causa problemas de ensamblaje posteriores. La zona afectada por el calor inherentemente estrecha y el bajo aporte térmico de la soldadura láser reducen la distorsión en comparación con la soldadura por arco, pero no la eliminan, especialmente en materiales delgados o ensamblajes complejos donde se acumulan tensiones residuales.
La optimización de la secuencia de soldadura —el orden en que se completan las soldaduras en un conjunto— y la implementación de un sistema de sujeción activo que limite la distorsión durante el enfriamiento son las principales medidas correctivas. En conjuntos con múltiples uniones soldadas, la simulación por elementos finitos de la respuesta térmica y mecánica a diferentes secuencias de soldadura permite identificar la secuencia que minimiza la distorsión neta antes de que comience la producción, evitando así el costoso método de ensayo y error que suele acompañar a la resolución de problemas de distorsión en la producción. Preajustar la geometría de la sujeción para compensar la distorsión predecible —introduciendo un desplazamiento angular o posicional deliberado que se cancela con la distorsión de la soldadura— es otra estrategia eficaz para la producción en serie de conjuntos con patrones de distorsión repetibles.
Calidad de soldadura inconsistente que conlleva retrabajo
La variabilidad en la calidad de la soldadura, que provoca que una fracción significativa de las uniones requieran reproceso o descarte, es uno de los problemas de productividad más perjudiciales, ya que reduce la producción efectiva y consume tiempo adicional de máquina para soldadura de reparación. Esta variabilidad suele deberse a uno o más de los siguientes factores: ajuste inconsistente de las piezas, desviación de los parámetros del generador láser respecto a los parámetros del proceso cualificado, cambio de la posición focal por degradación del componente óptico o dilatación térmica, interrupción del suministro de gas de protección o contaminación superficial de la pieza. El análisis de la causa raíz mediante los datos de monitorización del proceso de la máquina —correlacionando los defectos de calidad con las desviaciones de parámetros específicos registradas durante la soldadura— es el método de diagnóstico más eficiente y permite una acción correctiva específica en lugar de un ajuste general de parámetros que podría sustituir un problema por otro.
Tiempos de inactividad de los equipos y deficiencias en el mantenimiento
Las paradas no planificadas de los equipos —debido a fallos en el generador láser, fallos en los componentes ópticos, problemas en el sistema de refrigeración o errores en el sistema de control— interrumpen la producción sin previo aviso y en momentos impredecibles, lo que dificulta la planificación de la producción y el cumplimiento de los compromisos con los clientes. La respuesta más eficaz es la prevención: implementar y ejecutar sistemáticamente el programa de mantenimiento preventivo especificado por el fabricante del generador láser y de la máquina, de modo que se conozca y gestione el estado de los componentes propensos al desgaste antes de que fallen, en lugar de descubrirlo cuando ya han fallado. La monitorización de los indicadores clave de estado del equipo —potencia de salida del generador láser, temperaturas del sistema de refrigeración, transmisión óptica a través del haz— proporciona una alerta temprana de los problemas que se están desarrollando, lo que permite intervenir durante las paradas planificadas en lugar de realizar reparaciones de emergencia durante la producción.
Los cuatro principales obstáculos para la productividad en la soldadura láser —variabilidad en el ajuste, distorsión térmica, inconsistencia en la calidad de la soldadura y paradas no planificadas del equipo— tienen causas raíz bien definidas y contramedidas eficaces. Para abordarlos, es necesario analizar tanto la fase previa (calidad de la pieza, diseño de la fijación) como la posterior (retroalimentación de calidad) de la estación de soldadura, e invertir en las disciplinas de mantenimiento preventivo que mantienen el rendimiento del equipo. Resolver cualquiera de estos obstáculos suele generar una mejora de la productividad mayor e inmediata que la optimización general del proceso.
Medición y control de la productividad de la soldadura
Mejorar sin medir es simplemente adivinar. Establecer un conjunto claro de indicadores de productividad y un proceso sistemático para recopilar, analizar y actuar en función de los datos de rendimiento es la base para una mejora continua y acumulativa de la productividad en las operaciones de soldadura láser.
Indicadores clave de rendimiento para la soldadura láser
Los KPI de productividad más informativos para una operación de soldadura láser abarcan cuatro dimensiones. Los KPI de rendimiento (piezas por hora, soldaduras por turno, metros de soldadura completada por día) miden la producción bruta y proporcionan la base con la que se evalúan las iniciativas de mejora. Los KPI de calidad (tasa de aceptación en el primer intento, tasa de defectos por tipo de defecto, horas de retrabajo por hora de producción) cuantifican la fracción de la producción que cumple con las especificaciones en el primer intento y el costo de las fallas de calidad. Los KPI de utilización del equipo (tiempo de láser encendido como porcentaje del tiempo de producción programado, tiempo medio entre fallas, tiempo medio de reparación) revelan con qué eficacia se está utilizando la capacidad del equipo y con qué fiabilidad está disponible para la producción. Los KPI de estabilidad del proceso (desviación estándar de los parámetros clave de soldadura (potencia, velocidad, posición focal) en un lote de producción) indican si el proceso está bajo control o si se desvía de maneras que eventualmente se manifestarán como problemas de calidad.
El seguimiento de estos indicadores clave de rendimiento (KPI) a lo largo del tiempo, con la granularidad suficiente para identificar tendencias, correlacionar los eventos de calidad con los cambios en los parámetros del proceso y comparar el rendimiento antes y después de las intervenciones de mejora, constituye la infraestructura analítica que transforma la gestión de la productividad de la soldadura, pasando de la resolución reactiva de problemas a la mejora continua proactiva.
Mejora de procesos basada en datos
Las modernas máquinas de soldadura láser incorporan cada vez más capacidades de registro de datos que registran los parámetros del proceso a alta frecuencia durante cada soldadura (potencia, velocidad, posición focal, intensidad de emisión de plasma y otras señales), creando un registro de proceso con marca de tiempo para cada soldadura producida. Al vincular estos datos de proceso con los resultados de la inspección de calidad posterior, es posible identificar las firmas de parámetros específicas que predicen la formación de defectos, establecer límites de control estadístico del proceso para los parámetros monitoreados y activar alertas automáticas cuando los parámetros se desvían hacia condiciones fuera de control. Este enfoque de gestión de procesos de circuito cerrado, basado en datos, reduce las tasas de defectos, mejora la distribución de la calidad y proporciona evidencia documentada del cumplimiento del proceso para clientes y reguladores que requieren trazabilidad del proceso. A medida que las herramientas de análisis de procesos asistidas por IA se vuelven más accesibles, la capacidad de identificar patrones complejos de múltiples parámetros que preceden a fallas de calidad (patrones demasiado sutiles para que el análisis humano de datos brutos los detecte) está extendiendo el beneficio de productividad del monitoreo de procesos, pasando del control de calidad reactivo a una verdadera garantía de calidad predictiva, donde los defectos se predicen y previenen en lugar de detectarse después de su formación.
La medición y el monitoreo de la productividad transforman la mejora de la soldadura, pasando de ser una actividad intuitiva a una disciplina científica. Un conjunto bien seleccionado de indicadores clave de rendimiento (KPI) de productividad, calidad, utilización de equipos y estabilidad del proceso —monitoreados de forma consistente y analizados sistemáticamente— identifica las oportunidades de mejora de mayor impacto, cuantifica el retorno de la inversión en mejoras y mantiene la disciplina de la mejora continua gracias a la visibilidad que proporciona la medición.
Conclusión
Este artículo ha proporcionado un análisis exhaustivo de la velocidad y la productividad de las máquinas de soldadura láser, desde los parámetros de velocidad concretos que establecen el potencial de rendimiento de la tecnología, pasando por el panorama multidimensional de factores que determina si ese potencial se materializa en la producción, hasta las estrategias de mejora específicas y las disciplinas de medición que impulsan un crecimiento sostenido de la productividad.
La ventaja de velocidad de la soldadura láser sobre los procesos convencionales basados en arco es real y sustancial: de cinco a diez veces más rápida que la soldadura TIG y de dos a tres veces más rápida que la soldadura MIG en espesores de material comunes. Pero la velocidad lineal de soldadura es solo un componente de la productividad de la producción. Los factores que determinan el rendimiento real de la producción abarcan todas las capas de la operación de soldadura: la potencia y el brillo del generador láser, el material y la geometría de la junta, el modo de soldadura y la optimización de parámetros, el rendimiento dinámico del sistema de movimiento, el nivel de automatización de la celda de producción y la competencia de los operadores y técnicos que programan, configuran y mantienen el equipo. Abordar cada una de estas dimensiones de forma sistemática —mediante la optimización estructurada de parámetros, la inversión en la preparación de juntas, la integración de la automatización, la adopción de procesos híbridos, la reducción del tiempo improductivo y el desarrollo de habilidades del equipo— acumula ganancias de productividad con el tiempo de maneras que ninguna intervención por sí sola puede lograr.
Los cuellos de botella comunes que impiden que las instalaciones alcancen el máximo potencial de productividad de sus equipos de soldadura láser —ajuste deficiente, distorsión térmica, variabilidad en la calidad de la soldadura y paradas no planificadas— se comprenden bien y pueden abordarse mediante una combinación de mejora de procesos previos, monitorización en tiempo real y mantenimiento preventivo. Además, el marco de medición de los indicadores clave de rendimiento (KPI) de productividad, calidad, utilización de equipos y estabilidad del proceso proporciona la visibilidad necesaria para identificar dónde la inversión en mejoras generará el mayor retorno y para confirmar que las iniciativas de mejora están funcionando según lo previsto.
Para las empresas manufactureras que ya han adoptado la soldadura láser, este artículo ofrece un marco estructurado para optimizar la productividad de sus inversiones. Para quienes evalúan la soldadura láser por primera vez, establece expectativas realistas sobre el potencial de esta tecnología y los requisitos del sistema de producción para lograr una productividad fiable y sostenible a largo plazo.
Obtenga una solución de soldadura láser.
Para traducir el potencial de productividad de la soldadura láser en resultados de producción medibles, se requiere el equipo adecuado, correctamente especificado para la aplicación y respaldado por un proveedor con la capacidad técnica necesaria para apoyar la optimización desde la instalación inicial hasta la mejora continua durante la vida útil de la máquina.
Láser AccTek es un fabricante profesional de máquinas de soldadura láser con más de una década de experiencia al servicio de clientes industriales en los sectores automotriz, aeroespacial, de dispositivos médicos, electrónico y de fabricación general de metales. Su gama de productos de soldadura láser cubre máquinas de soldadura láser portátiles Adecuados para reparaciones flexibles y producción de series cortas, sistemas portátiles y de sobremesa para soldadura de componentes de precisión, máquinas de soldadura láser automáticas Para aplicaciones con materiales de relleno donde la tolerancia de separación y el control del perfil de soldadura son fundamentales, ofrecemos sistemas de alta potencia de hasta 6000 W para soldadura de secciones gruesas y producción a alta velocidad, y robots de soldadura láser totalmente automatizados con articulación de seis ejes para trayectorias de soldadura tridimensionales complejas y producción no tripulada de alto rendimiento. Todos estos sistemas están construidos en torno a generadores láser de fibra de alta calidad de marcas de confianza mundial como Raycus, JPT e IPG, y equipados con control de movimiento avanzado, opciones de monitorización de procesos en tiempo real y sistemas flexibles de suministro de gas de protección.
Las certificaciones CE y FDA confirman el cumplimiento de las normas internacionales de seguridad y calidad. Se ofrece personalización en la potencia del generador láser, la configuración del cabezal de soldadura, el nivel de automatización y la interfaz de control para adaptar el sistema a los requisitos de producción específicos, incluyendo la geometría de la junta, la combinación de materiales y los objetivos de rendimiento que determinan la configuración óptima para cada aplicación. El marco de servicio integral abarca la consulta previa a la venta y la evaluación de la viabilidad de la velocidad de soldadura, la instalación profesional y la cualificación de parámetros para combinaciones específicas de materiales y juntas, la formación integral del operador y la programación, el suministro competitivo de repuestos y el soporte técnico posventa eficaz, incluyendo el diagnóstico remoto. Esto proporciona la colaboración completa necesaria para alcanzar y mantener los niveles de velocidad y productividad de soldadura que convierten a la soldadura láser en una auténtica ventaja competitiva en las aplicaciones a las que sirve.
Información del contacto
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Ciudad de Yucheng, Provincia de Shandong.
Obtenga soluciones láser