

Vitesse et productivité de la machine de soudage laser
Dans la production moderne, la vitesse et la productivité ne sont pas de simples indicateurs opérationnels : ce sont des impératifs de compétitivité. La pression exercée pour produire davantage de pièces par poste, réduire les temps de cycle et maîtriser les coûts de main-d’œuvre a incité les ingénieurs de production à examiner minutieusement chaque étape du processus, et le soudage ne fait pas exception. Pour de nombreuses applications d’assemblage de métaux, le soudage laser s’est imposé comme la technologie qui résout le dilemme persistant entre vitesse d’assemblage et qualité de soudure, offrant les deux à des niveaux que les procédés de soudage à l’arc peinent à atteindre.
UN machine à souder au laser Ce procédé utilise le faisceau focalisé d'un générateur laser pour fondre et fusionner le métal à l'interface de joint. L'énergie est délivrée avec une précision extraordinaire sur une zone extrêmement réduite, générant des densités de puissance pouvant dépasser un million de watts par centimètre carré. À ces intensités, le métal ne fond pas simplement en surface ; il se vaporise localement, formant le trou de serrure caractéristique à pénétration profonde qui permet au faisceau laser de fusionner le métal en profondeur en une seule passe. Il en résulte une soudure étroite et profonde, réalisée à des vitesses souvent cinq à dix fois supérieures à celles du soudage TIG conventionnel et deux à trois fois supérieures à celles du soudage MIG pour des épaisseurs de matériau comparables.
Cependant, la notion de vitesse en soudage est plus complexe qu'il n'y paraît, se limitant souvent à une simple mesure en mètres par minute. Un procédé de soudage qui réalise des assemblages à grande vitesse linéaire mais qui exige un temps de fixation important, génère des défauts fréquents nécessitant des retouches, ou n'est productif que pendant une fraction de chaque poste en raison d'interruptions pour maintenance, n'est pas véritablement productif. La productivité réelle du soudage englobe l'ensemble du cycle de production : le temps d'arc continu par rapport au temps total disponible, le taux de réussite des soudures dès la première passe, l'intégration du procédé de soudage avec la préparation des pièces en amont et le contrôle qualité en aval, ainsi que l'efficacité d'utilisation des équipements sur l'ensemble des postes et des cycles de production.
Cet article aborde tous les aspects de la productivité du soudage laser. Il examine les performances réelles en termes de vitesse de soudage pour différents matériaux et épaisseurs, l'ensemble des facteurs qui déterminent si une installation de soudage laser atteint son potentiel de vitesse théorique en pratique, les stratégies d'optimisation spécifiques permettant d'accroître la productivité, les principaux obstacles empêchant les installations d'exploiter pleinement le potentiel de leurs équipements, et le cadre de mesure qui fait de l'amélioration de la productivité une discipline fondée sur les données plutôt qu'une simple conjecture.
Table des matières
Quelle est la vitesse du soudage laser ? Comprendre les critères de performance
Avant d'examiner les facteurs déterminants de la productivité du soudage laser, il est utile d'établir des repères de vitesse concrets et de les comparer à ceux des technologies de soudage concurrentes. Ce contexte permet d'éviter à la fois la surestimation (qui consiste à considérer les spécifications du fabricant comme des résultats de production garantis) et la sous-estimation des performances réelles de la technologie dans des conditions de production optimales.
Vitesses de soudage typiques selon le matériau et l'épaisseur
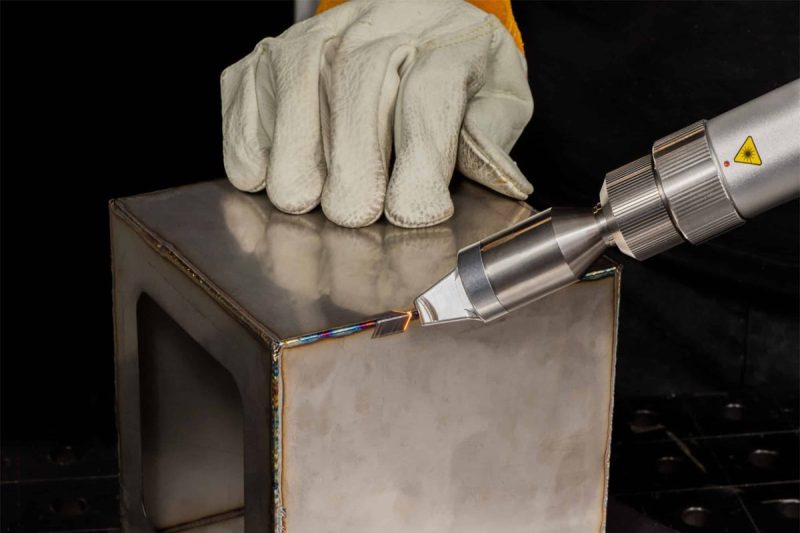
La vitesse de soudage laser varie considérablement en fonction du type de matériau, de son épaisseur et de la puissance du générateur laser utilisé. Sur un matériau mince, la vitesse de soudage est très rapide. acier inoxydable Sur une tôle de 1 mm d'épaisseur, une dimension courante pour les équipements de transformation alimentaire, les boîtiers de dispositifs médicaux et d'électronique grand public, un générateur laser à fibre de 3 000 W atteint généralement des vitesses de soudage continu de 8 à 15 mètres par minute. Sur de l'acier inoxydable de 3 mm, représentatif des boîtiers structuraux et des armoires industrielles, ce même générateur laser de 3 000 W produit des vitesses de 3 à 6 mètres par minute. Enfin, sur de l'acier doux de 6 mm, une épaisseur courante pour les composants structuraux automobiles et la fabrication industrielle, les vitesses typiques sont de 1 à 3 mètres par minute avec une puissance de sortie de 6 000 W.
L'aluminium présente des caractéristiques différentes en raison de sa conductivité thermique élevée et de sa réflectivité élevée à la longueur d'onde du laser à fibre. Sur 2 mm aluminium — l'épaisseur de la tôle de carrosserie automobile — un générateur laser à fibre de 4 000 W optimisé atteint des vitesses de soudage de 5 à 10 mètres par minute. Le titane, dont la conductivité thermique est inférieure à celle de l'acier, se soude plus rapidement à épaisseur et puissance équivalentes : 2 mm de titane peuvent être soudés à une vitesse de 6 à 12 mètres par minute avec un générateur laser de 3 000 W. Ces chiffres représentent la vitesse de soudage réelle — le rythme auquel le joint soudé est réalisé pendant l'émission laser active — et n'incluent pas les temps de fixation, de positionnement et de manipulation qui déterminent la durée totale du cycle.
Comparaison entre le soudage laser et le soudage TIG, MIG et plasma
L'avantage de vitesse du soudage laser par rapport aux procédés à l'arc est particulièrement marqué pour les matériaux d'épaisseurs faibles à moyennes. L'énergie laser concentrée permet une pénétration profonde en une seule passe, sans préchauffage, refroidissement entre passes ni séquences de passes multiples, contrairement au soudage à l'arc de tôles épaisses. Le soudage TIG sur acier inoxydable de 2 mm atteint généralement des vitesses de 0,3 à 0,8 mètre par minute avec un opérateur qualifié, soit une fraction des 8 à 15 mètres par minute réalisables avec le soudage laser. Le soudage MIG est plus rapide que le TIG et plus comparable au soudage laser sur les matériaux plus épais, mais n'atteint généralement que 1 à 3 mètres par minute sur 3 mm. acier au carbone, Le soudage plasma, contrairement au soudage laser (3 à 6 mètres par minute), comble l'écart entre le soudage TIG et le soudage laser pour certaines épaisseurs, mais ne permet pas d'atteindre les rapports profondeur/largeur très élevés du laser, qui réduisent la distorsion et permettent des assemblages précis.
Au-delà de la vitesse linéaire brute, la zone affectée thermiquement réduite du soudage laser diminue considérablement les déformations après soudage par rapport aux procédés à l'arc. Dans de nombreuses applications, cela permet d'éliminer ou de réduire les opérations de redressage et de finition, qui consomment une part importante du temps de production en aval du poste de soudage. Ce gain de temps indirect, souvent non quantifié dans les comparaisons de vitesse, peut s'avérer aussi important que l'avantage direct de la vitesse de soudage pour déterminer le temps de cycle de production global.
Pourquoi la vitesse seule ne définit pas la productivité
Une machine de soudage laser capable de souder à 10 mètres par minute n'apporte aucun gain de productivité si elle passe 80 % de son temps de travail disponible à l'arrêt (attente de pièces, changements de configuration, maintenance ou retouches). La productivité du soudage, au sens industriel du terme, est le produit de la vitesse de soudage atteignable et du temps disponible pendant lequel la machine produit activement des soudures de qualité. Ce temps, souvent appelé temps d'arc ou temps laser actif, est généralement bien inférieur aux attentes initiales. Dans les stations de soudage laser à chargement manuel, sans automatisation, le temps laser actif représente couramment 30 à 50 % du temps total de travail, ce qui signifie que la moitié, voire les deux tiers, du potentiel de soudage sont perdus en temps improductif. Les cellules automatisées, avec manutention robotisée des pièces et conception intelligente des dispositifs de fixation, peuvent porter le temps laser actif à plus de 80 %, exploitant ainsi le gain de vitesse du générateur laser sur une période beaucoup plus longue de chaque heure de production.
Le soudage laser atteint des vitesses linéaires de 1 à 15 mètres par minute pour les matériaux courants et leurs épaisseurs, surpassant systématiquement le soudage TIG de cinq à dix fois et le soudage MIG de deux à trois fois dans des conditions comparables. Cependant, ces vitesses représentent la limite supérieure de la productivité ; la production réelle dépend du temps consacré au soudage actif par rapport aux temps de préparation, de manutention et de maintenance. Pour optimiser la productivité réelle, il est nécessaire d'optimiser à la fois la vitesse de soudage et le temps d'utilisation productive de cette vitesse.
Facteurs influençant la vitesse et la productivité du soudage laser
La vitesse de soudage atteinte par une installation de soudage laser en production dépend de nombreuses variables interagissantes. Certaines sont déterminées lors de la spécification de l'équipement : puissance du générateur laser, qualité du faisceau et performances du système de mouvement. D'autres dépendent de la conception du processus de production : géométrie des joints, outillage et niveau d'automatisation. D'autres encore sont liées à la qualité de l'exploitation quotidienne : paramétrage, pratiques de maintenance et compétences des opérateurs. Comprendre la contribution de chaque facteur permet d'investir de manière ciblée dans les améliorations qui génèrent les gains de productivité les plus importants.
Puissance et qualité du faisceau du générateur laser
La puissance de sortie du générateur laser est le facteur déterminant de la vitesse de soudage pour un matériau et une épaisseur donnés. La formation du trou de serrure exige une densité de puissance minimale au point focal, qui dépend des propriétés thermiques du matériau. Une fois ce seuil atteint, une puissance plus élevée permet une vitesse de soudage plus rapide tout en maintenant une pénétration complète. Concrètement, doubler la puissance du générateur laser de 3 000 W à 6 000 W augmente généralement la vitesse de soudage de 60 à 80 % pour un matériau et une épaisseur donnés – un gain substantiel, même s’il ne s’agit pas d’un doublement, car la relation entre puissance et vitesse n’est pas parfaitement linéaire en raison de la dynamique thermique du bain de fusion.
La qualité du faisceau, caractérisée par le produit des paramètres du faisceau (PPF) ou facteur M², détermine la précision de sa focalisation pour une configuration optique donnée. Un générateur laser haute brillance doté d'une excellente qualité de faisceau permet de focaliser le faisceau sur un point plus petit qu'une source moins brillante de même puissance, ce qui permet d'atteindre une densité de puissance plus élevée et, par conséquent, une vitesse de soudage accrue. Les générateurs laser à fibre monomode modernes produisent des faisceaux d'une qualité quasi théorique, focalisables sur des points de diamètre inférieur à 0,1 mm, permettant ainsi la formation de trous de serrure à des puissances moyennes relativement modestes. Cet avantage en termes de qualité de faisceau est particulièrement important pour le soudage de matériaux minces, où la finesse de coupe et la réduction des zones affectées thermiquement sont aussi cruciales que la vitesse.
Type de matériau et épaisseur
Les caractéristiques de vitesse de soudage laser varient considérablement selon les métaux et sont déterminées par leur absorbance optique, leur conductivité thermique, leur température de fusion et leur état de surface. L'acier à faible teneur en carbone présente une absorbance relativement élevée à la longueur d'onde du laser à fibre et une conductivité thermique modérée, ce qui en fait l'un des matériaux les plus faciles à souder au laser : des vitesses élevées sont possibles avec une puissance laser modérée. L'acier inoxydable présente une réponse au soudage similaire à celle de l'acier au carbone. La conductivité thermique élevée de l'aluminium dissipe rapidement la chaleur de la zone de soudure, ce qui exige une densité de puissance plus élevée pour maintenir la pénétration et limite la vitesse de soudage par rapport à l'acier au carbone à épaisseur comparable. Le cuivre est le métal d'ingénierie courant le plus difficile à souder au laser à fibre : sa réflectivité quasi parfaite à 1 064 nm à température ambiante implique que l'amorçage de la pénétration nécessite une densité de puissance de crête extrêmement élevée et, une fois celle-ci établie, sa conductivité thermique élevée exige une puissance élevée et constante pour maintenir la pénétration.
L'épaisseur du matériau détermine directement la puissance minimale du générateur laser requise pour un soudage à pleine pénétration en une seule passe. En dessous de la combinaison puissance-épaisseur minimale permettant la formation d'un trou de serrure, le soudage doit soit nécessiter plusieurs passes (ce qui réduit la vitesse), soit recourir au soudage par conduction, caractérisé par un rapport profondeur/largeur intrinsèquement plus faible et un apport de chaleur plus important. Le choix d'une puissance de générateur laser adaptée à l'épaisseur maximale du matériau produit, assortie d'une marge suffisante pour les variations du processus, constitue donc une décision fondamentale en matière de productivité, déterminant la vitesse maximale de l'installation.
Précision de la conception et de l'ajustement des joints
La géométrie du joint soudé et la précision du positionnement relatif des pièces au point de soudage influent fortement sur la vitesse de soudage atteignable. Le faisceau étroit et focalisé du soudage laser est très sensible à l'entrefer. En soudage autogène (sans métal d'apport), un entrefer supérieur à environ 10 % de l'épaisseur de la tôle peut entraîner le passage du faisceau sans fusion, nécessitant soit une vitesse réduite pour élargir le bain de fusion et combler l'entrefer, soit l'ajout d'un métal d'apport, ce qui complexifie le procédé et ralentit le processus. Les joints bout à bout étanches, avec des surfaces de contact usinées ou découpées au laser et un bridage rigide assurant le contrôle de l'entrefer tout au long du cycle thermique de soudage, permettent d'atteindre les vitesses de soudage les plus élevées et les plus constantes. Les joints à recouvrement tolèrent mieux les variations de surface, mais présentent une sensibilité à la profondeur du bain de fusion liée au recouvrement, qui doit être maîtrisée lors du bridage.
Les choix de conception d'assemblages minimisant la section de soudure (assemblages bout à bout étroits plutôt que cordons d'angle larges) réduisent directement le volume de métal à fondre par unité de longueur et permettent d'atteindre des vitesses de déplacement plus élevées pour une puissance de générateur laser donnée. Les ingénieurs concepteurs qui optimisent la géométrie des assemblages pour le soudage laser (au lieu d'adapter des conceptions initialement prévues pour le soudage à l'arc) obtiennent systématiquement des vitesses de soudage en production supérieures à celles qui se contentent d'intégrer le soudage laser dans une conception d'assemblage optimisée pour un autre procédé. Parmi les choix de conception spécifiques favorisant la productivité du soudage laser, on peut citer l'élimination du volume de soudure inutile grâce à l'utilisation de la section minimale d'assemblage répondant aux exigences structurelles, la conception de dispositifs d'auto-positionnement dans les pièces d'assemblage réduisant la complexité des montages et le temps de chargement des pièces, et la spécification de finitions de surface sur les faces d'assemblage minimisant les couches d'oxyde et de contamination qui nuisent au couplage énergétique et nécessitent un nettoyage avant soudage.
Mode de soudage : onde continue ou pulsée
Les générateurs laser à onde continue (CW) maintiennent une puissance de sortie constante pendant le soudage, créant ainsi les conditions de pénétration optimales (trou de serrure et bain de fusion) qui permettent d'atteindre les vitesses de soudage linéaires les plus élevées. Le soudage CW est le mode standard pour les applications à haute productivité sur acier au carbone, acier inoxydable et aluminium, où la vitesse maximale et la pénétration profonde sont les principaux objectifs. Les générateurs laser pulsés délivrent l'énergie par brèves impulsions : une puissance de crête élevée pendant une courte durée, suivie d'une période d'émission faible ou nulle. Ce mode réduit l'apport de chaleur moyen, contrôle plus précisément les dimensions du bain de fusion et convient parfaitement aux matériaux minces, aux assemblages thermosensibles et aux applications où le bain de fusion doit être contrôlé avec précision pour obtenir des résultats métallurgiques spécifiques. En contrepartie, la vitesse de soudage moyenne est généralement inférieure à celle du soudage CW à puissance moyenne équivalente, car le temps d'arrêt entre les impulsions n'est pas productif. Le choix du mode approprié – CW pour les applications où la vitesse prime, pulsé pour celles où la qualité prime – est un paramètre fondamental de productivité.
Position focale et taille du faisceau
La position du point focal du faisceau laser par rapport à la surface du matériau (la distance de défocalisation) détermine la densité de puissance délivrée à la zone de soudure et, par conséquent, le mode et la profondeur de pénétration. À une défocalisation quasi nulle, la densité de puissance est maximale, favorisant la formation d'un trou de serrure et une pénétration profonde aux vitesses de déplacement les plus élevées. Lorsque la défocalisation augmente (déplacement du point focal au-dessus ou en dessous de la surface), la densité de puissance diminue et la soudure passe d'un mode de trou de serrure à un mode de conduction, réduisant la profondeur de pénétration et nécessitant des vitesses de déplacement plus lentes pour maintenir la fusion à la racine. Le maintien d'une position focale correcte tout au long du processus de soudage, en tenant compte des variations de hauteur de la pièce ou de la dilatation thermique du dispositif de fixation, est donc essentiel pour une production à grande vitesse et constante. Les systèmes de détection de hauteur capacitifs ou optiques, qui maintiennent activement une distance constante entre la tête de soudage et la surface de la pièce, sont des équipements standard dans les cellules de soudage laser à haute productivité.
Sélection du gaz d'assistance et débit
Le gaz d'assistance, acheminé coaxialement par la buse de soudage ou sous forme de jet transversal, remplit plusieurs fonctions qui influent à la fois sur la vitesse et la qualité du soudage. Il supprime le panache de plasma au-dessus du trou de serrure, qui absorberait et diffuserait partiellement le faisceau laser incident, réduisant ainsi la puissance effective atteignant la zone de soudure. Il protège le métal en fusion de l'oxygène et de l'azote atmosphériques, susceptibles de provoquer l'oxydation et la porosité de la soudure solidifiée. Dans certaines configurations, il contribue également à l'évacuation des vapeurs et projections métalliques de la zone de soudure. Pour le soudage de l'acier au carbone avec un générateur laser à fibre, l'azote est le gaz de protection le plus couramment utilisé, offrant une bonne suppression du plasma à un coût raisonnable. L'hélium offre une suppression du plasma supérieure, mais à un coût plus élevé ; l'argon assure une bonne protection, mais une suppression du plasma inférieure pour les applications laser à fibre. Le débit de gaz doit être optimisé : trop faible, il offre une protection insuffisante ; trop élevé, il génère des turbulences qui déstabilisent le bain de fusion et entraînent l'air ambiant. Le choix du type de gaz et du débit appropriés à chaque application peut avoir un impact significatif sur la vitesse de soudage, en maximisant la fraction de la puissance du générateur laser qui atteint la zone de soudure au lieu d'être absorbée par le panache de plasma. Dans les applications où la vitesse de soudage maximale est l'objectif principal, un jet d'hélium transversal dirigé vers l'orifice de soudage, en complément du gaz de protection coaxial, assure une suppression efficace du plasma. Cette suppression peut augmenter la vitesse de soudage effective de 10 à 25 % par rapport à une protection à l'argon seul, en garantissant que la puissance maximale disponible du générateur laser atteigne l'interface de soudure au lieu d'être dissipée dans le nuage de plasma situé au-dessus.
Système de mouvement et d'accélération des machines
Le système de déplacement de la tête de soudage laser le long de la trajectoire de joint (qu'il s'agisse d'un portique cartésien, d'un robot articulé à six axes ou d'un scanner à galvanomètre) détermine non seulement la vitesse de déplacement maximale, mais aussi les taux d'accélération et de décélération aux points d'intersection de la trajectoire, tels que les angles, les courbes et les points de départ et d'arrêt. Un système de déplacement à vitesse maximale élevée mais à faible accélération met beaucoup de temps à atteindre et à décélérer de sa vitesse maximale, passant ainsi une grande partie de la trajectoire de soudage à une vitesse inférieure à la vitesse maximale. Pour les trajectoires de soudage typiques comprenant de nombreux segments droits courts, des angles et des changements de relief, la vitesse de soudage moyenne effective est souvent nettement inférieure à la vitesse maximale nominale du système de déplacement. Les systèmes de déplacement à hautes performances dynamiques (robots à bras à faible inertie, portiques avec servomoteurs optimisés pour une accélération rapide) maximisent la fraction de la longueur de la trajectoire effectuée à une vitesse de soudage proche de la vitesse maximale, ce qui se traduit directement par un débit de pièces plus élevé par unité de temps.
Intégration de l'automatisation et de la robotique
Le degré d'automatisation d'une cellule de soudage laser — allant du fonctionnement entièrement manuel à la robotisation complète du chargement, du soudage et du déchargement des pièces, en passant par le bridage semi-automatisé — est un facteur déterminant de la productivité, indépendamment de la vitesse de soudage. Les cellules manuelles nécessitent l'intervention d'un opérateur pour chaque cycle de chargement et de déchargement, limitent le fonctionnement de la machine à une seule équipe sans personnel supplémentaire et introduisent une variabilité humaine dans le positionnement des pièces, ce qui affecte la qualité de la soudure. Les cellules automatisées, dotées de systèmes de manutention robotisés ou à portique, peuvent fonctionner en continu sur plusieurs équipes, maintenir une précision de positionnement constante malgré la fatigue de l'opérateur et libérer le personnel pour des activités à plus forte valeur ajoutée, telles que le contrôle qualité et l'amélioration des processus, plutôt que pour la manutention répétitive de matériaux.
Qualité des compétences de l'opérateur et de la programmation
Dans les installations où les opérateurs humains jouent un rôle important (programmation, configuration ou exploitation), leur niveau de compétence a un impact direct et mesurable sur la productivité. Un programmeur expérimenté en soudage laser, maîtrisant la relation entre vitesse de soudage, puissance, position focale et débit de gaz, peut optimiser les paramètres de processus pour un nouveau joint en un temps record, contrairement à un technicien moins expérimenté. Ces paramètres permettent généralement d'atteindre des vitesses de soudage plus élevées avec moins d'essais. La qualité de la programmation (précision et efficacité du programme CNC ou robot exécutant la trajectoire de soudage) détermine la correspondance entre le mouvement réel de la tête de soudage et la trajectoire prévue, ainsi que l'efficacité de la planification des mouvements d'approche, de retrait et de repositionnement afin de minimiser les temps morts entre les joints.
La vitesse et la productivité du soudage laser dépendent d'une hiérarchie de facteurs : la puissance et la qualité du faisceau du générateur laser fixent la vitesse maximale théorique ; les propriétés des matériaux et la géométrie du joint déterminent la part de cette vitesse maximale qui est réellement atteignable ; le mode de soudage, la position focale et le choix du gaz d'assistance déterminent la constance du fonctionnement optimal du processus ; les performances dynamiques du système de déplacement déterminent la part de la vitesse programmée effectivement réalisée sur les trajectoires de soudage réelles ; et le niveau d'automatisation et le savoir-faire de l'opérateur déterminent la proportion de soudures réussies sur chaque poste de production. Améliorer la productivité nécessite de prendre en compte simultanément toutes ces dimensions plutôt que de se concentrer sur une seule variable isolément.
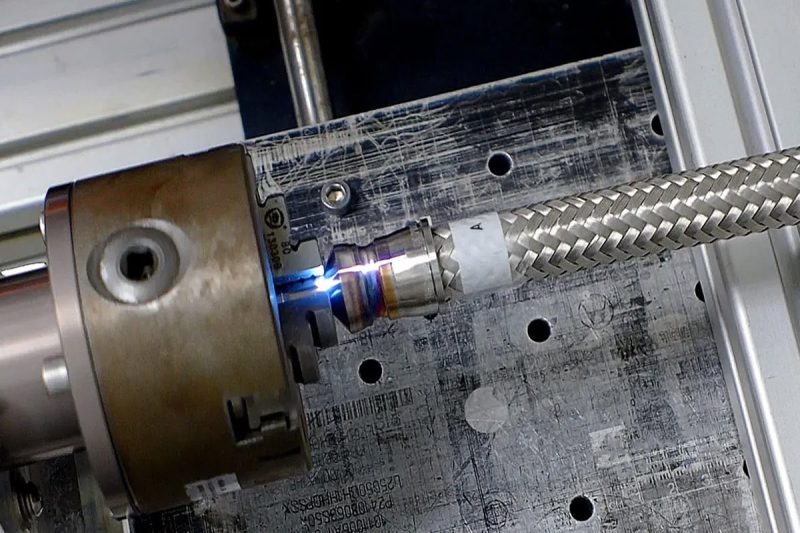
Comment améliorer la vitesse et la productivité du soudage laser
Grâce à une compréhension claire des facteurs qui déterminent la productivité du soudage laser, l'amélioration devient systématique et non plus aléatoire. Cette section traduit cette compréhension en stratégies spécifiques et prioritaires que les ingénieurs de production et les responsables d'installations peuvent mettre en œuvre pour augmenter le rendement, réduire les temps de cycle et optimiser le retour sur investissement du soudage laser.
Optimisation des paramètres du générateur laser
Pour la plupart des installations de soudage laser, des gains de productivité significatifs sont possibles grâce à une optimisation systématique des paramètres, sans investissement initial. La puissance, la vitesse de déplacement, la position focale, la fréquence d'impulsion (pour les systèmes pulsés) et le débit de gaz d'assistance interagissent de manière complexe, et la combinaison de paramètres actuellement utilisée en production peut ne pas représenter l'optimum. La méthodologie de plans d'expériences structurés (DoE) – qui consiste à faire varier simultanément plusieurs paramètres selon une matrice prédéfinie plutôt que d'ajuster une variable à la fois – est l'approche la plus efficace pour identifier la combinaison de paramètres offrant la vitesse de soudage la plus élevée compatible avec la qualité de soudure requise. Le développement de paramètres basé sur le DoE permet généralement d'identifier des vitesses de soudage de 15 à 30 % supérieures à celles obtenues par des méthodes d'essais univariés, car il prend en compte les interactions entre les paramètres que les méthodes univariées ne détectent pas systématiquement. La documentation des ensembles de paramètres optimisés pour chaque configuration matériau-épaisseur-joint et leur stockage sous forme de programmes nommés dans le contrôleur machine permettent une configuration rapide et reproductible pour les productions récurrentes, sans réoptimisation. Cette bibliothèque de programmes constitue un atout opérationnel précieux dont la valeur économique augmente avec chaque nouvelle combinaison matériau-joint qui y est ajoutée au fil du temps.
Mise à niveau vers des systèmes plus puissants ou plus lumineux
Lorsque la puissance du générateur laser actuel constitue le facteur limitant la vitesse de soudage (la pleine puissance nominale étant nécessaire pour atteindre les cadences de production actuelles, et des vitesses supérieures exigeant une puissance supérieure à celle fournie par le système), le passage à un générateur laser plus puissant ou plus lumineux représente la solution la plus directe pour améliorer la vitesse. Comme indiqué précédemment, doubler la puissance du générateur laser augmente généralement la vitesse de soudage de 60 à 80 %, ce qui représente une réduction significative du temps de cycle pour les applications où la puissance est limitée. Dans d'autres cas, l'adoption d'un générateur laser plus lumineux de même puissance nominale (grâce à la technologie de la fibre monomode ou quasi-monomode) permet d'accroître suffisamment la densité de puissance effective au point focal pour autoriser des vitesses de soudage plus élevées sans augmenter la puissance de sortie totale.
Amélioration de la préparation des joints et de la conception des dispositifs de fixation
L'investissement dans la qualité de la préparation des joints et la conception des outillages génère souvent des gains de productivité supérieurs à ceux obtenus par l'optimisation des paramètres du générateur laser. Des surfaces d'assemblage usinées ou découpées au laser, respectant les tolérances d'ajustement serrées requises pour le soudage autogène à haute vitesse (généralement un jeu inférieur à 0,1 mm pour les applications sur tôle), permettent d'atteindre des vitesses de soudage constantes optimales. Une conception optimisée de l'outillage, améliorant la vitesse de chargement des pièces, garantissant une meilleure répétabilité de positionnement et intégrant un bridage actif compensant les déformations thermiques pendant le soudage, permet d'accroître simultanément la vitesse de soudage, de réduire le taux de défauts de soudure et de diminuer le temps de cycle de chargement des pièces. Pour la production en grande série, l'investissement en ingénierie dans un outillage bien conçu et adapté à l'application est rapidement rentabilisé par l'amélioration de la productivité à chaque cycle de production.
Mise en œuvre de la surveillance des processus en temps réel
Les systèmes de surveillance en temps réel des procédés, qui détectent les anomalies (dépassements d'écartement des joints, dérives de la position focale ou instabilité du trou de serrure) et déclenchent des actions correctives immédiates ou le rejet des pièces, permettent d'éviter les pertes de productivité liées à la découverte de défauts de soudure en aval lors du contrôle qualité. Une soudure identifiée comme défectueuse au poste de soudage est rapidement rejetée et ressoudée ; la même soudure défectueuse découverte lors du contrôle final peut nécessiter des heures de retouches ou entraîner la mise au rebut d'un assemblage. Les systèmes de surveillance en ligne (utilisant des réseaux de photodiodes, l'imagerie du bain de fusion par caméra ou la tomographie par cohérence optique pour la mesure de la pénétration en temps réel) transforment l'assurance qualité d'une activité de détection en aval en une activité de prévention en amont, réduisant ainsi les taux de retouche et les perturbations de productivité qu'ils engendrent.
Intégration des systèmes d'automatisation et de robotique
L'introduction de la manutention robotisée des pièces, du changement automatisé des dispositifs de fixation ou de l'alimentation des pièces par convoyeur dans une cellule de soudage laser auparavant manuelle peut considérablement augmenter la productivité de chaque poste sans modifier les paramètres de soudage. Une cellule atteignant 40 % de temps d'activation laser en mode manuel (avec un opérateur chargeant et déchargeant chaque pièce) peut raisonnablement viser 75 à 85 % de temps d'activation laser après automatisation, soit plus du double du débit effectif à générateur laser et vitesse de soudage identiques. Les robots collaboratifs ont rendu l'automatisation accessible aux environnements de production de moyennes séries et de produits variés, qui auparavant ne pouvaient justifier le coût d'investissement des cellules robotisées industrielles traditionnelles. Ils permettent une manutention des pièces flexible et rapidement reprogrammable, sans l'infrastructure de sécurité requise par les robots traditionnels.
Adoption du soudage laser hybride
Le soudage hybride laser-arc, qui combine un faisceau laser et un arc MIG ou TIG dans un seul procédé, étend les avantages de productivité du soudage laser à des matériaux plus épais et à des joints plus larges que ceux que le soudage laser autogène peut traiter de manière économique. Le laser assure une pénétration profonde et une vitesse de déplacement élevée ; l’arc apporte la chaleur, le métal d’apport et permet de combler les interstices. Il en résulte des vitesses de soudage sur tôles épaisses (acier au carbone de 10 à 25 mm) deux à quatre fois supérieures à celles du soudage MIG multipasse conventionnel, avec une distorsion considérablement réduite grâce à un apport de chaleur total inférieur. Pour la construction navale, la fabrication de structures lourdes et la production de récipients sous pression, où ces épaisseurs sont prédominantes, le soudage hybride laser représente actuellement le progrès le plus significatif en matière de productivité.
Réduire le temps non productif
L'analyse du cycle de production complet — et pas seulement de l'étape de soudage — révèle fréquemment qu'un temps considérable est consacré à des activités improductives : chargement et déchargement des pièces, changement d'outillage entre les variantes de produits, réglage et paramétrage des machines, maintenance préventive planifiée pendant les heures de production et contrôle qualité au poste de soudage. Cibler ces temps improductifs — grâce à l'analyse des principes du lean manufacturing, la réduction des temps de réglage par la standardisation des outillages et la reprogrammation des opérations de maintenance sur les périodes d'arrêt prévues — peut augmenter le temps de soudage productif de 20 à 40 % dans les usines où ces activités absorbent actuellement une part importante du temps de travail disponible.
Formation et développement des compétences
Investir dans le développement technique des opérateurs, des programmeurs et des techniciens de maintenance en soudage laser génère des gains de productivité qui s'accumulent au fil du temps à mesure que les connaissances collectives de l'équipe s'approfondissent. Les opérateurs qui maîtrisent la physique du procédé de soudage laser peuvent identifier les premiers signes de dérive des paramètres — de subtiles modifications de l'aspect de la soudure, du comportement du panache de plasma ou des projections — avant qu'elles n'entraînent des défauts. Les programmeurs qui comprennent la dynamique des systèmes de mouvement peuvent générer des trajectoires de soudage plus efficaces, réduisant ainsi les temps de déplacement hors soudage. Les techniciens de maintenance qui connaissent les exigences d'alignement optique du générateur laser peuvent effectuer une maintenance préventive qui préserve la qualité du faisceau et, par conséquent, la vitesse de soudage tout au long de la durée de vie de la machine.
L'amélioration de la productivité en soudage laser est un effort multidimensionnel qui englobe l'optimisation des paramètres, l'augmentation de la puissance et de la brillance, la préparation des joints et l'investissement dans les dispositifs de fixation, la surveillance en temps réel, l'intégration de l'automatisation, l'adoption de procédés hybrides, la réduction des temps improductifs et le développement des compétences des équipes. Les gains les plus importants ne proviennent pas d'une intervention isolée, mais de l'effet cumulatif d'améliorations simultanées sur de multiples plans, et d'une approche de l'amélioration de la productivité comme une discipline continue plutôt qu'un projet ponctuel.
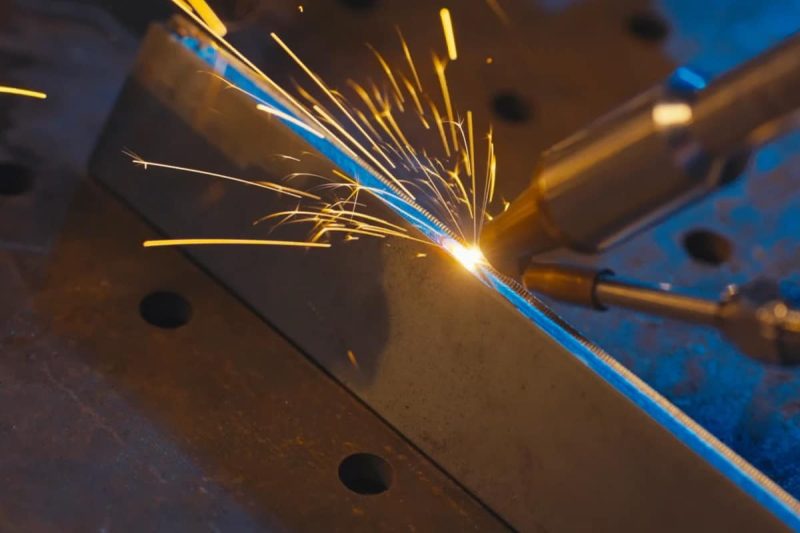
Les principaux obstacles à la productivité et comment les surmonter
Même dans le cadre d'opérations de soudage laser menées avec les meilleures intentions, certains problèmes récurrents consomment une part disproportionnée du temps de production. Identifier et résoudre ces goulots d'étranglement permet souvent des gains de productivité plus rapides et plus importants que des efforts d'optimisation de processus plus généraux.
Problèmes d'ajustement et d'alignement
Un mauvais assemblage – jeux dépassant les tolérances du procédé de soudage laser, défauts d'alignement entre les surfaces à assembler ou dimensions de pièces non conformes dues au formage ou à l'usinage en amont – constitue le principal goulot d'étranglement limitant la production en soudage laser autogène. Face à une qualité d'assemblage inégale, les opérateurs doivent soit réduire la vitesse de soudage pour élargir le bain de fusion et combler les jeux importants, soit introduire du fil d'apport, ce qui entraîne une perte de vitesse, soit accepter un taux de rebut plus élevé. Pour résoudre les problèmes d'assemblage, il est nécessaire d'agir en amont du poste de soudage : améliorer la maintenance des outils de formage, resserrer les tolérances d'usinage des surfaces à assembler et mettre en place un contrôle dimensionnel à réception permettant de détecter les pièces non conformes avant leur passage au poste de soudage. Il ne s'agit pas de compenser la variabilité de l'assemblage par le seul ajustement des paramètres de soudage.
Distorsion thermique et gestion de la chaleur
La déformation thermique — le gauchissement des pièces dû à la dilatation et à la contraction thermiques différentielles lors du soudage — perturbe la production de deux manières. Elle peut entraîner un déplacement des pièces pendant le soudage, créant des variations d'assemblage qui dégradent la qualité de la soudure en cours de production. Elle peut également produire des assemblages finis non conformes aux spécifications dimensionnelles, nécessitant un redressage coûteux ou engendrant des problèmes d'assemblage ultérieurs. La zone affectée thermiquement, intrinsèquement réduite, et le faible apport de chaleur du soudage laser diminuent la déformation par rapport au soudage à l'arc, mais ne l'éliminent pas complètement, notamment sur les matériaux fins ou les assemblages complexes où s'accumulent des contraintes résiduelles.
L'optimisation de la séquence de soudage (l'ordre dans lequel les différentes soudures d'un assemblage sont réalisées) et la mise en œuvre d'un bridage actif limitant la déformation pendant le refroidissement constituent les principales contre-mesures. Dans les assemblages comportant plusieurs joints soudés, la simulation par éléments finis de la réponse thermique et mécanique à différentes séquences de soudage permet d'identifier, avant le début de la production, celle qui minimise la déformation nette, évitant ainsi les essais et erreurs coûteux généralement associés à la résolution des problèmes de déformation en production. Le préréglage de la géométrie du dispositif de fixation pour compenser la déformation prévisible (intégration d'un décalage angulaire ou positionnel délibéré, annulé par la déformation de soudage) représente une autre stratégie efficace pour la production en grande série d'assemblages présentant un schéma de déformation reproductible.
Qualité de soudure irrégulière entraînant des retouches
La variabilité de la qualité des soudures, qui entraîne la nécessité de retouches ou de mises au rebut d'une part importante des joints, figure parmi les problèmes de productivité les plus dommageables. En effet, elle réduit simultanément le rendement effectif et immobilise des temps machine supplémentaires pour les réparations par soudage. Cette variabilité est généralement due à un ou plusieurs des facteurs suivants : assemblage incorrect des pièces, dérive des paramètres du générateur laser par rapport aux paramètres de procédé qualifiés, décalage de la position focale lié à la dégradation ou à la dilatation thermique des composants optiques, interruption de l'alimentation en gaz de protection ou contamination de la surface de la pièce. L'analyse des causes profondes, à partir des données de surveillance du procédé machine (corrélation des défauts de qualité avec les écarts de paramètres spécifiques enregistrés pendant le soudage), constitue l'approche diagnostique la plus efficace. Elle permet une action corrective ciblée, évitant ainsi des ajustements généraux des paramètres qui risquent de remplacer un problème par un autre.
Temps d'arrêt des équipements et lacunes de maintenance
Les arrêts de production imprévus – dus à des pannes de générateur laser, des défaillances de composants optiques, des problèmes de système de refroidissement ou des erreurs du système de contrôle – interrompent la production sans préavis et à des moments imprévisibles, compliquant la planification et le respect des engagements clients. La solution la plus efficace est la prévention : mettre en œuvre et appliquer rigoureusement le programme de maintenance préventive préconisé par le fabricant du générateur laser et de la machine, afin de connaître et de gérer l’état des composants sujets à l’usure avant toute panne, plutôt que de le constater après la panne. La surveillance des indicateurs clés de santé des équipements – puissance de sortie du générateur laser, températures du système de refroidissement, transmission optique le long du faisceau – permet de détecter rapidement les problèmes naissants et d’intervenir lors des arrêts planifiés, évitant ainsi les réparations d’urgence en pleine production.
Les quatre principaux goulets d'étranglement de la productivité en soudage laser — la variabilité de l'assemblage, la distorsion thermique, l'inconstance de la qualité des soudures et les arrêts imprévus des équipements — ont chacun des causes profondes bien identifiées et des solutions efficaces. Pour les résoudre, il est nécessaire d'examiner à la fois les aspects en amont (qualité des pièces, conception des dispositifs de fixation) et en aval (retour d'information sur la qualité) de la station de soudage elle-même, et d'investir dans la maintenance préventive afin de garantir les performances des équipements. La résolution de l'un de ces goulets d'étranglement permet généralement d'obtenir un gain de productivité plus important et plus immédiat qu'une optimisation générale des processus.
Mesure et surveillance de la productivité du soudage
Améliorer sans mesurer, c'est conjecturer. Définir des indicateurs de productivité clairs et mettre en place un processus systématique de collecte, d'analyse et d'exploitation des données de performance est essentiel pour une amélioration continue et durable de la productivité dans les opérations de soudage laser.
Indicateurs clés de performance pour le soudage laser
Les indicateurs clés de performance (KPI) les plus pertinents pour la productivité d'une opération de soudage laser s'articulent autour de quatre axes. Les KPI de débit (pièces par heure, soudures par poste, mètres de soudure réalisés par jour) mesurent la production brute et servent de référence pour évaluer les initiatives d'amélioration. Les KPI de qualité (taux d'acceptation au premier passage, taux de défauts par type, heures de retouche par heure de production) quantifient la proportion de la production conforme aux spécifications dès la première tentative et le coût des non-conformités. Les KPI d'utilisation des équipements (temps d'activation du laser en pourcentage du temps de production prévu, temps moyen entre les pannes, temps moyen de réparation) révèlent l'efficacité d'utilisation des équipements et leur disponibilité pour la production. Les KPI de stabilité du processus (écart type des principaux paramètres de soudage : puissance, vitesse, position focale) au sein d'un lot de production indiquent si le processus est maîtrisé ou s'il dérive, ce qui pourrait engendrer des problèmes de qualité.
Le suivi de ces indicateurs clés de performance (KPI) au fil du temps — avec une granularité suffisante pour identifier les tendances, corréler les événements liés à la qualité avec les modifications des paramètres de processus et comparer les performances avant et après les interventions d'amélioration — constitue l'infrastructure analytique qui transforme la gestion de la productivité du soudage, passant d'une résolution réactive des problèmes à une amélioration continue proactive.
Amélioration des processus fondée sur les données
Les machines de soudage laser modernes intègrent de plus en plus de capacités d'enregistrement de données qui consignent les paramètres de processus à haute fréquence tout au long de chaque soudure : puissance, vitesse, position focale, intensité d'émission du plasma et autres signaux. Il en résulte un enregistrement horodaté pour chaque soudure réalisée. Lorsque ces données sont reliées aux résultats des contrôles qualité en aval, il devient possible d'identifier les signatures paramétriques spécifiques qui prédisent l'apparition de défauts, de définir des limites de contrôle statistique pour les paramètres surveillés et de déclencher des alertes automatiques en cas de dérive des paramètres. Cette approche de gestion des processus en boucle fermée, basée sur les données, réduit les taux de défauts, améliore la qualité et fournit une preuve documentée de la conformité du processus aux clients et aux organismes de réglementation qui exigent une traçabilité. Avec la démocratisation des outils d'analyse de processus assistée par l'IA, la capacité à identifier des schémas complexes et multiparamétriques précédant les défaillances (des schémas trop subtils pour être détectés par l'analyse humaine des données brutes) étend les gains de productivité liés à la surveillance des processus, passant d'un contrôle qualité réactif à une véritable assurance qualité prédictive. Dans ce cadre, les défauts sont prédits et prévenus plutôt que détectés après leur apparition.
La mesure et le suivi de la productivité transforment l'amélioration du soudage d'une activité intuitive en une discipline scientifique. Un ensemble judicieux d'indicateurs clés de performance (KPI) relatifs au débit, à la qualité, à l'utilisation des équipements et à la stabilité des procédés – suivis de manière constante et analysés systématiquement – permet d'identifier les opportunités d'amélioration les plus pertinentes, de quantifier le retour sur investissement et de pérenniser la démarche d'amélioration continue grâce à la visibilité qu'offre la mesure.
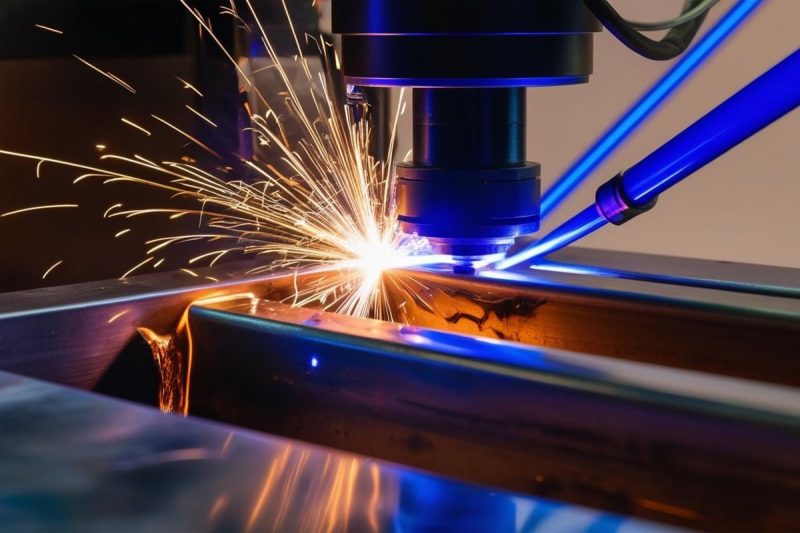
Conclusion
Cet article a présenté un examen complet de la vitesse et de la productivité des machines de soudage laser — depuis les points de référence concrets en matière de vitesse qui établissent le potentiel de performance de la technologie, en passant par le paysage multidimensionnel des facteurs qui déterminent si ce potentiel est réalisé en production, jusqu'aux stratégies d'amélioration spécifiques et aux disciplines de mesure qui favorisent une croissance durable de la productivité.
L'avantage de la vitesse du soudage laser par rapport aux procédés conventionnels à l'arc est réel et considérable : cinq à dix fois plus rapide que le soudage TIG et deux à trois fois plus rapide que le soudage MIG pour les épaisseurs de matériaux courantes. Cependant, la vitesse de soudage linéaire n'est qu'un élément de la productivité. Les facteurs déterminant le rendement de production réel concernent chaque étape de l'opération de soudage : la puissance et la luminosité du générateur laser, la géométrie du matériau et du joint, le mode de soudage et l'optimisation des paramètres, les performances dynamiques du système de mouvement, le niveau d'automatisation de la cellule de production et les compétences des opérateurs et techniciens chargés de la programmation, de la mise en service et de la maintenance des équipements. Aborder systématiquement chacune de ces dimensions – par l'optimisation structurée des paramètres, l'investissement dans la préparation des joints, l'intégration de l'automatisation, l'adoption de procédés hybrides, la réduction des temps improductifs et le développement des compétences des équipes – permet d'accroître la productivité au fil du temps, d'une manière qu'aucune intervention isolée ne saurait égaler.
Les principaux obstacles qui empêchent les installations d'exploiter pleinement le potentiel de leurs équipements de soudage laser (mauvais assemblage, distorsion thermique, variabilité de la qualité des soudures et arrêts imprévus des équipements) sont bien identifiés et peuvent être surmontés grâce à une combinaison d'amélioration des processus en amont, de surveillance en temps réel et de maintenance préventive. Le cadre de mesure des indicateurs clés de performance (KPI) relatifs au débit, à la qualité, à l'utilisation des équipements et à la stabilité des processus offre la visibilité nécessaire pour identifier les investissements d'amélioration les plus rentables et pour confirmer l'efficacité des initiatives mises en œuvre.
Pour les entreprises manufacturières ayant déjà adopté le soudage laser, cet article propose un cadre structuré pour optimiser la productivité de leurs investissements existants. Pour celles qui évaluent le soudage laser pour la première fois, il établit des attentes réalistes quant aux performances de cette technologie et aux exigences qu'elle impose au système de production afin de garantir une productivité fiable et durable sur le long terme.
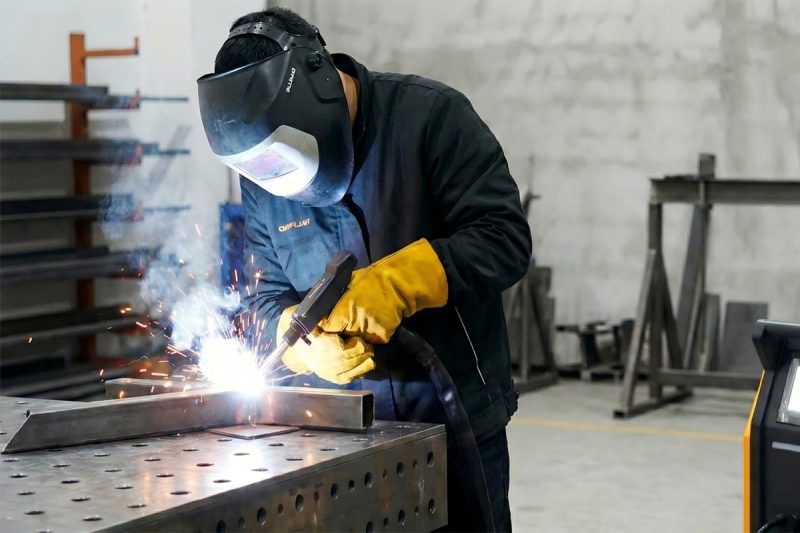
Obtenez une solution de soudage laser
Pour que le potentiel de productivité du soudage laser se traduise en résultats de production mesurables, il faut disposer du bon équipement, correctement spécifié pour l'application, et être soutenu par un fournisseur possédant l'expertise technique nécessaire pour accompagner l'optimisation depuis l'installation initiale jusqu'à l'amélioration continue tout au long de la durée de vie de la machine.
Laser AccTek est un fabricant professionnel de machines de soudage laser possédant plus de dix ans d'expérience au service de clients industriels des secteurs de l'automobile, de l'aérospatiale, des dispositifs médicaux, de l'électronique et de la fabrication métallique en général. Sa gamme de produits de soudage laser couvre machines de soudage laser portatives Adaptés à la réparation flexible et à la production en petites séries, systèmes portables et de bureau pour le soudage de composants de précision, machines de soudage laser automatiques Pour les applications de matériaux d'apport où la tolérance d'écart et le contrôle du profil de soudure sont essentiels, des systèmes haute puissance jusqu'à 6 000 W pour le soudage de sections épaisses et la production à grande vitesse, et des robots de soudage laser entièrement automatisés avec une articulation à six axes pour des trajectoires de soudage tridimensionnelles complexes et une production sans pilote à haut débit — tous construits autour de générateurs laser à fibre de haute qualité de marques mondialement reconnues telles que Raycus, JPT et IPG, et équipés d'un contrôle de mouvement avancé, d'options de surveillance des processus en temps réel et de systèmes d'alimentation en gaz de protection flexibles.
Les certifications CE et FDA attestent de la conformité aux normes internationales de sécurité et de qualité. La puissance du générateur laser, la configuration de la tête de soudage, le niveau d'automatisation et l'interface de contrôle sont personnalisables afin d'adapter le système aux exigences de production spécifiques, notamment la géométrie des joints, la composition des matériaux et les objectifs de débit qui déterminent la configuration optimale pour chaque application. Notre offre de services complète inclut le conseil avant-vente sur l'application et l'évaluation de la faisabilité de la vitesse de soudage, l'installation professionnelle et la qualification des paramètres pour des combinaisons spécifiques de matériaux et de joints, une formation approfondie des opérateurs et de la programmation, la fourniture de pièces détachées à prix compétitifs et un support technique après-vente réactif, incluant le diagnostic à distance. Nous offrons ainsi un partenariat complet pour atteindre et maintenir les niveaux de vitesse et de productivité de soudage qui font du soudage laser un véritable avantage concurrentiel dans les applications concernées.
Coordonnées
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zone A, zone industrielle de Lunzhen, ville de Yucheng, province du Shandong.
Obtenez des solutions laser