

Lazer Kaynak Makinesinin Hızı ve Verimliliği
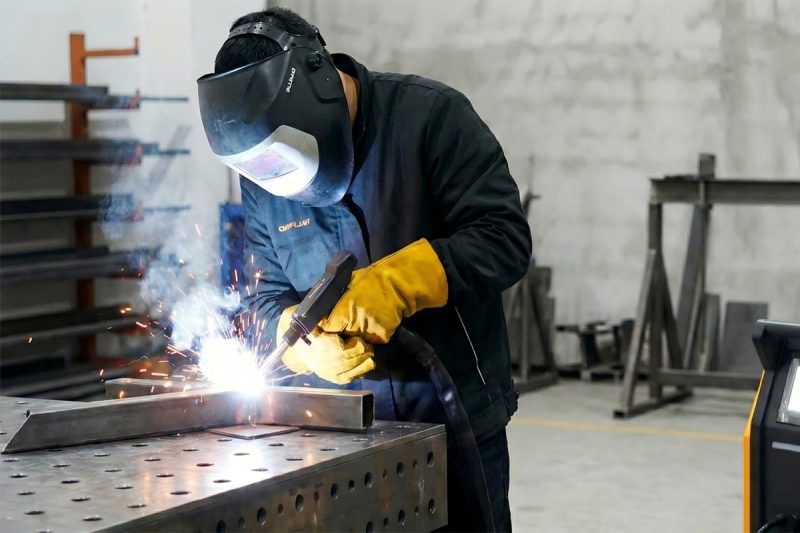
Modern üretimde hız ve verimlilik sadece operasyonel ölçütler değil, rekabetin olmazsa olmazlarıdır. Vardiya başına daha fazla parça üretme, işlem sürelerini kısaltma ve işçilik maliyetlerini kontrol etme baskısı, üretim mühendislerini her işlem adımını incelemeye yöneltmiştir ve kaynak da bunun bir istisnası değildir. Birçok metal birleştirme uygulamasında, lazer kaynağı, birleştirme hızı ve kaynak kalitesi arasındaki uzun süredir devam eden gerilimi çözen ve ark tabanlı kaynak işlemlerinin yaklaşmakta zorlandığı seviyelerde her ikisini de sağlayan teknoloji olarak ortaya çıkmıştır.
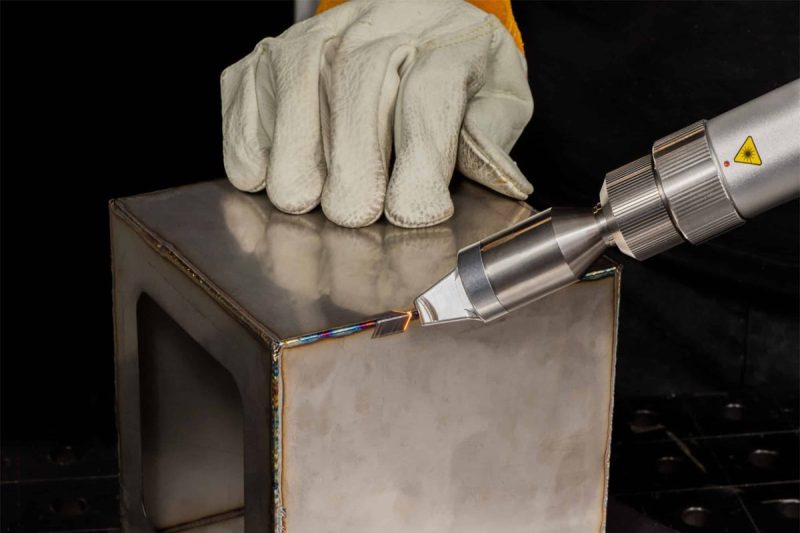
A lazer kaynak makinesi Lazer jeneratörünün odaklanmış çıkışını kullanarak, birleştirme arayüzünde metali eritir ve kaynaştırır. Enerji, son derece küçük bir alana olağanüstü hassasiyetle iletilir ve santimetre kare başına bir milyon watt'ı aşan güç yoğunlukları üretir. Bu yoğunluklarda, metal sadece yüzeyde erimez; yerel olarak buharlaşarak, lazer ışınının tek geçişte yüzeyin çok altındaki metali kaynaştırmasına olanak tanıyan karakteristik derin penetrasyonlu anahtar deliği oluşturur. Sonuç, genellikle geleneksel TIG kaynağına göre beş ila on kat, MIG kaynağına göre ise iki ila üç kat daha hızlı hızlarda tamamlanan dar ve derin bir kaynaktır.
Kaynak işleminde hız, basit bir metre/dakika rakamından çok daha karmaşık bir kavramdır. Yüksek doğrusal hızda birleştirmeler üreten ancak uzun sabitleme süresi gerektiren, sık sık yeniden işleme gerektiren kusurlar üreten veya bakım kesintileri nedeniyle her vardiyanın yalnızca küçük bir bölümünde verimli çalışan bir kaynak işlemi, gerçek anlamda verimli bir işlem değildir. Gerçek kaynak verimliliği, tüm üretim döngüsünü kapsar: toplam kullanılabilir sürenin bir oranı olarak ark açık kalma süresi, tamamlanmış kaynakların ilk geçiş kabul oranı, kaynak işleminin yukarı akış parça hazırlığı ve aşağı akış kalite kontrolü ile entegrasyonu ve vardiyalar ve üretim süreçleri boyunca sermaye ekipmanının kullanım verimliliği.
Bu makale, lazer kaynak verimliliğinin tüm boyutlarını ele almaktadır. Farklı malzemeler ve kalınlıklar genelinde lazer kaynağının gerçekçi hız performansını, bir lazer kaynak tesisinin pratikte teorik hız potansiyeline ulaşıp ulaşmadığını belirleyen faktörler kümesini, verimliliği artıran özel optimizasyon stratejilerini, tesislerin ekipmanlarının tam verimlilik potansiyeline ulaşmasını engelleyen yaygın darboğazları ve verimlilik iyileştirmesini tahmine dayalı bir işlemden ziyade veriye dayalı bir disiplin haline getiren ölçüm çerçevesini incelemektedir.
İçindekiler
Lazer Kaynak Ne Kadar Hızlıdır? Performans Kriterlerini Anlamak
Lazer kaynak verimliliğini neyin yönlendirdiğini incelemeden önce, somut hız kıyaslama ölçütleri belirlemek ve bu kıyaslama ölçütlerinin rakip kaynak teknolojileriyle nasıl karşılaştırıldığını anlamak faydalıdır. Bu bağlam, hem aşırı tahminleri (üretici spesifikasyonlarını garantili üretim sonuçları olarak ele almayı) hem de teknolojinin iyi optimize edilmiş üretim koşulları altında gerçekte başardıklarını hafife almayı önler.
Malzeme ve Kalınlığa Göre Tipik Kaynak Hızları
Lazer kaynak hızı, malzeme türüne, kalınlığına ve kullanılan lazer jeneratörünün güç seviyesine bağlı olarak önemli ölçüde değişir. İnce bir malzemede... paslanmaz çelik Gıda işleme ekipmanlarında, tıbbi cihaz muhafazalarında ve tüketici elektroniği kasalarında yaygın olarak kullanılan 1 mm kalınlığındaki sac levhalarda, 3000 W'lık bir fiber lazer jeneratörü tipik olarak dakikada 8 ila 15 metre arasında sürekli kaynak hızlarına ulaşır. Yapısal kasalar ve endüstriyel muhafazalarda kullanılan 3 mm kalınlığındaki paslanmaz çelikte ise aynı 3000 W'lık lazer jeneratörü dakikada 3 ila 6 metre hız üretir. Otomotiv yapısal bileşenlerinde ve endüstriyel imalatta yaygın olarak kullanılan 6 mm kalınlığındaki yumuşak çeliğe geçildiğinde ise 6000 W çıkış gücünde dakikada 1 ila 3 metre hızlar tipiktir.
Alüminyum, yüksek ısı iletkenliği ve fiber lazer dalga boyunda yüksek yansıtıcılığı nedeniyle farklı özellikler sergiler. 2 mm'de alüminyum —Otomotiv gövde sacının kalınlığı— iyi optimize edilmiş 4.000 W'lık bir fiber lazer jeneratörü dakikada 5 ila 10 metre hızlara ulaşır. Çeliğe göre daha düşük ısı iletkenliğine sahip titanyum, eşdeğer kalınlık ve güçte daha hızlı kaynaklanır: 2 mm titanyum, 3.000 W'lık bir lazer jeneratörü ile dakikada 6 ila 12 metre hızla kaynaklanabilir. Bu rakamlar, aktif lazer emisyonu sırasında kaynak ekleminin tamamlanma hızı olan gerçek kaynak hızını temsil eder ve toplam çevrim süresini belirleyen sabitleme, konumlandırma ve taşıma sürelerini içermez.
Lazer Kaynağının TIG, MIG ve Plazma Kaynağıyla Karşılaştırılması
Lazer kaynağının ark kaynak yöntemlerine göre hız avantajı, özellikle ince ve orta kalınlıktaki malzemelerde belirgindir; burada yoğunlaştırılmış lazer enerjisi, kalın plaka ark kaynağının gerektirdiği ön ısıtma, ara geçiş soğutma ve çoklu geçiş dizileri olmadan tek geçişte derin penetrasyon sağlar. 2 mm paslanmaz çelik üzerinde TIG kaynağı, deneyimli bir operatörle genellikle dakikada 0,3 ila 0,8 metre hızlara ulaşır; bu, lazer kaynağıyla elde edilebilen dakikada 8 ila 15 metre hızın çok küçük bir kısmıdır. MIG kaynağı, TIG'den daha hızlıdır ve daha kalın malzemelerde lazer kaynağına daha çok benzer, ancak yine de 3 mm'de genellikle sadece dakikada 1 ila 3 metre hızlara ulaşır. karbon çeliği, Lazer kaynağının dakikada 3 ila 6 metre hızına kıyasla, plazma kaynağı bazı kalınlık aralıklarında TIG ve lazer kaynağı arasındaki boşluğu doldurur, ancak lazerin deformasyonu azaltan ve sıkı bağlantı tasarımlarına olanak sağlayan çok yüksek derinlik-genişlik oranlarına ulaşma yeteneğinden yoksundur.
Lazer kaynağının dar ısıdan etkilenen bölgesi, ham doğrusal hızın ötesinde, ark işlemlerine kıyasla kaynak sonrası deformasyonu önemli ölçüde azaltır; bu da birçok uygulamada kaynak istasyonundan sonra önemli miktarda üretim zamanı tüketen düzeltme ve son işlem operasyonlarını ortadan kaldırır veya azaltır. Hız karşılaştırmalarında genellikle ölçülmeyen bu dolaylı zaman tasarrufu, genel üretim döngüsü süresini belirlemede doğrudan kaynak hızı avantajı kadar önemli olabilir.
Hız Tek Başına Verimliliği Belirlemez
Dakikada 10 metre kaynak yapabilen bir lazer kaynak makinesi, vardiya süresinin 'ini boşta geçiriyorsa (parça beklemek, kurulum değişiklikleri yapmak, bakım görmek veya yeniden işleme yapmak gibi) verimlilik açısından hiçbir fayda sağlamaz. Endüstriyel anlamda kaynak verimliliği, ulaşılabilir kaynak hızı ile makinenin aktif olarak iyi kaynaklar ürettiği mevcut zaman diliminin çarpımıdır. Kaynak bağlamında genellikle ark açık kalma süresi veya lazer açık kalma süresi olarak adlandırılan bu oran, genellikle saf beklentilerin çok altında kalır. Otomasyonu olmayan manuel olarak yüklenen lazer kaynak istasyonlarında, toplam vardiya süresinin ila 'si lazer açık kalma süresine denk gelir; bu da potansiyel kaynak çıktısının yarısından üçte ikisine kadarının verimsiz zamana kaybedildiği anlamına gelir. Robotik parça taşıma ve akıllı fikstür tasarımlarına sahip otomatik hücreler, lazer açık kalma süresini 'in üzerine çıkararak, lazer jeneratörünün hız avantajını her üretim saatinin çok daha büyük bir bölümünde yakalayabilir.
Lazer kaynak, yaygın malzeme türleri ve kalınlıklarında dakikada 1 ila 15 metre arasında doğrusal hızlara ulaşarak, karşılaştırılabilir koşullar altında TIG kaynağına göre beş ila on kat, MIG kaynağına göre ise iki ila üç kat daha hızlıdır. Bununla birlikte, bu hızlar verimliliğin üst sınırını temsil eder; gerçek üretim çıktısı, her vardiyanın ne kadarının aktif kaynak işleminde, ne kadarının ise kurulum, taşıma ve bakımda geçirildiğine bağlıdır. Gerçek verimliliği en üst düzeye çıkarmak, hem kaynak hızını optimize etmeyi hem de bu hızın verimli bir şekilde uygulandığı mevcut zaman diliminin oranını en üst düzeye çıkarmayı gerektirir.
Lazer Kaynak Hızı ve Verimliliğini Etkileyen Faktörler
Üretimde kullanılan bir lazer kaynak sisteminin elde ettiği kaynak hızı, birçok etkileşimli değişkenin sonucudur. Bazıları ekipman özelliklerinin belirlenmesi sırasında belirlenir – lazer jeneratör gücü, ışın kalitesi ve hareket sistemi performansı. Diğerleri üretim sürecinin tasarımıyla belirlenir – birleştirme geometrisi, fikstürleme ve otomasyon seviyesi. Yine diğerleri günlük operasyonun kalitesiyle belirlenir – parametre ayarları, bakım uygulamaları ve operatör yeterliliği. Her faktörün katkısını anlamak, en büyük verimlilik artışını sağlayan iyileştirmelere yönelik hedefli yatırımlar yapılmasını sağlar.
Lazer Jeneratörü Gücü ve Işın Kalitesi
Lazer jeneratörünün çıkış gücü, belirli bir malzeme ve kalınlık için kaynak hızının en doğrudan belirleyicisidir. Anahtar deliği oluşumunun fiziği, malzemenin termal özelliklerine bağlı olarak odak noktasında minimum bir güç yoğunluğu gerektirir; bu eşik aşıldığında, daha yüksek güç, tam penetrasyonu korurken daha hızlı ilerleme hızı sağlar. Pratik olarak, lazer jeneratörünün gücünü 3.000 W'tan 6.000 W'a iki katına çıkarmak, belirli bir malzeme ve kalınlıkta kaynak hızını tipik olarak ila oranında artırır; bu önemli bir kazançtır, ancak iki katına çıkma anlamına gelmez, çünkü kaynak havuzunun termal dinamikleri nedeniyle güç ve hız arasındaki ilişki mükemmel bir şekilde doğrusal değildir.
Işın kalitesi – ışın parametre ürünü (BPP) veya M² faktörü ile karakterize edilir – belirli bir optik konfigürasyon için ışının ne kadar sıkı bir şekilde odaklanabileceğini belirler. Mükemmel ışın kalitesine sahip yüksek parlaklıkta bir lazer jeneratörü, aynı güce sahip daha düşük parlaklıkta bir kaynağa göre daha küçük bir noktaya odaklanabilir, böylece daha yüksek güç yoğunluğu ve dolayısıyla daha hızlı kaynak hızı elde edilir. Modern tek modlu fiber lazer jeneratörleri, 0,1 mm'nin altında nokta çaplarına odaklanabilen, teorik kaliteye yakın ışınlar üretir ve nispeten mütevazı ortalama güçlerde anahtar deliği oluşumunu mümkün kılar. Bu ışın kalitesi avantajı, özellikle dar kesikler ve minimum ısıdan etkilenen bölgelerin hız kadar önemli olduğu ince malzeme kaynaklarında oldukça önemlidir.
Malzeme Türü ve Kalınlığı
Farklı metaller, optik soğurma özellikleri, termal iletkenlikleri, erime sıcaklıkları ve yüzey koşullarına bağlı olarak lazer kaynağına çok farklı hız özellikleriyle yanıt verir. Düşük karbonlu çelik, fiber lazer dalga boyunda nispeten yüksek soğurma özelliğine ve orta düzeyde termal iletkenliğe sahip olduğundan, en verimli lazer kaynak malzemeleri arasında yer alır; mütevazı lazer jeneratör güçlerinde yüksek hızlara ulaşılabilir. Paslanmaz çelik, kaynak tepkisi açısından karbon çeliğine benzer. Alüminyumun yüksek termal iletkenliği, ısıyı kaynak bölgesinden hızla uzaklaştırır, bu da anahtar deliği koşullarını korumak için daha yüksek güç yoğunluğu gerektirir ve benzer kalınlıktaki karbon çeliğine göre elde edilebilir kaynak hızını sınırlar. Bakır, fiber lazer kaynağı için en zorlu yaygın mühendislik metalidir: oda sıcaklığında 1064 nm'de neredeyse mükemmel yansıtıcılığı, anahtar deliği oluşumunun son derece yüksek tepe güç yoğunluğu gerektirdiği ve bir kez oluştuktan sonra, yüksek termal iletkenliğin penetrasyonu korumak için sürekli yüksek güç gerektirdiği anlamına gelir.
Malzeme kalınlığı, tek geçişli tam penetrasyonlu kaynak için gereken minimum lazer jeneratör gücünü doğrudan belirler. Anahtar deliği oluşumunu destekleyen minimum güç-kalınlık kombinasyonunun altında, kaynak işlemi ya birden fazla geçiş kullanılarak (hız düşürülerek) yapılmalı ya da doğası gereği daha düşük derinlik-genişlik oranına ve daha fazla ısı girdisine sahip iletim modlu kaynak kabul edilmelidir. Bu nedenle, üretim aralığındaki en kalın malzemeye uygun bir işlem değişkenliği payı ile eşleşen lazer jeneratör gücünü belirlemek, kurulum için hız sınırını belirleyen temel bir verimlilik kararıdır.
Eklem Tasarımı ve Montaj Doğruluğu
Kaynak bağlantısının geometrisi ve parçaların kaynak noktasında birbirlerine göre konumlandırılma hassasiyeti, elde edilebilecek kaynak hızını önemli ölçüde etkiler. Lazer kaynağının dar ve odaklanmış ışını, bağlantı boşluğuna karşı oldukça hassastır; otogen (dolgu teli kullanılmayan) kaynakta, plaka kalınlığının yaklaşık 'unu aşan bir boşluk, ışının bağlantıyı kaynaştırmadan geçmesine neden olabilir; bu da ya boşluğu kapatmak için kaynak havuzunu genişleten daha düşük hızlar gerektirir ya da işlem karmaşıklığını artıran ve hızı düşüren dolgu teli kullanımını gerektirir. İşlenmiş veya lazerle kesilmiş birleştirme yüzeylerine ve kaynak işleminin termal döngüsü boyunca boşluk kontrolünü sağlayan rijit fikstürlere sahip sıkı alın kaynakları, en hızlı ve en tutarlı kaynak hızlarını sağlar. Bindirme kaynakları yüzey varyasyonuna daha toleranslıdır, ancak fikstürde kontrol edilmesi gereken bindirme boyutuna karşı kaynak havuzu derinliği hassasiyeti getirir.
Kaynak kesitini en aza indiren birleştirme tasarım seçimleri (geniş köşe kaynakları yerine dar alın kaynakları), belirli bir lazer jeneratör gücü için daha yüksek kaynak hızlarında, birim uzunluk başına eritilmesi gereken metal hacmini de doğrudan azaltır. Lazer kaynağı için birleştirme geometrisini optimize eden tasarım mühendisleri (ark kaynağı için tasarlanmış tasarımları uyarlamak yerine), farklı bir işlem için optimize edilmiş bir birleştirme tasarımına lazer kaynağını basitçe ekleyenlere göre sürekli olarak daha yüksek üretim kaynak hızlarına ulaşırlar. Lazer kaynağı verimliliğini destekleyen özel tasarım seçimleri arasında, yapısal gereksinimleri karşılayan minimum birleştirme kesitini kullanarak gereksiz kaynak hacmini ortadan kaldırmak, fikstür karmaşıklığını ve parça yükleme süresini azaltan kendiliğinden yerleşen özellikleri eşleşen parçalara tasarlamak ve enerji eşleşmesini bozan ve kaynak öncesinde temizlik gerektiren oksit ve kirlilik katmanlarını en aza indiren birleştirme yüzeylerinde yüzey işlemleri belirtmek yer alır.
Kaynak Modu: Sürekli Dalga mı Yoksa Darbeli mi?
Sürekli dalga (CW) lazer jeneratörleri, kaynak sırasında sabit bir çıkış gücü sağlayarak, en yüksek doğrusal kaynak hızlarını mümkün kılan delik ve kaynak havuzu koşullarını oluşturur. CW kaynak, maksimum hız ve derin penetrasyonun birincil hedefler olduğu karbon çeliği, paslanmaz çelik ve alüminyumda yüksek verimlilik gerektiren uygulamalar için standart moddur. Darbeli lazer jeneratörleri, enerjiyi kısa süreli yüksek tepe gücü ve ardından düşük veya sıfır emisyon dönemiyle birlikte, ayrık patlamalar halinde iletir. Bu mod, ortalama ısı girdisini azaltır, kaynak havuzu boyutlarını daha hassas bir şekilde kontrol eder ve ince malzemeler, ısıya duyarlı montajlar ve belirli metalurjik sonuçlar elde etmek için kaynak havuzunun dikkatlice kontrol edilmesi gereken uygulamalar için uygundur. Dezavantajı, darbeler arasındaki bekleme süresinin verimli kaynak süresi olmaması nedeniyle, eşdeğer ortalama güçte CW'ye kıyasla genellikle daha düşük bir ortalama kaynak hızıdır. Uygun modu seçmek - hız odaklı uygulamalar için CW, kalite odaklı uygulamalar için darbeli - temel bir verimlilik parametresi seçimidir.
Odak Konumu ve Işın Noktası Boyutu
Lazer ışınının odak noktasının malzeme yüzeyine göre konumu (odaklanma mesafesi), kaynak bölgesine iletilen güç yoğunluğunu ve dolayısıyla penetrasyon modunu ve derinliğini kontrol eder. Sıfıra yakın veya sıfır odaklanma mesafesinde, güç yoğunluğu en üst düzeye çıkarılır ve en yüksek kaynak hızlarında delik oluşumunu ve derin penetrasyonu destekler. Odaklanma arttıkça (odak noktası yüzeyin üstüne veya altına doğru hareket ettikçe), güç yoğunluğu düşer ve kaynak delik oluşumundan iletim moduna geçer, bu da penetrasyon derinliğini azaltır ve kökte kaynaşmayı korumak için daha yavaş kaynak hızları gerektirir. Bu nedenle, kaynak yolu boyunca doğru odak konumunu korumak (iş parçasındaki herhangi bir yüzey yüksekliği değişimini veya fikstürün termal genleşmesini hesaba katarak), tutarlı yüksek hızlı üretim için çok önemlidir. Kaynak başlığı ile iş parçası yüzeyi arasında sabit bir mesafeyi aktif olarak koruyan kapasitif veya optik yükseklik algılama sistemleri, yüksek verimlilikli lazer kaynak hücrelerinde standart ekipmandır.
Gaz Seçimi ve Akış Hızı
Kaynak nozülünden eş eksenli olarak veya çapraz akışlı bir jet olarak verilen yardımcı gaz, hem kaynak hızını hem de kaynak kalitesini etkileyen çeşitli işlevler yerine getirir. Aksi takdirde gelen lazer ışınını kısmen emip dağıtacak ve kaynak bölgesine ulaşan etkili gücü azaltacak olan, kaynak deliğinin üzerindeki plazma bulutunu bastırır. Erimiş metali, katılaşmış kaynakta oksidasyona ve gözenekliliğe neden olacak atmosferik oksijen ve azottan korur. Ve bazı konfigürasyonlarda, metal buharını ve sıçramalarını kaynak bölgesinden uzaklaştırmaya yardımcı olur. Fiber lazer jeneratörü ile karbon çelik kaynağı için, azot en yaygın koruyucu gazdır ve makul bir maliyetle iyi bir plazma bastırma sağlar. Helyum daha üstün plazma bastırma sağlar ancak daha yüksek maliyetlidir; argon iyi koruma sağlar ancak fiber lazer uygulamaları için daha düşük plazma bastırma sağlar. Gaz akış hızı optimize edilmelidir - çok düşük yetersiz koruma sağlar; çok yüksek ise kaynak havuzunu dengesizleştiren ve atmosferik havayı içine çeken türbülans oluşturur. Her uygulama için doğru gaz türü ve akış hızı, lazer jeneratör gücünün plazma bulutu tarafından emilmek yerine kaynak bölgesine ulaşan kısmını en üst düzeye çıkararak, elde edilebilir kaynak hızında ölçülebilir bir fark yaratabilir. Maksimum kaynak hızının birincil hedef olduğu uygulamalarda, koaksiyel koruyucu gaza ek olarak, anahtar deliği açıklığına yönlendirilen çapraz akışlı helyum jeti, argonla tek başına korumaya kıyasla etkili kaynak hızını ila oranında artırabilen agresif bir plazma bastırma sağlar; bu da mevcut maksimum lazer jeneratör gücünün yukarıdaki plazma bulutunda dağılmak yerine kaynak arayüzüne ulaşmasını sağlar.
Makine Hareket Sistemi ve Hızlanma
Lazer kaynak başlığını kaynak yolu boyunca hareket ettiren hareket sistemi (ister Kartezyen portal, ister altı eksenli mafsallı robot, isterse galvanometre tahrikli tarayıcı olsun), yalnızca maksimum hareket hızını değil, aynı zamanda köşeler, eğriler ve başlangıç ve bitiş noktaları gibi yol özelliklerindeki hızlanma ve yavaşlama oranlarını da belirler. Yüksek maksimum hıza ancak düşük ivmeye sahip bir hareket sistemi, maksimum hızına ulaşmak ve bu hızdan yavaşlamak için uzun zaman alır ve kaynak yolunun büyük bir bölümünü maksimum altı hızda geçirir. Birçok kısa düz segment, köşe ve özellik değişikliği içeren tipik kaynak yolları için, etkili ortalama kaynak hızı genellikle hareket sisteminin nominal maksimum hızından önemli ölçüde daha düşüktür. Yüksek dinamik performanslı hareket sistemleri (düşük ataletli kollara sahip robotlar, hızlı ivme için optimize edilmiş servo sistemlere sahip portallar), kaynak yolunun maksimum kaynak hızında veya yakınında tamamlanan kısmını en üst düzeye çıkararak, birim zaman başına daha yüksek parça verimliliğine doğrudan katkıda bulunur.
Otomasyon ve Robotik Entegrasyon
Lazer kaynak hücresindeki otomasyon derecesi – tamamen manuel çalışmadan yarı otomatik fikstürlemeye ve tamamen robotik parça yükleme, kaynak ve boşaltmaya kadar – kaynak hızından bağımsız olarak üretim verimliliğinin en güçlü belirleyicilerinden biridir. Manuel hücreler, her parça yükleme ve boşaltma döngüsü için operatör zamanı gerektirir, makinenin ek personel olmadan tek vardiya çalışmasıyla sınırlandırılmasına neden olur ve kaynak kalitesini etkileyen parça konumlandırmasında insan kaynaklı değişkenlik yaratır. Robotik veya portal tabanlı parça taşıma sistemlerine sahip otomatik hücreler, birden fazla vardiyada sürekli olarak çalışabilir, operatör yorgunluğundan bağımsız olarak tutarlı konumlandırma doğruluğunu koruyabilir ve insan personelini tekrarlayan malzeme taşıma yerine kalite kontrolü ve süreç iyileştirme gibi katma değerli faaliyetler için serbest bırakabilir.
Operatör Becerisi ve Programlama Kalitesi
İnsan operatörlerin programlama, kurulum veya işletme gibi önemli roller üstlendiği tesislerde, beceri seviyeleri verimlilik üzerinde doğrudan ve ölçülebilir bir etkiye sahiptir. Kaynak hızı, güç, odak konumu ve gaz akışı arasındaki ilişkiyi anlayan deneyimli bir lazer kaynak programcısı, daha az deneyimli bir teknisyenin ihtiyaç duyduğu sürenin çok daha kısa bir bölümünde yeni bir kaynak noktası için optimize edilmiş işlem parametreleri geliştirebilir ve elde edilen parametreler genellikle daha az deneme ile daha yüksek kaynak hızlarına ulaşır. Programlama kalitesi – kaynak yolunu yürüten CNC veya robot programının doğruluğu ve verimliliği – gerçek kaynak başlığı hareketinin tasarlanan kaynak yoluyla ne kadar yakından eşleştiğini ve kaynak dışı seyahat süresini en aza indirmek için yaklaşma, geri çekme ve yeniden konumlandırma hareketlerinin ne kadar verimli bir şekilde planlandığını belirler.
Lazer kaynak hızını ve verimliliğini belirleyen faktörler hiyerarşik bir yapıya sahiptir: lazer jeneratörünün gücü ve ışın kalitesi teorik hız sınırını belirler; malzeme özellikleri ve birleştirme geometrisi bu sınırın ne kadarının elde edilebileceğini belirler; kaynak modu, odak konumu ve yardımcı gaz seçimi, işlemin optimum seviyede ne kadar tutarlı bir şekilde çalıştığını belirler; hareket sisteminin dinamik performansı, programlanan hızın gerçek kaynak yollarında ne kadarının fiilen gerçekleştirildiğini belirler; ve otomasyon seviyesi ve operatör becerisi, her üretim vardiyasının ne kadarının tamamlanmış iyi kaynaklara dönüştüğünü belirler. Verimlilik artışı, tek bir değişkene izole bir şekilde odaklanmak yerine, bu boyutların tümünü eş zamanlı olarak ele almayı gerektirir.
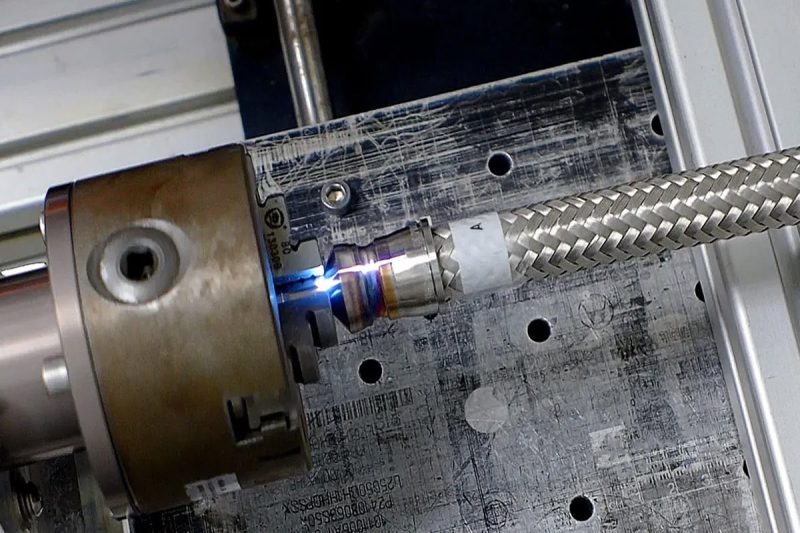
Lazer Kaynak Hızını ve Verimliliğini Nasıl Artırabilirsiniz?
Lazer kaynak verimliliğini etkileyen faktörlerin net bir şekilde anlaşılmasıyla, iyileştirme yolu spekülatif olmaktan ziyade sistematik hale gelir. Bu bölüm, üretim mühendislerinin ve tesis yöneticilerinin verimliliği artırmak, işlem süresini kısaltmak ve lazer kaynak yatırımından maksimum getiri elde etmek için uygulayabilecekleri belirli, öncelikli stratejilere bu anlayışı dönüştürmektedir.
Lazer Jeneratörü Parametrelerinin Optimizasyonu
Çoğu lazer kaynak kurulumunda, herhangi bir sermaye yatırımı gerektirmeden sistematik parametre optimizasyonu yoluyla önemli verimlilik artışları elde edilebilir. Güç, hareket hızı, odak konumu, darbe frekansı (darbeli sistemler için) ve yardımcı gaz akış hızı karmaşık şekillerde etkileşime girer ve mevcut üretimde kullanılan parametre kombinasyonu gerçek optimumu temsil etmeyebilir. Yapılandırılmış Deney Tasarımı (DoE) metodolojisi – tek bir değişkeni aynı anda ayarlamak yerine planlı bir matriste birden fazla parametreyi eş zamanlı olarak değiştirmek – gerekli kaynak kalitesiyle tutarlı en hızlı kaynak hızını sağlayan parametre kombinasyonunu belirlemenin en verimli yaklaşımıdır. DoE tabanlı parametre geliştirme, tek değişkenli yöntemlerin sistematik olarak gözden kaçırdığı parametreler arasındaki etkileşim etkilerini yakaladığı için, genellikle tek değişkenli deneme yöntemleriyle bulunanlardan ila daha yüksek kaynak hızları belirler. Her malzeme-kalınlık-birleşim konfigürasyonu için optimize edilmiş parametre setlerinin belgelenmesi ve bunların makine kontrol ünitesinde adlandırılmış programlar olarak saklanması, yeniden optimizasyona gerek kalmadan tekrarlayan üretim işleri için hızlı ve tekrarlanabilir kurulum sağlar. Bu program kütüphanesi, zaman içinde eklenen her yeni malzeme-eklem kombinasyonuyla ekonomik değeri artan, değerli bir operasyonel varlıktır.
Daha Yüksek Güçlü veya Daha Yüksek Parlaklıklı Sistemlere Geçiş
Mevcut lazer jeneratörünün güç seviyesi kaynak hızını sınırlayan en önemli faktör olduğunda — mevcut üretim hızlarına ulaşmak için tam nominal güce ihtiyaç duyulduğunda ve daha yüksek hızlar sistemin sağladığından daha fazla güç gerektirdiğinde — daha yüksek güçlü veya daha parlak bir lazer jeneratörüne geçmek, hız iyileştirmesi için en doğrudan yoldur. Tartışıldığı gibi, lazer jeneratörünün gücünü ikiye katlamak, kaynak hızını tipik olarak ila oranında artırır ve bu da güç sınırlı uygulamalar için çok önemli bir çevrim süresi azalması anlamına gelir. Diğer durumlarda, aynı nominal güce sahip daha yüksek parlaklığa sahip bir lazer jeneratörüne geçmek — tek modlu veya neredeyse tek modlu fiber teknolojisinin benimsenmesi yoluyla — toplam çıkış gücünü artırmadan daha yüksek kaynak hızlarına olanak sağlamak için odak noktasındaki etkili güç yoğunluğunu yeterince artırabilir.
Eklem Hazırlığı ve Fikstür Tasarımının İyileştirilmesi
Kaynak hazırlığı kalitesine ve fikstür tasarımına yapılan yatırım, genellikle lazer jeneratör parametre optimizasyonundan elde edilebilecek verimlilik getirilerini aşan sonuçlar verir. Yüksek hızda kendiliğinden kaynak için gereken sıkı uyum toleranslarını (sac metal uygulamaları için tipik olarak 0,1 mm'den daha az bir boşluk) koruyan işlenmiş veya lazerle kesilmiş birleştirme yüzeyleri, en yüksek tutarlı kaynak hızlarını sağlar. Parça yükleme hızını artıran, daha sıkı konum tekrarlanabilirliğini koruyan ve kaynak sırasında termal bozulmayı telafi eden aktif sıkıştırmayı içeren bir fikstür yeniden tasarımı, aynı anda kaynak hızını artırabilir, kaynak kusur oranlarını azaltabilir ve parça yükleme çevrim süresini kısaltabilir. Yüksek hacimli üretim için, iyi tasarlanmış, uygulamaya özel bir fikstüre yapılan mühendislik yatırımı, onu kullanan her üretim sürecinde iyileştirilmiş verimlilik yoluyla geri dönüş sağlar.
Gerçek Zamanlı Proses İzlemenin Uygulanması
Kaynak aralıklarının aşılması, odak pozisyonu kayması veya delik kararsızlığı gibi proses bozukluklarını tespit eden ve anında düzeltici işlem veya parça reddi başlatan gerçek zamanlı proses izleme sistemleri, kalite kontrolü sırasında kusurlu kaynakların keşfedilmesiyle ilişkili verimlilik kaybını önler. Kaynak istasyonunda kusurlu olarak tanımlanan bir kaynağın reddedilmesi ve yeniden kaynaklanması saniyeler sürer; son kontrol sırasında keşfedilen aynı kusurlu kaynak, saatlerce yeniden işleme gerektirebilir veya hurdaya ayrılan bir montajla sonuçlanabilir. Fotodiyot dizileri, kamera tabanlı kaynak havuzu görüntüleme veya gerçek zamanlı penetrasyon ölçümü için optik koherens tomografisi kullanan hat içi izleme sistemleri, kalite güvencesini aşağı akışta bir tespit faaliyetinden yukarı akışta bir önleme faaliyetine kaydırarak, yeniden işleme oranlarını ve neden oldukları verimlilik aksamalarını azaltır.
Otomasyon ve Robotik Sistemlerin Entegrasyonu
Önceden manuel olarak çalışan bir lazer kaynak hücresine robotik parça taşıma, otomatik fikstür değişimi veya konveyör tabanlı parça besleme sistemlerinin eklenmesi, kaynak parametrelerinde herhangi bir değişiklik yapmadan her vardiyanın verimlilik oranını önemli ölçüde artırabilir. Her parçanın operatör tarafından yüklenip boşaltıldığı manuel çalışmada lazer açık kalma süresine ulaşan bir hücre, otomasyon sonrasında gerçekçi olarak ila lazer açık kalma süresini hedefleyebilir; bu da aynı lazer jeneratörü ve kaynak hızıyla etkin verimliliği iki katından fazla artırır. İşbirlikçi robotlar, geleneksel robotların gerektirdiği güvenlik kabini altyapısı olmadan esnek, hızlı bir şekilde yeniden programlanabilir parça taşıma olanağı sağlayarak, daha önce geleneksel endüstriyel robot hücrelerinin sermaye maliyetini haklı çıkaramayan orta hacimli, karma ürün üretim ortamlarına otomasyonu erişilebilir hale getirmiştir.
Hibrit Lazer Kaynak Yönteminin Benimsenmesi
Hibrit lazer-ark kaynağı – lazer ışınını MIG veya TIG arkıyla tek bir, eş konumlu işlemde birleştirmek – lazer kaynağının verimlilik avantajını, geleneksel lazer kaynağının ekonomik olarak karşılayamayacağı daha kalın malzemelere ve daha geniş birleştirme boşluklarına kadar genişletir. Lazer derin nüfuz ve yüksek ilerleme hızı sağlarken; ark ısı, dolgu metali ve boşluk kapatma yeteneği sağlar. Sonuç olarak, 10 ila 25 mm kalınlığındaki karbon çelik levhalarda kaynak hızları, geleneksel çok geçişli MIG kaynağına göre iki ila dört kat daha hızlıdır ve daha düşük toplam ısı girdisi nedeniyle deformasyon önemli ölçüde azalır. Bu kalınlık aralıklarının baskın olduğu gemi yapımı, ağır yapısal imalat ve basınçlı kap imalatında, hibrit lazer kaynağı şu anda mevcut olan en önemli verimlilik artışını temsil etmektedir.
Verimsiz Zamanı Azaltmak
Üretim döngüsünün tamamının (sadece kaynak aşaması değil) analizi, kaynak çıktısına katkıda bulunmayan faaliyetlerin önemli ölçüde zaman tükettiğini sıklıkla ortaya koymaktadır: parça yükleme ve boşaltma, ürün varyantları arasında fikstür değişimi, makine kurulumu ve parametre değişikliği, üretim saatleri içinde planlanan önleyici bakım faaliyetleri ve kaynak istasyonunda kalite kontrolü. Yalın üretim analizi, fikstür standardizasyonu yoluyla kurulum süresinin azaltılması ve bakım faaliyetlerinin planlı duruş aralıklarına yeniden planlanması yoluyla bu verimsiz zaman unsurlarını hedeflemek, bu faaliyetlerin mevcut vardiya zamanının önemli bir bölümünü tükettiği tesislerde verimli kaynak süresini ila oranında artırabilir.
Eğitim ve Beceri Geliştirme
Lazer kaynak operatörlerinin, programcılarının ve bakım teknisyenlerinin teknik gelişimine yatırım yapmak, ekibin kolektif bilgisi derinleştikçe zaman içinde katlanarak artan verimlilik getirileri sağlar. Lazer kaynak işleminin fiziğini anlayan operatörler, kaynak görünümündeki, plazma bulutu davranışındaki veya sıçrama desenindeki ince değişiklikler gibi parametre kaymasının erken uyarı işaretlerini, kusurlu parçalara yol açmadan önce tespit edebilirler. Hareket sistemi dinamiklerini anlayan programcılar, kaynak dışı seyahat süresini azaltan daha verimli kaynak yolları oluşturabilirler. Lazer jeneratörünün optik hizalama gereksinimlerini anlayan bakım teknisyenleri, ışın kalitesini ve dolayısıyla makinenin çalışma ömrü boyunca kaynak hızını koruyan önleyici bakım yapabilirler.
Lazer kaynakta verimlilik artışı, parametre optimizasyonu, güç ve parlaklık iyileştirmeleri, kaynak hazırlığı ve fikstür yatırımı, gerçek zamanlı izleme, otomasyon entegrasyonu, hibrit proses benimsenmesi, verimsiz zamanın azaltılması ve ekip becerilerinin geliştirilmesi gibi çok yönlü bir çabayı kapsar. En büyük kazanımlar tek bir müdahaleden değil, birden fazla boyutta eş zamanlı iyileştirmenin birleşik etkisinden ve verimlilik artışını tek seferlik bir proje yerine sürekli bir disiplin olarak ele almaktan gelir.
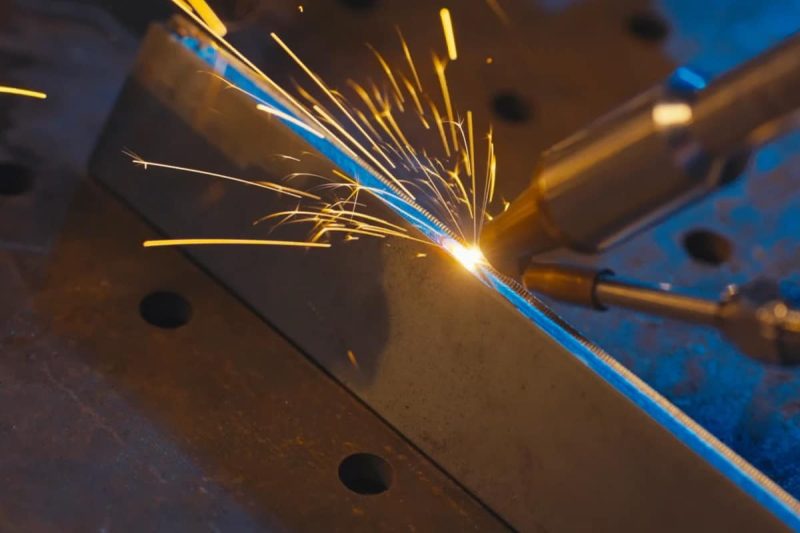
Verimlilikte Sık Karşılaşılan Engeller ve Bunlarla Nasıl Baş Edilir
İyi niyetli lazer kaynak işlemlerinde bile, belirli tekrarlayan sorunlar, verimli çalışma süresinin orantısız bir bölümünü tüketir. Bu darboğazların belirlenmesi ve çözülmesi, genellikle daha geniş kapsamlı süreç optimizasyon çabalarından daha hızlı ve daha büyük verimlilik artışları sağlar.
Montaj ve Hizalama Sorunları
Lazer kaynak işleminde en sık karşılaşılan üretim sınırlayıcı darboğaz, yetersiz birleştirme uyumudur; bu uyum, lazer kaynak işleminin toleransını aşan boşluklar, birleşen yüzeyler arasındaki hizalama sorunları veya önceki şekillendirme veya işleme işlemlerinden kaynaklanan tutarsız parça boyutlarıdır. Birleştirme kalitesi tutarsız olduğunda, operatörler ya kaynak havuzunu genişletmek ve daha büyük boşlukları kapatmak için kaynak hızını yavaşlatmalı, ya da hız kaybıyla birlikte dolgu teli kullanmalı veya daha yüksek ret oranlarını kabul etmelidir. Birleştirme sorunlarını ele almak, kaynak istasyonunun üst aşamalarına inmeyi gerektirir; yani şekillendirme aleti bakımını iyileştirmek, birleştirme yüzeylerindeki işleme toleranslarını sıkılaştırmak ve kaynakçıya ulaşmadan önce uygunsuz parçaları yakalayan gelen boyutsal denetimi uygulamak gerekir; yalnızca kaynak parametre ayarlamasıyla birleştirme değişkenliğini telafi etmeye çalışmak yeterli değildir.
Termal Bozulma ve Isı Yönetimi
Kaynak işlemi sırasında farklı termal genleşme ve büzülme nedeniyle iş parçalarının eğrilmesi olan termal deformasyon, üretimi iki şekilde aksatır. Parçaların kaynak sırasında konumlarından kaymasına neden olarak, bir partinin ortasında kaynak kalitesini düşüren uyum farklılıkları yaratabilir. Ayrıca, boyut olarak spesifikasyon dışı bitmiş montajlar üretebilir, bu da maliyetli düzeltme gerektirebilir veya sonraki montaj aşamalarında sorunlara yol açabilir. Lazer kaynağının doğası gereği dar ısıdan etkilenen bölgesi ve düşük ısı girdisi, ark kaynağına göre deformasyonu azaltır, ancak özellikle ince malzemelerde veya artık gerilimin biriktiği karmaşık montajlarda tamamen ortadan kaldırmaz.
Kaynak işleminin sırasını optimize etmek (bir montajdaki birden fazla kaynağın tamamlanma sırası) ve soğuma sırasında deformasyonu sınırlayan aktif fikstür sıkıştırması uygulamak, başlıca karşı önlemlerdir. Birden fazla kaynak bağlantısına sahip montajlarda, farklı kaynak sıralarına verilen termal ve mekanik tepkinin sonlu eleman simülasyonu, üretim başlamadan önce net deformasyonu en aza indiren sırayı belirleyebilir ve üretimde deformasyon problemlerinin çözümünde genellikle görülen maliyetli deneme-yanılma yönteminden kaçınmayı sağlar. Öngörülebilir deformasyonu telafi etmek için fikstür geometrisini önceden ayarlamak (kaynak deformasyonu tarafından iptal edilen kasıtlı bir açısal veya konumsal sapma oluşturmak), deformasyon deseninin tekrarlanabilir olduğu montajların yüksek hacimli üretiminde etkili bir diğer stratejidir.
Kaynak Kalitesindeki Tutarsızlık Yeniden İşleme Yol Açıyor
Kaynak kalitesindeki değişkenlik, kaynak işlemlerinin önemli bir kısmının yeniden işlenmesini veya hurdaya çıkarılmasını gerektirmesi, verimliliği en çok olumsuz etkileyen sorunlardan biridir; çünkü bu durum hem etkili çıktıyı azaltır hem de onarım kaynağı için ek makine zamanı tüketir. Kalite değişkenliği genellikle şunlardan bir veya daha fazlasına bağlıdır: tutarsız parça uyumu, lazer jeneratörü parametrelerinin nitelikli işlem parametrelerinden sapması, optik bileşen bozulması veya termal genleşmeden kaynaklanan odak pozisyonu kayması, koruyucu gaz beslemesinin kesintiye uğraması veya iş parçasının yüzeyinde kirlenme. Makinenin işlem izleme verilerini kullanarak yapılan kök neden analizi (kaynak sırasında kaydedilen belirli parametre sapmalarıyla kalite kusurlarını ilişkilendirme), en verimli teşhis yaklaşımıdır ve bir sorunu başka bir sorunla değiştirebilecek geniş parametre ayarlaması yerine hedefli düzeltici eyleme olanak tanır.
Ekipman Arıza Süreleri ve Bakım Açıkları
Lazer jeneratörü arızaları, optik bileşen arızaları, soğutma sistemi sorunları veya kontrol sistemi hataları gibi planlanmamış ekipman arıza süreleri, üretimde uyarı vermeden ve öngörülemeyen zamanlarda kesintiye neden olarak üretim planlamasını ve müşteri taahhüdünü zorlaştırır. En etkili çözüm önlemedir: Lazer jeneratörü ve makine üreticisi tarafından belirtilen önleyici bakım programını uygulamak ve tutarlı bir şekilde yürütmek, böylece aşınmaya yatkın bileşenlerin durumu arızadan önce bilinir ve yönetilir, arıza anında keşfedilmesini önler. Lazer jeneratörü çıkış gücü, soğutma sistemi sıcaklıkları, ışın yolu boyunca optik iletim gibi temel ekipman sağlık göstergelerinin izlenmesi, üretim sırasında acil onarım yerine planlı arıza süresi içinde bakım müdahalesine olanak tanıyan gelişmekte olan sorunlar hakkında erken uyarı sağlar.
Lazer kaynak verimliliğinin en sık karşılaşılan dört darboğazı – montaj değişkenliği, termal bozulma, kaynak kalitesi tutarsızlığı ve planlanmamış ekipman arıza süreleri – her birinin iyi bilinen temel nedenleri ve etkili karşı önlemleri vardır. Bunları ele almak, kaynak istasyonunun hem yukarı akışına (parça kalitesi, fikstür tasarımı) hem de aşağı akışına (kalite geri bildirimi) bakmayı ve ekipman performansını sürdüren önleyici bakım disiplinlerine yatırım yapmayı gerektirir. Bu darboğazlardan herhangi birinin çözülmesi, genellikle genel süreç optimizasyonundan daha büyük ve daha hızlı bir verimlilik artışı sağlar.
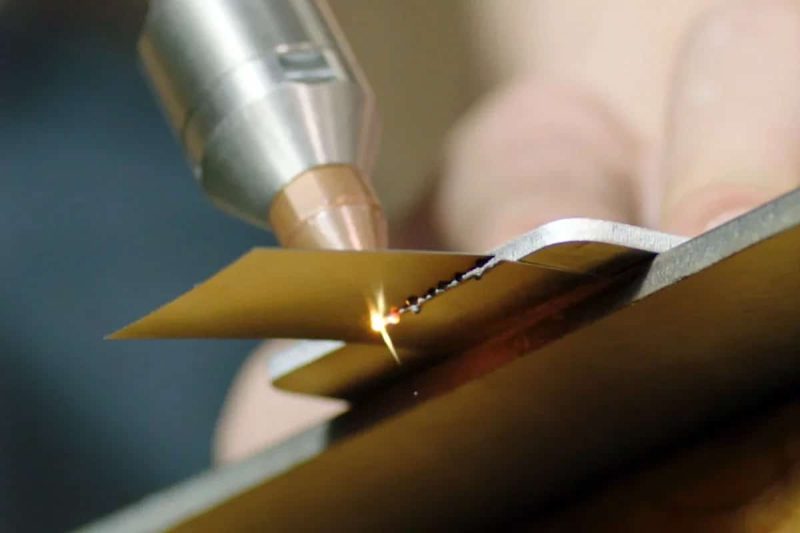
Kaynak Verimliliğinin Ölçülmesi ve İzlenmesi
Ölçüm yapılmadan elde edilen iyileşme, tahmine dayalıdır. Lazer kaynak işlemlerinde sürdürülebilir ve artan verimlilik artışının temeli, net bir verimlilik ölçütleri kümesi ve performans verilerini toplama, analiz etme ve bunlara göre hareket etme konusunda sistematik bir süreç oluşturmaktır.
Lazer Kaynak için Temel Performans Göstergeleri
Lazer kaynak operasyonu için en bilgilendirici verimlilik KPI'ları dört boyutu kapsar. Üretim hızı KPI'ları (saatte parça sayısı, vardiyada kaynak sayısı, günde tamamlanan kaynak uzunluğu) ham çıktıyı ölçer ve iyileştirme girişimlerinin değerlendirildiği temel çizgiyi sağlar. Kalite KPI'ları (ilk geçiş kabul oranı, hata türüne göre hata oranı, üretim saati başına yeniden işleme saatleri) ilk denemede spesifikasyona uyan çıktı oranını ve kalite hatalarının maliyetini ölçer. Ekipman kullanım KPI'ları (planlanan üretim süresinin yüzdesi olarak lazer çalışma süresi, arızalar arası ortalama süre, onarım için ortalama süre) ekipmanın kapasitesinin ne kadar etkili kullanıldığını ve üretim için ne kadar güvenilir bir şekilde kullanılabilir olduğunu ortaya koyar. Proses kararlılığı KPI'ları (üretim partisi boyunca temel kaynak parametrelerinin (güç, hız, odak konumu) standart sapması) prosesin kontrol altında olup olmadığını veya sonunda kalite sorunları olarak ortaya çıkacak şekilde sapma gösterip göstermediğini gösterir.
Bu performans göstergelerinin zaman içinde, eğilimleri belirlemek, kalite olaylarını süreç parametre değişiklikleriyle ilişkilendirmek ve iyileştirme müdahalelerinden önce ve sonraki performansı karşılaştırmak için yeterli ayrıntı düzeyinde izlenmesi, kaynak verimliliği yönetimini reaktif problem çözmeden proaktif sürekli iyileştirmeye dönüştüren analitik altyapıdır.
Veri Odaklı Süreç İyileştirme
Modern lazer kaynak makineleri, her kaynak işlemi boyunca yüksek frekansta işlem parametrelerini (güç, hız, odak konumu, plazma emisyon yoğunluğu ve diğer sinyaller) kaydeden veri kayıt özelliklerini giderek daha fazla bünyesine katıyor ve üretilen her kaynak için zaman damgalı bir işlem kaydı oluşturuyor. Bu işlem verileri, sonraki kalite kontrol sonuçlarıyla ilişkilendirildiğinde, kusur oluşumunu öngören belirli parametre imzalarını belirlemek, izlenen parametreler üzerinde istatistiksel işlem kontrol limitleri belirlemek ve parametreler kontrol dışı koşullara doğru kaydığında otomatik uyarılar tetiklemek mümkün hale geliyor. Bu kapalı döngü, veri odaklı işlem yönetimi yaklaşımı, kusur oranlarını azaltır, kalite dağılımını sıkılaştırır ve işlem izlenebilirliği gerektiren müşteriler ve düzenleyiciler için işlem uyumluluğunun belgelenmiş kanıtını sağlar. Yapay zeka destekli işlem analiz araçları daha erişilebilir hale geldikçe, kalite arızalarından önce gelen karmaşık, çok parametreli kalıpları (ham verilerin insan analiziyle tespit edilemeyecek kadar ince kalıplar) belirleme yeteneği, işlem izlemenin verimlilik faydasını reaktif kalite kontrolünden, kusurların oluşumundan sonra tespit edilmek yerine tahmin edilip önlendiği gerçek öngörücü kalite güvencesine genişletiyor.
Verimlilik ölçümü ve izleme, kaynak iyileştirmesini sezgisel bir faaliyetten bilimsel bir disipline dönüştürür. İyi seçilmiş bir dizi verimlilik, kalite, ekipman kullanımı ve süreç istikrarı KPI'sı (anahtar performans göstergeleri) - tutarlı bir şekilde izlenip sistematik olarak analiz edildiğinde - en yüksek etkiye sahip iyileştirme fırsatlarını belirler, iyileştirme yatırımlarının geri dönüşünü nicelendirir ve ölçümün sağladığı görünürlük sayesinde sürekli iyileştirme disiplinini sürdürür.
Çözüm
Bu makale, lazer kaynak makinelerinin hızı ve verimliliğine ilişkin kapsamlı bir inceleme sunmuştur; teknolojinin performans potansiyelini belirleyen somut hız ölçütlerinden, bu potansiyelin üretimde gerçekleşip gerçekleşmediğini belirleyen çok boyutlu faktörlere, sürdürülebilir verimlilik artışını sağlayan özel iyileştirme stratejilerine ve ölçüm disiplinlerine kadar her şeyi ele almıştır.
Lazer kaynağının geleneksel ark tabanlı işlemlere göre hız avantajı gerçek ve önemli düzeydedir; yaygın malzeme kalınlıklarında TIG kaynağına göre beş ila on kat, MIG kaynağına göre ise iki ila üç kat daha hızlıdır. Ancak doğrusal kaynak hızı, üretim verimliliğinin yalnızca bir bileşenidir. Gerçek üretim verimliliğini belirleyen faktörler, kaynak işleminin her aşamasını kapsar: lazer jeneratörünün gücü ve parlaklığı, malzeme ve birleştirme geometrisi, kaynak modu ve parametre optimizasyonu, hareket sisteminin dinamik performansı, üretim hücresinin otomasyon seviyesi ve ekipmanı programlayan, kuran ve bakımını yapan operatörlerin ve teknisyenlerin yetkinliği. Bu boyutların her birine sistematik olarak yaklaşmak – yapılandırılmış parametre optimizasyonu, birleştirme hazırlığı yatırımı, otomasyon entegrasyonu, hibrit proses benimseme, verimsiz zamanın azaltılması ve ekip becerilerinin geliştirilmesi yoluyla – tek başına herhangi bir müdahalenin sağlayamayacağı şekillerde zaman içinde verimlilik kazanımlarını artırır.
Tesislerin lazer kaynak ekipmanlarının tam verimlilik potansiyeline ulaşmasını engelleyen yaygın darboğazlar (kötü montaj, termal bozulma, kaynak kalitesi değişkenliği ve planlanmamış ekipman arıza süreleri) iyi anlaşılmış olup, yukarı akış süreç iyileştirmesi, gerçek zamanlı izleme ve önleyici bakım disiplinlerinin bir kombinasyonuyla ele alınabilir. Ayrıca, verimlilik, kalite, ekipman kullanımı ve süreç istikrarı KPI'larından oluşan ölçüm çerçevesi, iyileştirme yatırımlarının en büyük getiriyi sağlayacağı yerleri belirlemek ve iyileştirme girişimlerinin amaçlandığı gibi çalıştığını doğrulamak için gereken görünürlüğü sağlar.
Lazer kaynak teknolojisini halihazırda benimsemiş üretim işletmeleri için bu makale, mevcut yatırımlardan daha fazla verimlilik elde etmek için yapılandırılmış bir çerçeve sunmaktadır. Lazer kaynak teknolojisini ilk kez değerlendirenler için ise, teknolojinin neler sunabileceği ve bu verimliliği uzun vadede güvenilir ve sürdürülebilir bir şekilde sağlamak için üretim sisteminden neler gerektirdiği konusunda gerçekçi beklentiler oluşturmaktadır.
Lazer Kaynak Çözümü Edinin
Lazer kaynak yönteminin verimlilik potansiyelini ölçülebilir üretim sonuçlarına dönüştürmek, uygulama için doğru şekilde belirlenmiş ve ilk kurulumdan başlayarak makinenin çalışma ömrü boyunca sürekli iyileştirmeye kadar optimizasyonu destekleyecek teknik derinliğe sahip bir tedarikçi tarafından desteklenen doğru ekipmanı gerektirir.
AccTek Lazer Otomotiv, havacılık, tıbbi cihaz, elektronik ve genel metal işleme sektörlerindeki endüstriyel müşterilere on yılı aşkın süredir hizmet veren profesyonel bir lazer kaynak makinesi üreticisidir. Lazer kaynak ürün yelpazesi şunları kapsamaktadır: el tipi lazer kaynak makineleri Esnek onarım ve kısa süreli üretim için uygun, hassas parça kaynak işlemleri için taşınabilir ve masaüstü sistemler., otomatik lazer kaynak makineleri Boşluk toleransı ve kaynak profili kontrolünün kritik olduğu dolgu malzemesi uygulamaları için, kalın kesitli ve yüksek hızlı üretim kaynakları için 6.000 W'a kadar yüksek güçlü sistemler ve karmaşık üç boyutlu kaynak yolları ve yüksek verimli insansız üretim için altı eksenli mafsallı tam otomatik lazer kaynak robotları; bunların tümü Raycus, JPT ve IPG gibi küresel olarak güvenilir markaların yüksek kaliteli fiber lazer jeneratörleri etrafında inşa edilmiş olup gelişmiş hareket kontrolü, gerçek zamanlı proses izleme seçenekleri ve esnek koruyucu gaz dağıtım sistemleriyle donatılmıştır.
CE ve FDA sertifikaları, uluslararası güvenlik ve kalite standartlarına uygunluğu teyit eder. Lazer jeneratör gücü, kaynak başlığı konfigürasyonu, otomasyon seviyesi ve kontrol arayüzünde özelleştirme seçenekleri mevcuttur; bu sayede sistem, her uygulama için en uygun konfigürasyonu belirleyen bağlantı geometrisi, malzeme karışımı ve verimlilik hedefleri de dahil olmak üzere belirli üretim gereksinimlerine uyarlanabilir. Tam yaşam döngüsü hizmet çerçevesi, satış öncesi uygulama danışmanlığı ve kaynak hızı fizibilite değerlendirmesi, belirli malzeme-bağlantı kombinasyonları için profesyonel kurulum ve parametre kalifikasyonu, kapsamlı operatör ve programlama eğitimi, rekabetçi yedek parça tedariği ve uzaktan teşhis de dahil olmak üzere hızlı yanıt veren satış sonrası teknik desteği kapsar; bu da lazer kaynağını hizmet verdiği uygulamalarda gerçek bir rekabet avantajı haline getiren kaynak hızı ve verimlilik seviyelerine ulaşmak ve bunları sürdürmek için gereken eksiksiz ortaklığı sağlar.
İletişim bilgileri
- [email protected]
- [email protected]
- +86-19963414011
- 3 Bölge A, Lunzhen Sanayi Bölgesi, Yucheng Şehri, Shandong Eyaleti.
Lazer Çözümleri Alın