

Je laserové čištění ekologické?
S tím, jak se zpřísňují environmentální předpisy a prohlubují se závazky firem v oblasti udržitelnosti, výrobci a průmysloví provozovatelé pečlivě zkoumají každý proces ve svých zařízeních – nejen z hlediska efektivity a nákladů, ale i z hlediska ekologické stopy a dopadu na zdraví pracovníků. Čištění povrchů je jednou z chemicky nejnáročnějších operací v mnoha průmyslových odvětvích, tradičně se spoléhá na pískování, moření kyselinami, odmašťování rozpouštědly a čištění vysokotlakou vodou. Každá z těchto metod generuje značné množství nebezpečného odpadu, spotřebovává velké objemy materiálů a vystavuje pracovníky zdokumentovaným zdravotním rizikům. V tomto kontextu přitahuje laserové čištění rostoucí pozornost jako potenciálně ekologičtější alternativa.
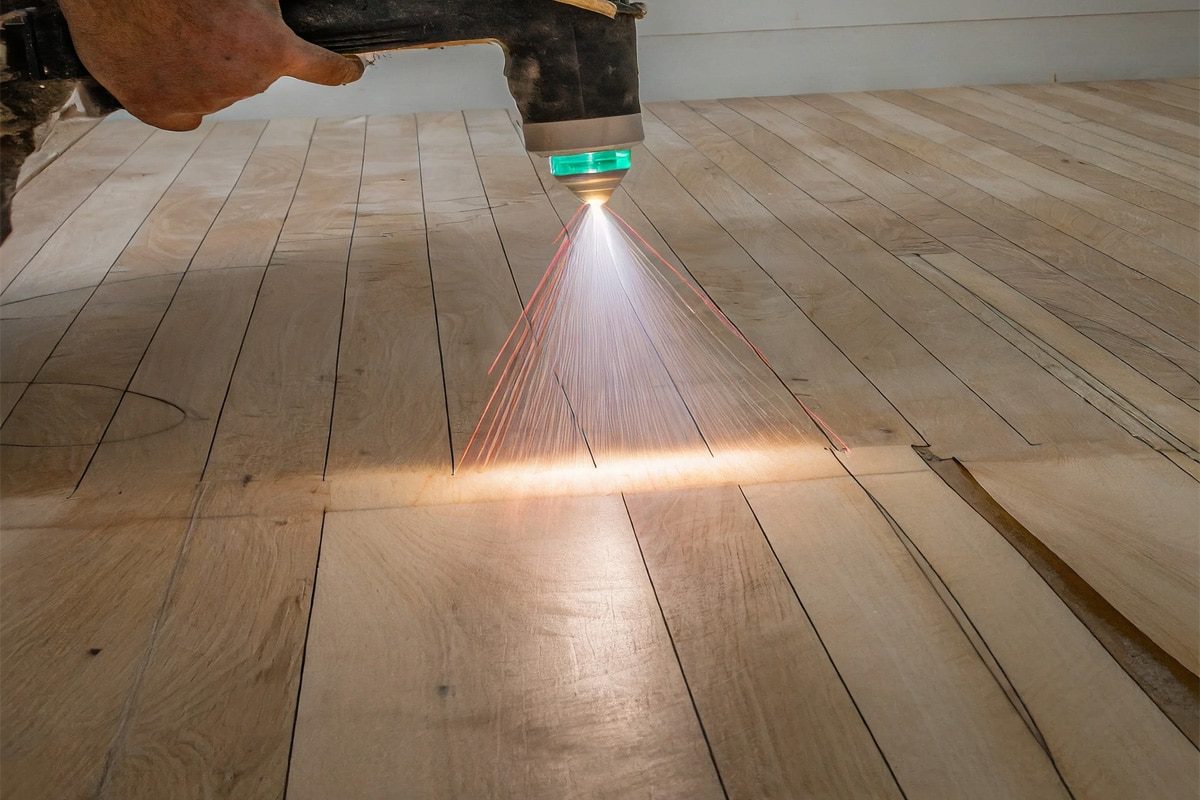
Laserové čištění využívá soustředěný výstup laserového generátoru k odstranění rzi, barvy, mastnoty, oxidů a dalších povrchových kontaminantů pomocí tepelné ablace nebo fotomechanického procesu. Protože nevyžaduje žádná pískovací média, žádná chemická rozpouštědla a minimum vody, na první pohled se jeví jako výrazně čistší technologie. Mnoho dodavatelů zařízení jej popisuje jako “zelený”, “bez chemikálií” a “ekologický” a v mnoha ohledech jsou tyto popisy přesné. Celkový obraz životního prostředí a zdraví je však složitější, než naznačuje jednoduchý marketingový štítek.
Realita je taková, že laserové čištění, stejně jako každý průmyslový proces, má jak skutečné environmentální výhody, tak i skutečné obavy, které si zaslouží poctivé zkoumání. Proces spotřebovává elektrickou energii – někdy značné množství u vysoce výkonných systémů. Ablace kontaminovaných povrchů generuje výpary a ultrajemné částice, které mohou být nebezpečné v závislosti na čištěném substrátu a kontaminantu. Filtry pro odsávání výparů, které tyto vedlejší produkty zachycují, se stávají kontaminovaným odpadem, který musí být správně zlikvidován. A samotné laserové záření – neviditelné a schopné způsobit vážné a okamžité zranění – představuje riziko na pracovišti, které vyžaduje řádné technické kontroly a školení obsluhy.
Tento článek poskytuje vyvážený a komplexní přehled environmentálního profilu a zdravotních rizik laserového čištění. Zabývá se skutečnými environmentálními výhodami, které tato technologie nabízí, obavami a omezeními, které je třeba upřímně uznat, specifickými zdravotními riziky spojenými s laserovými výpary a zářením, regulačním rámcem, který tato rizika upravuje, zmírňujícími opatřeními, která je dostanou pod kontrolu, a přímým srovnáním udržitelnosti s konvenčními metodami, které laserové čištění nejčastěji nahrazuje. Cílem je poskytnout správcům zařízení, bezpečnostním pracovníkům a kupujícím zařízení úplné a přesné informace, které potřebují k vyhodnocení laserového čištění na základě jeho skutečných výhod.
Obsah
Jak funguje laserové čištění
Smysluplné posouzení environmentálního a zdravotního profilu laserového čištění začíná jasným pochopením fyzikálního procesu – konkrétně toho, co se děje na povrchu materiálu během čištění a jaké vedlejší produkty tato interakce generuje. Bez tohoto základu postrádá následná analýza emisí, rizik a regulačních požadavků kontext.
Základní mechanismus
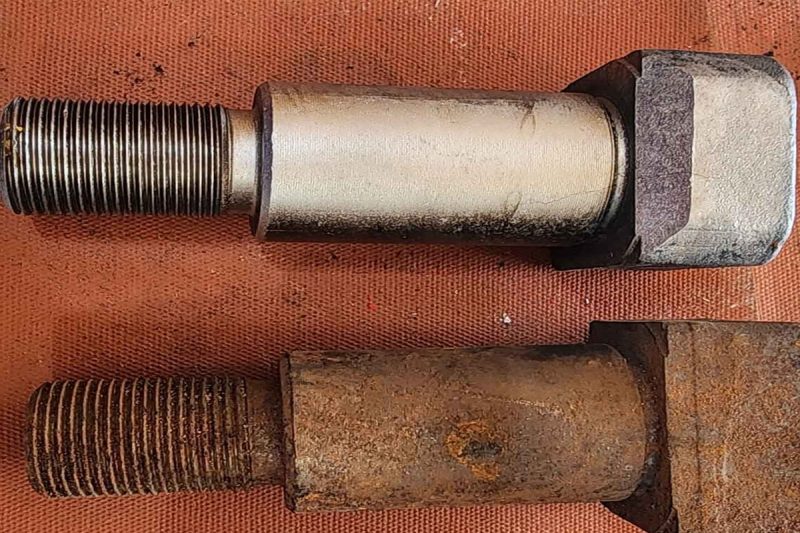
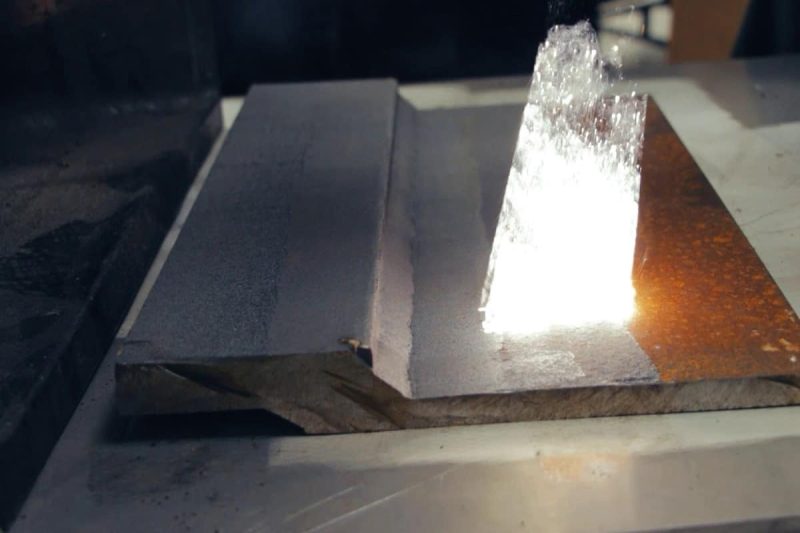
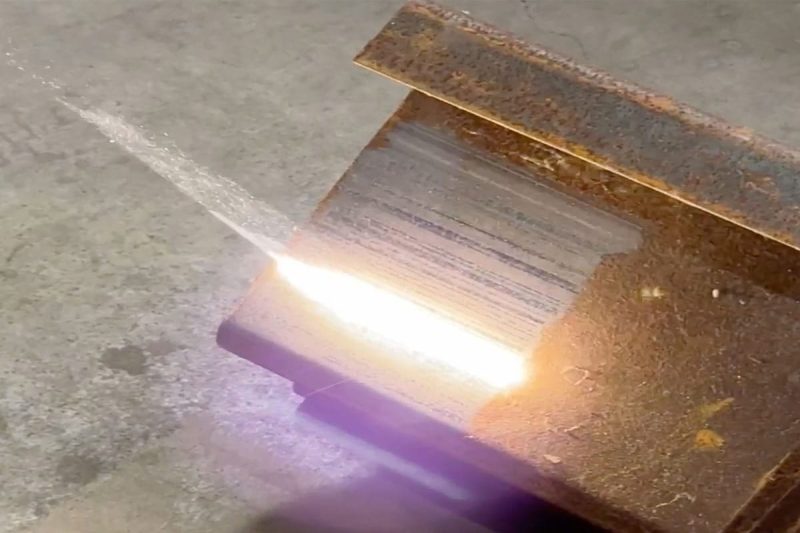
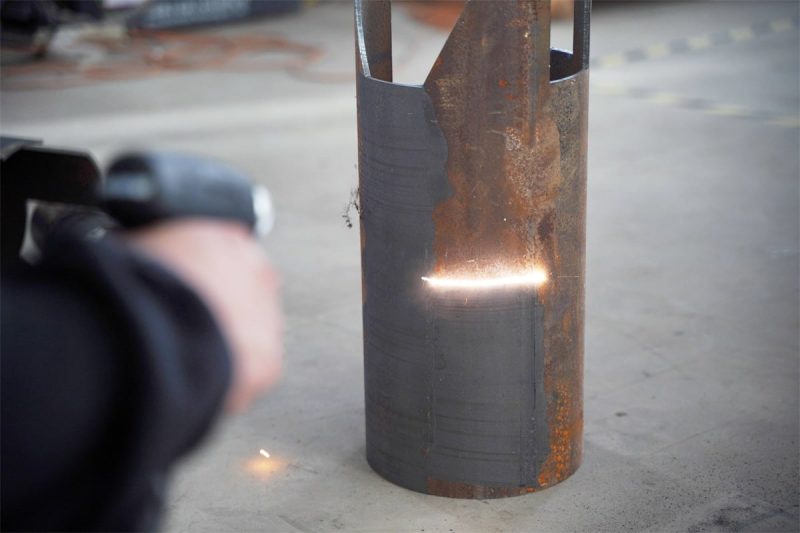
Laserový čisticí systém směruje paprsek z generátoru vláknového laseru – který u většiny moderních průmyslových systémů pracuje na vlnové délce přibližně 1 064 nanometrů – skrz skenovací hlavu, která paprsek rychle směruje přes cílový povrch. Když zaostřený paprsek dopadne na kontaminovaný povrch, dodá energii s hustotou výkonu dostatečnou k tomu, aby vrstva kontaminantu absorbovala teplo mnohem rychleji než podkladový substrát. Tato rozdílná absorpce způsobuje, že se kontaminant odpařuje, ablace nebo dochází k rychlé tepelné roztažnosti, která jej mechanicky odděluje od substrátu. Proces je selektivní: při vhodném nastavení parametrů se odstraní pouze kontaminant, zatímco povrch substrátu zůstává neporušený nebo minimálně ovlivněn.
Fyzické odstranění vrstvy kontaminantů generuje nad čisticí zónou oblak materiálu – směs odpařených kontaminantů, jemných pevných částic a v některých případech plynných produktů rozkladu z organických povlaků nebo pojiv. Tento oblak je primárním zdrojem jak emisí do životního prostředí, tak i zdravotních rizik spojených s laserovým čištěním a jeho složení zcela závisí na tom, co se odstraňuje. Čištění rzi z oxidu železa z uhlíkové oceli produkuje relativně neškodné částice oxidu železa; čištění barev na bázi olova produkuje olověné výpary; čištění pozinkované oceli produkuje aerosol oxidu zinečnatého. Pochopení složení kontaminantů je proto prvním a nejdůležitějším krokem při posuzování zdravotních a environmentálních dopadů jakékoli konkrétní aplikace laserového čištění.
Proč je proces důležitý pro hodnocení vlivů na životní prostředí a zdraví
Proces laserového čištění je důležitý pro posouzení vlivů na životní prostředí a zdraví ze dvou důvodů, které jsou někdy přehlíženy. Zaprvé, na rozdíl od pískování nebo chemického čištění – které generují velká, viditelná množství použitého média, chemického roztoku nebo odpadní vody – laserové čištění generuje relativně malé množství výparů a částic, které lze snadno podcenit. Absence zjevného objemného odpadu může vytvářet falešný dojem, že nedochází k žádným významným emisím, i když ve skutečnosti může být během aktivních čisticích cyklů značná tvorba jemných a ultrajemných částic. Zadruhé, proces generuje laserové záření – neviditelné, tiché nebezpečí, které pracovníci nemusí vnímat jako nebezpečné, dokud nedojde ke zranění. Výpary i radiační riziko vyžadují aktivní technickou kontrolu a řízení, a to i v procesu, který je skutečně mnohem čistší než metody, které nahrazuje.
Laserové čištění odstraňuje kontaminanty selektivní tepelnou ablací poháněnou generátorem vláknového laseru, čímž vzniká oblak dýmu, jehož složení odráží specifický odstraňovaný kontaminant. Tento oblak je primárním zdrojem emisí do životního prostředí a rizik pro zdraví pracovníků a jeho profil nebezpečí se v závislosti na aplikaci podstatně liší. Proces také generuje laserové záření, které vyžaduje technické kontroly bez ohledu na čištěný materiál. Pochopení obou zdrojů nebezpečí je základem zodpovědného laserového čištění.
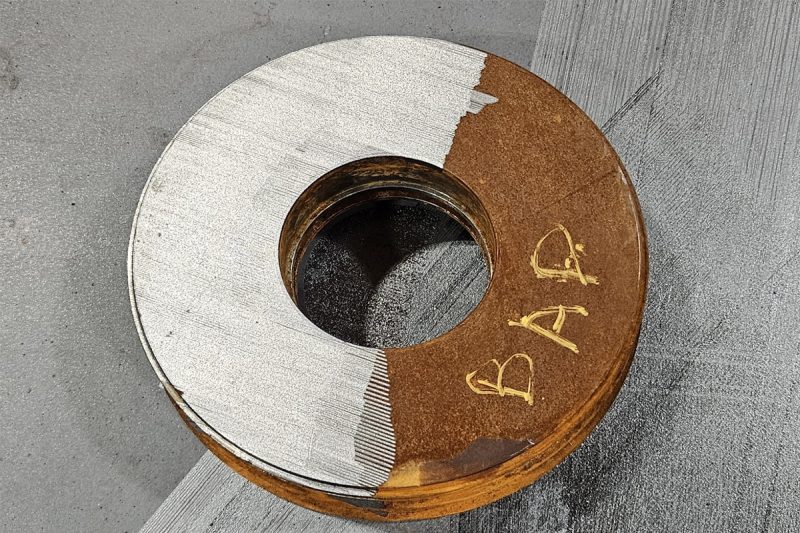
Ekologické výhody laserového čištění
V porovnání s konvenčními metodami čištění povrchů, které nahrazuje, nabízí laserové čištění značné a skutečné environmentální výhody v několika ohledech. Tyto výhody nejsou jen marketingovými tvrzeními – odrážejí měřitelné snížení spotřeby chemikálií, plýtvání médii, spotřeby vody a zátěže v oblasti dodržování předpisů, což se promítá do skutečného přínosu pro životní prostředí.
Žádné chemické činidla ani nebezpečný odpad
Nejvýznamnější environmentální výhodou laserového čištění je úplné vyloučení chemických čisticích prostředků z procesu. Kyselé moření – používané k odstraňování oxidových usazenin a rzi z oceli – spotřebovává velké objemy kyseliny chlorovodíkové nebo sírové a produkuje použitý kyselý roztok a kaly z kovových solí, které vyžadují zpracování a likvidaci jako nebezpečný odpad podle environmentálních předpisů prakticky ve všech jurisdikcích. Odmašťování rozpouštědly – používané k odstraňování olejů, tuků a organických povlaků – se spoléhá na chlorovaná rozpouštědla, aceton, MEK nebo jiné těkavé organické sloučeniny (VOC), které jsou nebezpečné pro pracovníky a regulují emise do ovzduší. Alkalické čištění – používané v potravinářských zařízeních a farmaceutické výrobě – produkuje odpadní vodu s vysokým pH, která vyžaduje neutralizaci a čištění před vypuštěním.
Laserové čištění eliminuje všechny tyto chemické vstupy a s nimi spojené odpadní toky. Jediným materiálovým vstupem do procesu je elektřina; jediným odpadním výstupem jsou zachycené výpary v odsávacím filtru. Pro zařízení, která v současné době spravují programy skladování, míchání, aplikace, čištění odpadních vod a likvidace nebezpečného odpadu chemikálií, může přechod na laserové čištění představovat dramatické zjednodušení zátěže spojené s dodržováním předpisů o ochraně životního prostředí – méně regulovaných chemikálií k skladování a manipulaci s nimi, méně manifestů odpadu k podávání a snížená odpovědnost spojená s úniky chemikálií a porušením povolení k čištění odpadních vod.
Žádná spotřeba ani likvidace abrazivních médií
Pískování a tryskání – nejpoužívanější metody mechanického čištění povrchů – spotřebovávají velké množství abrazivních médií: ocelové drti, oxidu hlinitého, skleněných kuliček, granátu nebo uhelné strusky, v závislosti na aplikaci. Použitá abrazivní média se kontaminují povrchovým materiálem, který odstranila – rzí, olověnou barvou, sloučeninami chromu nebo jinými kontaminanty – a musí být charakterizována a zlikvidována jako nebezpečný nebo nikoliv nebezpečný odpad v závislosti na svém složení. V zařízeních čistících konstrukce natřené olověnou barvou se použitá abrazivní média obvykle klasifikují jako nebezpečný odpad se souvisejícími náklady na likvidaci, které mohou být značné. Laserové čištění eliminuje nákup, manipulaci a likvidaci abrazivních médií, čímž odstraňuje jak přímé náklady, tak i environmentální závazky spojené s likvidací kontaminovaných médií.
Snížená spotřeba vody
Vysokotlaké čištění vodou – používané k čištění velkých konstrukcí, výměníků tepla a průmyslových zařízení – spotřebovává velké objemy vody a vytváří kontaminovanou odpadní vodu obsahující odstraněný materiál v suspenzi. Tato odpadní voda musí být shromažďována, čištěna a vypouštěna v souladu s platnými povoleními k čištění vody nebo odvezena mimo pracoviště k čištění. V oblastech s nedostatkem vody nebo v zařízeních s omezenou kapacitou čištění odpadních vod může být spotřeba vody při čištění vodou skutečným provozním omezením. Laserové čištění vyžaduje pouze malý průtok chladicí vody pro chladicí systém laserového generátoru – který je zcela uvnitř stroje a není kontaminován procesem čištění – takže spotřeba vody je ve srovnání s čištěním vodou zanedbatelná.
Nižší uhlíková stopa ve srovnání s konvenčními metodami
Porovnání uhlíkové stopy laserového čištění a konvenčních metod v průběhu celého životního cyklu musí zohledňovat energii spotřebovanou laserovým generátorem a jeho chladicím systémem oproti energii obsažené ve spotřebních materiálech používaných konkurenčními procesy – výrobou abrazivních médií, chemickou syntézou a ohřevem a čerpáním vody. Při provedení těchto srovnání v rámci celého životního cyklu laserové čištění často vede k nižší celkové uhlíkové stopě než alternativy abrazivního nebo chemického čištění, a to i po zohlednění spotřeby elektrické energie laserového generátoru. Toto srovnání je nejpříznivější pro laserové čištění v aplikacích zahrnujících opakované čisticí cykly – kde se úspory energie plynoucí z eliminace emisí ze spotřebního materiálu v dodavatelském řetězci v průběhu času zvyšují – a nejméně příznivé v aplikacích jednorázového čištění nebo čištění s velmi nízkou frekvencí, kde amortizované energetické náklady na výrobu laserový čisticí stroj sama o sobě představuje větší část celkového životního cyklu.
Emise z dopravy k tomuto srovnání přispívají také způsoby, které lze snadno přehlédnout. Pískování vyžaduje průběžné dodávky abrazivních médií silniční nákladní dopravou – obvykle několik tun týdně pro vysoce výkonnou tryskací halu – což zvyšuje ekologickou stopu výroby médií. Chemické čištění vyžaduje dodávky kyselin, rozpouštědel nebo alkalických činidel spolu s odvozem nebezpečného odpadu pro likvidaci použitých chemikálií a odpadních vod. Laserové čištění eliminuje jak dodávky spotřebního materiálu, tak i odvoz odpadu, čímž se snižuje logistický příspěvek k emisím uhlíku téměř na nulu pro probíhající čištění. Pro zařízení, která sledují emise Scope 3 v rámci firemních programů uhlíkového účetnictví, může být toto snížení emisí z dopravy významným přispěvatelem k celkovému zlepšení ekologické stopy.
Minimální sekundární kontaminace obrobků
Abrazivní tryskání zanechává zbytky štěrku zabudované nebo ulpělé v čištěném povrchu – zdroj sekundární kontaminace, která může ovlivnit následnou přilnavost povlaku, kvalitu svařování nebo přesnou montáž. Chemické čištění zanechává na povrchu zbytky činidla, které je nutné opláchnout, což vytváří další odpadní vodu a riziko stopové chemické kontaminace ovlivňující následné procesy. Laserové čištění, které je bezkontaktním procesem, při kterém se na povrch obrobku nevnáší žádný vnější materiál, nezanechává žádnou sekundární kontaminaci – čištěný povrch obsahuje pouze substrátový materiál bez zabudovaných částic, zbytkových chemikálií nebo povrchových filmů ze samotného procesu čištění.
Výhody laserového čištění pro životní prostředí jsou značné a opodstatněné: eliminuje chemická činidla a jejich nebezpečné odpadní toky, eliminuje spotřebu a likvidaci kontaminovaných abrazivních médií, dramaticky snižuje spotřebu vody ve srovnání s hydrojettingem, nabízí příznivou uhlíkovou stopu oproti konvenčním metodám na základě životního cyklu a zanechává povrchy obrobků bez sekundární kontaminace. Tyto výhody jsou skutečné a představují smysluplný environmentální přínos pro zařízení přecházející z konvenčních metod čištění.
Potenciální environmentální problémy
Komplexní environmentální posouzení laserového čištění se nemůže zaměřit pouze na jeho výhody. Několik skutečných environmentálních problémů – především souvisejících se spotřebou energie, emisemi do ovzduší, likvidací odpadních filtrů a nakládáním s ukončenými zařízeními – si zaslouží upřímné uznání a aktivní řešení.
Spotřeba energie laserových generátorů
Vysoce výkonné laserové generátory používané v průmyslovém čištění jsou významnými spotřebiči elektrické energie. Generátor vláknového laseru s optickým výstupem 2 000 W spotřebuje přibližně 5 000 až 6 500 W elektrické energie, což odpovídá účinnosti laserového generátoru v zásuvce 30 až 40 procent. Při vyšších úrovních výkonu – systémy s výkonem 6 000 W používané pro těžké průmyslové čištění – může celková spotřeba elektrické energie systému, včetně chladicího systému, dosáhnout 15 000 až 20 000 W během aktivních čisticích cyklů. Ve výrobních prostředích, kde laserový čisticí stroj pracuje mnoho hodin za směnu, je tato spotřeba energie měřitelným zlomkem celkového účtu za elektřinu a uhlíkové stopy zařízení.
To sice nevylučuje environmentální výhody laserového čištění – srovnání energie musí být vždy provedeno ve vztahu k energii spotřebované alternativním procesem, včetně energie obsažené ve spotřebních materiálech – ale znamená to, že energetická účinnost je skutečným faktorem při specifikaci a provozu laserového čisticího systému. Výběr laserového generátoru s minimální úrovní výkonu potřebnou pro danou aplikaci, používání pohotovostního režimu stroje během klidových období a udržování chladicího systému v dobrém stavu pro zachování účinnosti laserového generátoru v zásuvce jsou praktická opatření, která snižují energetické náklady na laserové čištění.
Emise výparů a částic během čištění
Ablační oblak vznikající během laserového čištění obsahuje směs odpařeného materiálu, kondenzovaných nanočástic a jemných částic a v některých případech i plynné produkty rozkladu z organických povlaků. Tento oblak je primární emisí do životního prostředí z procesu laserového čištění a jeho charakter se podstatně liší v závislosti na aplikaci. Při čištění organických povlaků, jako jsou barvy, mastnota nebo epoxidy, obsahuje oblak těkavé organické sloučeniny – včetně benzenu, toluenu a formaldehydu v některých recepturách barev –, které jsou v mnoha jurisdikcích regulovanými emisemi do ovzduší. Při čištění kovových povrchů obsahuje oblak nanočástice oxidů kovů, které mohou zůstat ve vzduchu po delší dobu, pokud nejsou zachyceny. Bez účinného odsávání výparů tyto emise unikají do prostředí závodu a potenciálně i do vnější atmosféry, což vytváří jak rizika expozice pracovníků, tak problémy s dodržováním předpisů.
Likvidace odpadu z filtrů pro odsávání výparů
Ablační oblak vznikající během laserového čištění obsahuje směs odpařeného materiálu, kondenzovaných nanočástic a jemných částic a v některých případech i plynné produkty rozkladu z organických povlaků. Tento oblak je primární emisí do životního prostředí z procesu laserového čištění a jeho charakter se podstatně liší v závislosti na aplikaci. Při čištění organických povlaků, jako jsou barvy, mastnota nebo epoxidy, obsahuje oblak těkavé organické sloučeniny – včetně benzenu, toluenu a formaldehydu v některých recepturách barev –, které jsou v mnoha jurisdikcích regulovanými emisemi do ovzduší. Při čištění kovových povrchů obsahuje oblak nanočástice oxidů kovů, které mohou zůstat ve vzduchu po delší dobu, pokud nejsou zachyceny. Bez účinného odsávání výparů tyto emise unikají do prostředí závodu a potenciálně i do vnější atmosféry, což vytváří jak rizika expozice pracovníků, tak problémy s dodržováním předpisů.
Likvidace odpadu z filtrů pro odsávání výparů
Filtry pro odsávání výparů, které zachycují čisticí plyn, se kontaminují materiály odstraněnými během čištění. Při výměně těchto filtrů – v intervalech od týdnů do měsíců, v závislosti na objemu čištění a typu kontaminantu – mohou být použité filtry klasifikovány jako nebezpečný odpad, pokud obsahují regulované látky, jako jsou sloučeniny olova, šestimocný chrom nebo jiné toxické kovy. Správná charakterizace odpadu – testování odpadu z filtrů na základě příslušných prahových hodnot pro nebezpečný odpad – a jeho likvidace v souladu s předpisy jsou environmentálními povinnostmi, které musí správci zařízení pro laserové čištění splňovat, i když se jedná o mnohem menší množství než toky odpadu generované pískováním nebo chemickým čištěním.
Elektronický odpad na konci životnosti stroje
Laserové čisticí stroje obsahují elektronické součástky – řídicí desky, moduly laserových generátorů, napájecí zdroje a obrazovky – které se na konci životnosti stroje stávají elektronickým odpadem (elektronickým odpadem). Elektronický odpad obsahující olovnaté pájky, berylium v některých elektronických součástkách a další regulované látky musí být likvidován prostřednictvím certifikovaných recyklačních kanálů elektronického odpadu, nikoli běžnými proudy průmyslového odpadu. Jedná se o malý, ale skutečný environmentální problém, který by zodpovědní majitelé strojů měli řešit spoluprací s certifikovanými recyklačními společnostmi elektronického odpadu po vyřazení zařízení z provozu.
Environmentální problémy spojené s laserovým čištěním – spotřeba energie vysoce výkonných laserových generátorů, emise výparů a částic během čištění, likvidace kontaminovaného odpadu z filtrů a elektronický odpad na konci životnosti – jsou reálné a vyžadují aktivní řízení. Jejich rozsah a složitost jsou však podstatně menší než environmentální problémy spojené s chemickými a abrazivními metodami čištění, které laserové čištění nejčastěji nahrazuje. Poctivé environmentální řízení laserového čištění se zaměřuje na implementaci efektivního odsávání výparů, charakterizaci a správnou likvidaci odpadu z filtrů a optimalizaci energetické účinnosti – nikoli na předstírání, že proces negeneruje žádné environmentální problémy.
Zdravotní rizika spojená s laserovým čištěním
Ochrana zdraví pracovníků je při zodpovědném provozu laserového čisticího systému stejně důležitá jako environmentální management. Laserové čištění představuje dvě hlavní kategorie zdravotních rizik – expozici výparům a částicím ve vzduchu a nebezpečí laserového záření – z nichž každá vyžaduje specifické technické kontroly a provozní disciplíny pro efektivní řízení.
Vzdušné výpary a částice
Kovové výpary
Při laserovém čištění kovových povrchů se v důsledku ablace odpařuje kov a oxid kovu z povrchu, které kondenzují v oblaku a tvoří jemné a ultrajemné částice. Zdravotní význam těchto částic kriticky závisí na použitém kovu. Oxid železa z čištění rzi na uhlíkové oceli je při typických úrovních expozice relativně neškodný prach, který způsobuje siderózu – hromadění železných částic v plicích – pouze při velmi vysokých chronických expozicích. Oxid zinečnatý z čištění pozinkované oceli je dobře zdokumentovanou příčinou horečky z kovových výparů – akutního onemocnění podobného chřipce, které odezní během 24 až 48 hodin, ale při každé významné expozici se opakuje. Mnohem závažnější jsou výpary olova z čištění barev na bázi olova nebo slitin olova – olovo je systémový toxin bez známého bezpečného expozičního prahu, který způsobuje neurologické, kardiovaskulární a ledvinové poškození při chronické expozici na nízkých úrovních – a sloučeniny šestimocného chromu z čištění nerezové oceli nebo povlaků obsahujících chrom – klasifikované jako lidský karcinogen skupiny 1, který způsobuje rakovinu plic při dlouhodobé expozici na nízkých úrovních inhalace.
Těkavé organické sloučeniny z organických nátěrů
Když laserové čištění odstraňuje organické povrchové nátěry – barvy, tmely, lepidla, maziva a epoxidové základní nátěry – tepelný rozklad organického materiálu vytváří těkavé organické sloučeniny (VOC), jejichž složení závisí na konkrétním složení nátěru. Mnoho průmyslových barevných složení obsahuje aromatická rozpouštědla, isokyanátová tvrdidla nebo epoxidové pryskyřičné složky, které při vystavení vysokým teplotám v zóně laserové ablace produkují nebezpečné produkty rozkladu, včetně benzenu, styrenu, formaldehydu a reaktivních isokyanátů. Isokyanáty jsou obzvláště významné ze zdravotního hlediska: jsou to silné respirační senzibilizátory, které mohou i po krátké expozici způsobit astma z povolání, a po senzibilizaci může jedinec zaznamenat těžké astmatické reakce i při koncentracích hluboko pod limity expozice na pracovišti. Díky tomu patří aplikace generující isokyanáty – zejména čištění povrchů potažených polyuretanem – k nejdůležitějším, které je třeba před zahájením laserového čištění ve výrobě pečlivě posoudit.
Jemné a ultrajemné částice
Proces laserové ablace generuje částice v širokém rozsahu velikostí, ale největší zdravotní problém představují ultrajemné částice – ty o průměru menším než 100 nanometrů – které jsou dostatečně malé na to, aby pronikly hluboko do alveolárního prostoru plic, dostaly se do krevního oběhu a distribuovaly se do tkání po celém těle. Generování ultrajemných částic je charakteristickým znakem vysokoenergetických ablačních procesů a dochází k němu při laserovém čištění bez ohledu na konkrétní čištěný materiál. Standardní HEPA filtrace účinně zachycuje částice o velikosti nad přibližně 300 nanometrů, ale ultrajemné částice vyžadují specializovanou filtraci – vysoce účinné filtrační médium v kombinaci s elektrostatickým srážením nebo jinými mechanismy sběru pod 100 nanometrů – aby se dosáhlo odpovídající ochrany pracovníků při velkoobjemovém čištění.
Množství ultrajemných částic generovaných na jednotku plochy čištěného povrchu se zvyšuje s hustotou výkonu laserového generátoru a snižuje se s delší dobou trvání pulzů, která umožňuje postupnější odstraňování materiálu. Pulzní laserové čisticí systémy – které dodávají energii v diskrétních dávkách s řízeným špičkovým výkonem a dobou trvání pulzů – mohou být v některých aplikacích konfigurovány tak, aby snížily generování ultrajemných částic ve srovnání se systémy s kontinuální vlnou při ekvivalentní průměrné čisticí kapacitě. To je jeden z důvodů, proč jsou pulzní laserové generátory upřednostňovány nejen pro svou vynikající selektivitu čištění citlivých substrátů, ale také pro svůj potenciálně příznivější profil emisí částic ve vzduchu v aplikacích, kde je expozice ultrajemným částicím primárním zdravotním problémem.
Nebezpečí laserového záření
Expozice přímému a odraženému paprsku
Průmyslové vláknové laserové generátory používané v čisticích aplikacích jsou laserová zařízení třídy 4 – což je nejvyšší klasifikace nebezpečí podle mezinárodních bezpečnostních norem pro lasery – což znamená, že jejich přímý paprsek, zrcadlově odražený paprsek a v blízké vzdálenosti i difúzní odrazy mohou způsobit okamžité a vážné biologické poškození. Vlnová délka 1 064 nm vláknových laserových generátorů je pro oko obzvláště nebezpečná: je neviditelná – na rozdíl od viditelných červených zarovnávacích paprsků, které si veřejnost často spojuje s laserovými zařízeními – a je přenášena očním médiem a zaostřuje se na sítnici, kde koncentrovaná energie způsobuje okamžité a nevratné poškození sítnice dříve, než mrkací reflex může poskytnout jakoukoli ochranu. Chvílkové, nechráněné vystavení zrcadlovému odrazu čisticího paprsku může způsobit trvalou ztrátu zraku a toto riziko existuje vždy, když paprsek narazí na vysoce reflexní povrch – leštěný kov, sklo nebo jiné zrcadlící materiály – který paprsek přesměruje neočekávaným směrem.
Rizika poranění očí a kůže
Riziko popálení sítnice od vláknových laserových generátorů o vlnové délce 1 064 nm je nejzávažnějším akutním rizikem při laserovém čištění, ale poranění kůže v důsledku vystavení paprsku představuje také skutečné riziko při daných výkonových hustotách. Přímý kontakt paprsku s kůží způsobuje okamžité popáleniny; zrcadlové odrazy při výkonových úrovních používaných při průmyslovém čištění mohou způsobit popáleniny ve vzdálenosti několika metrů od obrobku. Tato rizika jsou řešena především bezpečnostním krytem stroje – který zadržuje paprsek v čisticí zóně – a používáním ochranných brýlí vhodných pro laser s vhodnou optickou hustotou a vlnovým rozsahem, kdykoli je kryt otevřen pro seřízení, údržbu nebo ruční čištění.
Klasifikace laserové bezpečnosti
Klasifikace průmyslových vláknových laserových generátorů používaných v čisticích aplikacích do třídy 4 s sebou ve většině jurisdikcí nese specifické regulační povinnosti: jmenování kvalifikovaného pracovníka pro bezpečnost laserů (LSO) odpovědného za dohled nad programem bezpečnosti laserů, zdokumentované záznamy o školení obsluhy, písemný plán bezpečnosti laserů zahrnující označení nebezpečných zón paprsku, nouzové postupy a harmonogramy kontrol zařízení a udržování bezpečnostních blokovacích zařízení v plně funkčním stavu. Nejedná se o volitelné osvědčené postupy – v regulačních rámcích pro bezpečnost na pracovišti, včetně OSHA ve Spojených státech a ekvivalentních orgánů v EU, Spojeném království a dalších jurisdikcích, se jedná o zákonné požadavky, jejichž porušení může vést k donucovacím opatřením.
Hluk a vibrace
Laserové čisticí stroje generují mírné hladiny akustického hluku z procesu skenování, chladicích ventilátorů a systémů odsávání výparů – obvykle v rozmezí 70 až 85 dB(A) na místě obsluhy, v závislosti na konfiguraci systému. Tato hladina hluku je pod prahovou hodnotou pro povinnou ochranu sluchu ve většině regulačních rámců (obvykle 85 dB(A) jako osmihodinový časově vážený průměr), ale zařízení provozující více strojů současně nebo v uzavřených prostorách by měla posoudit kumulativní hladiny expozice hluku a v případě potřeby zavést programy ochrany sluchu. Vibrace z laserových čisticích strojů jsou obecně nízké, protože proces je bezkontaktní a primárními zdroji vibrací jsou ventilátory a čerpadla, nikoli řezací nebo brusné mechanismy.
Laserové čištění představuje dvě hlavní kategorie zdravotních rizik: expozici výparům a částicím ve vzduchu – jejichž závažnost závisí na konkrétním odstraňovaném kontaminantu, přičemž olovo, šestimocný chrom, oxid zinečnatý a isokyanáty představují nejzávažnější nebezpečné materiály – a nebezpečí laserového záření z generátoru vláknového laseru třídy 4, jehož primárním rizikem je nevratné poškození sítnice v důsledku vystavení neviditelnému infračervenému paprsku. Obě kategorie rizik lze zvládnout pomocí technických opatření: účinné odsávání a filtrace výparů v případě nebezpečí ve vzduchu a kryty strojů a bezpečnostní blokování v případě radiačního rizika. Rizika jsou reálná a vyžadují aktivní řízení – ale nejsou důvodem k vyhýbání se laserovému čištění. Existují důvody k jeho správnému provedení.
Regulační rámec a dodržování předpisů
Provoz laserového čištění v průmyslovém prostředí podléhá vícevrstvému regulačnímu rámci, který se zabývá bezpečností pracovníků, emisemi do životního prostředí a v některých odvětvích i dalšími požadavky na kvalitu a bezpečnost specifickými pro dané odvětví. Pochopení příslušné regulační krajiny je nezbytné pro plánování dodržování předpisů a pro prokázání náležité péče vůči pojišťovnám, zákazníkům a regulačním orgánům.
Normy OSHA a bezpečnosti práce s lasery na pracovišti
Ve Spojených státech vyžaduje obecná povinnost OSHA, aby zaměstnavatelé zajistili pracoviště bez rozpoznaných rizik. Odkazuje na normu Amerického národního institutu pro normalizaci (ANSI) Z136.1 – Bezpečné používání laserů – jako na uznávanou konsenzuální normu pro požadavky programu bezpečnosti laserů. ANSI Z136.1 specifikuje požadavky na jmenování a odpovědnosti bezpečnostního technika pro lasery, označení nebezpečných zón, technické a administrativní kontroly, lékařský dohled a dokumentaci školení. Norma OSHA pro komunikaci o nebezpečích (HCS) vyžaduje, aby byly pro všechny nebezpečné látky generované nebo používané na pracovišti – včetně kontaminujících materiálů odstraňovaných během laserového čištění – vedeny bezpečnostní listy a aby byli pracovníci proškoleni o nebezpečích těchto látek. V Evropské unii stanoví směrnice o fyzikálních činitelích (optické záření) limitní hodnoty expozice laserovému záření a vyžaduje, aby zaměstnavatelé posuzovali a kontrolovali expozici optickému záření na pracovištích.
Předpisy EPA a vypouštění odpadů do životního prostředí
Ve Spojených státech mohou zařízení, která provádějí laserové čištění, jež generuje emise těkavých organických zlúčenín (VOC), podléhat předpisům EPA podle zákona o čistém ovzduší (Clean Air Act), zejména pokud jsou objemy čištění dostatečné k dosažení prahových hodnot pro emise VOC nebo nebezpečných látek znečišťujících ovzduší (HAP) z hlavních nebo vedlejších zdrojů. Odpad z filtrů obsahující regulované látky – olovo, sloučeniny chromu, kadmium nebo jiné uvedené nebezpečné odpady – podléhá předpisům EPA podle zákona o ochraně a obnově zdrojů (RCRA), které vyžadují řádnou charakterizaci, označování, skladování a likvidaci prostřednictvím licencovaných dodavatelů nebezpečného odpadu. Podobné regulační rámce platí v EU podle směrnice o průmyslových emisích a rámcové směrnice o odpadech.
Standardy specifické pro dané odvětví
Několik odvětví ukládá dodatečné standardy pro laserové čištění nad rámec základních požadavků na bezpečnost práce a ochranu životního prostředí. Výrobci v leteckém průmyslu, kteří působí v rámci certifikace AS9100, musí validovat procesy laserového čištění jako součást svého systému řízení kvality a udržovat procesní dokumentaci, která prokazuje konzistentní soulad s validovanými parametry. Výrobci zdravotnických prostředků regulovaní podle nařízení FDA o systému jakosti nebo normy ISO 13485 musí obdobně validovat procesy čištění povrchů u zařízení, jejichž biokompatibilita by mohla být ovlivněna změnami povrchu vyvolanými čištěním. Výrobci zařízení na zpracování potravin musí zajistit, aby laserové čištění nezanechávalo zbytky ani modifikace povrchu, které by mohly ohrozit bezpečnost při styku s potravinami.
Laserové čištění podléhá požadavkům OSHA na bezpečnost laserů a komunikaci o nebezpečích, předpisům EPA o emisích do ovzduší a nebezpečném odpadu a v mnoha odvětvích i dalším standardům kvality a bezpečnosti specifickým pro dané odvětví. Dodržování předpisů vyžaduje formální program bezpečnosti laserů s určeným pracovníkem pro bezpečnost laserů, protokoly pro charakterizaci a likvidaci nebezpečného odpadu z kontaminovaných filtrů, případně povolení k emisím do ovzduší nebo registrace v závislosti na objemu čištění a typu kontaminantu a dokumentaci k validaci procesů specifickou pro dané odvětví. Tyto regulační požadavky jsou zvládnutelné, ale je nutné je řešit proaktivně, nikoli reaktivně.
Zmírňující opatření: Bezpečnější a ekologičtější laserové čištění
Zdravotní a environmentální problémy spojené s laserovým čištěním nejsou s touto technologií inherentní – jsou výsledkem nedostatečných kontrol. Správně specifikovaná a udržovaná zmírňující opatření uvádějí obě kategorie rizik do přijatelných mezí a v mnoha případech je snižují pod úrovně dosažitelné nahrazením konvenčních metod.
Systémy pro odsávání a filtraci výparů
Účinný systém odsávání výparů je nejdůležitějším opatřením ke zmírnění dopadů laserového čištění na zdraví i životní prostředí. Systém musí být dimenzován tak, aby zachytil čisticí oblak u zdroje – v čisticí zóně – než se výpary a částice mohou rozptýlit do prostředí zařízení. Rychlost zachycení v čisticí zóně musí být udržována v celém rozsahu čisticích rychlostí a úrovní výkonu laserového generátoru používaných ve výrobě. Filtrační systém musí odpovídat profilu rizika čisticí aplikace: HEPA filtrace pro částice oxidů kovů z běžného čištění kovů, filtrace s aktivním uhlím pro odstraňování organických povlaků generujících těkavé organické sloučeniny a specializovaná filtrační média pro aplikace zahrnující olovo, šestimocný chrom nebo jiné vysoce toxické kontaminanty. Výkon filtru by měl být pravidelně ověřován – buď měřením proudění vzduchu, nebo odběrem vzorků atmosféry – spíše než aby se předpokládalo, že je dostatečný pouze na základě vizuální kontroly.
Osobní ochranné prostředky
Všichni pracovníci, kteří mohou být vystaveni rozptýlenému laserovému záření během seřizování, údržby nebo ručního provozu s otevřeným krytem stroje, musí nosit ochranné brýle s vhodnou optickou hustotou a pokrytím vlnové délky pro vláknový laserový generátor 1 064 nm. Požadavek na optickou hustotu není obecnou specifikací – musí být vypočítán na základě specifického výkonu laserového generátoru, průměru paprsku v místě obsluhy a maximálního věrohodného scénáře expozice. Nákup univerzálních laserových brýlí bez ověření jejich vhodnosti pro specifickou vlnovou délku a úroveň výkonu laserového generátoru je běžnou a nebezpečnou chybou. Ochrana dýchacích cest – polomasky s kazetami vhodnými pro specifické složení výparů, vybrané s odkazem na bezpečnostní listy pro odstraňované kontaminující materiály – by měla být k dispozici a používána během jakékoli operace, která generuje zvýšené koncentrace výparů, včetně výměny filtru, čištění strojů a jakéhokoli čištění materiálů s vysoce toxickými profily výparů, jako jsou olověné barvy nebo pozinkované povrchy. Tepelně odolné rukavice chrání před popáleninami od čerstvě vyčištěných dílů a bezpečnostní obuv chrání před padajícími kovovými součástmi. Veškerý výběr OOP by měl být zdokumentován v plánu bezpečnosti laserového prostředí daného zařízení a přezkoumán při každé výrazné změně způsobu čištění.
Kryty strojů a blokovací systémy
Bezpečnostní kryt stroje – který během normálního provozu zadržuje laserový paprsek v čisticí zóně – je primárním technickým opatřením pro ochranu před riziky laserového záření. Musí být udržován v dobrém stavu, se všemi panely a těsněními neporušenými a bezpečnostní zámky, které zastaví laserový generátor při otevření panelů, musí být pravidelně testovány a v případě zjištění závady okamžitě opraveny. U manuálních systémů laserového čištění – které nemají pevný kryt – jsou kompenzačními opatřeními školení obsluhy v oblasti povědomí o nebezpečí paprsku, stanovení určené nebezpečné zóny paprsku a povinné používání vhodných OOPP všemi pracovníky v oblasti během čisticích operací.
Optimalizace energetické účinnosti
Snížení spotřeby energie při laserovém čištění minimalizuje jak přímé provozní náklady, tak uhlíkovou stopu procesu. Mezi praktická opatření pro zvýšení energetické účinnosti patří výběr minimální úrovně výkonu laserového generátoru, která dosahuje požadovaného výsledku čištění – vyhýbání se pokušení specifikovat maximální výkon pro každou aplikaci – používání pohotovostního režimu stroje během přestávek ve výrobě, udržování chladicího systému v dobrém stavu pro zachování účinnosti laserového generátoru ze zásuvky a plánování cyklů čištění s vysokou spotřebou energie, aby se využily mimošpičkové sazby elektřiny tam, kde platí tarify podle doby spotřeby.
Zodpovědné filtrování a likvidace odpadu
S použitými filtry pro odsávání výparů je nutné nakládat jako s potenciálně nebezpečným odpadem, dokud nebude jejich složení charakterizováno testováním podle příslušných regulačních prahových hodnot. V aplikacích, kde čisticí plyn obsahuje regulované látky – olovo, šestimocný chrom, kadmium nebo jiné uvedené složky nebezpečného odpadu – by se s použitými filtry mělo nakládat s použitím vhodných OOPP, měly by být uloženy v uzavřených nádobách a zlikvidovány prostřednictvím licencovaného dodavatele pro nakládání s nebezpečným odpadem. Vedení záznamů o likvidaci, které dokumentují charakterizaci odpadu, použitého licencovaného dodavatele a cílové zařízení, prokazuje soulad s předpisy a chrání zařízení před odpovědností v případě regulačního auditu.
Zdravotní a environmentální rizika laserového čištění lze účinně zmírnit kombinací technických kontrol – správně specifikovaného odsávání a filtrace výparů, bezpečnostních krytů strojů a optimalizace energetické účinnosti – a provozních disciplín – vhodných OOP, pravidelného ověřování systému a zodpovědné likvidace odpadu. Tato opatření nejen snižují rizika na přijatelnou úroveň, ale ve většině aplikací činí z laserového čištění bezpečnější pracovní prostředí než konvenční metody, které nahrazuje.
Laserové čištění vs. tradiční metody: Srovnání udržitelnosti
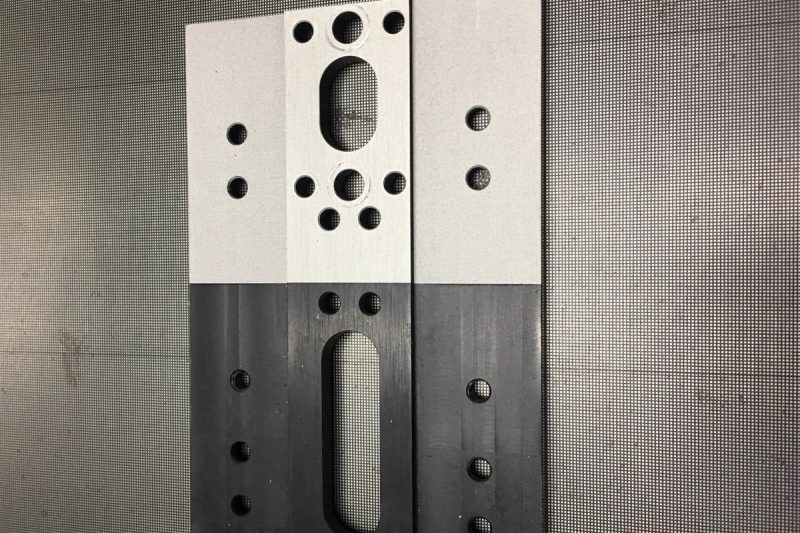
Nejvýznamnějším posouzením udržitelnosti laserového čištění je přímé srovnání s konvenčními metodami, které nejčastěji nahrazuje. Tato část porovnává laserové čištění s pískováním, chemickým čištěním a tryskáním vodou pod vysokým tlakem v rámci environmentálních a zdravotních aspektů zkoumaných v tomto článku.
vs. pískování
Pískování generuje velké objemy použitého abrazivního média kontaminovaného odstraněným povrchovým materiálem – jde o pevný odpad, jehož charakterizace a likvidace je nákladná, pokud obsahuje regulované látky, jako je olovo nebo chrom z odstraňování nátěrů. Proces tryskání vytváří vysoké koncentrace jemného prachu uvnitř a kolem tryskacího prostoru, což vyžaduje respirátory, tryskací obleky a ochranu sluchu pro obsluhu. Výroba médií – zejména abraziv z granátu a uhelné strusky – má svou vlastní environmentální stopu v důsledku těžby a zpracování. Laserové čištění eliminuje abrazivní médium, generuje mnohem menší množství zachyceného odpadního plynu, neprodukuje žádný významný hluk kromě ventilátoru a chladicího zařízení a vyžaduje méně rozsáhlé osobní ochranné prostředky pro samotný čisticí proces. Prakticky ve všech metrikách udržitelnosti se laserové čištění příznivě srovnává s pískováním v aplikacích povrchového čištění, kde jsou obě technologie technicky proveditelné.
vs. chemické čištění
Chemické čištění – moření kyselinami, odmašťování rozpouštědly a alkalické mytí – generuje kapalné odpadní proudy obsahující čisticí prostředek, neutralizační produkty a rozpuštěné kontaminanty. Tyto odpadní proudy vyžadují ve většině jurisdikcí zpracování a likvidaci jako nebezpečný odpad, což je spojeno s náklady, zátěží v oblasti dodržování předpisů a odpovědností. Samotné chemikálie vyžadují regulované skladování, zadržování rozlitých látek, školení zaměstnanců v oblasti chemické hygieny a plánování reakce na mimořádné události. Emise těkavých organických sloučenin (VOC) z odmašťování rozpouštědly jsou regulované látky znečišťující ovzduší, které vyžadují dodržování povolení. Vystavení pracovníků kyselým mlhám, výparům rozpouštědel a alkalickým aerosolům během chemického čištění představuje významné trvalé zdravotní riziko, které je řízeno pomocí ventilace, OOP a programů biologického monitorování. Laserové čištění eliminuje všechny tyto chemické vstupy a související regulační povinnosti a nahrazuje je menším a lépe zvládnutelným souborem požadavků na odsávání výparů a likvidaci filtrů.
vs. tryskání vodou pod vysokým tlakem
Vysokotlaké čištění vodou spotřebovává velké objemy vody a vytváří kontaminovanou odpadní vodu obsahující odstraněný materiál v suspenzi. V mnoha čisticích aplikacích – zejména při odstraňování povlaků obsahujících těžké kovy nebo zbytků z průmyslových procesů – je tato odpadní voda regulovaným vypouštěním, které vyžaduje čištění před vypuštěním do kanalizace nebo vodního útvaru, nebo před přepravou mimo místo k čištění. Samotná spotřeba vody je v oblastech s nedostatkem vody environmentálně významná. Vysokotlaké vodní systémy také představují značné riziko mechanického zranění způsobeného vysokotlakým proudem a souvisejícím zařízením. Laserové čištění téměř zcela eliminuje spotřebu vody, negeneruje žádnou odpadní vodu a odstraňuje nebezpečí mechanického zranění spojená s vysokotlakým hydraulickým zařízením – a zároveň dosahuje ekvivalentní nebo lepší čistoty povrchu u většiny aplikací.
Laserové čištění vykazuje konzistentně příznivější profil udržitelnosti ve srovnání s pískováním, chemickým čištěním a vysokotlakým vodním tryskáním, a to z hlediska environmentálních aspektů produkce odpadu, používání chemikálií, spotřeby vody a zátěže spojené s dodržováním předpisů. Jeho profil zdravotních rizik – dominovaný expozicí výparům a riziky laserového záření – je snadněji a nákladově efektivnější než rizika expozice chemikáliím, vdechování prachu a fyzických zranění u konvenčních metod. Tato komparativní výhoda je primárním základem pro rostoucí přijetí laserového čištění jakožto udržitelného řešení povrchové úpravy v progresivních průmyslových provozech.
Závěr
Tento článek poskytl komplexní a vyvážený přehled environmentálního profilu laserového čištění, zdravotních rizik, regulačního rámce a pozice udržitelnosti ve srovnání s konvenčními metodami čištění povrchů.
Upřímné zhodnocení je toto: laserové čištění je skutečně jednou z nejekologičtějších technologií čištění povrchů dostupných pro průmyslové aplikace. Eliminace chemických čisticích prostředků, abrazivních tryskacích médií a velké spotřeby vody odstraňuje tři nejvýznamnější kategorie environmentální zátěže spojené s konvenčním čištěním povrchů. Jeho bezkontaktní provoz negeneruje žádnou sekundární kontaminaci obrobků a jeho uhlíková stopa po celou dobu životního cyklu se příznivě srovnává s alternativami s vysokou užitkovostí médií a chemikálií, pokud jsou zahrnuty emise z celého dodavatelského řetězce. Tyto výhody jsou skutečné, podstatné a stále více je regulační orgány v oblasti životního prostředí a programy firemní udržitelnosti uznávají jako smysluplné rozlišovací znaky.
Zároveň laserové čištění není bez skutečných environmentálních a zdravotních problémů, které vyžadují zodpovědné řízení. Spotřeba elektrické energie vysoce výkonných laserových generátorů je skutečným přispěvatelem k uhlíkové stopě, což odměňuje specifikaci a provoz systému zaměřené na účinnost. Oblak výparů a částic generovaný během ablace – zejména při čištění barev obsahujících olovo, pozinkovaných povrchů nebo organických povlaků obsahujících isokyanáty – může představovat vážná zdravotní rizika, pokud jsou systémy odsávání výparů nedostatečné nebo nesprávně specifikované pro daný profil kontaminantů. Laserové záření třídy 4 z vláknových laserových generátorů je neviditelné, bezprostřední a potenciálně nevratné nebezpečí, které vyžaduje řádné technické kontroly a školení obsluhy, nikoli pasivní spoléhání se pouze na varování zařízení. Filtrace odpadu ze systémů odsávání výparů vyžaduje správnou charakterizaci a likvidaci, zejména v aplikacích zahrnujících regulované toxické kovy.
Tyto obavy neohrožují environmentální přínosy laserového čištění – definují rámec odpovědného řízení, v němž jsou tyto přínosy udržovány. Zařízení, která provádějí laserové čištění s řádně specifikovaným odsáváním výparů, správnými osobními ochrannými prostředky, udržovanými kryty strojů, dodržováním energetické účinnosti a řádnou likvidací odpadu, trvale dosahují jak environmentálních, tak i zdravotních výsledků, které skutečné výhody této technologie umožňují.
Pořiďte si řešení pro laserové čištění
Vybudování laserového čisticího provozu, který přináší skutečné výsledky v oblasti ochrany životního prostředí a zdraví – nejen na papíře, ale i v každodenní výrobě – začíná správným vybavením a správným partnerstvím s dodavateli.
AccTek Laser je profesionální výrobce laserových čisticích strojů s více než desetiletou zkušeností s obsluhou průmyslových zákazníků v široké škále odvětví a aplikací. Jeho sortiment laserových čisticích produktů zahrnuje ruční a přenosné... kontinuální laserové čisticí stroje od 1 500 W do 6 000 W, vhodné pro flexibilní provoz v terénu a průmyslové čištění velkých ploch, a také pulzní laserové čisticí stroje od 500 W do 2 000 W pro přesné čištění citlivých substrátů a jemných povlaků – to vše poháněno vysoce kvalitními vláknovými laserovými generátory od celosvětově ověřených značek, vybavenými integrovanými bezpečnostními systémy včetně ochrany proti zpětnému odrazu a tepelného managementu navrženého pro dlouhodobou spolehlivost a certifikovaného podle norem CE a FDA, které potvrzují shodu s mezinárodními požadavky na bezpečnost a kvalitu. Všechny systémy jsou k dispozici s možnostmi integrace odsávání výparů na míru, nastavitelnými parametry skenování pro optimalizaci energie specifickou pro danou aplikaci a konfiguracemi bezpečnostních krytů přizpůsobenými výrobnímu prostředí. Rámec služeb po celou dobu životnosti zahrnuje předprodejní konzultace k aplikaci – včetně posouzení profilu výparů a požadavků na odsávání pro konkrétní čisticí aplikaci – profesionální instalaci a uvedení do provozu, komplexní školení obsluhy zahrnující jak procesní parametry, tak protokoly o bezpečnosti laseru, konkurenceschopné dodávky náhradních dílů a pohotovou poprodejní technickou podporu. Pro každou firmu, která hodnotí laserové čištění jako udržitelnou alternativu ke konvenčním metodám povrchové úpravy, je prvním krokem přímý rozhovor s aplikačním technikem, který může posoudit specifické požadavky na čištění, potvrdit vhodnou specifikaci odsávání výparů a doporučit konfiguraci stroje, která poskytuje nejlepší kombinaci čisticího výkonu, energetické účinnosti a bezpečnosti pracoviště pro zamýšlenou aplikaci.
Kontaktní informace
- [email protected]
- [email protected]
- +86-19963414011
- č. 3 zóna A, průmyslová zóna Lunzhen, město Yucheng, provincie Shandong.
Získejte laserová řešení