

Geschwindigkeit und Produktivität von Laserschweißmaschinen
In der modernen Fertigung sind Geschwindigkeit und Produktivität nicht nur operative Kennzahlen, sondern wettbewerbsentscheidend. Der Druck, mehr Teile pro Schicht zu produzieren, Zykluszeiten zu verkürzen und Lohnkosten zu senken, hat Fertigungsingenieure dazu veranlasst, jeden Prozessschritt genauestens zu prüfen – und das Schweißen bildet da keine Ausnahme. Für viele Anwendungen im Bereich der Metallverbindung hat sich das Laserschweißen als die Technologie etabliert, die den seit Langem bestehenden Konflikt zwischen Fügegeschwindigkeit und Schweißnahtqualität löst und beides auf einem Niveau erreicht, das mit Lichtbogenschweißverfahren nur schwer zu erzielen ist.
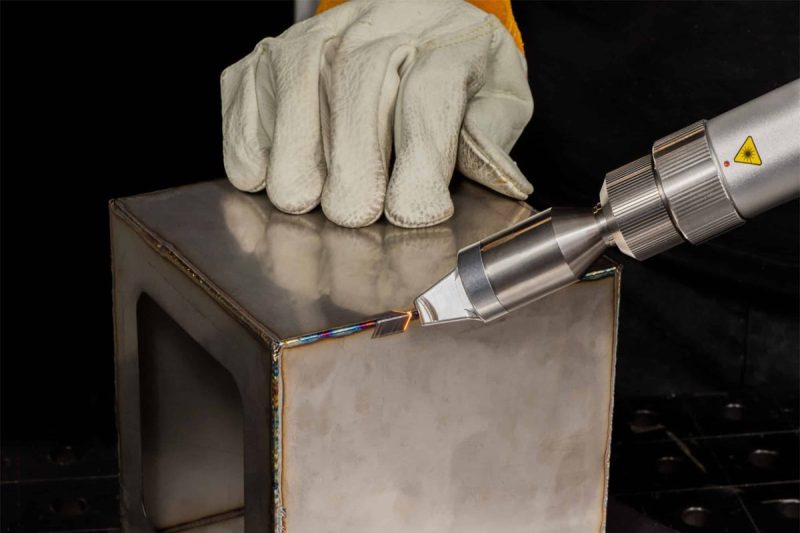
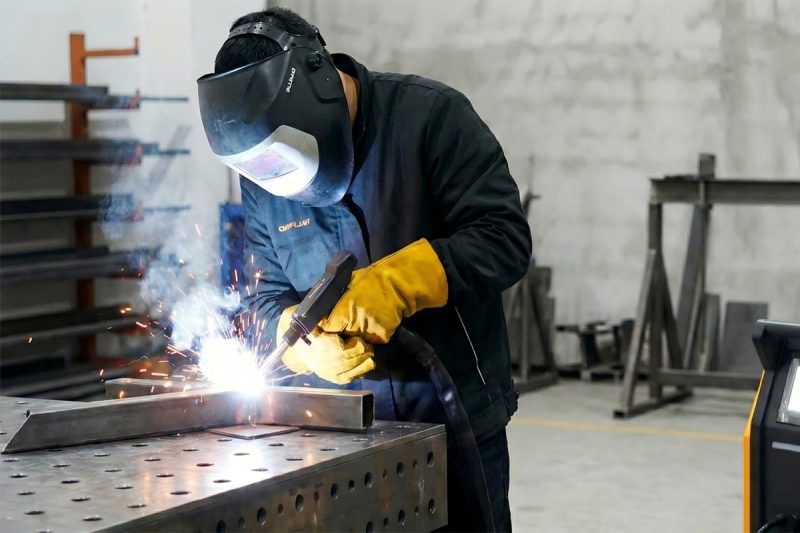
A Laserschweißmaschine Das Verfahren nutzt die fokussierte Leistung eines Lasergenerators, um Metall an der Fügefläche zu schmelzen und zu verschmelzen. Die Energie wird mit außergewöhnlicher Präzision auf einen extrem kleinen Bereich konzentriert, wodurch Leistungsdichten von über einer Million Watt pro Quadratzentimeter erreicht werden. Bei diesen Intensitäten schmilzt das Metall nicht einfach an der Oberfläche, sondern verdampft lokal und bildet das charakteristische tiefe Schweißloch. Dadurch kann der Laserstrahl das Metall in einem einzigen Durchgang weit unter der Oberfläche verschmelzen. Das Ergebnis ist eine schmale, tiefe Schweißnaht, die mit Geschwindigkeiten hergestellt wird, die oft fünf- bis zehnmal höher sind als beim herkömmlichen WIG-Schweißen und zwei- bis dreimal höher als beim MIG-Schweißen bei vergleichbaren Materialstärken.
Die Schweißgeschwindigkeit ist jedoch ein komplexeres Konzept als die einfache Angabe von Metern pro Minute vermuten lässt. Ein Schweißprozess, der zwar Verbindungen mit hoher Geschwindigkeit erzeugt, aber lange Spannzeiten erfordert, häufig Nacharbeiten aufgrund von Fehlern verursacht oder aufgrund von Wartungsunterbrechungen nur einen Bruchteil jeder Schicht produktiv läuft, ist nicht wirklich produktiv. Wahre Schweißproduktivität umfasst den gesamten Produktionszyklus: die Lichtbogenzeit im Verhältnis zur Gesamtzeit, die Abnahmequote der ersten Schweißnaht, die Integration des Schweißprozesses in die vorgelagerte Teilevorbereitung und die nachgelagerte Qualitätskontrolle sowie die Anlagenauslastung über alle Schichten und Produktionsläufe hinweg.
Dieser Artikel behandelt alle Dimensionen der Produktivität beim Laserschweißen. Er untersucht die tatsächliche Schweißgeschwindigkeit bei verschiedenen Materialien und Materialstärken, die Faktoren, die bestimmen, ob eine Laserschweißanlage ihr theoretisches Geschwindigkeitspotenzial in der Praxis ausschöpft, spezifische Optimierungsstrategien zur Steigerung der Produktivität, häufige Engpässe, die Anlagen daran hindern, das volle Produktivitätspotenzial ihrer Ausrüstung zu realisieren, sowie den Messrahmen, der Produktivitätssteigerungen zu einer datengestützten Disziplin und nicht zu einem Ratespiel macht.
Inhaltsverzeichnis
Wie schnell ist Laserschweißen? Leistungsvergleich verstehen
Bevor man die Faktoren untersucht, die die Produktivität beim Laserschweißen beeinflussen, ist es sinnvoll, konkrete Geschwindigkeitsrichtwerte festzulegen und diese mit konkurrierenden Schweißtechnologien zu vergleichen. Dies verhindert sowohl eine Überschätzung – bei der Herstellerangaben als garantierte Produktionsergebnisse angesehen werden – als auch eine Unterschätzung der tatsächlichen Leistungsfähigkeit der Technologie unter optimalen Produktionsbedingungen.
Typische Schweißgeschwindigkeiten nach Material und Dicke
Die Laserschweißgeschwindigkeit variiert erheblich mit der Materialart, der Materialdicke und der Leistung des verwendeten Lasergenerators. Bei einem dünnen Edelstahl Bei 1 mm dickem Blech, einer gängigen Materialstärke für Lebensmittelverarbeitungsanlagen, Gehäuse für medizinische Geräte und Gehäuse für Unterhaltungselektronik, erreicht ein 3.000-W-Faserlasergenerator typischerweise kontinuierliche Schweißgeschwindigkeiten von 8 bis 15 Metern pro Minute. Bei 3 mm dickem Edelstahl – typisch für Konstruktions- und Industriegehäuse – erzielt derselbe 3.000-W-Lasergenerator Geschwindigkeiten von 3 bis 6 Metern pro Minute. Bei 6 mm dickem Baustahl – einer gängigen Materialstärke für Automobilbauteile und die industrielle Fertigung – sind bei einer Ausgangsleistung von 6.000 W Geschwindigkeiten von 1 bis 3 Metern pro Minute üblich.
Aluminium weist aufgrund seiner hohen Wärmeleitfähigkeit und seines hohen Reflexionsvermögens bei der Wellenlänge des Faserlasers unterschiedliche Eigenschaften auf. Auf 2 mm Aluminium Bei der Dicke von Karosserieblechen erreicht ein optimal eingestellter 4.000-W-Faserlasergenerator Schweißgeschwindigkeiten von 5 bis 10 Metern pro Minute. Titan, das eine geringere Wärmeleitfähigkeit als Stahl aufweist, lässt sich bei gleicher Dicke und Leistung schneller schweißen: 2 mm Titan können mit einem 3.000-W-Lasergenerator mit 6 bis 12 Metern pro Minute geschweißt werden. Diese Werte geben die tatsächliche Schweißgeschwindigkeit an – also die Geschwindigkeit, mit der die Schweißverbindung während der aktiven Laseremission fertiggestellt wird – und beinhalten nicht die Zeiten für Spannvorrichtungen, Positionierung und Handhabung, die die Gesamtzykluszeit bestimmen.
Vergleich des Laserschweißens mit dem WIG-, MIG- und Plasmaschweißen
Der Geschwindigkeitsvorteil des Laserschweißens gegenüber Lichtbogenverfahren zeigt sich besonders bei dünnen bis mittleren Materialstärken. Die konzentrierte Laserenergie ermöglicht hier einen tiefen Einbrand in einem einzigen Durchgang, ohne dass Vorwärmen, Zwischenkühlung und mehrere Durchgänge erforderlich sind, wie sie beim Lichtbogenschweißen dicker Bleche notwendig sind. Beim WIG-Schweißen von 2 mm dickem Edelstahl erreicht ein erfahrener Schweißer typischerweise Geschwindigkeiten von 0,3 bis 0,8 Metern pro Minute – nur ein Bruchteil der 8 bis 15 Meter pro Minute, die mit Laserschweißen erzielt werden können. MIG-Schweißen ist schneller als WIG und bei dickeren Materialien vergleichbarer mit dem Laserschweißen, erreicht aber auch hier typischerweise nur 1 bis 3 Meter pro Minute bei 3 mm Materialstärke. Kohlenstoffstahl, Im Vergleich zu den 3 bis 6 Metern pro Minute beim Laserschweißen schließt das Plasmaschweißen in bestimmten Dickenbereichen die Lücke zwischen WIG- und Laserschweißen, erreicht aber nicht die hohe Fähigkeit des Lasers, sehr hohe Tiefen-Breiten-Verhältnisse zu erzielen, die Verzug reduzieren und enge Verbindungen ermöglichen.
Neben der reinen Schweißgeschwindigkeit reduziert die schmale Wärmeeinflusszone beim Laserschweißen den Verzug nach dem Schweißen im Vergleich zu Lichtbogenverfahren drastisch. Dadurch entfallen in vielen Anwendungen Richt- und Nachbearbeitungsvorgänge, die nach der Schweißstation erhebliche Produktionszeit in Anspruch nehmen, oder sie werden deutlich reduziert. Diese indirekte Zeitersparnis – die in Geschwindigkeitsvergleichen oft nicht quantifiziert wird – kann für die Bestimmung der gesamten Produktionszykluszeit genauso bedeutend sein wie der direkte Geschwindigkeitsvorteil beim Schweißen selbst.
Warum Geschwindigkeit allein nicht Produktivität definiert
Eine Laserschweißmaschine, die 10 Meter pro Minute schweißen kann, bringt keinen Produktivitätsvorteil, wenn sie 80 Prozent der verfügbaren Schichtzeit im Leerlauf verbringt – etwa durch Warten auf Teile, Rüstvorgänge, Wartung oder Nachbearbeitung. Die Schweißproduktivität im industriellen Sinne ergibt sich aus der erreichbaren Schweißgeschwindigkeit und dem Anteil der Zeit, in der die Maschine aktiv gute Schweißnähte erzeugt. Dieser Anteil – im Schweißkontext oft als Lichtbogen- oder Laserzeit bezeichnet – ist typischerweise deutlich geringer als man erwarten würde. An manuell bestückten Laserschweißstationen ohne Automatisierung sind Laserzeitanteile von 30 bis 50 Prozent der gesamten Schichtzeit üblich. Das bedeutet, dass die Hälfte bis zwei Drittel der potenziellen Schweißleistung durch unproduktive Zeiten verloren gehen. Automatisierte Zellen mit robotergestützter Teilehandhabung und intelligenten Vorrichtungen können die Laserzeit auf über 80 Prozent steigern und so den Geschwindigkeitsvorteil des Lasergenerators über einen wesentlich größeren Teil jeder Produktionsstunde nutzen.
Laserschweißen erreicht bei gängigen Materialarten und -dicken Schweißgeschwindigkeiten von 1 bis 15 Metern pro Minute und übertrifft damit das WIG-Schweißen um das Fünf- bis Zehnfache und das MIG-Schweißen unter vergleichbaren Bedingungen um das Zwei- bis Dreifache. Diese Geschwindigkeiten stellen jedoch die Obergrenze der Produktivität dar – die tatsächliche Produktionsleistung hängt davon ab, wie viel Prozent jeder Schicht für das aktive Schweißen und wie viel für Rüst-, Handhabungs- und Wartungsarbeiten aufgewendet wird. Um die wahre Produktivität zu maximieren, müssen sowohl die Schweißgeschwindigkeit als auch der Anteil der verfügbaren Zeit, in der diese Geschwindigkeit produktiv genutzt wird, optimiert werden.
Faktoren, die die Geschwindigkeit und Produktivität beim Laserschweißen beeinflussen
Die Schweißgeschwindigkeit einer Laserschweißanlage im Produktionsbetrieb ist das Ergebnis vieler interagierender Variablen. Einige davon werden bei der Spezifikation der Anlage festgelegt – Lasergeneratorleistung, Strahlqualität und Leistung des Bewegungssystems. Andere hängen von der Gestaltung des Produktionsprozesses ab – Nahtgeometrie, Vorrichtungen und Automatisierungsgrad. Wieder andere werden durch die Qualität des täglichen Betriebs beeinflusst – Parametereinstellungen, Wartungspraktiken und die Kompetenz des Bedieners. Das Verständnis des Einflusses jedes einzelnen Faktors ermöglicht gezielte Investitionen in die Verbesserungen, die den größten Produktivitätszuwachs erzielen.
Leistung und Strahlqualität des Lasergenerators
Die Ausgangsleistung des Lasergenerators bestimmt maßgeblich die Schweißgeschwindigkeit bei gegebenem Material und gegebener Materialstärke. Die Physik der Keyhole-Bildung erfordert eine Mindestleistungsdichte im Brennpunkt, die von den thermischen Eigenschaften des Materials abhängt. Sobald dieser Schwellenwert überschritten ist, ermöglicht eine höhere Leistung eine höhere Schweißgeschwindigkeit bei gleichzeitig vollständigem Durchschweißen. In der Praxis führt eine Verdopplung der Lasergeneratorleistung von 3.000 W auf 6.000 W typischerweise zu einer Steigerung der Schweißgeschwindigkeit um 60 bis 80 Prozent bei gegebenem Material und gegebener Materialstärke – ein deutlicher Zuwachs, wenn auch keine Verdopplung, da der Zusammenhang zwischen Leistung und Geschwindigkeit aufgrund der thermischen Dynamik des Schmelzbades nicht perfekt linear ist.
Die Strahlqualität – charakterisiert durch das Strahlparameterprodukt (BPP) oder den M²-Faktor – bestimmt, wie stark der Strahl bei einer gegebenen optischen Konfiguration fokussiert werden kann. Ein Lasergenerator mit hoher Leuchtdichte und exzellenter Strahlqualität kann auf einen kleineren Fleck fokussiert werden als eine Quelle mit geringerer Leuchtdichte gleicher Leistung. Dadurch wird eine höhere Leistungsdichte und somit eine höhere Schweißgeschwindigkeit erreicht. Moderne Singlemode-Faserlasergeneratoren erzeugen Strahlen von nahezu theoretischer Qualität, die auf Fleckdurchmesser unter 0,1 mm fokussiert werden können. Dies ermöglicht die Bildung eines Schweißkanals bei relativ geringen mittleren Leistungen. Dieser Vorteil der Strahlqualität ist besonders wichtig beim Schweißen dünner Materialien, wo schmale Schnittfugen und minimale Wärmeeinflusszonen ebenso wichtig sind wie die Geschwindigkeit.
Materialart und -stärke
Verschiedene Metalle reagieren beim Laserschweißen mit sehr unterschiedlichen Schweißgeschwindigkeiten, die von ihrer optischen Absorptionsfähigkeit, Wärmeleitfähigkeit, Schmelztemperatur und Oberflächenbeschaffenheit abhängen. Kohlenstoffarmer Stahl weist eine relativ hohe Absorptionsfähigkeit bei der Wellenlänge des Faserlasers und eine moderate Wärmeleitfähigkeit auf, wodurch er zu den am effizientesten lasergeschweißten Werkstoffen zählt – hohe Schweißgeschwindigkeiten sind bereits mit moderaten Lasergeneratorleistungen erreichbar. Edelstahl verhält sich beim Schweißen ähnlich wie Kohlenstoffstahl. Die hohe Wärmeleitfähigkeit von Aluminium führt zu einer schnellen Wärmeableitung aus der Schweißzone, was eine höhere Leistungsdichte erfordert, um die Bildung des Schweißkanals aufrechtzuerhalten und die im Vergleich zu Kohlenstoffstahl bei vergleichbarer Dicke erreichbare Schweißgeschwindigkeit begrenzt. Kupfer ist der anspruchsvollste gängige Konstruktionswerkstoff für das Faserlaserschweißen: Seine nahezu perfekte Reflexion bei 1064 nm bei Raumtemperatur bedeutet, dass die Bildung des Schweißkanals eine extrem hohe Spitzenleistungsdichte erfordert. Ist der Schweißkanal einmal etabliert, benötigt die hohe Wärmeleitfähigkeit eine dauerhaft hohe Leistung, um den Einbrand aufrechtzuerhalten.
Die Materialdicke bestimmt direkt die minimale Laserleistung, die für das Vollschweißen in einem Arbeitsgang erforderlich ist. Unterhalb der minimalen Leistungs-Dicken-Kombination, die die Bildung eines Schweißkanals ermöglicht, muss entweder in mehreren Durchgängen geschweißt werden – was die Schweißgeschwindigkeit verringert – oder das Wärmeleitungsschweißen mit seinem naturgemäß geringeren Verhältnis von Schweißtiefe zu Schweißbreite und dem höheren Wärmeeintrag in Kauf genommen werden. Die Festlegung der Laserleistung, die auf das dickste Material im Produktionsbereich mit einer angemessenen Toleranz für Prozessschwankungen abgestimmt ist, ist daher eine grundlegende Produktivitätsentscheidung, die die maximale Schweißgeschwindigkeit der Anlage bestimmt.
Verbindungsdesign und Passgenauigkeit
Die Geometrie der Schweißnaht und die Präzision der Positionierung der Bauteile zueinander beim Schweißen haben einen entscheidenden Einfluss auf die erreichbare Schweißgeschwindigkeit. Der schmale, fokussierte Laserstrahl reagiert sehr empfindlich auf den Nahtspalt. Beim autogenen Schweißen (ohne Zusatzdraht) kann ein Spalt von mehr als etwa 10 % der Blechdicke dazu führen, dass der Strahl die Naht durchdringt, ohne sie zu verschmelzen. Dies erfordert entweder geringere Schweißgeschwindigkeiten, um das Schmelzbad zu verbreitern und den Spalt zu überbrücken, oder die Zugabe von Zusatzdraht, was den Prozess komplexer macht und die Geschwindigkeit weiter reduziert. Enge Stumpfstoßverbindungen mit bearbeiteten oder lasergeschnittenen Fügeflächen und einer starren Vorrichtung, die die Spaltkontrolle während des gesamten Schweißprozesses gewährleistet, ermöglichen die höchsten und gleichmäßigsten Schweißgeschwindigkeiten. Überlappverbindungen sind toleranter gegenüber Oberflächenabweichungen, jedoch reagiert die Schmelzbadtiefe empfindlich auf die Überlappungsbreite, die in der Vorrichtung kontrolliert werden muss.
Konstruktionsentscheidungen, die den Schweißnahtquerschnitt minimieren – schmale Stumpfstöße statt breiter Kehlnähte – reduzieren direkt das pro Längeneinheit aufzuschmelzende Metallvolumen und ermöglichen höhere Schweißgeschwindigkeiten bei gegebener Lasergeneratorleistung. Konstrukteure, die die Nahtgeometrie für das Laserschweißen optimieren – anstatt ursprünglich für das Lichtbogenschweißen konzipierte Konstruktionen anzupassen – erzielen durchweg höhere Produktionsschweißgeschwindigkeiten als diejenigen, die das Laserschweißen einfach in eine für ein anderes Verfahren optimierte Nahtkonstruktion integrieren. Zu den spezifischen Konstruktionsentscheidungen, die die Produktivität beim Laserschweißen steigern, gehören die Vermeidung unnötigen Schweißnahtvolumens durch Verwendung des minimalen Nahtquerschnitts, der die strukturellen Anforderungen erfüllt, die Integration von selbstpositionierenden Elementen in die Fügeteile, wodurch die Komplexität der Vorrichtungen und die Teileladezeit reduziert werden, sowie die Spezifizierung von Oberflächenbeschaffenheiten an den Fügeflächen, die Oxid- und Kontaminationsschichten minimieren, welche die Energieübertragung beeinträchtigen und vor dem Schweißen gereinigt werden müssen.
Schweißmodus: Dauerstrich vs. Impulsschweißen
Kontinuierliche Lasergeneratoren (CW-Lasergeneratoren) liefern während des Schweißvorgangs eine konstante Ausgangsleistung und erzeugen so die optimalen Bedingungen für Schweißnaht und Schmelzbad, die höchste Schweißgeschwindigkeiten ermöglichen. CW-Schweißen ist der Standardmodus für Anwendungen mit hoher Produktivität bei Kohlenstoffstahl, Edelstahl und Aluminium, bei denen maximale Geschwindigkeit und tiefer Einbrand im Vordergrund stehen. Gepulste Lasergeneratoren liefern Energie in diskreten Impulsen – hohe Spitzenleistung für kurze Zeit, gefolgt von einer Phase geringer oder keiner Emission. Dieser Modus reduziert den durchschnittlichen Wärmeeintrag, ermöglicht eine präzisere Steuerung der Schmelzbadabmessungen und eignet sich besonders für dünne Werkstoffe, wärmeempfindliche Bauteile und Anwendungen, bei denen das Schmelzbad sorgfältig kontrolliert werden muss, um spezifische metallurgische Ergebnisse zu erzielen. Der Nachteil ist typischerweise eine geringere durchschnittliche Schweißgeschwindigkeit im Vergleich zu CW bei gleicher durchschnittlicher Leistung, da die Pausen zwischen den Impulsen keine produktive Schweißzeit darstellen. Die Wahl des geeigneten Modus – CW für geschwindigkeitsbetonte Anwendungen, gepulst für qualitätsbetonte – ist ein grundlegender Faktor für die Produktivität.
Brennpunktposition und Strahlfleckgröße
Die Position des Laserfokuspunktes relativ zur Materialoberfläche – der Defokusabstand – steuert die Leistungsdichte in der Schweißzone und damit den Einbrandmodus und die Einbrandtiefe. Bei oder nahe Null-Defokus ist die Leistungsdichte maximal, was die Bildung eines Dampfkanals und einen tiefen Einbrand bei höchsten Schweißgeschwindigkeiten ermöglicht. Mit zunehmendem Defokus – also der Verschiebung des Fokuspunktes über oder unter die Oberfläche – sinkt die Leistungsdichte, und der Schweißvorgang geht vom Dampfkanal- in den Leitungsschweißmodus über. Dies reduziert die Einbrandtiefe und erfordert niedrigere Schweißgeschwindigkeiten, um die Verschmelzung an der Wurzel aufrechtzuerhalten. Die Beibehaltung der korrekten Fokusposition entlang des gesamten Schweißwegs – unter Berücksichtigung von Oberflächenhöhenunterschieden im Werkstück oder der Wärmeausdehnung der Vorrichtung – ist daher für eine gleichbleibende Hochgeschwindigkeitsproduktion unerlässlich. Kapazitive oder optische Höhenmesssysteme, die aktiv einen konstanten Abstand zwischen Schweißkopf und Werkstückoberfläche gewährleisten, gehören zur Standardausrüstung in hochproduktiven Laserschweißanlagen.
Unterstützung bei der Gasauswahl und Durchflussrate
Das Hilfsgas – koaxial durch die Schweißdüse oder als Querstromstrahl zugeführt – erfüllt mehrere Funktionen, die sowohl die Schweißgeschwindigkeit als auch die Schweißnahtqualität beeinflussen. Es unterdrückt die Plasmafahne über dem Schweißloch, die andernfalls den einfallenden Laserstrahl teilweise absorbieren und streuen und so die effektive Leistung in der Schweißzone reduzieren würde. Es schützt das Schmelzbad vor atmosphärischem Sauerstoff und Stickstoff, die Oxidation und Porosität in der erstarrten Schweißnaht verursachen würden. In manchen Konfigurationen unterstützt es zudem das Abführen von Metalldampf und -spritzern aus der Schweißzone. Beim Schweißen von Kohlenstoffstahl mit einem Faserlasergenerator ist Stickstoff das gebräuchlichste Schutzgas, da es eine gute Plasmaunterdrückung zu einem vernünftigen Preis bietet. Helium bietet eine bessere Plasmaunterdrückung, ist aber teurer; Argon bietet eine gute Abschirmung, jedoch eine schlechtere Plasmaunterdrückung für Faserlaseranwendungen. Die Gasdurchflussrate muss optimiert werden – zu niedrig bietet unzureichenden Schutz; zu hoch erzeugt Turbulenzen, die das Schmelzbad destabilisieren und atmosphärische Luft einbringen. Die Wahl des richtigen Gastyps und der passenden Durchflussrate für jede Anwendung kann die erreichbare Schweißgeschwindigkeit messbar beeinflussen, indem der Anteil der Lasergeneratorleistung maximiert wird, der die Schweißzone erreicht, anstatt von der Plasmawolke absorbiert zu werden. Bei Anwendungen, bei denen maximale Schweißgeschwindigkeit im Vordergrund steht, sorgt ein quer zur Schweißnahtöffnung gerichteter Heliumstrahl – zusätzlich zu einem koaxialen Schutzgas – für eine effektive Plasmaunterdrückung. Dadurch kann die effektive Schweißgeschwindigkeit im Vergleich zu reinem Argon um 10 bis 25 Prozent gesteigert werden, da sichergestellt wird, dass die maximal verfügbare Lasergeneratorleistung die Schweißnaht erreicht und nicht in der darüber liegenden Plasmawolke verloren geht.
Maschinenbewegungssystem und Beschleunigung
Das Bewegungssystem, das den Laserschweißkopf entlang der Schweißnaht bewegt – sei es ein kartesisches Portal, ein sechsachsiger Knickarmroboter oder ein galvanometergesteuerter Scanner – bestimmt nicht nur die maximale Verfahrgeschwindigkeit, sondern auch die Beschleunigungs- und Verzögerungsraten an Bahnmerkmalen wie Ecken, Kurven sowie Start- und Stopppunkten. Ein Bewegungssystem mit hoher Maximalgeschwindigkeit, aber geringer Beschleunigung benötigt lange Zeit, um seine Maximalgeschwindigkeit zu erreichen und abzubremsen, wodurch ein großer Teil der Schweißnaht mit submaximaler Geschwindigkeit zurückgelegt wird. Bei typischen Schweißnahtbahnen mit vielen kurzen Geraden, Ecken und Formänderungen ist die effektive durchschnittliche Schweißgeschwindigkeit oft deutlich geringer als die Nenngeschwindigkeit des Bewegungssystems. Dynamisch leistungsstarke Bewegungssysteme – Roboter mit trägheitsarmen Armen, Portale mit für schnelle Beschleunigung optimierten Servosystemen – maximieren den Anteil der Bahnlänge, der mit oder nahe der maximalen Schweißgeschwindigkeit zurückgelegt wird, was direkt zu einem höheren Teiledurchsatz pro Zeiteinheit führt.
Automatisierung und Roboterintegration
Der Automatisierungsgrad in der Laserschweißzelle – von der rein manuellen Bedienung über die halbautomatische Vorrichtungstechnik bis hin zum vollautomatischen Be- und Entladen der Werkstücke – zählt unabhängig von der Schweißgeschwindigkeit zu den wichtigsten Faktoren für die Produktionsproduktivität. Manuelle Zellen erfordern für jeden Be- und Entladezyklus die Arbeitszeit eines Bedieners, beschränken den Maschinenbetrieb ohne zusätzliches Personal auf eine Schicht und führen zu menschlichen Abweichungen bei der Werkstückpositionierung, was die Schweißqualität beeinträchtigt. Automatisierte Zellen mit robotergestützten oder portalbasierten Werkstückhandhabungssystemen können hingegen kontinuierlich im Mehrschichtbetrieb arbeiten, gewährleisten eine gleichbleibende Positioniergenauigkeit unabhängig von der Ermüdung des Bedieners und setzen Personal für wertschöpfende Tätigkeiten wie Qualitätskontrolle und Prozessoptimierung anstelle von sich wiederholender Materialhandhabung frei.
Bedienerfähigkeiten und Programmierqualität
In Anlagen, in denen menschliche Bediener eine wichtige Rolle spielen – sei es bei der Programmierung, Einrichtung oder dem Betrieb –, hat deren Qualifikation einen direkten und messbaren Einfluss auf die Produktivität. Ein erfahrener Programmierer für Laserschweißen, der den Zusammenhang zwischen Schweißgeschwindigkeit, Leistung, Fokusposition und Gasfluss versteht, kann optimierte Prozessparameter für eine neue Schweißnaht in einem Bruchteil der Zeit entwickeln, die ein weniger erfahrener Techniker benötigt. Die resultierenden Parameter ermöglichen in der Regel höhere Schweißgeschwindigkeiten mit weniger Versuchen. Die Programmierqualität – die Genauigkeit und Effizienz des CNC- oder Roboterprogramms, das den Schweißpfad ausführt – bestimmt, wie genau die tatsächliche Bewegung des Schweißkopfes dem geplanten Schweißpfad entspricht und wie effizient Anfahr-, Rückfahr- und Neupositionierungsbewegungen geplant werden, um die Fahrzeiten zwischen den Schweißverbindungen zu minimieren.
Die Geschwindigkeit und Produktivität beim Laserschweißen werden durch eine Vielzahl von Faktoren bestimmt: Die Leistung des Lasergenerators und die Strahlqualität legen die theoretische Höchstgeschwindigkeit fest; Materialeigenschaften und Nahtgeometrie bestimmen, welcher Anteil dieser Höchstgeschwindigkeit tatsächlich erreicht werden kann; Schweißmodus, Fokusposition und Wahl des Schutzgases bestimmen, wie konstant der Prozess im optimalen Bereich abläuft; die Dynamik des Bewegungssystems bestimmt, wie viel der programmierten Geschwindigkeit in der Praxis tatsächlich erreicht wird; und Automatisierungsgrad und Bedienerqualifikation bestimmen, welcher Anteil jeder Produktionsschicht zu einwandfreien Schweißnähten führt. Produktivitätssteigerungen erfordern die gleichzeitige Berücksichtigung all dieser Dimensionen, anstatt sich auf einzelne Variablen isoliert zu konzentrieren.
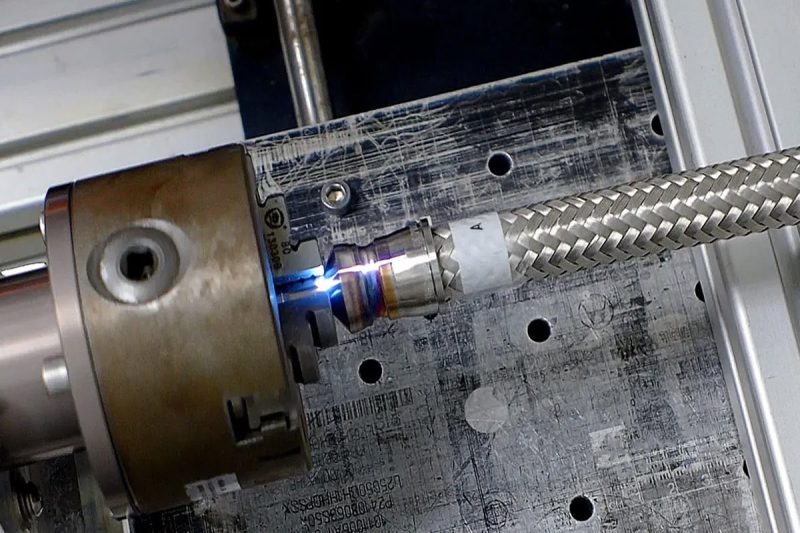
Wie man die Geschwindigkeit und Produktivität beim Laserschweißen verbessert
Mit einem klaren Verständnis der Faktoren, die die Produktivität beim Laserschweißen beeinflussen, wird der Weg zur Verbesserung systematisch statt spekulativ. Dieser Abschnitt übersetzt dieses Verständnis in konkrete, priorisierte Strategien, die Produktionsingenieure und Anlagenleiter umsetzen können, um den Durchsatz zu steigern, die Zykluszeit zu verkürzen und die Rentabilität der Investition in das Laserschweißen zu maximieren.
Optimierung der Lasergeneratorparameter
Bei den meisten Laserschweißanlagen lassen sich durch systematische Parameteroptimierung ohne Investitionen erhebliche Produktivitätssteigerungen erzielen. Leistung, Schweißgeschwindigkeit, Fokusposition, Pulsfrequenz (bei Pulssystemen) und Hilfsgasdurchflussrate interagieren auf komplexe Weise, und die aktuell in der Produktion eingesetzte Parameterkombination entspricht möglicherweise nicht dem wahren Optimum. Die strukturierte Versuchsplanung (Design of Experiments, DoE) – bei der mehrere Parameter gleichzeitig in einer geplanten Matrix variiert werden, anstatt jeweils nur eine Variable anzupassen – ist der effizienteste Ansatz, um die Parameterkombination zu ermitteln, die die höchste Schweißgeschwindigkeit bei gleichzeitig geforderter Schweißqualität ermöglicht. Die DoE-basierte Parameterentwicklung führt typischerweise zu Schweißgeschwindigkeiten, die 15 bis 30 Prozent höher liegen als bei der Einzelvariablen-Methode, da sie die Wechselwirkungen zwischen den Parametern erfasst, die bei Einzelvariablen-Methoden systematisch unberücksichtigt bleiben. Die Dokumentation optimierter Parametersätze für jede Material-Dicke-Verbindungskonfiguration und deren Speicherung als benannte Programme in der Maschinensteuerung ermöglicht eine schnelle und wiederholbare Einrichtung für wiederkehrende Produktionsaufträge ohne erneute Optimierung. Diese Programmbibliothek ist ein wertvolles Betriebsgut, dessen wirtschaftlicher Wert mit jeder neuen Material-Verbindungskombination, die im Laufe der Zeit hinzugefügt wird, steigt.
Aufrüstung auf leistungsstärkere oder hellere Systeme
Wenn die Leistung des aktuellen Lasergenerators die Schweißgeschwindigkeit begrenzt – wenn also die volle Nennleistung für die aktuellen Produktionsgeschwindigkeiten benötigt wird und höhere Geschwindigkeiten mehr Leistung erfordern würden, als das System bereitstellt – ist die Aufrüstung auf einen leistungsstärkeren oder leuchtstärkeren Lasergenerator der direkteste Weg zur Geschwindigkeitssteigerung. Wie bereits erwähnt, erhöht eine Verdopplung der Lasergeneratorleistung die Schweißgeschwindigkeit typischerweise um 60 bis 80 Prozent, was eine sehr signifikante Zykluszeitverkürzung bei leistungsbegrenzten Anwendungen bedeutet. In anderen Fällen kann die Aufrüstung auf einen leuchtstärkeren Lasergenerator mit derselben Nennleistung – durch den Einsatz von Singlemode- oder Near-Singlemode-Fasertechnologie – die effektive Leistungsdichte im Fokuspunkt so weit erhöhen, dass höhere Schweißgeschwindigkeiten ohne Erhöhung der Gesamtausgangsleistung möglich sind.
Verbesserung der Verbindungsvorbereitung und der Vorrichtungsgestaltung
Investitionen in die Qualität der Nahtvorbereitung und die Konstruktion von Vorrichtungen führen oft zu Produktivitätssteigerungen, die die Ergebnisse der Optimierung von Lasergeneratorparametern übertreffen. Bearbeitete oder lasergeschnittene Passflächen, die die für das autogene Schweißen bei hohen Geschwindigkeiten erforderlichen engen Passtoleranzen – typischerweise ein Spalt von weniger als 0,1 mm bei Blechanwendungen – gewährleisten, ermöglichen höchste und gleichbleibende Schweißgeschwindigkeiten. Eine überarbeitete Vorrichtung, die die Werkstückladegeschwindigkeit verbessert, eine höhere Positioniergenauigkeit sicherstellt und eine aktive Klemmung zur Kompensation von thermischen Verformungen während des Schweißens integriert, kann gleichzeitig die Schweißgeschwindigkeit erhöhen, die Schweißfehlerrate senken und die Werkstückladezeit verkürzen. Bei der Serienfertigung amortisiert sich die Investition in eine gut konstruierte, anwendungsspezifische Vorrichtung durch die gesteigerte Produktivität in jedem Produktionslauf.
Implementierung der Echtzeit-Prozessüberwachung
Echtzeit-Prozessüberwachungssysteme, die Prozessstörungen wie Überschreitungen des Fugenspalts, Fokusverschiebungen oder Instabilitäten im Schweißkanal erkennen und sofortige Korrekturmaßnahmen oder die Ausschussquote auslösen, verhindern Produktivitätsverluste, die durch die Entdeckung fehlerhafter Schweißnähte bei der Qualitätskontrolle entstehen. Eine an der Schweißstation als fehlerhaft erkannte Schweißnaht kann innerhalb von Sekunden aussortiert und nachgeschweißt werden; dieselbe fehlerhafte Schweißnaht, die bei der Endkontrolle entdeckt wird, kann stundenlange Nacharbeit erfordern oder zum Ausschuss der gesamten Baugruppe führen. Inline-Überwachungssysteme – die Fotodiodenarrays, kamerabasierte Schmelzbadbildgebung oder optische Kohärenztomographie zur Echtzeit-Einbrandmessung nutzen – verlagern die Qualitätssicherung von einer nachgelagerten Erkennungsaktivität zu einer vorgelagerten Präventionsaktivität und reduzieren so die Nacharbeitsquoten und die damit verbundenen Produktivitätseinbußen.
Integration von Automatisierungs- und Robotersystemen
Die Einführung von robotergestützter Teilehandhabung, automatisiertem Vorrichtungswechsel oder förderbandbasierter Teilezuführung in einer zuvor manuell betriebenen Laserschweißzelle kann den Produktivitätsanteil jeder Schicht drastisch steigern, ohne die Schweißparameter zu verändern. Eine Zelle, die im manuellen Betrieb – bei dem ein Bediener jedes Teil be- und entlädt – eine Laser-Einschaltzeit von 40 Prozent erreicht, kann nach der Automatisierung realistischerweise 75 bis 85 Prozent Laser-Einschaltzeit anstreben. Dies bedeutet mehr als eine Verdopplung des effektiven Durchsatzes bei gleichem Lasergenerator und gleicher Schweißgeschwindigkeit. Kollaborative Roboter haben die Automatisierung auch für Produktionsumgebungen mit mittlerem Volumen und gemischten Produkten zugänglich gemacht, für die sich die Investitionskosten herkömmlicher Industrieroboterzellen zuvor nicht lohnen konnten. Sie ermöglichen eine flexible, schnell reprogrammierbare Teilehandhabung ohne die für herkömmliche Roboter notwendige Sicherheitsgehäuseinfrastruktur.
Anwendung des Hybrid-Laserschweißens
Das Hybrid-Laser-Lichtbogenschweißen – die Kombination eines Laserstrahls mit einem MIG- oder WIG-Lichtbogen in einem einzigen, gemeinsamen Prozess – erweitert den Produktivitätsvorteil des Laserschweißens auf dickere Werkstoffe und größere Fugenspalten, als dies mit autogenem Laserschweißen wirtschaftlich möglich ist. Der Laser sorgt für tiefen Einbrand und hohe Schweißgeschwindigkeit; der Lichtbogen liefert Wärme, Zusatzwerkstoff und überbrückt den Spalt. Das Ergebnis sind Schweißgeschwindigkeiten bei dicken Blechen – 10 bis 25 mm Kohlenstoffstahl –, die zwei- bis viermal höher sind als beim herkömmlichen Mehrlagen-MIG-Schweißen, bei gleichzeitig deutlich reduziertem Verzug aufgrund des geringeren Wärmeeintrags. Für den Schiffbau, den schweren Stahlbau und die Druckbehälterfertigung, wo diese Dickenbereiche dominieren, stellt das Hybrid-Laserschweißen den derzeit bedeutendsten Produktivitätsfortschritt dar.
Reduzierung unproduktiver Zeit
Die Analyse des gesamten Produktionszyklus – nicht nur des Schweißprozesses – zeigt häufig, dass erhebliche Zeit durch Tätigkeiten beansprucht wird, die nicht zur Schweißleistung beitragen: Be- und Entladen der Teile, Wechsel der Vorrichtungen zwischen Produktvarianten, Maschineneinrichtung und Parameterumstellung, vorbeugende Wartungsarbeiten während der Produktionszeit sowie die Qualitätskontrolle an der Schweißstation. Durch die gezielte Reduzierung dieser unproduktiven Zeitfaktoren – mittels Lean-Manufacturing-Analyse, Rüstzeitverkürzung durch Standardisierung der Vorrichtungen und Verlagerung von Wartungsarbeiten in geplante Stillstandszeiten – lässt sich die produktive Schweißzeit in Betrieben, in denen diese Tätigkeiten derzeit einen erheblichen Teil der verfügbaren Schichtzeit beanspruchen, um 20 bis 40 Prozent steigern.
Schulung und Kompetenzentwicklung
Investitionen in die technische Weiterbildung von Laserschweißern, Programmierern und Wartungstechnikern führen zu einer mit der Zeit wachsenden Produktivitätssteigerung, da sich das kollektive Wissen des Teams stetig vertieft. Bediener, die die physikalischen Grundlagen des Laserschweißprozesses verstehen, können frühzeitig Anzeichen von Parameterabweichungen erkennen – subtile Veränderungen im Schweißnahtbild, im Verhalten der Plasmafahne oder im Spritzmuster –, bevor diese zu fehlerhaften Teilen führen. Programmierer, die die Dynamik des Bewegungssystems verstehen, können effizientere Schweißwege generieren und so die Fahrzeiten außerhalb des Schweißprozesses reduzieren. Wartungstechniker, die die Anforderungen an die optische Ausrichtung des Lasergenerators kennen, können vorbeugende Wartungsarbeiten durchführen, die die Strahlqualität und damit die Schweißgeschwindigkeit über die gesamte Lebensdauer der Maschine erhalten.
Die Produktivitätssteigerung beim Laserschweißen erfordert vielfältige Maßnahmen, die Parameteroptimierung, Leistungs- und Helligkeitsverbesserungen, Nahtvorbereitung und Investitionen in Vorrichtungen, Echtzeitüberwachung, Automatisierungsintegration, die Einführung hybrider Verfahren, die Reduzierung von Leerlaufzeiten und die Weiterentwicklung der Teamkompetenzen umfassen. Die größten Erfolge werden nicht durch einzelne Maßnahmen erzielt, sondern durch den kumulativen Effekt gleichzeitiger Verbesserungen in mehreren Bereichen – und dadurch, dass Produktivitätssteigerung als kontinuierliche Disziplin und nicht als einmaliges Projekt betrachtet wird.
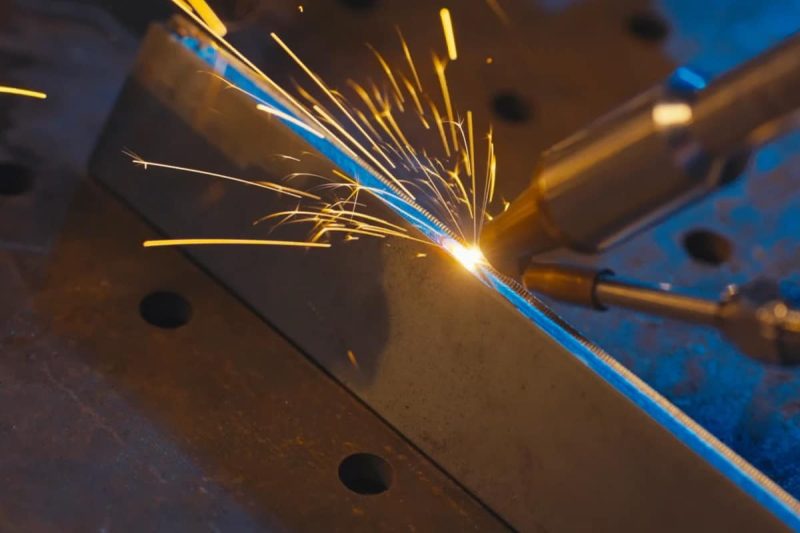
Häufige Produktivitätsengpässe und wie man sie überwindet
Selbst bei gut gemeinten Laserschweißprozessen verbrauchen bestimmte, wiederkehrende Probleme unverhältnismäßig viel produktive Zeit. Die Identifizierung und Behebung dieser Engpässe führt oft zu schnelleren und größeren Produktivitätssteigerungen als umfassendere Prozessoptimierungsmaßnahmen.
Pass- und Ausrichtungsprobleme
Mangelhafte Passung – Spalten, die die Toleranz des Laserschweißprozesses überschreiten, Fehlausrichtungen der Fügeflächen oder inkonsistente Bauteilabmessungen aufgrund vorgelagerter Umform- oder Bearbeitungsprozesse – ist der häufigste Produktionsengpass beim autogenen Laserschweißen. Bei uneinheitlicher Passungsqualität müssen die Bediener entweder die Schweißgeschwindigkeit reduzieren, um das Schmelzbad zu erweitern und größere Spalten zu überbrücken, Zusatzdraht mit dem damit verbundenen Geschwindigkeitsverlust zuführen oder höhere Ausschussraten in Kauf nehmen. Um Passungsprobleme zu beheben, ist es notwendig, vorgelagerte Prozesse zu optimieren – die Wartung der Umformwerkzeuge zu verbessern, die Bearbeitungstoleranzen der Fügeflächen zu verringern und eine Wareneingangsprüfung einzuführen, die fehlerhafte Teile erkennt, bevor sie den Schweißer erreichen – anstatt die Passungsvariabilität allein durch Anpassung der Schweißparameter auszugleichen.
Thermische Verformung und Wärmemanagement
Thermische Verformung – die Verzugserscheinungen von Werkstücken aufgrund unterschiedlicher Wärmeausdehnung und -kontraktion beim Schweißen – beeinträchtigen die Produktion auf zweierlei Weise. Zum einen können sich Teile während des Schweißens verschieben, was Passgenauigkeitsabweichungen und damit eine verminderte Schweißnahtqualität mitten in einer Charge zur Folge hat. Zum anderen können fertige Baugruppen entstehen, die außerhalb der Spezifikation liegen und kostspielige Nachbearbeitungen oder Probleme in der nachfolgenden Montage verursachen. Die geringe Wärmeeinflusszone und der niedrige Wärmeeintrag beim Laserschweißen reduzieren die Verformung im Vergleich zum Lichtbogenschweißen, können sie aber insbesondere bei dünnen Materialien oder komplexen Baugruppen, in denen sich Eigenspannungen ansammeln, nicht vollständig eliminieren.
Die Optimierung der Schweißreihenfolge – also der Reihenfolge, in der mehrere Schweißnähte in einer Baugruppe ausgeführt werden – und der Einsatz einer aktiven Spannvorrichtung zur Begrenzung von Verformungen während der Abkühlung sind die wichtigsten Gegenmaßnahmen. Bei Baugruppen mit mehreren Schweißverbindungen kann die Finite-Elemente-Simulation des thermischen und mechanischen Verhaltens bei unterschiedlichen Schweißreihenfolgen diejenige ermitteln, die die Gesamtverformung minimiert, bevor die Produktion beginnt. Dadurch werden die kostspieligen Versuche vermieden, die typischerweise mit der Behebung von Verformungsproblemen in der Produktion einhergehen. Die Voreinstellung der Vorrichtungsgeometrie zur Kompensation vorhersehbarer Verformungen – durch einen gezielten Winkel- oder Positionsversatz, der durch die Schweißverformung kompensiert wird – ist eine weitere effektive Strategie für die Serienfertigung von Baugruppen mit reproduzierbarem Verformungsmuster.
Uneinheitliche Schweißnahtqualität führt zu Nacharbeit
Schwankungen in der Schweißnahtqualität, die zu einem erheblichen Anteil an Nacharbeiten oder Ausschuss führen, zählen zu den gravierendsten Produktivitätsproblemen. Sie reduzieren den effektiven Ausstoß und beanspruchen zusätzliche Maschinenzeit für Reparaturschweißungen. Typische Ursachen für diese Qualitätsschwankungen sind: ungleichmäßige Teilepassung, Abweichungen der Lasergeneratorparameter von den qualifizierten Prozessparametern, Fokusverschiebungen durch Verschleiß optischer Komponenten oder Wärmeausdehnung, Unterbrechungen der Schutzgaszufuhr oder Oberflächenverunreinigungen am Werkstück. Die Ursachenanalyse mithilfe der Prozessüberwachungsdaten der Maschine – die Qualitätsmängel mit spezifischen, während des Schweißens erfassten Parameterabweichungen korreliert – ist der effizienteste Diagnoseansatz und ermöglicht gezielte Korrekturmaßnahmen anstelle einer pauschalen Parameteranpassung, die ein Problem durch ein anderes ersetzen könnte.
Anlagenstillstand und Wartungslücken
Ungeplante Anlagenstillstände – etwa durch Lasergeneratorfehler, Ausfälle optischer Komponenten, Probleme im Kühlsystem oder Steuerungssystemfehler – unterbrechen die Produktion ohne Vorwarnung und zu unvorhersehbaren Zeiten. Dies erschwert die Produktionsplanung und die Einhaltung der Kundenzusagen. Die effektivste Maßnahme ist Prävention: Die Implementierung und konsequente Durchführung des vom Lasergenerator- und Maschinenhersteller vorgegebenen vorbeugenden Wartungsprogramms ermöglicht es, den Zustand verschleißanfälliger Komponenten zu kennen und zu beheben, bevor ein Ausfall auftritt. Die Überwachung wichtiger Anlagenzustandsindikatoren – Lasergeneratorleistung, Kühlsystemtemperaturen und optische Transmission im Strahlengang – ermöglicht die frühzeitige Erkennung sich anbahnender Probleme. So können Wartungsarbeiten während geplanter Stillstandszeiten durchgeführt werden, anstatt Notfallreparaturen während der laufenden Produktion durchzuführen.
Die vier häufigsten Produktivitätsengpässe beim Laserschweißen – Passgenauigkeitsabweichungen, thermischer Verzug, uneinheitliche Schweißnahtqualität und ungeplante Anlagenstillstände – haben jeweils gut erforschte Ursachen und wirksame Gegenmaßnahmen. Um diese Engpässe zu beheben, müssen sowohl vorgelagerte (Teilequalität, Vorrichtungsdesign) als auch nachgelagerte Faktoren (Qualitätsfeedback) der Schweißstation selbst betrachtet und in vorbeugende Instandhaltungsmaßnahmen investiert werden, die die Anlagenleistung sichern. Die Beseitigung eines dieser Engpässe führt in der Regel zu einer größeren und unmittelbareren Produktivitätssteigerung als eine allgemeine Prozessoptimierung.
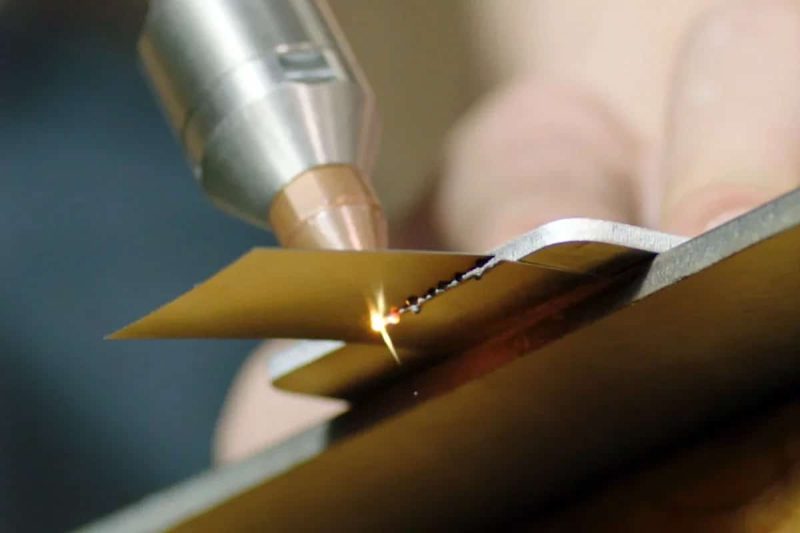
Messung und Überwachung der Schweißproduktivität
Verbesserungen ohne Messung sind reine Spekulation. Die Festlegung klarer Produktivitätskennzahlen und eines systematischen Prozesses zur Erfassung, Analyse und Nutzung von Leistungsdaten bildet die Grundlage für nachhaltige, kontinuierliche Produktivitätssteigerungen beim Laserschweißen.
Leistungskennzahlen für das Laserschweißen
Die aussagekräftigsten Produktivitäts-KPIs für einen Laserschweißprozess lassen sich in vier Dimensionen einteilen. Durchsatz-KPIs – Teile pro Stunde, Schweißungen pro Schicht, geschweißte Meter pro Tag – messen die Rohleistung und bilden die Grundlage für die Bewertung von Verbesserungsmaßnahmen. Qualitäts-KPIs – Abnahmerate beim ersten Durchgang, Fehlerrate nach Fehlertyp, Nacharbeitsstunden pro Produktionsstunde – quantifizieren den Anteil der Produkte, die beim ersten Versuch die Spezifikationen erfüllen, sowie die Kosten von Qualitätsmängeln. KPIs zur Anlagenauslastung – Laserlaufzeit in Prozent der geplanten Produktionszeit, mittlere Betriebsdauer zwischen Ausfällen, mittlere Reparaturzeit – zeigen, wie effektiv die Anlagenkapazität genutzt wird und wie zuverlässig sie für die Produktion zur Verfügung steht. Prozessstabilitäts-KPIs – Standardabweichung wichtiger Schweißparameter (Leistung, Geschwindigkeit, Fokusposition) innerhalb einer Produktionscharge – geben Aufschluss darüber, ob der Prozess unter Kontrolle ist oder Abweichungen aufweist, die sich letztendlich in Qualitätsproblemen äußern werden.
Die Verfolgung dieser KPIs im Zeitverlauf – mit ausreichender Granularität, um Trends zu erkennen, Qualitätsereignisse mit Änderungen der Prozessparameter in Zusammenhang zu bringen und die Leistung vor und nach Verbesserungsmaßnahmen zu vergleichen – ist die analytische Infrastruktur, die das Produktivitätsmanagement beim Schweißen von einer reaktiven Problemlösung zu einer proaktiven kontinuierlichen Verbesserung transformiert.
Datengestützte Prozessverbesserung
Moderne Laserschweißanlagen verfügen zunehmend über Datenerfassungsfunktionen, die Prozessparameter wie Leistung, Geschwindigkeit, Fokusposition, Plasmaemissionsintensität und weitere Signale während des gesamten Schweißvorgangs hochfrequent aufzeichnen. So entsteht für jede Schweißnaht ein zeitgestempelter Prozessdatensatz. Werden diese Prozessdaten mit den Ergebnissen der nachgelagerten Qualitätsprüfung verknüpft, lassen sich spezifische Parametersignaturen identifizieren, die die Entstehung von Fehlern vorhersagen. Dadurch können statistische Prozesskontrollgrenzen für die überwachten Parameter festgelegt und automatische Warnmeldungen ausgelöst werden, sobald Parameter außerhalb des zulässigen Bereichs liegen. Dieser geschlossene, datenbasierte Ansatz im Prozessmanagement reduziert die Fehlerraten, verbessert die Qualitätsverteilung und liefert dokumentierte Nachweise für die Prozesskonformität gegenüber Kunden und Aufsichtsbehörden, die eine Rückverfolgbarkeit des Prozesses fordern. Mit zunehmender Verfügbarkeit KI-gestützter Prozessanalysetools erweitert sich die Fähigkeit, komplexe, mehrparametrige Muster zu identifizieren, die Qualitätsmängeln vorausgehen – Muster, die für die menschliche Analyse von Rohdaten zu subtil sind. Dies erweitert den Produktivitätsvorteil der Prozessüberwachung von der reaktiven Qualitätskontrolle hin zur prädiktiven Qualitätssicherung, bei der Fehler vorhergesagt und verhindert werden, anstatt sie erst nach ihrer Entstehung zu erkennen.
Produktivitätsmessung und -überwachung verwandeln die Schweißprozessoptimierung von einer intuitiven Tätigkeit in eine wissenschaftliche Disziplin. Ein sorgfältig ausgewählter Satz von KPIs für Durchsatz, Qualität, Anlagenauslastung und Prozessstabilität – konsequent erfasst und systematisch analysiert – identifiziert die wirkungsvollsten Verbesserungspotenziale, quantifiziert den Return on Investment und sichert die Disziplin der kontinuierlichen Verbesserung durch die Transparenz, die die Messung bietet.
Abschluss
Dieser Artikel bietet eine umfassende Untersuchung der Geschwindigkeit und Produktivität von Laserschweißmaschinen – von den konkreten Geschwindigkeitsrichtwerten, die das Leistungspotenzial der Technologie festlegen, über die multidimensionale Faktorenlandschaft, die bestimmt, ob dieses Potenzial in der Produktion ausgeschöpft wird, bis hin zu den spezifischen Verbesserungsstrategien und Messmethoden, die ein nachhaltiges Produktivitätswachstum fördern.
Der Geschwindigkeitsvorteil des Laserschweißens gegenüber herkömmlichen Lichtbogenverfahren ist real und erheblich – es ist fünf- bis zehnmal schneller als das WIG-Schweißen und zwei- bis dreimal schneller als das MIG-Schweißen bei gängigen Materialstärken. Die lineare Schweißgeschwindigkeit ist jedoch nur ein Aspekt der Produktionsproduktivität. Die Faktoren, die den tatsächlichen Produktionsdurchsatz bestimmen, erstrecken sich über alle Ebenen des Schweißprozesses: die Leistung und Helligkeit des Lasergenerators, das Material und die Nahtgeometrie, die Schweißmethode und die Parameteroptimierung, die Dynamik des Bewegungssystems, der Automatisierungsgrad der Produktionszelle sowie die Kompetenz der Bediener und Techniker, die die Anlagen programmieren, einrichten und warten. Die systematische Berücksichtigung jeder dieser Dimensionen – durch strukturierte Parameteroptimierung, Investitionen in die Nahtvorbereitung, Automatisierungsintegration, Einführung hybrider Verfahren, Reduzierung unproduktiver Zeiten und Weiterentwicklung der Teamkompetenzen – steigert die Produktivität im Laufe der Zeit auf eine Weise, die durch einzelne Maßnahmen allein nicht erreicht werden kann.
Die häufigsten Engpässe, die Anlagen daran hindern, das volle Produktivitätspotenzial ihrer Laserschweißanlagen auszuschöpfen – mangelhafte Passung, thermischer Verzug, schwankende Schweißnahtqualität und ungeplante Anlagenstillstände – sind bekannt und lassen sich durch eine Kombination aus vorgelagerten Prozessverbesserungen, Echtzeitüberwachung und präventiver Instandhaltung beheben. Der Messrahmen mit KPIs für Durchsatz, Qualität, Anlagenauslastung und Prozessstabilität bietet die notwendige Transparenz, um zu erkennen, wo Investitionen in Verbesserungen den größten Nutzen bringen und um sicherzustellen, dass die Verbesserungsinitiativen wie geplant funktionieren.
Für Fertigungsbetriebe, die bereits Laserschweißen einsetzen, bietet dieser Artikel einen strukturierten Rahmen zur Steigerung der Produktivität bestehender Investitionen. Für diejenigen, die Laserschweißen erstmals evaluieren, vermittelt er realistische Erwartungen an die Leistungsfähigkeit der Technologie – und an die Anforderungen an das umgebende Produktionssystem –, um diese Produktivität langfristig zuverlässig und nachhaltig zu gewährleisten.
Holen Sie sich eine Laserschweißlösung
Um das Produktivitätspotenzial des Laserschweißens in messbare Produktionsergebnisse umzusetzen, bedarf es der richtigen Ausrüstung, die korrekt für die jeweilige Anwendung spezifiziert ist, und eines Lieferanten, der über die technische Kompetenz verfügt, die Optimierung von der Erstinstallation bis hin zur kontinuierlichen Verbesserung während der gesamten Betriebsdauer der Maschine zu gewährleisten.
AccTek-Laser ist ein professioneller Hersteller von Laserschweißmaschinen mit über zehn Jahren Erfahrung in der Betreuung von Industriekunden aus den Bereichen Automobil, Luft- und Raumfahrt, Medizintechnik, Elektronik und allgemeine Metallverarbeitung. Das Produktportfolio im Bereich Laserschweißen umfasst Handlaserschweißgeräte geeignet für flexible Reparaturen und Kleinserienfertigung, tragbare und stationäre Systeme für das Präzisionsschweißen von Bauteilen, automatische Laserschweißmaschinen Für Zusatzwerkstoffanwendungen, bei denen Spalttoleranz und Schweißprofilkontrolle entscheidend sind, Hochleistungssysteme bis zu 6.000 W für das Schweißen dickwandiger Bauteile und die Hochgeschwindigkeitsproduktion sowie vollautomatische Laserschweißroboter mit sechsachsiger Gelenkigkeit für komplexe dreidimensionale Schweißwege und die unbemannte Produktion mit hohem Durchsatz – alle basierend auf hochwertigen Faserlasergeneratoren von weltweit vertrauenswürdigen Marken wie Raycus, JPT und IPG und ausgestattet mit fortschrittlicher Bewegungssteuerung, Echtzeit-Prozessüberwachungsoptionen und flexiblen Schutzgaszufuhrsystemen.
CE- und FDA-Zertifizierungen bestätigen die Einhaltung internationaler Sicherheits- und Qualitätsstandards. Die Lasergeneratorleistung, die Schweißkopfkonfiguration, der Automatisierungsgrad und die Steuerungsschnittstelle lassen sich individuell an spezifische Produktionsanforderungen anpassen – einschließlich Nahtgeometrie, Materialmix und Durchsatzziele, die die optimale Konfiguration für jede Anwendung bestimmen. Unser umfassendes Serviceangebot beinhaltet die Beratung vor dem Kauf und die Bewertung der Schweißgeschwindigkeit, die professionelle Installation und Parameterqualifizierung für spezifische Material-Naht-Kombinationen, umfassende Bediener- und Programmierschulungen, eine wettbewerbsfähige Ersatzteilversorgung sowie einen reaktionsschnellen technischen Kundendienst inklusive Ferndiagnose. Damit bieten wir die optimale Partnerschaft, um die Schweißgeschwindigkeit und Produktivität zu erreichen und zu sichern, die das Laserschweißen zu einem echten Wettbewerbsvorteil in den jeweiligen Anwendungsbereichen machen.
Kontaktinformationen
- [email protected]
- [email protected]
- +86-19963414011
- Nr. 3 Zone A, Industriegebiet Lunzhen, Stadt Yucheng, Provinz Shandong.
Holen Sie sich Laserlösungen