

Prędkość i wydajność spawarki laserowej
We współczesnym przemyśle produkcyjnym szybkość i wydajność to nie tylko wskaźniki operacyjne – to wręcz imperatyw konkurencyjności. Presja na produkcję większej liczby części na zmianę, skrócenie czasu cyklu i kontrolę kosztów pracy skłoniła inżynierów produkcji do skrupulatnego analizowania każdego etapu procesu, a spawanie nie jest tu wyjątkiem. W wielu zastosowaniach łączenia metali spawanie laserowe stało się technologią, która rozwiązuje długotrwały konflikt między szybkością łączenia a jakością spoiny – zapewniając obie te wartości na poziomach, które trudno osiągnąć spawaniom łukowym.
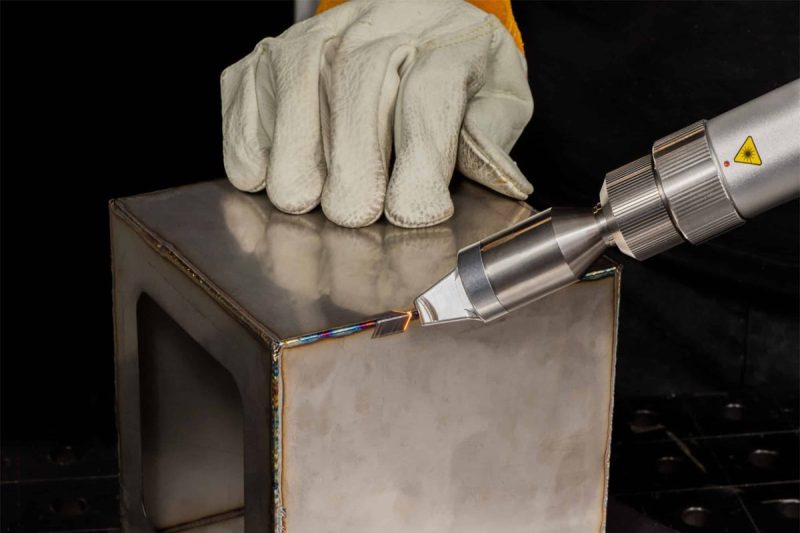
A spawarka laserowa Wykorzystuje skoncentrowaną wiązkę lasera do topienia i łączenia metalu na styku spoiny. Energia jest dostarczana z niezwykłą precyzją do niezwykle małego obszaru, generując gęstość mocy przekraczającą milion watów na centymetr kwadratowy. Przy takim natężeniu metal nie tylko topi się na powierzchni, ale odparowuje lokalnie, tworząc charakterystyczny głęboki otwór w spoinie, który pozwala wiązce lasera na łączenie metalu głęboko pod powierzchnią w jednym przejściu. Rezultatem jest wąska, głęboka spoina wykonana z prędkością często od pięciu do dziesięciu razy większą niż w przypadku konwencjonalnego spawania TIG i od dwóch do trzech razy większą niż w przypadku spawania MIG przy porównywalnych grubościach materiałów.
Jednak prędkość spawania jest pojęciem bardziej złożonym niż sugeruje to prosta wartość metrów na minutę. Proces spawania, który wykonuje połączenia z dużą prędkością liniową, ale wymaga długiego czasu mocowania, generuje częste defekty wymagające poprawek lub działa produktywnie tylko przez ułamek każdej zmiany z powodu przerw konserwacyjnych, nie jest w pełni wydajny. Prawdziwa wydajność spawania obejmuje cały cykl produkcyjny — czas jarzenia się łuku jako ułamek całkowitego dostępnego czasu, wskaźnik akceptacji gotowych spoin po pierwszym przejściu, integrację procesu spawania z przygotowaniem części i późniejszą kontrolą jakości, a także efektywność wykorzystania środków trwałych w różnych zmianach i cyklach produkcyjnych.
Niniejszy artykuł porusza wszystkie aspekty wydajności spawania laserowego. Analizuje on realistyczną prędkość spawania laserowego dla różnych materiałów i grubości, zespół czynników decydujących o tym, czy instalacja do spawania laserowego osiąga teoretyczny potencjał prędkości w praktyce, konkretne strategie optymalizacji zwiększające wydajność, typowe wąskie gardła uniemożliwiające zakładom wykorzystanie pełnego potencjału produkcyjnego ich sprzętu oraz ramy pomiarowe, dzięki którym poprawa wydajności staje się dyscypliną opartą na danych, a nie domysłami.
Spis treści
Jak szybko spawa się laserowo? Zrozumienie wskaźnika wydajności
Zanim przyjrzymy się czynnikom wpływającym na wydajność spawania laserowego, warto ustalić konkretne wskaźniki prędkości i zrozumieć, jak te wskaźniki wypadają w porównaniu z konkurencyjnymi technologiami spawania. Taki kontekst zapobiega zarówno przecenianiu – traktowaniu specyfikacji producenta jako gwarantowanych rezultatów produkcyjnych – jak i niedocenianiu rzeczywistych możliwości technologii w dobrze zoptymalizowanych warunkach produkcyjnych.
Typowe prędkości spawania według materiału i grubości
Prędkość spawania laserowego różni się znacząco w zależności od rodzaju materiału, jego grubości oraz mocy użytego generatora laserowego. W przypadku cienkich warstw Stal nierdzewna Arkusz — grubość 1 mm, która jest powszechna w urządzeniach do przetwarzania żywności, obudowach urządzeń medycznych i obudowach elektroniki użytkowej — generator lasera światłowodowego o mocy 3000 W zazwyczaj osiąga ciągłą prędkość spawania od 8 do 15 metrów na minutę. W przypadku stali nierdzewnej o grubości 3 mm — typowej dla obudów konstrukcyjnych i przemysłowych — ten sam generator laserowy o mocy 3000 W generuje prędkość od 3 do 6 metrów na minutę. Przechodząc do stali miękkiej o grubości 6 mm — grubości powszechnej w elementach konstrukcyjnych samochodów i produkcji przemysłowej — prędkości od 1 do 3 metrów na minutę są typowe przy mocy wyjściowej 6000 W.
Aluminium charakteryzuje się różnymi właściwościami ze względu na wysoką przewodność cieplną i wysoki współczynnik odbicia dla długości fali lasera światłowodowego. Na 2 mm aluminium — grubość blachy karoserii samochodowej — dobrze zoptymalizowany generator lasera światłowodowego o mocy 4000 W osiąga prędkość od 5 do 10 metrów na minutę. Tytan, który ma niższą przewodność cieplną niż stal, spawa się szybciej przy tej samej grubości i mocy: tytan o grubości 2 mm można spawać z prędkością od 6 do 12 metrów na minutę za pomocą generatora laserowego o mocy 3000 W. Podane wartości przedstawiają rzeczywistą prędkość spawania — tempo, w jakim złącze spawane jest wykonywane podczas aktywnej emisji lasera — i nie uwzględniają czasu mocowania, pozycjonowania i obsługi, które decydują o całkowitym czasie cyklu.
Porównanie spawania laserowego ze spawaniem TIG, MIG i plazmowym
Przewaga spawania laserowego nad spawaniem łukowym w zakresie szybkości jest najbardziej widoczna w przypadku cienkich i średnich grubości materiałów, gdzie skoncentrowana energia lasera zapewnia głębokie wtopienie w jednym przejściu, bez konieczności podgrzewania wstępnego, chłodzenia międzyprzejściowego i sekwencji wieloprzejściowych, które są wymagane przy spawaniu łukowym grubych blach. Spawanie metodą TIG stali nierdzewnej o grubości 2 mm zazwyczaj osiąga prędkość od 0,3 do 0,8 metra na minutę przy doświadczonym operatorze – ułamek 8 do 15 metrów na minutę osiąganych przy spawaniu laserowym. Spawanie metodą MIG jest szybsze niż spawanie metodą TIG i bardziej porównywalne ze spawaniem laserowym grubszych materiałów, ale nadal zazwyczaj osiąga prędkość od 1 do 3 metrów na minutę przy grubości 3 mm. stal węglowa, w porównaniu z 3 do 6 metrów na minutę spawania laserowego. Spawanie plazmowe wypełnia lukę między spawaniem TIG a spawaniem laserowym w niektórych zakresach grubości, ale nie zapewnia laserowi tak wysokiego stosunku głębokości do szerokości, który redukuje odkształcenia i umożliwia tworzenie szczelnych połączeń.
Oprócz surowej prędkości liniowej, wąska strefa wpływu ciepła w spawaniu laserowym znacząco redukuje odkształcenia po spawaniu w porównaniu z procesami łukowymi, co w wielu zastosowaniach eliminuje lub skraca czas potrzebny na prostowanie i wykańczanie, które pochłaniają znaczną ilość czasu produkcyjnego po wyjściu ze stanowiska spawalniczego. Ta pośrednia oszczędność czasu – często niewymierna w porównaniach prędkości – może być równie istotna, jak bezpośrednia przewaga prędkości spawania, w określaniu całkowitego czasu cyklu produkcyjnego.
Dlaczego sama prędkość nie definiuje produktywności
Spawarka laserowa, która może spawać z prędkością 10 metrów na minutę, nie zapewnia żadnych korzyści w zakresie wydajności, jeśli 80% dostępnego czasu zmiany spędza bezczynnie – czekając na części, wykonując zmiany ustawień, przechodząc konserwację lub przeróbki. Wydajność spawania w ujęciu przemysłowym jest iloczynem osiągalnej prędkości spawania i ułamka dostępnego czasu, w którym maszyna aktywnie wytwarza dobre spoiny. Ułamek ten – często nazywany czasem włączenia łuku lub czasem włączenia lasera w kontekście spawania – jest zazwyczaj znacznie niższy, niż sugerują naiwne oczekiwania. W stanowiskach do spawania laserowego z ręcznym ładowaniem, bez automatyzacji, ułamki czasu włączenia lasera wynoszące od 30 do 50% całkowitego czasu zmiany są powszechne, co oznacza, że połowa do dwóch trzecich potencjalnej wydajności spawania jest tracona na czas nieproduktywny. Zautomatyzowane stanowiska z robotem obsługującym części i inteligentnym mocowaniem mogą wydłużyć czas włączenia lasera do ponad 80%, wykorzystując przewagę szybkości generatora laserowego w znacznie większej części każdej godziny produkcji.
Spawanie laserowe osiąga prędkości liniowe od 1 do 15 metrów na minutę dla typowych materiałów i grubości, konsekwentnie przewyższając spawanie TIG od pięciu do dziesięciu razy, a spawanie MIG od dwóch do trzech razy w porównywalnych warunkach. Prędkości te stanowią jednak górną granicę wydajności — rzeczywista wydajność produkcji zależy od tego, ile czasu każdej zmiany poświęca się na aktywne spawanie, a ile na ustawianie, obsługę i konserwację. Maksymalizacja rzeczywistej wydajności wymaga zarówno optymalizacji prędkości spawania, jak i maksymalizacji ułamka dostępnego czasu, w którym prędkość ta jest wykorzystywana w sposób produktywny.
Czynniki wpływające na szybkość i wydajność spawania laserowego
Prędkość spawania osiągana przez instalację do spawania laserowego w procesie produkcyjnym jest wypadkową wielu wzajemnie na siebie oddziałujących czynników. Niektóre z nich są określane w momencie specyfikacji sprzętu – moc generatora laserowego, jakość wiązki i wydajność układu napędowego. Inne zależą od projektu procesu produkcyjnego – geometrii spoin, oprzyrządowania i poziomu automatyzacji. Jeszcze inne zależą od jakości codziennej eksploatacji – ustawień parametrów, praktyk konserwacyjnych i kompetencji operatora. Zrozumienie wpływu każdego z tych czynników umożliwia ukierunkowane inwestycje w usprawnienia, które przynoszą największy wzrost wydajności.
Moc generatora laserowego i jakość wiązki
Moc wyjściowa generatora laserowego jest najbardziej bezpośrednim czynnikiem determinującym prędkość spawania dla danego materiału i grubości. Fizyka powstawania dziurek wymaga minimalnej gęstości mocy w ognisku, która zależy od właściwości termicznych materiału; po przekroczeniu tego progu, wyższa moc umożliwia szybszą prędkość spawania przy jednoczesnym zachowaniu pełnej penetracji. W praktyce podwojenie mocy generatora laserowego z 3000 W do 6000 W zazwyczaj zwiększa prędkość spawania o 60 do 80 procent dla danego materiału i grubości — jest to znaczny zysk, choć nie podwojenie, ponieważ zależność między mocą a prędkością nie jest idealnie liniowa ze względu na dynamikę termiczną jeziorka spawalniczego.
Jakość wiązki — charakteryzowana przez iloczyn parametrów wiązki (BPP) lub współczynnik M² — określa, jak ciasno wiązka może zostać skupiona dla danej konfiguracji optycznej. Generator laserowy o wysokiej jasności i doskonałej jakości wiązki może zostać skupiony na mniejszym punkcie niż źródło o niższej jasności i tej samej mocy, uzyskując większą gęstość mocy, a tym samym większą prędkość spawania. Nowoczesne jednomodowe generatory laserowe wytwarzają wiązki o jakości bliskiej teoretycznej, które można skupić na punktach o średnicy poniżej 0,1 mm, umożliwiając formowanie otworów w materiale przy stosunkowo niewielkich mocach. Ta zaleta w zakresie jakości wiązki jest szczególnie istotna w przypadku spawania cienkich materiałów, gdzie wąskie szczeliny i minimalne strefy wpływu ciepła są równie ważne jak prędkość.
Rodzaj i grubość materiału
Różne metale reagują na spawanie laserowe z bardzo różnymi charakterystykami prędkości, determinowanymi przez ich absorpcję optyczną, przewodność cieplną, temperaturę topnienia i stan powierzchni. Stal niskowęglowa ma stosunkowo wysoką absorpcję na długości fali lasera światłowodowego i umiarkowaną przewodność cieplną, co czyni ją jednym z najefektywniej spawanych materiałów laserowych — wysokie prędkości są osiągalne przy umiarkowanej mocy generatora laserowego. Stal nierdzewna jest podobna do stali węglowej pod względem reakcji spawania. Wysoka przewodność cieplna aluminium szybko rozprasza ciepło ze strefy spawania, co wymaga wyższej gęstości mocy do utrzymania warunków z otworem klucza i ogranicza osiągalną prędkość spawania w porównaniu ze stalą węglową o porównywalnej grubości. Miedź jest najtrudniejszym do spawania laserem światłowodowym powszechnie stosowanym metalem inżynieryjnym: jej niemal idealny współczynnik odbicia przy 1064 nm w temperaturze pokojowej oznacza, że inicjacja z otworem klucza wymaga ekstremalnie wysokiej gęstości mocy szczytowej, a po jej osiągnięciu wysoka przewodność cieplna wymaga utrzymywania wysokiej mocy do utrzymania penetracji.
Grubość materiału bezpośrednio determinuje minimalną moc generatora laserowego wymaganą do spawania jednowarstwowego z pełną penetracją. Poniżej minimalnej kombinacji mocy i grubości, która umożliwia formowanie otworu kluczowego, spawanie musi być wykonywane wieloma warstwami – zmniejszając prędkość – lub spawanie w trybie przewodzenia, charakteryzujące się niższym stosunkiem głębokości do szerokości i większym dopływem ciepła. Określenie mocy generatora laserowego, która odpowiada najgrubszemu materiałowi w zakresie produkcyjnym, z odpowiednim marginesem na zmienność procesu, jest zatem fundamentalną decyzją dotyczącą wydajności, która determinuje maksymalną prędkość spawania dla danej instalacji.
Projektowanie połączeń i dokładność dopasowania
Geometria spoiny i dokładność, z jaką elementy są pozycjonowane względem siebie w miejscu spawania, mają ogromny wpływ na osiągalną prędkość spawania. Wąska, skupiona wiązka laserowa jest bardzo wrażliwa na szczelinę między spoinami – w spawaniu autogenicznym (bez drutu spawalniczego) szczelina przekraczająca około 10% grubości blachy może spowodować przejście wiązki bez stopienia spoiny, co wymaga albo wolniejszych prędkości, które poszerzają jeziorko spawalnicze, aby wypełnić szczelinę, albo wprowadzenia drutu spawalniczego, co zwiększa złożoność procesu i zmniejsza prędkość. Ciasne złącza doczołowe z obrabianymi maszynowo lub wycinanymi laserowo powierzchniami współpracującymi oraz sztywne mocowanie, które utrzymuje kontrolę szczeliny przez cały cykl termiczny spawania, umożliwiają najszybsze i najbardziej stałe prędkości spawania. Złącza zakładkowe są bardziej odporne na zmiany powierzchni, ale wprowadzają wrażliwość głębokości jeziorka spawalniczego na wymiar zakładki, który musi być kontrolowany w mocowaniu.
Wybór projektu złącza minimalizujący przekrój poprzeczny spoiny — wąskie spoiny czołowe zamiast szerokich spoin pachwinowych — bezpośrednio zmniejsza również objętość metalu, który musi zostać stopiony na jednostkę długości (wg). Większe prędkości przesuwu dla danej mocy generatora laserowego. Inżynierowie projektanci, którzy optymalizują geometrię złącza pod kątem spawania laserowego — zamiast dostosowywać projekty pierwotnie opracowane pod kątem spawania łukowego — konsekwentnie osiągają wyższe prędkości produkcyjne spawania niż ci, którzy po prostu zastępują spawanie laserowe projektem złącza zoptymalizowanym pod kątem innego procesu. Konkretne wybory projektowe, które sprzyjają wydajności spawania laserowego, obejmują eliminację zbędnej objętości spoiny poprzez zastosowanie minimalnego przekroju poprzecznego złącza spełniającego wymagania konstrukcyjne, zaprojektowanie samonastawnych elementów w współpracujących częściach, co zmniejsza złożoność mocowania i czas obciążenia części, oraz określenie wykończenia powierzchni na powierzchniach złącza, które minimalizuje warstwy tlenków i zanieczyszczeń, które utrudniają sprzężenie energetyczne i wymagają czyszczenia przed spawaniem.
Tryb spawania: ciągły i pulsacyjny
Generatory laserowe fali ciągłej (CW) utrzymują stałą moc wyjściową podczas spawania, tworząc warunki w postaci otworu kluczowego i jeziorka spawalniczego, które umożliwiają osiągnięcie najwyższych liniowych prędkości spawania. Spawanie CW to standardowy tryb w zastosowaniach o wysokiej wydajności, gdzie priorytetem jest maksymalna prędkość i głęboka penetracja. Generatory laserowe impulsowe dostarczają energię w dyskretnych impulsach – wysoka moc szczytowa przez krótki czas, po którym następuje okres niskiej lub zerowej emisji. Tryb ten zmniejsza średnie ciepło dopływowe, precyzyjniej kontroluje wymiary jeziorka spawalniczego i doskonale nadaje się do cienkich materiałów, zespołów wrażliwych na ciepło oraz zastosowań, w których jeziorko spawalnicze musi być starannie kontrolowane, aby uzyskać określone rezultaty metalurgiczne. Kompromisem jest zazwyczaj niższa średnia prędkość spawania w porównaniu z CW przy równoważnej mocy średniej, ponieważ czas wyłączenia między impulsami nie jest czasem produktywnego spawania. Wybór odpowiedniego trybu – CW do zastosowań, w których priorytetem jest prędkość, a impulsowego do tych, w których priorytetem jest jakość – jest fundamentalnym parametrem wydajności.
Pozycja ogniskowa i rozmiar plamki wiązki
Położenie ogniska wiązki laserowej względem powierzchni materiału — odległość rozogniskowania — kontroluje gęstość mocy dostarczaną do strefy spawania, a tym samym tryb i głębokość wtopienia. Przy rozogniskowaniu lub bliskim zeru gęstość mocy jest maksymalizowana, co wspomaga formowanie dziurki od klucza i głęboką penetrację przy najwyższych prędkościach posuwu. Wraz ze wzrostem rozogniskowania — przesuwając punkt ogniskowy powyżej lub poniżej powierzchni — gęstość mocy spada, a spoina przechodzi z trybu dziurki od klucza w tryb przewodzenia, zmniejszając głębokość wtopienia i wymagając niższych prędkości posuwu, aby utrzymać stopienie u nasady. Utrzymanie prawidłowej pozycji ogniska na całej ścieżce spawania — uwzględniając wszelkie zmiany wysokości powierzchni przedmiotu obrabianego lub rozszerzalność cieplną uchwytu — jest zatem niezbędne dla spójnej, szybkiej produkcji. Pojemnościowe lub optyczne systemy pomiaru wysokości, które aktywnie utrzymują stałą odległość między głowicą spawalniczą a powierzchnią przedmiotu obrabianego, są standardowym wyposażeniem wysokowydajnych cel spawalniczych.
Pomoc w wyborze gazu i szybkości przepływu
Gaz wspomagający — dostarczany współosiowo przez dyszę spawalniczą lub jako strumień poprzeczny — spełnia kilka funkcji, które wpływają zarówno na prędkość spawania, jak i jego jakość. Tłumi on smugę plazmy nad oczkiem, która w przeciwnym razie częściowo absorbowałaby i rozpraszała nadchodzącą wiązkę lasera, zmniejszając efektywną moc docierającą do strefy spawania. Chroni on stopiony metal przed tlenem atmosferycznym i azotem, które powodowałyby utlenianie i porowatość zastygłej spoiny. W niektórych konfiguracjach wspomaga usuwanie oparów metalu i odprysków ze strefy spawania. W przypadku spawania stali węglowej za pomocą generatora lasera światłowodowego, azot jest najczęściej stosowanym gazem osłonowym, zapewniając dobre tłumienie plazmy przy rozsądnych kosztach. Hel zapewnia lepsze tłumienie plazmy, ale przy wyższych kosztach; argon zapewnia dobre ekranowanie, ale gorsze tłumienie plazmy w zastosowaniach lasera światłowodowego. Natężenie przepływu gazu musi być zoptymalizowane — zbyt niskie zapewnia niewystarczającą ochronę; zbyt wysokie generuje turbulencje, które destabilizują jeziorko spawalnicze i porywają powietrze atmosferyczne. Prawidłowy rodzaj gazu i natężenie przepływu dla każdego zastosowania mogą mieć wymierny wpływ na osiągalną prędkość spawania poprzez maksymalizację części mocy generatora laserowego docierającej do strefy spawania, a nie absorbowanej przez chmurę plazmy. W zastosowaniach, w których priorytetem jest maksymalna prędkość spawania, strumień helu o przepływie krzyżowym skierowany na otwór otworu spawalniczego – w połączeniu z koncentrycznym gazem osłonowym – zapewnia agresywne tłumienie plazmy, które może zwiększyć efektywną prędkość spawania o 10 do 25 procent w porównaniu z osłoną wyłącznie argonową, gwarantując, że maksymalna dostępna moc generatora laserowego dociera do złącza spawanego, a nie jest rozpraszana w chmurze plazmy nad nim.
System ruchu maszyny i przyspieszenie
System ruchu, który porusza głowicę spawalniczą laserową wzdłuż ścieżki spawania – czy to brama kartezjańska, sześcioosiowy robot przegubowy, czy skaner napędzany galwanometrem – określa nie tylko maksymalną prędkość ruchu, ale także tempo i tempo hamowania na elementach ścieżki, takich jak narożniki, krzywe oraz punkty startowe i końcowe. System ruchu o wysokiej prędkości maksymalnej, ale niskim przyspieszeniu, potrzebuje dużo czasu, aby osiągnąć i zwolnić od prędkości maksymalnej, spędzając znaczną część ścieżki spawania z prędkością poniżej maksymalnej. W przypadku typowych ścieżek spawania, które zawierają wiele krótkich, prostych odcinków, narożników i zmian cech, efektywna średnia prędkość spawania jest często znacznie niższa niż znamionowa prędkość maksymalna systemu ruchu. Systemy ruchu o wysokiej wydajności dynamicznej – roboty z ramionami o niskiej bezwładności, bramy z serwomechanizmami zoptymalizowanymi pod kątem szybkiego przyspieszenia – maksymalizują ułamek długości ścieżki ukończonej z prędkością spawania lub zbliżoną do maksymalnej, co bezpośrednio przekłada się na większą wydajność obróbki części w jednostce czasu.
Automatyzacja i integracja robotyki
Stopień automatyzacji w celi spawania laserowego – od w pełni ręcznej obsługi, przez półautomatyczne mocowanie, po w pełni zrobotyzowane ładowanie, spawanie i rozładowywanie części – należy do najważniejszych czynników wpływających na wydajność produkcji, niezależnie od szybkości spawania. Celki ręczne wymagają czasu operatora na każdy cykl ładowania i rozładowywania części, ograniczają pracę maszyny do pracy jednozmianowej bez konieczności zatrudniania dodatkowego personelu oraz wprowadzają zmienność w pozycjonowaniu części, co wpływa na jakość spoiny. Zautomatyzowane celki z systemami obsługi części opartymi na robotach lub bramach mogą pracować w sposób ciągły przez wiele zmian, utrzymywać stałą dokładność pozycjonowania niezależnie od zmęczenia operatora i odciążać personel ludzki, umożliwiając mu wykonywanie czynności o wartości dodanej, takich jak kontrola jakości i doskonalenie procesów, zamiast powtarzalnego przenoszenia materiałów.
Umiejętności operatora i jakość programowania
W instalacjach, w których operatorzy odgrywają znaczącą rolę – czy to w programowaniu, konfiguracji, czy obsłudze – ich poziom umiejętności ma bezpośredni i mierzalny wpływ na produktywność. Doświadczony programista spawania laserowego, który rozumie zależność między prędkością spawania, mocą, położeniem ogniska i przepływem gazu, może opracować zoptymalizowane parametry procesu dla nowego połączenia w ułamku czasu potrzebnego mniej doświadczonemu technikowi, a uzyskane parametry zazwyczaj pozwalają na osiągnięcie wyższych prędkości spawania przy mniejszej liczbie prób. Jakość programowania – dokładność i wydajność programu CNC lub robota realizującego ścieżkę spawania – decyduje o tym, jak dokładnie rzeczywisty ruch głowicy spawalniczej odpowiada zaprojektowanej ścieżce spawania oraz jak efektywnie planowane są ruchy dosuwania, odsuwania i repozycjonowania, aby zminimalizować czas przejścia między połączeniami bez spawania.
Prędkość i wydajność spawania laserowego zależą od szeregu czynników: moc i jakość wiązki generatora laserowego wyznaczają teoretyczny limit prędkości; właściwości materiału i geometria spoiny decydują o tym, jaka część tego limitu jest możliwa do osiągnięcia; tryb spawania, położenie ogniska i dobór gazu wspomagającego decydują o tym, jak konsekwentnie proces przebiega optymalnie; dynamiczna wydajność systemu ruchu decyduje o tym, jaka część zaprogramowanej prędkości jest faktycznie realizowana na rzeczywistych ścieżkach spawania; a poziom automatyzacji i umiejętności operatora decydują o tym, jaka część każdej zmiany produkcyjnej przekłada się na wykonanie prawidłowych spoin. Poprawa wydajności wymaga jednoczesnego uwzględnienia wszystkich tych aspektów, a nie skupiania się na pojedynczej zmiennej w izolacji.
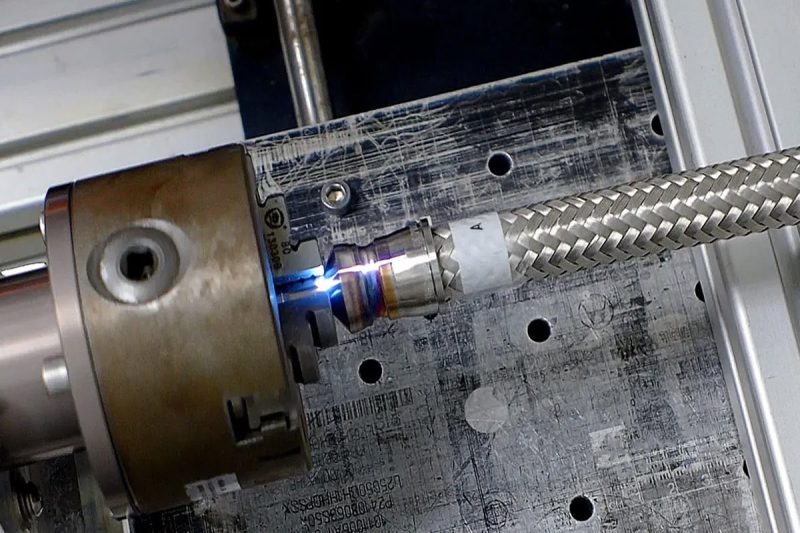
Jak zwiększyć prędkość i wydajność spawania laserowego
Dzięki dogłębnemu zrozumieniu czynników wpływających na wydajność spawania laserowego, droga do poprawy staje się systematyczna, a nie spekulatywna. Niniejsza sekcja przełoży tę wiedzę na konkretne, priorytetowe strategie, które inżynierowie produkcji i kierownicy zakładów mogą wdrożyć, aby zwiększyć wydajność, skrócić czas cyklu i zmaksymalizować zwrot z inwestycji w spawanie laserowe.
Optymalizacja parametrów generatora laserowego
W przypadku większości instalacji do spawania laserowego, znaczny wzrost wydajności jest możliwy dzięki systematycznej optymalizacji parametrów bez konieczności inwestowania kapitału. Moc, prędkość posuwu, położenie ogniska, częstotliwość impulsów (w systemach impulsowych) oraz natężenie przepływu gazu wspomagającego oddziałują na siebie w złożony sposób, a kombinacja parametrów w obecnych warunkach produkcyjnych może nie odzwierciedlać prawdziwie optymalnej wartości. Metodologia Strukturyzowanego Projektowania Eksperymentów (DoE) – jednoczesna zmiana wielu parametrów w zaplanowanej macierzy, zamiast dostosowywania jednej zmiennej na raz – jest najskuteczniejszym podejściem do identyfikacji kombinacji parametrów zapewniającej najwyższą prędkość spawania, zgodną z wymaganą jakością spoiny. Opracowywanie parametrów w oparciu o DoE zazwyczaj pozwala na identyfikację prędkości spawania o 15 do 30 procent wyższych niż w przypadku metod próbnych z jedną zmienną na raz, ponieważ uwzględnia ona efekty interakcji między parametrami, których metody jednozmienne systematycznie nie uwzględniają. Dokumentowanie zoptymalizowanych zestawów parametrów dla każdej konfiguracji materiał-grubość-spoina i przechowywanie ich jako nazwanych programów w sterowniku maszyny umożliwia szybką i powtarzalną konfigurację dla powtarzających się zadań produkcyjnych bez konieczności ponownej optymalizacji. Ta biblioteka programów jest cennym aktywem operacyjnym, którego wartość ekonomiczna rośnie z każdym nowym połączeniem materiałów dodawanym do niej w miarę upływu czasu.
Modernizacja do systemów o większej mocy lub jasności
Gdy obecny poziom mocy generatora laserowego stanowi wiążące ograniczenie prędkości spawania — gdy do osiągnięcia obecnych prędkości produkcji wymagana jest pełna moc znamionowa, a wyższe prędkości wymagałyby większej mocy niż zapewnia system — modernizacja do generatora laserowego o większej mocy lub jasności jest najprostszą drogą do poprawy prędkości. Jak wspomniano, podwojenie mocy generatora laserowego zazwyczaj zwiększa prędkość spawania o 60 do 80 procent, co stanowi bardzo znaczącą redukcję czasu cyklu w zastosowaniach o ograniczonej mocy. W innych przypadkach modernizacja do generatora laserowego o większej jasności i tej samej mocy znamionowej — poprzez zastosowanie technologii światłowodowej jednomodowej lub prawie jednomodowej — może zwiększyć efektywną gęstość mocy w punkcie ogniskowym na tyle, aby umożliwić wyższe prędkości spawania bez zwiększania całkowitej mocy wyjściowej.
Ulepszanie przygotowania połączeń i projektowania osprzętu
Inwestycja w jakość przygotowania spoin i projekt oprzyrządowania często przynosi zwroty z produkcji przewyższające te, które można uzyskać dzięki optymalizacji parametrów generatora laserowego. Obrabiane maszynowo lub laserowo powierzchnie współpracujące, które zachowują ścisłe tolerancje dopasowania wymagane do spawania autogenicznego z dużą prędkością – zazwyczaj odstęp mniejszy niż 0,1 mm w przypadku spawania blach – umożliwiają osiągnięcie najwyższych, spójnych prędkości spawania. Przeprojektowanie oprzyrządowania, które poprawia prędkość ładowania detali, zapewnia lepszą powtarzalność pozycji i zawiera aktywne mocowanie kompensujące odkształcenia termiczne podczas spawania, może jednocześnie zwiększyć prędkość spawania, zmniejszyć liczbę wad spoin i skrócić czas cyklu ładowania detali. W przypadku produkcji wielkoseryjnej inwestycja inżynieryjna w dobrze zaprojektowane oprzyrządowanie, dostosowane do konkretnego zastosowania, zwraca się w postaci poprawy wydajności w każdym cyklu produkcyjnym, w którym jest wykorzystywane.
Wdrażanie monitorowania procesów w czasie rzeczywistym
Systemy monitorowania procesu w czasie rzeczywistym, które wykrywają zakłócenia w procesie – takie jak przekroczenia szczeliny spoiny, przesunięcie ogniska czy niestabilność otworu kluczowego – i natychmiast uruchamiają działania naprawcze lub odrzucają części, zapobiegają stratom wydajności związanym z wykryciem wadliwych spoin w trakcie kontroli jakości. Odrzucenie i ponowne zespawanie spoiny zidentyfikowanej jako wadliwej na stanowisku spawalniczym zajmuje kilka sekund; ta sama wadliwa spoina wykryta podczas kontroli końcowej może wymagać godzin poprawek lub skutkować złomowaniem zespołu. Systemy monitorowania w linii produkcyjnej – wykorzystujące matryce fotodiod, obrazowanie jeziorka spawalniczego za pomocą kamer lub optyczną tomografię koherentną do pomiaru penetracji w czasie rzeczywistym – przenoszą kontrolę jakości z etapu wykrywania w dalszej części procesu na etap zapobiegania w fazie początkowej, zmniejszając liczbę poprawek i wynikające z nich zakłócenia w wydajności.
Integracja systemów automatyki i robotyki
Wprowadzenie robotycznego transportu części, automatycznej wymiany osprzętu lub przenośnikowego podawania części do wcześniej obsługiwanej ręcznie celi spawania laserowego może radykalnie zwiększyć wydajność każdej zmiany bez zmiany parametrów spawania. Cela, która osiąga 40% czasu pracy lasera w trybie ręcznym – z operatorem ładującym i rozładowującym każdą część – może realistycznie osiągnąć 75–85% czasu pracy lasera po automatyzacji, co oznacza ponad dwukrotny wzrost efektywnej wydajności przy tym samym generatorze laserowym i prędkości spawania. Roboty współpracujące umożliwiły automatyzację w środowiskach produkcyjnych o średniej wielkości produkcji i produkcji mieszanej, które wcześniej nie uzasadniały kosztów inwestycyjnych tradycyjnych przemysłowych cel robotów, umożliwiając elastyczną, szybko przeprogramowywalną obsługę części bez infrastruktury obudowy bezpieczeństwa, wymaganej przez tradycyjne roboty.
Wdrażanie hybrydowego spawania laserowego
Hybrydowe spawanie laserowo-łukowe – połączenie wiązki laserowej z łukiem MIG lub TIG w jednym, współbieżnym procesie – zwiększa wydajność spawania laserowego w przypadku grubszych materiałów i szerszych szczelin, niż jest to możliwe w przypadku autogenicznego spawania laserowego w sposób ekonomiczny. Laser zapewnia głębokie wtopienie i dużą prędkość spawania; łuk dostarcza ciepło, materiał spoiwa i umożliwia mostkowanie szczelin. Rezultatem są prędkości spawania grubych blach – ze stali węglowej o grubości od 10 do 25 mm – od dwóch do czterech razy większe niż w przypadku konwencjonalnego spawania wielowarstwowego MIG, przy znacznie mniejszych odkształceniach dzięki niższemu całkowitemu ciepłu doprowadzonemu. W przemyśle stoczniowym, ciężkim wytwarzaniu konstrukcji i produkcji zbiorników ciśnieniowych, gdzie dominują te zakresy grubości, hybrydowe spawanie laserowe stanowi obecnie największy postęp w wydajności.
Skrócenie czasu nieproduktywnego
Analiza pełnego cyklu produkcyjnego – nie tylko etapu spawania – często ujawnia, że znaczną ilość czasu pochłaniają czynności, które nie przyczyniają się do wydajności spawania: załadunek i rozładunek części, wymiana oprzyrządowania między wariantami produktu, konfiguracja i zmiana parametrów maszyny, czynności konserwacyjne planowane w godzinach produkcji oraz kontrola jakości na stanowisku spawalniczym. Ukierunkowanie tych nieproduktywnych elementów czasu – poprzez analizę produkcji zgodnej z zasadami szczupłego wytwarzania, skrócenie czasu konfiguracji poprzez standaryzację oprzyrządowania oraz przeplanowanie czynności konserwacyjnych na planowane przestoje – może zwiększyć produktywny czas spawania o 20 do 40 procent w zakładach, w których czynności te pochłaniają obecnie znaczną część dostępnego czasu zmiany.
Szkolenia i rozwój umiejętności
Inwestowanie w rozwój techniczny operatorów, programistów i techników ds. utrzymania ruchu spawarek laserowych przynosi korzyści w postaci wzrostu wydajności, który z czasem wzrasta wraz z pogłębianiem się wiedzy zespołu. Operatorzy znający fizykę procesu spawania laserowego potrafią rozpoznać wczesne sygnały ostrzegawcze dryftu parametrów – subtelne zmiany w wyglądzie spoiny, zachowaniu smugi plazmowej lub rozprysku – zanim doprowadzą one do powstania wadliwych części. Programiści znający dynamikę układów ruchu mogą generować bardziej wydajne ścieżki spawania, skracając czas przemieszczania się poza obszarem spawania. Technicy ds. utrzymania ruchu, znający wymagania dotyczące optycznego ustawienia generatora laserowego, mogą przeprowadzać konserwację zapobiegawczą, która utrzymuje jakość wiązki, a tym samym prędkość spawania przez cały okres eksploatacji urządzenia.
Poprawa wydajności w spawaniu laserowym to wielopłaszczyznowe działanie, obejmujące optymalizację parametrów, modernizację mocy i jasności, przygotowanie złączy i inwestycje w osprzęt, monitorowanie w czasie rzeczywistym, integrację automatyzacji, wdrożenie procesów hybrydowych, redukcję czasu nieproduktywnego oraz rozwój umiejętności zespołu. Największe korzyści wynikają nie z pojedynczej interwencji, ale ze skumulowanego efektu jednoczesnej poprawy w wielu wymiarach – oraz z traktowania poprawy wydajności jako ciągłego procesu, a nie jednorazowego projektu.
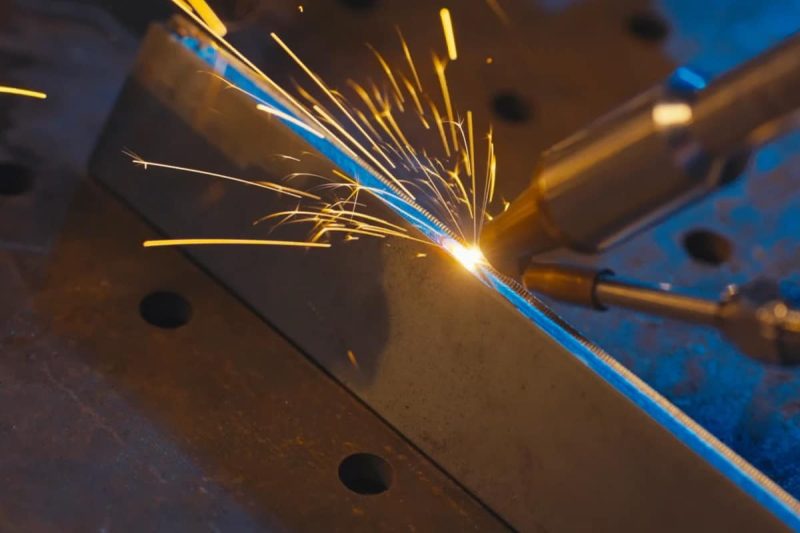
Typowe wąskie gardła produktywności i jak sobie z nimi radzić
Nawet w dobrze zaplanowanych procesach spawania laserowego, konkretne, powtarzające się problemy pochłaniają nieproporcjonalnie dużo czasu produkcyjnego. Identyfikacja i rozwiązanie tych wąskich gardeł często przynosi szybszy i większy wzrost wydajności niż szeroko zakrojone działania optymalizacyjne.
Problemy z dopasowaniem i ustawieniem
Niedokładne spasowanie złączy – odstępy przekraczające tolerancję procesu spawania laserowego, niewspółosiowość powierzchni styku lub niespójne wymiary części uzyskane w procesie formowania lub obróbki – to najczęstsze wąskie gardło ograniczające produkcję w autogenicznym spawaniu laserowym. Gdy jakość spasowania jest niespójna, operatorzy muszą albo zmniejszyć prędkość spawania, aby poszerzyć jeziorko spawalnicze i wypełnić większe szczeliny, albo wprowadzić drut spawalniczy z towarzyszącym temu ograniczeniem prędkości, albo zaakceptować wyższy wskaźnik braków. Rozwiązanie problemów z spasowaniem wymaga działań poprzedzających stanowisko spawalnicze – poprawy konserwacji narzędzi formujących, zawężenia tolerancji obróbki powierzchni złączy oraz wdrożenia kontroli wymiarów przychodzących, która wychwytuje niezgodne części przed dotarciem do spawarki – zamiast prób kompensacji zmienności spasowania wyłącznie poprzez regulację parametrów spawania.
Odkształcenia termiczne i zarządzanie ciepłem
Odkształcenia termiczne – odkształcenia elementów obrabianych spowodowane różnicą rozszerzalności i kurczenia cieplnego podczas spawania – zakłócają produkcję na dwa sposoby. Mogą powodować przesunięcie elementów podczas spawania, powodując odchylenia w dopasowaniu, które pogarszają jakość spoiny w trakcie produkcji. Mogą również powodować powstawanie gotowych zespołów, których wymiary są niezgodne ze specyfikacją, co wymaga kosztownego prostowania lub powoduje problemy z późniejszym montażem. Wąska strefa wpływu ciepła i niski dopływ ciepła w spawaniu laserowym zmniejszają odkształcenia w porównaniu ze spawaniem łukowym, ale nie eliminują ich całkowicie, szczególnie w przypadku cienkich materiałów lub złożonych zespołów, w których kumulują się naprężenia szczątkowe.
Optymalizacja kolejności spawania – kolejności wykonywania kolejnych spoin w zespole – oraz wdrożenie aktywnego mocowania uchwytu spawalniczego, które ogranicza odkształcenia podczas chłodzenia, to główne środki zaradcze. W zespołach z wieloma spoinami, symulacja metodą elementów skończonych odpowiedzi termicznej i mechanicznej na różne sekwencje spawania pozwala zidentyfikować sekwencję minimalizującą odkształcenia netto przed rozpoczęciem produkcji, unikając kosztownej metody prób i błędów, która zazwyczaj towarzyszy rozwiązywaniu problemów z odkształceniami w produkcji. Wstępne ustawienie geometrii uchwytu spawalniczego w celu kompensacji przewidywalnych odkształceń – wbudowanie celowego przesunięcia kątowego lub pozycyjnego, które jest niwelowane przez odkształcenia spawalnicze – to kolejna skuteczna strategia w przypadku produkcji wielkoseryjnej zespołów, w których wzór odkształceń jest powtarzalny.
Niespójna jakość spoin prowadząca do przeróbek
Zmienność jakości spoin, która powoduje, że znaczna część spoin wymaga przeróbek lub złomowania, należy do najpoważniejszych problemów produktywności, ponieważ jednocześnie zmniejsza efektywną wydajność i pochłania dodatkowy czas pracy maszyny na naprawy spawalnicze. Zmienność jakości zazwyczaj wynika z jednego lub kilku z następujących czynników: niespójnego dopasowania części, odchylenia parametrów generatora laserowego od kwalifikowanych parametrów procesu, przesunięcia położenia ogniska spowodowanego degradacją elementów optycznych lub rozszerzalnością cieplną, przerwą w dopływie gazu osłonowego lub zanieczyszczeniem powierzchni przedmiotu obrabianego. Analiza przyczyn źródłowych z wykorzystaniem danych z monitorowania procesu przez maszynę – korelowanie wad jakościowych z konkretnymi odchyleniami parametrów zarejestrowanymi podczas spawania – jest najskuteczniejszym podejściem diagnostycznym i umożliwia ukierunkowane działania korygujące, zamiast szeroko zakrojonej regulacji parametrów, która może prowadzić do przekształcenia jednego problemu w inny.
Przestoje w pracy urządzeń i przerwy w konserwacji
Nieplanowane przestoje urządzeń – spowodowane awariami generatora laserowego, awariami podzespołów optycznych, problemami z układem chłodzenia lub błędami systemu sterowania – przerywają produkcję bez ostrzeżenia i w nieprzewidywalnych momentach, utrudniając planowanie produkcji i zaangażowanie klientów. Najskuteczniejszą reakcją jest zapobieganie: wdrożenie i konsekwentne wykonywanie programu konserwacji zapobiegawczej określonego przez producenta generatora laserowego i maszyny, tak aby stan podzespołów podatnych na zużycie był znany i kontrolowany przed awarią, a nie wykrywany w momencie awarii. Monitorowanie kluczowych wskaźników stanu urządzeń – mocy wyjściowej generatora laserowego, temperatury układu chłodzenia, transmisji optycznej w wiązce – zapewnia wczesne ostrzeganie o rozwijających się problemach, co pozwala na interwencję konserwacyjną podczas planowanego przestoju zamiast konieczności przeprowadzania napraw awaryjnych w trakcie produkcji.
Cztery najczęstsze wąskie gardła w wydajności spawania laserowego – zmienność dopasowania, odkształcenia termiczne, niespójność jakości spoin i nieplanowane przestoje – mają dobrze poznane przyczyny i skuteczne środki zaradcze. Aby je rozwiązać, należy przyjrzeć się zarówno wcześniejszemu etapowi (jakość części, konstrukcja oprzyrządowania), jak i późniejszemu (informacje zwrotne o jakości) stanowiska spawalniczego oraz zainwestować w działania z zakresu konserwacji zapobiegawczej, które zapewniają wydajność sprzętu. Usunięcie któregokolwiek z tych wąskich gardeł zazwyczaj zapewnia większą i szybszą poprawę wydajności niż ogólna optymalizacja procesu.
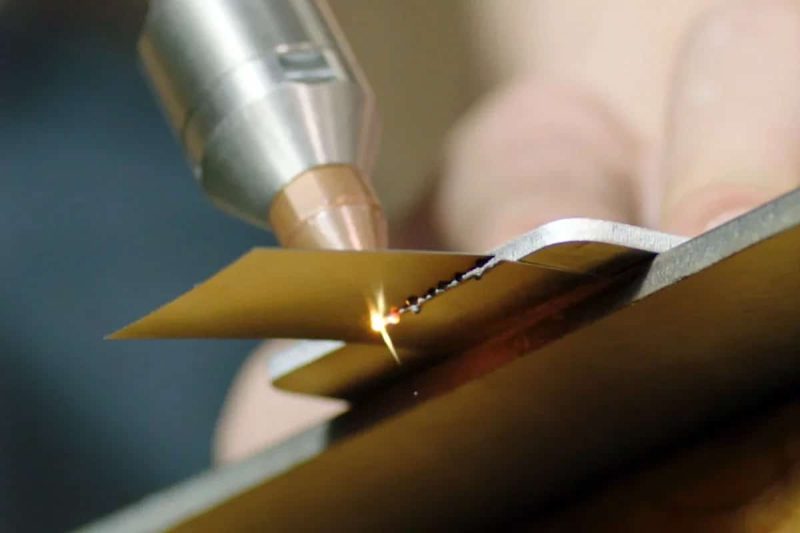
Pomiar i monitorowanie wydajności spawania
Poprawa bez pomiaru to zgadywanie. Ustanowienie jasnego zestawu wskaźników wydajności oraz systematycznego procesu gromadzenia, analizowania i wykorzystywania danych o wydajności stanowi podstawę trwałej, kumulującej się poprawy wydajności w operacjach spawania laserowego.
Kluczowe wskaźniki efektywności spawania laserowego
Najbardziej wartościowe wskaźniki KPI dotyczące produktywności w procesie spawania laserowego obejmują cztery wymiary. Wskaźniki KPI dotyczące wydajności — liczba części na godzinę, liczba spoin na zmianę, liczba metrów wykonanych spoin dziennie — mierzą surową produkcję i stanowią punkt odniesienia, względem którego oceniane są inicjatywy usprawniające. Wskaźniki KPI dotyczące jakości — wskaźnik akceptacji pierwszego przejścia, wskaźnik defektów według rodzaju wady, liczba godzin przeróbek na godzinę produkcji — określają odsetek produkcji zgodnej ze specyfikacją przy pierwszej próbie oraz koszt usterek jakościowych. Wskaźniki KPI dotyczące wykorzystania sprzętu — czas pracy lasera jako procent zaplanowanego czasu produkcji, średni czas między awariami, średni czas naprawy — ujawniają, jak efektywnie wykorzystywana jest wydajność sprzętu i jak niezawodnie jest on dostępny do produkcji. Wskaźniki KPI dotyczące stabilności procesu — odchylenie standardowe kluczowych parametrów spawania (moc, prędkość, pozycja ogniska) w partii produkcyjnej — wskazują, czy proces jest pod kontrolą, czy też odchyla się w sposób, który ostatecznie zamanifestuje się problemami z jakością.
Śledzenie tych kluczowych wskaźników efektywności (KPI) w czasie — z wystarczającą szczegółowością, aby identyfikować trendy, korelować zdarzenia jakościowe ze zmianami parametrów procesu i porównywać wydajność przed i po interwencjach usprawniających — stanowi infrastrukturę analityczną, która przekształca zarządzanie wydajnością spawania z reaktywnego rozwiązywania problemów w proaktywne ciągłe doskonalenie.
Ulepszanie procesów oparte na danych
Nowoczesne spawarki laserowe coraz częściej wykorzystują funkcje rejestrowania danych, które rejestrują parametry procesu z wysoką częstotliwością podczas każdego spawania – moc, prędkość, położenie ogniska, intensywność emisji plazmy i inne sygnały – tworząc oznaczony czasem zapis procesu dla każdego wykonanego spawania. Powiązanie tych danych procesowych z wynikami kontroli jakości w dalszej części procesu umożliwia identyfikację konkretnych sygnatur parametrów, które przewidują powstawanie defektów, ustalenie statystycznych limitów kontroli procesu dla monitorowanych parametrów oraz generowanie automatycznych alertów w przypadku, gdy parametry zbliżają się do warunków poza kontrolą. To zamknięte, oparte na danych podejście do zarządzania procesami zmniejsza liczbę defektów, zacieśnia dystrybucję jakości i dostarcza udokumentowanych dowodów zgodności procesu klientom i organom regulacyjnym, które wymagają identyfikowalności procesu. W miarę jak narzędzia do analizy procesów wspomagane sztuczną inteligencją stają się coraz bardziej dostępne, możliwość identyfikacji złożonych, wieloparametrowych wzorców poprzedzających wady jakościowe – wzorców zbyt subtelnych, aby ludzka analiza surowych danych mogła je wykryć – rozszerza korzyści produktywności monitorowania procesów z reaktywnej kontroli jakości na rzeczywiste predykcyjne zapewnienie jakości, w którym wady są przewidywane i zapobiegane, a nie wykrywane po ich powstaniu.
Pomiar i monitorowanie wydajności przekształcają doskonalenie spawalnictwa z czynności intuicyjnej w dyscyplinę naukową. Dobrze dobrany zestaw kluczowych wskaźników efektywności (KPI) dotyczących wydajności, jakości, wykorzystania sprzętu i stabilności procesu – monitorowany konsekwentnie i systematycznie analizowany – identyfikuje możliwości poprawy o największym wpływie, określa zwrot z inwestycji w usprawnienia i podtrzymuje dyscyplinę ciągłego doskonalenia dzięki widoczności, jaką zapewniają pomiary.
Wniosek
W niniejszym artykule kompleksowo przeanalizowano prędkość i wydajność maszyn do spawania laserowego — od konkretnych punktów odniesienia prędkości określających potencjał wydajnościowy technologii, poprzez wielowymiarowy krajobraz czynników decydujących o tym, czy potencjał ten zostanie wykorzystany w produkcji, aż po konkretne strategie ulepszeń i dyscypliny pomiarowe, które napędzają stały wzrost wydajności.
Przewaga spawania laserowego nad konwencjonalnymi procesami łukowymi jest realna i znacząca – spawanie jest od pięciu do dziesięciu razy szybsze niż spawanie TIG i od dwóch do trzech razy szybsze niż spawanie MIG przy typowych grubościach materiałów. Jednak liniowa prędkość spawania to tylko jeden ze składników wydajności produkcji. Czynniki, które determinują rzeczywistą wydajność produkcji, obejmują każdy etap operacji spawania: moc i jasność generatora laserowego, materiał i geometrię spoiny, tryb spawania i optymalizację parametrów, dynamikę systemu ruchu, poziom automatyzacji komórki produkcyjnej oraz kompetencje operatorów i techników, którzy programują, konfigurują i konserwują sprzęt. Systematyczne uwzględnianie każdego z tych wymiarów – poprzez ustrukturyzowaną optymalizację parametrów, inwestycje w przygotowanie spoin, integrację automatyzacji, wdrożenie procesów hybrydowych, redukcję czasu nieproduktywnego i rozwój umiejętności zespołowych – potęguje wzrost wydajności w czasie w sposób, którego nie można osiągnąć za pomocą pojedynczej interwencji.
Typowe wąskie gardła, które uniemożliwiają zakładom pełne wykorzystanie potencjału produkcyjnego urządzeń do spawania laserowego – słabe dopasowanie, odkształcenia termiczne, zmienność jakości spoin i nieplanowane przestoje – są dobrze znane i można je rozwiązać poprzez połączenie usprawnień procesów na wcześniejszych etapach, monitorowania w czasie rzeczywistym i działań z zakresu konserwacji zapobiegawczej. System pomiaru wskaźników KPI dotyczących przepustowości, jakości, wykorzystania urządzeń i stabilności procesu zapewnia przejrzystość niezbędną do określenia, gdzie inwestycje w usprawnienia przyniosą największy zwrot, oraz potwierdzenia, że inicjatywy usprawniające działają zgodnie z oczekiwaniami.
W przypadku zakładów produkcyjnych, które już wdrożyły spawanie laserowe, niniejszy artykuł przedstawia ustrukturyzowane ramy umożliwiające zwiększenie produktywności z istniejących inwestycji. Dla tych, którzy po raz pierwszy rozważają spawanie laserowe, artykuł przedstawia realistyczne oczekiwania dotyczące tego, co technologia ta może zaoferować – i czego wymaga od otaczającego ją systemu produkcyjnego – aby zapewnić tę produktywność niezawodnie i w sposób zrównoważony w perspektywie długoterminowej.
Uzyskaj rozwiązanie w zakresie spawania laserowego
Aby przełożyć potencjał wydajności spawania laserowego na mierzalne wyniki produkcji, potrzebny jest odpowiedni sprzęt, prawidłowo dobrany do danego zastosowania i wspierany przez dostawcę posiadającego wiedzę techniczną umożliwiającą optymalizację od początkowej instalacji aż po ciągłe doskonalenie w trakcie całego okresu eksploatacji maszyny.
Laser AccTek jest profesjonalnym producentem urządzeń do spawania laserowego z ponad dziesięcioletnim doświadczeniem w obsłudze klientów przemysłowych z sektora motoryzacyjnego, lotniczego, urządzeń medycznych, elektroniki i ogólnej obróbki metali. Oferta produktów do spawania laserowego obejmuje: ręczne spawarki laserowe przystosowane do elastycznych napraw i produkcji krótkoseryjnej, przenośne i stacjonarne systemy do precyzyjnego spawania elementów, automatyczne spawarki laserowe do zastosowań z materiałem wypełniającym, w których tolerancja szczeliny i kontrola profilu spoiny mają kluczowe znaczenie, systemy dużej mocy o mocy do 6000 W do spawania grubych profili i spawania produkcyjnego z dużą prędkością oraz w pełni zautomatyzowane roboty do spawania laserowego z sześcioosiową artykulacją do złożonych, trójwymiarowych ścieżek spawania i wysokowydajnej produkcji bezobsługowej — wszystkie zbudowane wokół wysokiej jakości generatorów laserów światłowodowych od światowych, zaufanych marek, takich jak Raycus, JPT i IPG, i wyposażone w zaawansowaną kontrolę ruchu, opcje monitorowania procesu w czasie rzeczywistym oraz elastyczne systemy dostarczania gazu osłonowego.
Certyfikaty CE i FDA potwierdzają zgodność z międzynarodowymi normami bezpieczeństwa i jakości. Dostępna jest możliwość dostosowania mocy generatora laserowego, konfiguracji głowicy spawalniczej, poziomu automatyzacji i interfejsu sterowania, aby dopasować system do specyficznych wymagań produkcyjnych – w tym geometrii spoiny, składu materiałów i docelowych parametrów przepustowości, które określają optymalną konfigurację dla każdego zastosowania. Pełny cykl życia produktu obejmuje konsultacje przedsprzedażowe i ocenę wykonalności szybkości spawania, profesjonalną instalację i kwalifikację parametrów dla konkretnych kombinacji materiałów i spoin, kompleksowe szkolenie operatorów i programistów, konkurencyjne ceny części zamiennych oraz responsywne wsparcie techniczne posprzedażowe, w tym zdalną diagnostykę – zapewniając pełne partnerstwo niezbędne do osiągnięcia i utrzymania poziomów prędkości i wydajności spawania, które sprawiają, że spawanie laserowe stanowi rzeczywistą przewagę konkurencyjną w obsługiwanych zastosowaniach.
Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe