| Princip řezání |
Zaostřený laserový paprsek taví/odpařuje materiál |
Ionizovaný plyn (plazmový oblouk) taví kov |
Vysokotlaká voda s abrazivy narušuje materiál |
Fyzická síla s použitím čepelí/nástrojů |
| Materiálová kompatibilita |
Kovy, některé nekovy |
Pouze vodivé kovy |
Téměř všechny materiály |
Většinou kovy a měkké materiály |
| Přesnost řezání |
Velmi vysoká (±0,01–0,05 mm) |
Střední (±0,1–0,5 mm) |
Vysoká (±0,05–0,1 mm) |
Nízká až střední |
| Kvalita okrajů |
Hladký, čistý, minimální otřepy |
Hrubější, vyžaduje konečnou úpravu |
Hladký, bez tepelných stop |
Často vyžaduje odjehlení |
| Tepelně ovlivněná zóna (HAZ) |
Velmi malé |
Velký |
Žádné (řezání za studena) |
Žádné nebo minimální |
| Rychlost řezání |
Velmi rychlý (zejména tenké kovy) |
Rychlé (tlusté kovy) |
Pomalá až střední |
Střední |
| Schopnost tloušťky |
Střední až hustá (záleží na výkonu) |
Vynikající pro silné kovy |
Vynikající pro velmi silné materiály |
Omezeno pevností nástroje |
| Šířka řezu |
Velmi úzký |
Širší |
Střední |
Široký |
| Deformace materiálu |
Minimální |
Mírné kvůli horku |
Žádný |
Možné v důsledku síly |
| Možnost automatizace |
Vysoce automatizované (CNC/robotické) |
Automatizované |
Automatizované |
Poloautomatické nebo manuální |
| Provozní náklady |
Střední až vysoká (záleží na typu laseru) |
Střední |
Vysoká (abrazivní prostředky + údržba) |
Nízká až střední |
| Požadavky na údržbu |
Střední (optika, zdroj) |
Střední (spotřební materiál) |
Vysoká (čerpadla, těsnění) |
Nízký |
| Zásah do životního prostředí |
Nízké emise, čistý proces |
Produkuje výpary a plyny |
Žádné teplo, ale nutná je likvidace vody |
Generuje třísky a hluk |
| Úrověn hluku |
Nízký |
Vysoký |
Vysoký |
Střední |
| Čas na přípravu |
Rychlý |
Mírný |
Delší nastavení |
Rychlý |
| Opotřebení nástroje |
Žádné fyzické opotřebení nástroje |
Opotřebení elektrody/trysky |
Opotřebení trysek, použití abraziva |
Vysoké opotřebení nástroje |
| Schopnost pro složité tvary |
Vynikající (jemné detaily) |
Dobrý |
Vynikající |
Omezený |
| Je potřeba sekundární zpracování |
Zřídka |
Často vyžadováno |
Zřídka |
Často vyžadováno |
| Energetická účinnost |
Vysoký |
Střední |
Nízká (vysoká spotřeba energie) |
Střední |
| Typické aplikace |
Přesné díly, elektronika, automobilový průmysl |
Výroba těžkých kovů, stavba lodí |
Letecký a kosmický průmysl, kompozity, řezání kamene |
Základní výroba, konstrukce |



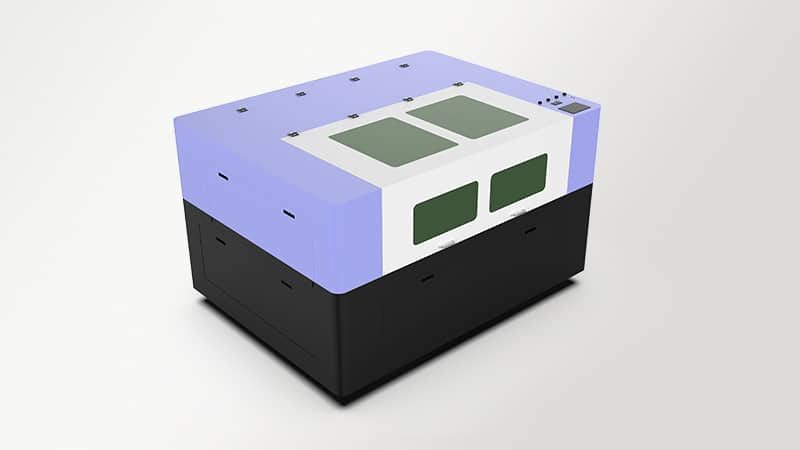
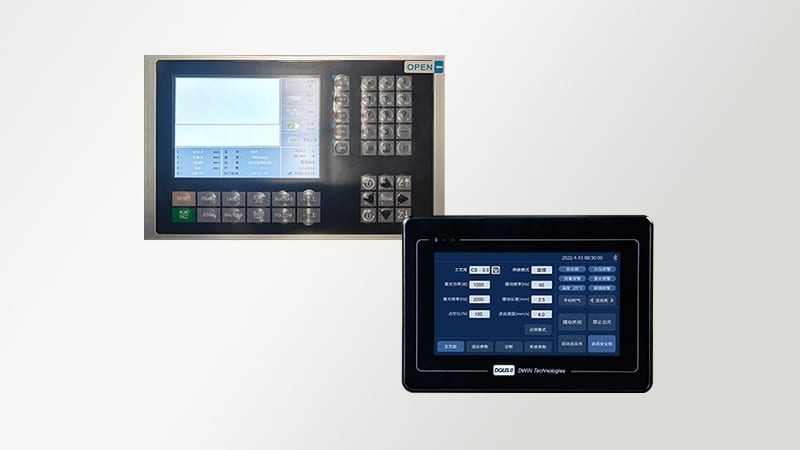
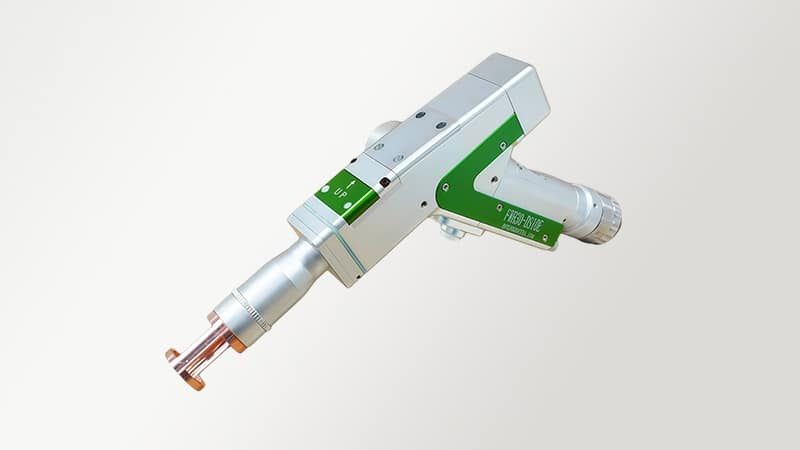



4 recenze 6 In 1 Laser Welding Cutting Cleaning Marking Machine
Sekýrovat –
Vyrábíme malé nerezové krabice se spoji, které zůstávají viditelné. Na stroji AccTek Group svařuji boky a pak přejdu k čištění spojů. První krabice nám ukázala, kde potřebujeme těsnější rohové spojení. Další várka šla po vyřešení tohoto problému snadno dohromady. Výměna hlavy trvá trochu déle, takže svařím celou várku a pak vyčistím spoje. U malých zakázek rád nechávám krabice na jednom pracovním místě, dokud nejsou připraveny k finální úpravě.
Aša –
Pro elektrické sestavy vyrábím malé šarže kovových záložek. Stroj má samostatnou svařovací hlavu, kterou používáme pro záložky. Kontroluji, jak každá záložka sedí v držáku, aby se kusy srovnaly. První pár jde k našemu inspektorovi a já si uchovávám schválený vzorek s pracovním příkazem pro dalšího člověka u stroje. Líbí se mi, že stanice zvládne tyto krátké šarže. Zásobník záložek zapadá do harmonogramu pro zbytek naší svářečské práce.
Áron –
Pro čísla dílů na ocelových konzolách používáme značkovací hlavu. Některé z našich konzolí vypadají téměř stejně, dokud je nepřiložíte k sestavě. Zarovnám malou dávku v držáku a zkontroluji, kam číslo na hotovém dílu dopadne. Na jednom výkresu jsme značku posunuli, protože skončila pod podložkou. Teď si posádka může číslo přečíst i po nasazení konzoly. To nám pomohlo udržet podobné díly od sebe, když se k montáži dostanou dvě zakázky současně.
Marta –
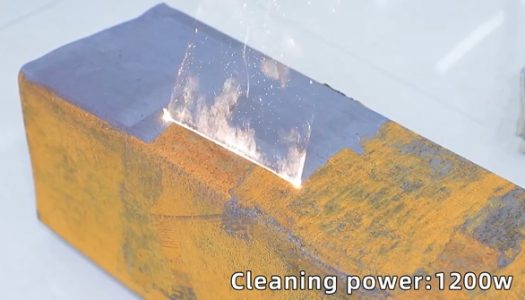
Starám se o vybavení v malé dílně. Měli jsme starý ocelový kryt s poškozeným rohem. Použil jsem laser k očištění rzi z opravovaného místa a vyřízl jsem malou záplatu z nového plechu. Před svařováním jsem záplatu vyzkoušel na místě a jeden roh jsem zapiloval, abych dosáhl požadovaného usazení. Stroj je pro tento druh práce vhodný. Zvládnu přípravu, řezání a svařování na jednom místě, což pomáhá, když oprava přichází mezi běžnými pracemi.